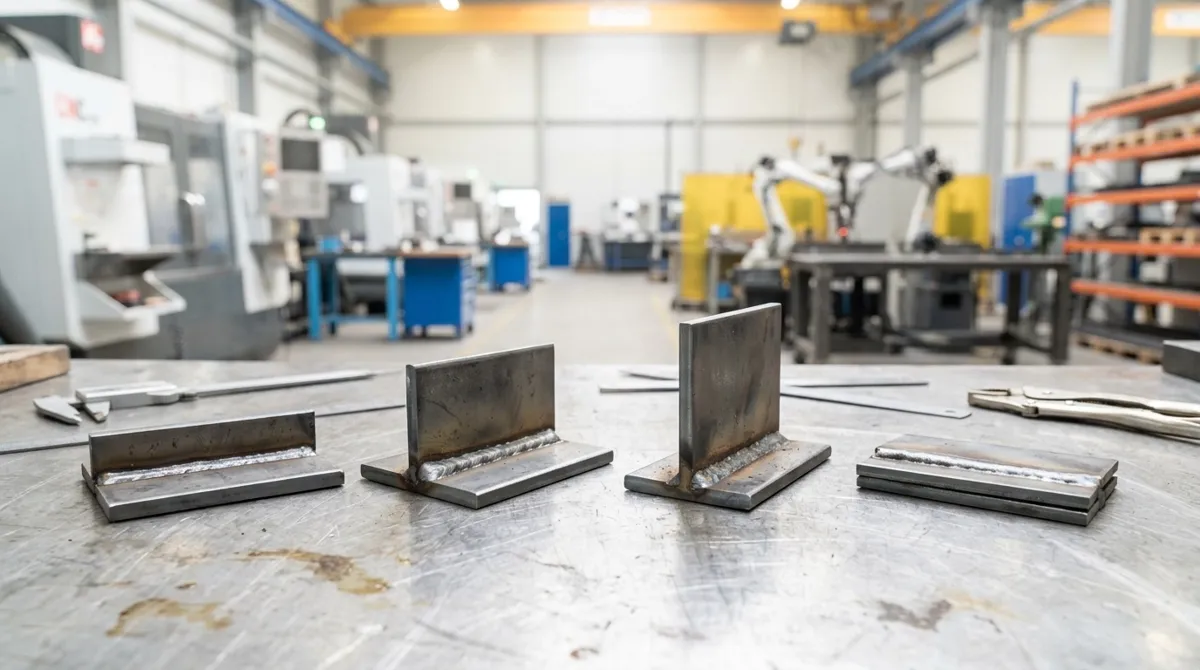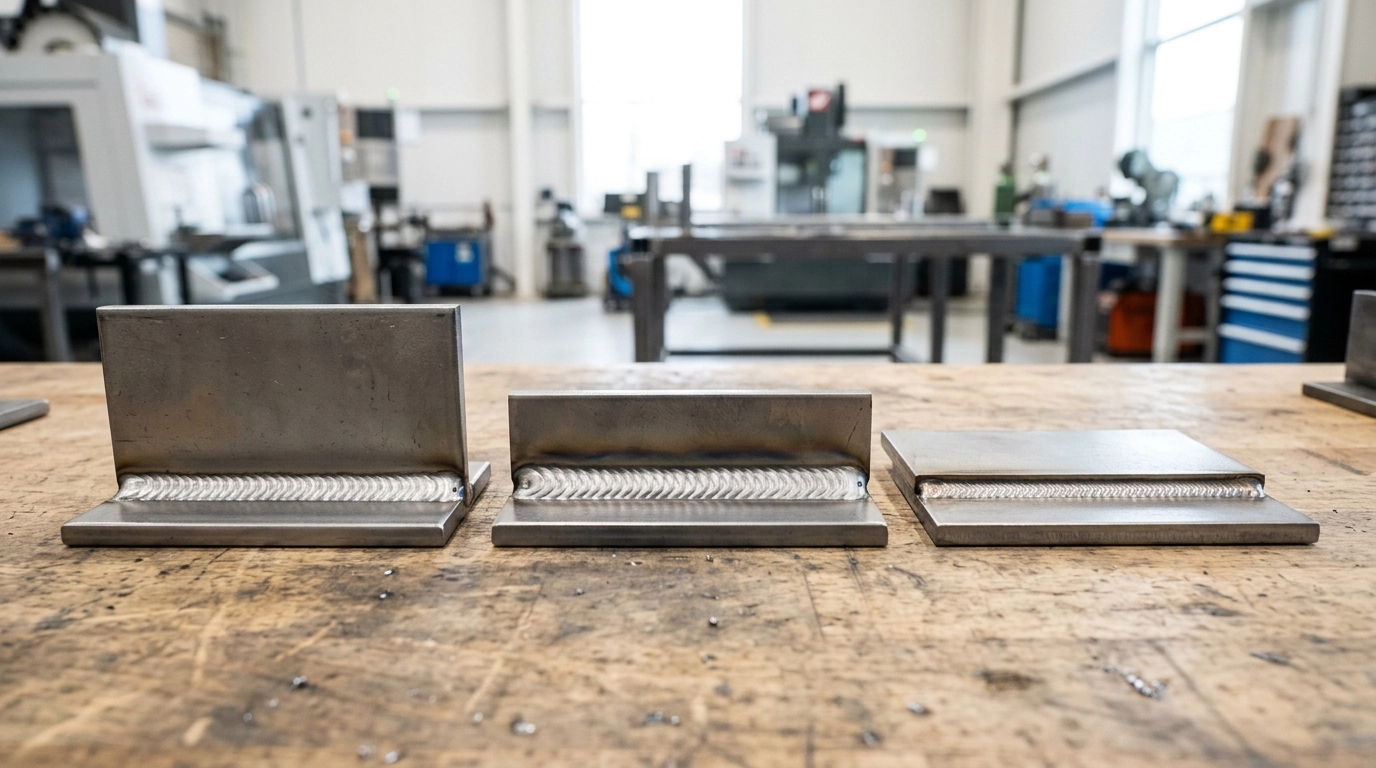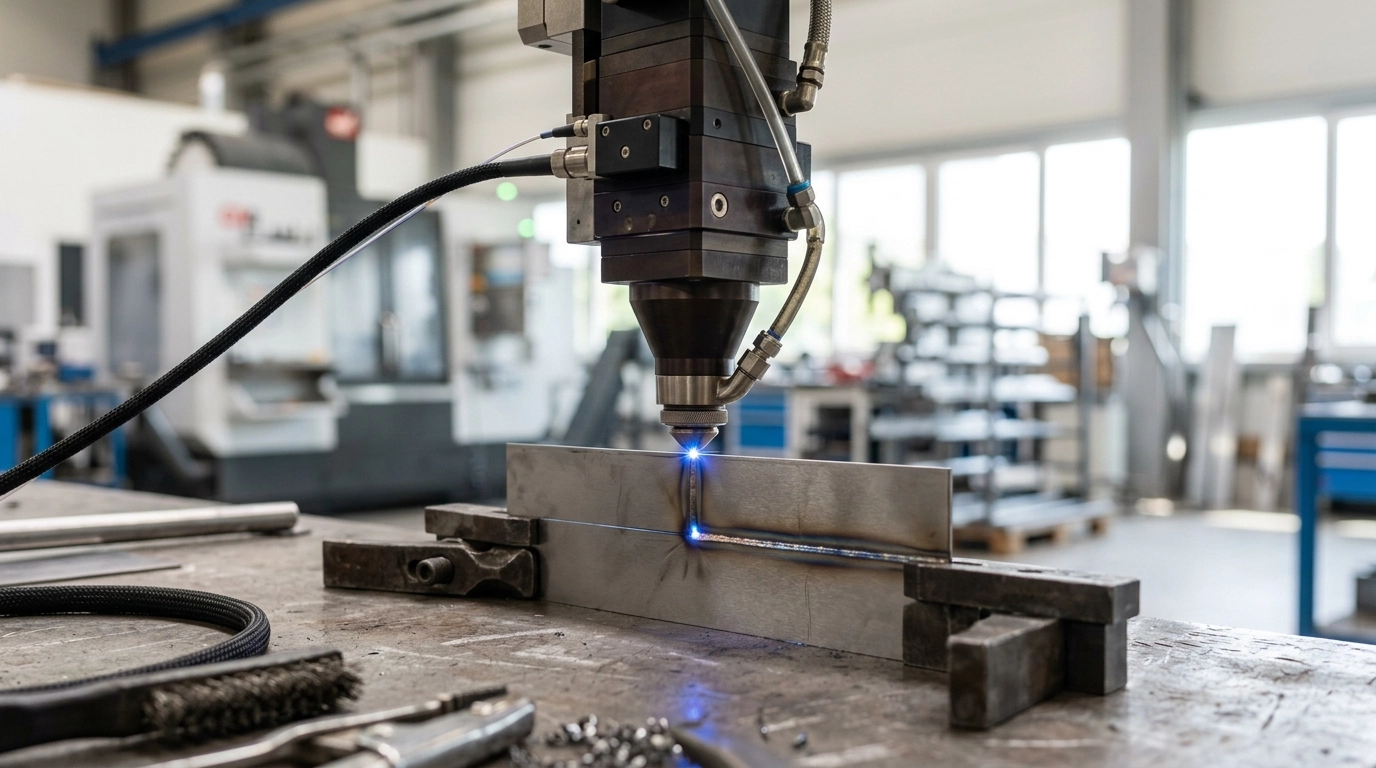
Лазерная сварка соединяет металлические детали сфокусированным лучом: кромки плавятся, образуется сварочная ванна, при застывании получается шов. Способ выбирают, когда нужен узкий шов, малая зона термического влияния и минимальное коробление. Плата за это — высокие требования к зазорам, чистоте кромок и точности сборки.
Что такое лазерная сварка
Лазерная сварка — это соединение металла сфокусированным лазерным лучом. Луч нагревает кромки до температуры плавления, металл образует сварочную ванну, при остывании остаётся шов. В отличие от контактной сварки, механического сжатия здесь нет: соединение держится за счёт расплава, а не давления. Присадочная проволока используется по задаче — при плотном стыке и малом зазоре можно варить без неё.
Смысл выбора лазера — узкий шов и малая зона термического влияния. Металл вокруг шва нагревается меньше, чем при дуговой сварке, поэтому деталь меньше ведёт. Для тонкостенных корпусов, длинных швов и деталей с точными посадочными местами это часто решающий аргумент.
Факт. Лазерная сварка даёт узкий шов и малую зону нагрева, но требует точной сборки: зазор между кромками должен быть минимальным, иначе луч не перекрывает стык.
Обратная сторона — требования к подготовке. Кромки должны быть чистыми, геометрия стыка — точной, зазор — минимальным. Если сборка «плавает», узкий луч не перекрывает щель, и шов получается с непроваром. Поэтому лазер выбирают не «потому что современно», а когда геометрия детали и серия это оправдывают.
Как лазер образует шов
Лазерная сварка работает в двух режимах: теплопроводностном и глубокого проплавления. В теплопроводностном режиме луч нагревает поверхность, тепло уходит вглубь за счёт теплопроводности. Ванна получается неглубокой, шов — шире и ровнее. Такой режим выбирают для тонкого металла и когда важен внешний вид шва.
Режим глубокого проплавления устроен иначе. Луч разогревает металл настолько, что образуется парогазовый канал — в англоязычной литературе его называют keyhole, «замочная скважина». Луч проникает в этот канал, стенки плавятся, за лучом ванна схлопывается и застывает. Шов получается узким и глубоким, с высоким отношением глубины к ширине.
Режим задают плотностью мощности на пятне, фокусировкой и скоростью. Один и тот же аппарат может варить и тонкий лист в теплопроводностном режиме, и более толстый — в режиме глубокого проплавления. Выбор делает технолог по материалу, толщине и требованиям к шву.
Защитный газ закрывает ванну от воздуха. Чаще используют аргон, для некоторых материалов — гелий или азот. Газ подбирают по материалу: неправильный выбор даёт поры и окисление шва. Присадочная проволока нужна, чтобы закрыть зазор или скорректировать состав шва.
Лазерная сварка бывает ручной и автоматизированной. В ручной оператор ведёт аппарат в руках, в автоматизированной деталь закреплена в оснастке, а луч ведёт механизм. Воспроизводимость у этих вариантов разная: автоматика даёт одинаковый шов от детали к детали, ручной режим зависит от оператора.
От чего зависит качество шва
Качество шва определяют настройки и подготовка. Из настраиваемого — мощность излучения, скорость, положение фокуса, защитный газ и его расход. Колебание луча поперёк шва расширяет ванну и помогает перекрыть небольшой зазор. Это стандартный приём, когда стык не идеально плотный.
Но настройки — только половина дела. Состав материала, чистота поверхности, точность стыка и жёсткость фиксации влияют не меньше. Грязная кромка с маслом или окалиной даёт поры. Плавающий зазор — непровар. Слабо закреплённая деталь — коробление и увод шва.
Мнение. Большинство дефектов лазерной сварки — непровар, поры, трещины, подрезы — возникают не из-за «слабого» аппарата, а из-за подготовки: грязные кромки, большой зазор, плохая фиксация.
Перед партией варят пробные образцы. На них подбирают режим, проверяют проплавление, внешний вид шва, отсутствие пор. Для ответственных деталей пробники — обязательный этап, а не формальность. Если исполнитель предлагает сразу запускать партию без пробников, это повод задать вопросы.
Дефекты называют конкретно: непровар, пора, трещина, подрез. Причина чаще в подготовке, а не в аппарате. Поэтому разбор дефектов начинают с кромок, зазора и фиксации, а не с замены оборудования.
Какие металлы варят лазером
Нержавеющая сталь — типичный случай для лазерной сварки. Шов получается чистым, но при условии хорошей газовой защиты. Если защитного газа мало или он подобран неправильно, шов окисляется и темнеет. Для деталей, где важен внешний вид, это критично.
Углеродистая и конструкционная сталь свариваются лазером. Закаливающиеся стали — отдельный риск: быстрый нагрев и остывание могут дать трещины. Такие материалы требуют проверки на пробниках и, возможно, другого способа сварки.
Оцинкованная сталь — случай с оговоркой. Цинковое покрытие в зоне шва страдает: цинк испаряется, шов может пористеть. Восстановление покрытия после сварки — отдельный этап. Решает технолог, подходит ли лазер для конкретной оцинкованной детали.
Алюминий и медь сложнее. Они сильнее отражают лазерное излучение и быстро отводят тепло, поэтому требуют больше мощности и точной настройки. Алюминий склонен к порам. Сваривать его лазером можно, но нужен опыт и подбор режима на образцах.
Разнородные металлы — не любая пара возможна. Совместимость смотрят по конкретной паре: одни сочетания дают прочный шов, другие — хрупкие интерметаллиды. Без проверки на образцах разнородную пару лазером не варят.
Лазер сильнее всего на тонком и среднем металле. Предел толщины у каждого аппарата свой, универсальной цифры нет. Для толстого металла с разделкой кромок чаще выбирают дуговую сварку — об этом в разделе про ограничения.
Лазерная, аргонодуговая и контактная сварка: в чём разница
Три способа решают разные задачи. Выбор зависит от материала, толщины, серии и требований к шву, а не от того, что «современнее».
| Критерий | Лазерная | Аргонодуговая (TIG) | Контактная точечная |
|---|---|---|---|
| Как соединяет | Сфокусированный луч | Дуга и вольфрамовый неплавящийся электрод, аргон | Ток и сжатие |
| Шов и зона нагрева | Узкий шов, малая зона термического влияния | Аккуратный шов, зона нагрева шире | Точки или шов без присадки |
| Коробление | Минимальное | Заметное на тонком металле | Локальное, в зоне точки |
| Требования к сборке | Зазор критичен | Терпимее к зазору | Листы внахлёст, плотное прилегание |
| Тип соединения | Стык и нахлёст | Стык, тавр, угловое | В основном нахлёст |
| Где удобна | Тонкий и средний металл, серия, видимый шов | Единичные детали, ремонт, толстый металл | Тонкий лист, массовое производство |
Лазерная сварка выигрывает, когда нужен узкий шов и минимальное коробление. TIG — когда деталь единичная, зазор не идеальный, а шов должен быть аккуратным. Контактная — для тонкого листа внахлёст, где важна скорость и не нужен непрерывный шов.
Мнение. Способ сварки выбирают по чертежу: материал, толщина, серия, требования к шву. Лазер не «лучше» TIG или контактной сварки — он решает свою задачу.
Читатель с сеткой из тонкой проволоки и читатель с рамой из профиля придут к разным способам. Сетку варят контактной сваркой, раму — полуавтоматом или TIG. Лазер для этих задач не нужен.
Где лазерную сварку выбирают
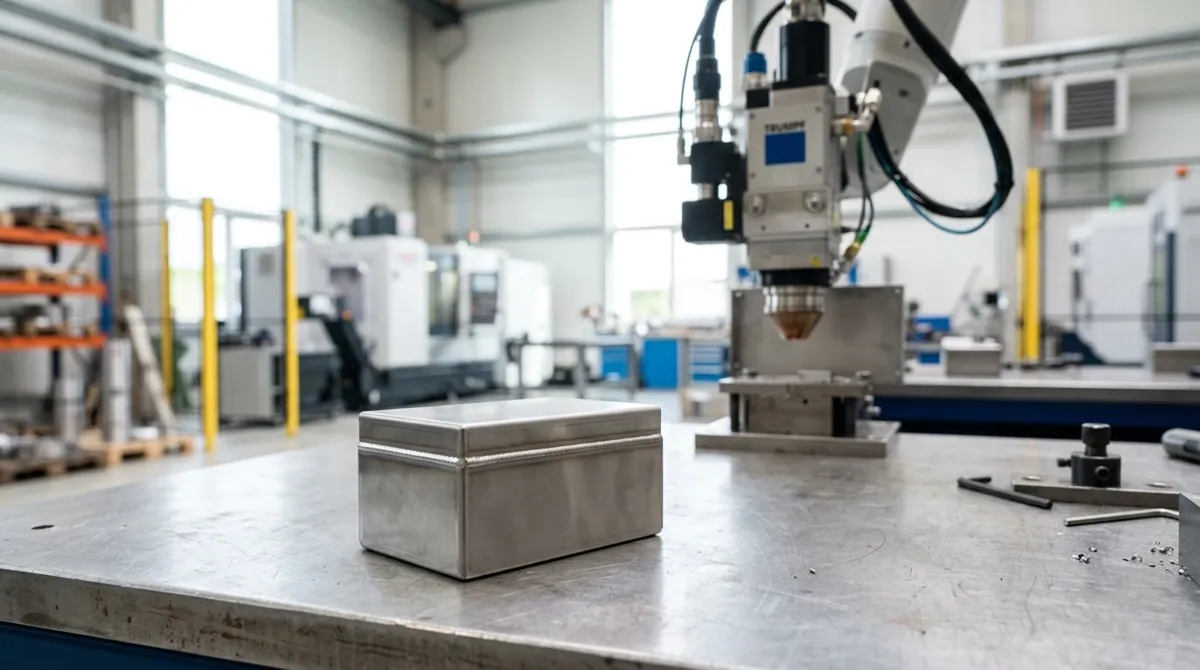
Лазерную сварку выбирают для тонкостенных корпусов и кожухов, где шов виден. Узкий ровный шов без брызг и минимальной доработки — то, ради чего берут лазер. После сварки часто не нужна зачистка, только лёгкая обработка поверхности.
Второй случай — детали, которые нельзя повести. Длинные тонкие швы, рядом точные посадочные места, жёсткие допуски на геометрию. Лазер греет локально, поэтому коробление минимальное. Для корпусов приборов и оборудования из нержавейки это решающий фактор.
Третий случай — серия одинаковых деталей. Автоматизированная лазерная сварка окупает наладку при достаточном тираже. Порог серии не называют универсально: он зависит от сложности детали и стоимости наладки. Но если деталей десятки и сотни, автоматика даёт воспроизводимый шов от первой до последней.
Лазер встраивается в цепочку операций: лазерная резка → гибка → лазерная сварка → сборка → покраска. Когда все операции делают по одному чертежу, проще выдержать геометрию и зазоры под сварку. Что заложить в чертёж, чтобы деталь вышла дешевле, разобрано в статье «Как подготовить чертёж, чтобы деталь вышла дешевле».
Типичные изделия: корпуса приборов, кожухи и оборудование из нержавеющей стали, узлы, где важны точная геометрия и аккуратный видимый шов. Общее у них одно: тонкий или средний металл, серия и жёсткие требования к внешнему виду и короблению.
Когда лазерная сварка не подходит
Толстый металл с разделкой кромок — не задача для лазера. Дуга или полуавтомат чаще экономичнее: лазеру не хватает глубины проплавления, а разделка под узкий луч — отдельная сложность. Точную границу толщины называет исполнитель под конкретный аппарат.
Большие или плавающие зазоры — прямое противопоказание. Узкий луч не перекрывает щель, шов получается с непроваром. Если сборка не обеспечивает плотный стык, лазер не сработает.
Монтаж на объекте — ограничение. Стационарная лазерная установка не едет на стройплощадку. Ручной лазер мобильнее, но у него свои требования к безопасности и условиям работы. Для монтажной сварки чаще выбирают TIG или полуавтомат.
Единичная простая деталь — наладка не окупается. TIG проще и быстрее для одной-двух деталей, где не нужен узкий шов и минимальное коробление. Лазер имеет смысл, когда деталей много или требования к шву жёсткие.
Если способ прописан в документации или технических условиях — решает документ. Заказчик не выбирает лазер или TIG по желанию, а следует тому, что указано в ТУ или конструкторской документации. Для ответственных конструкций способ, технологию и контроль согласуют заранее.
Что подготовить к сварке
Чертёж — первый документ. В нём указывают материал, толщину, тип соединения (стык, нахлёст, тавр), требования к шву и внешнему виду. Без чертежа разговор с исполнителем остаётся на уровне «посмотрите, что можно сделать».
Кромки готовят до сварки: чистые, без масла и окалины, с точной геометрией. Качество резки влияет на зазор при сборке: неровная кромка даёт плавающий зазор, а это непровар. Поэтому резку и сварку лучше заказывать в одном месте — так проще выдержать геометрию.
Сборка — критичный этап. Зазор должен быть минимальным, деталь зафиксирована оснасткой. Коробление зависит от закрепления: слабо зажатая деталь уводит шов. Для серии оснастку делают один раз и используют на всех деталях.
Контроль шва — внешний осмотр и неразрушающие методы. Выбор метода зависит от требований к изделию: для ответственных конструкций — контроль сварных швов, для простых корпусов — визуальный осмотр. Что именно нужно, прописывают в требованиях к детали. Какие методы контроля бывают и когда какой нужен, разобрано в статье «Контроль сварных швов: какие методы бывают».
Вопросы исполнителю, которые стоит задать до старта:
- какой способ сварки и почему выбран для этой детали;
- будут ли пробные образцы перед партией;
- как проверяют шов после сварки;
- что после сварки: зачистка, обработка поверхности, покраска.
Нужна такая работа? Смотрите страницы услуг: Лазерная сварка.
Частые вопросы
Чем лазерная сварка отличается от аргонодуговой?
Лазер даёт узкий шов и малую зону нагрева, но требует минимального зазора. TIG терпимее к зазору, работает медленнее и нагревает больше металла вокруг шва. Подробнее — в разделе про сравнение способов.
Нужна ли присадочная проволока при лазерной сварке?
Не всегда. При плотном стыке и малом зазоре варят без присадки. Проволоку добавляют, чтобы закрыть зазор или скорректировать состав шва.
Нужна ли зачистка шва после лазерной сварки?
Часто меньше, чем после дуговой: шов узкий, без брызг. Но зависит от материала, защитного газа и требований к внешнему виду. Нержавейка с хорошей газовой защитой может не требовать зачистки.
Можно ли варить лазером толстый металл?
Предел толщины у каждого аппарата свой. Для толстого металла с разделкой кромок чаще выбирают дуговую сварку. Точную границу называет исполнитель под конкретную установку.
Как проверяют шов после лазерной сварки?
Внешний осмотр и неразрушающие методы — по требованиям к изделию. Для ответственных конструкций назначают контроль сварных швов, для простых корпусов достаточно визуального осмотра.
Источники
- Лазерная сварка металлов — Википедия
- Laser beam welding — Wikipedia
- ГОСТ 28915-91 Сварка лазерная импульсная. Соединения сварные точечные. Основные типы, конструктивные элементы и размеры — Росстандарт
Если вы готовите деталь под лазерную сварку и не уверены, какой способ подойдёт, пришлите чертёж — подскажем по материалу, зазорам и контролю шва.