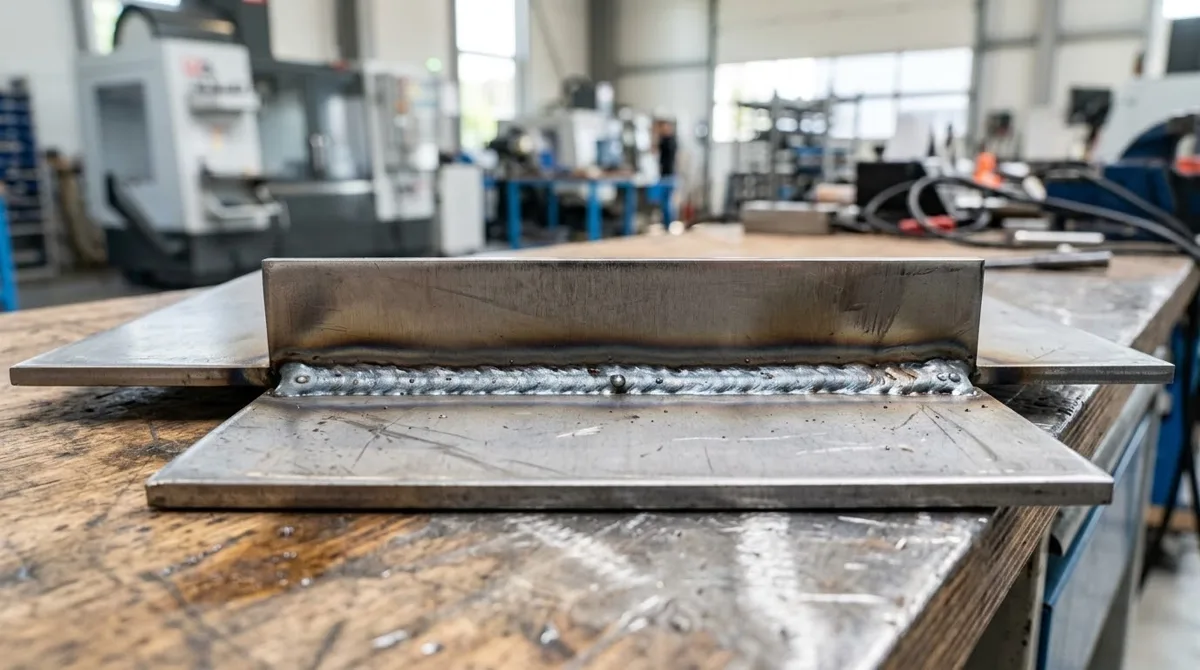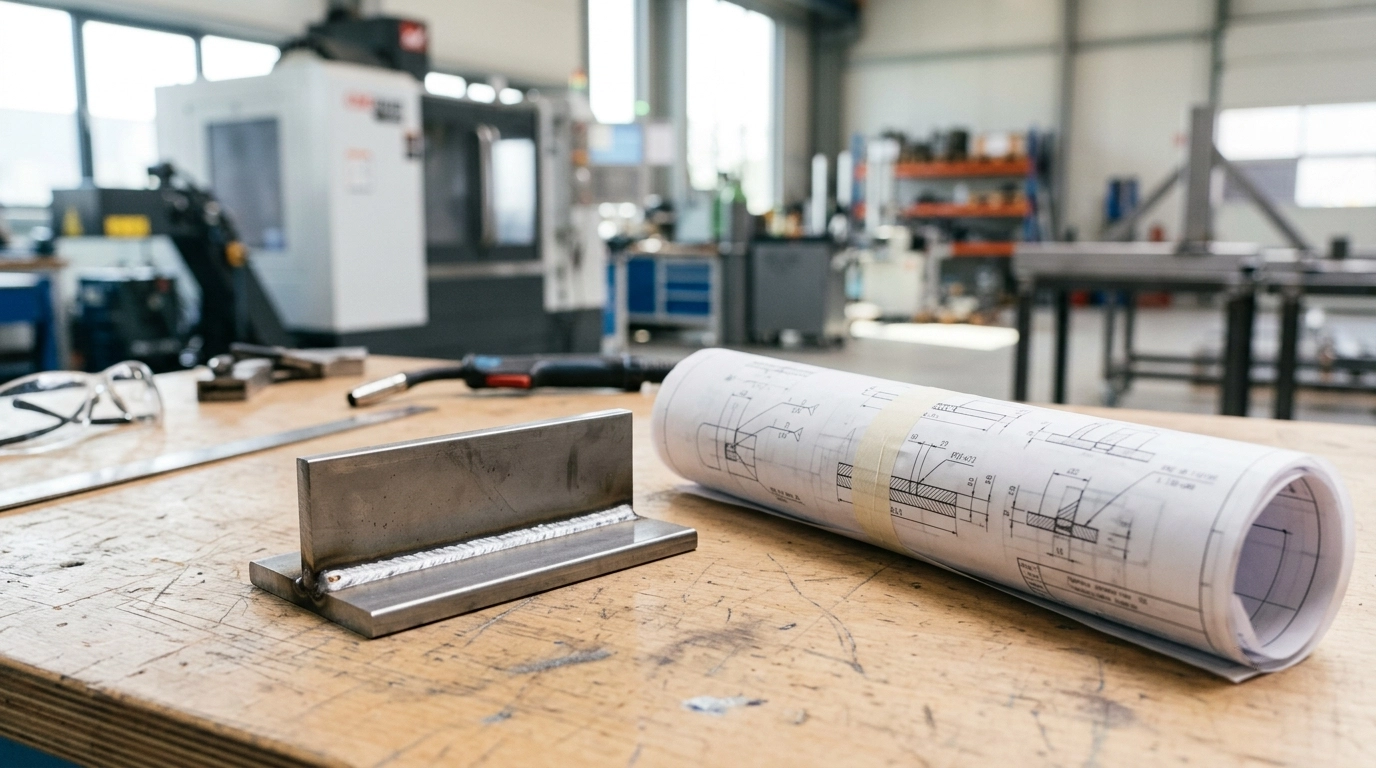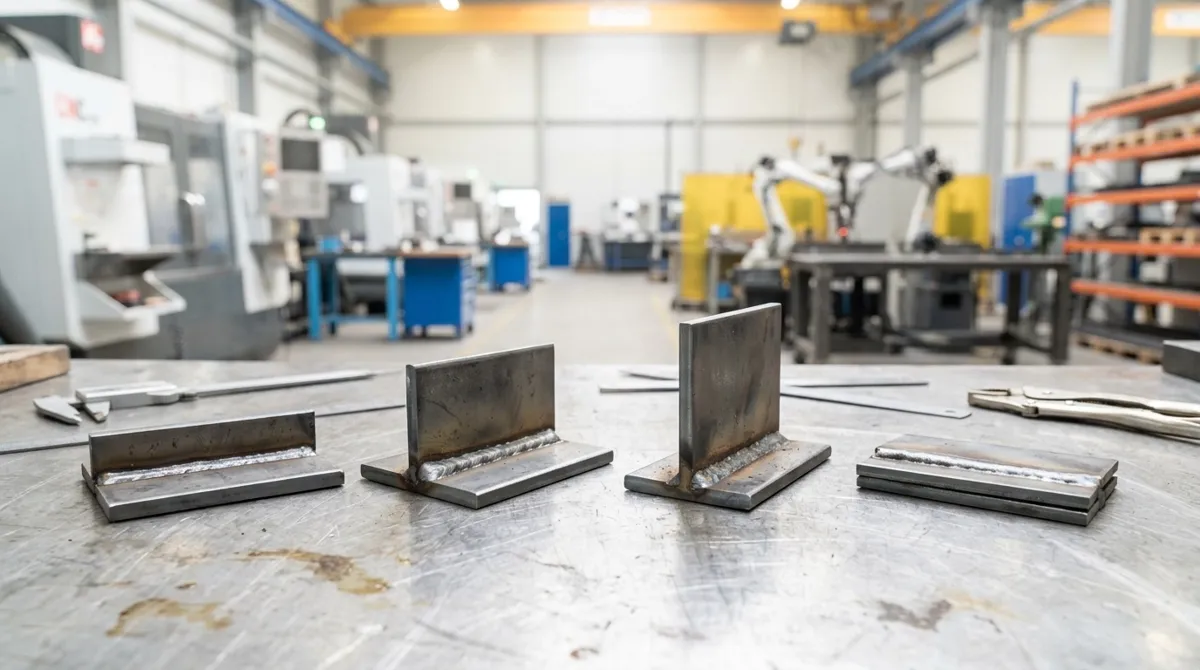
Сварной шов — это не просто «дорожка металла», а соединение с конкретной геометрией, назначением и требованиями к прочности. От типа шва зависит, выдержит ли деталь нагрузку, сколько будет стоить работа и как её проверять. Разбираем виды сварных швов, чтобы заказчик мог читать чертёж и понимать, что именно ему сварили.
Что такое сварной шов и чем он отличается от соединения
Сварной шов — это закристаллизовавшийся металл, который образовался в месте сварки после расплавления и остывания. Сварное соединение — более широкое понятие: оно включает сам шов, зону термического влияния вокруг него и прилегающий основной металл, который не плавился, но изменил свойства от нагрева.
Заказчику важно различать эти понятия, потому что в чертеже указывается именно соединение, а не только шов. Когда инженер пишет «стыковое соединение С2», он описывает всю конструкцию стыка: как расположены детали, какой зазор между ними, какую форму имеет разделка кромок. Шов — лишь часть этого решения.
Факт. Сварное соединение включает шов, зону термического влияния и прилегающий основной металл — в чертеже задаётся соединение целиком, а не только линия шва.
Простой пример: две пластины свариваются встык. Сварной шов — это наплавленный металл между торцами. Сварное соединение — это сами пластины, зазор между ними, разделка кромок и шов, который этот зазор заполнил.
Основные типы сварных соединений: стыковое, угловое, тавровое, нахлёсточное
По взаимному расположению деталей различают четыре базовых типа сварных соединений. Каждый работает под свою нагрузку и применяется в своих конструкциях.
Стыковое соединение — детали лежат в одной плоскости, а шов заполняет зазор между их торцами. Это самый распространённый тип: он хорошо работает на растяжение и изгиб, даёт ровную поверхность без выступов. Стыковые соединения применяют в корпусах, ёмкостях, рамах, где важна герметичность и равномерное распределение нагрузки.
Угловое соединение — детали расположены под углом друг к другу, чаще всего 90°, а шов формируется в углу между ними. Такое соединение держит нагрузку на срез и изгиб. Угловые соединения встречаются в кронштейнах, коробах, каркасах.
Тавровое соединение — торец одной детали примыкает к плоскости другой, образуя букву Т. Шов в тавровом соединении, как правило, угловой; он формируется с одной или двух сторон (при большой толщине торец могут разделывать под стыковой шов). Тавровые соединения применяют в балках, рёбрах жёсткости, закладных деталях.
Нахлёсточное соединение — детали перекрывают друг друга, а шов идёт по кромке нахлёста. Такое соединение простое в сборке, не требует точной подгонки торцов, но уступает стыковому по прочности на растяжение. Нахлёст применяют для тонколистовых конструкций, обшивок, накладок.
| Тип соединения | Расположение деталей | Типичное применение | Характер нагрузки |
|---|---|---|---|
| Стыковое | В одной плоскости, торец к торцу | Корпуса, ёмкости, рамы | Растяжение, изгиб |
| Угловое | Под углом, чаще 90° | Кронштейны, короба, каркасы | Срез, изгиб |
| Тавровое | Торец к плоскости (буква Т) | Балки, рёбра жёсткости, закладные | Срез, отрыв |
| Нахлёсточное | Внахлёст, с перекрытием | Обшивки, накладки, тонкий лист | Срез, растяжение |
Виды швов по форме: стыковые, угловые, пробочные, прорезные
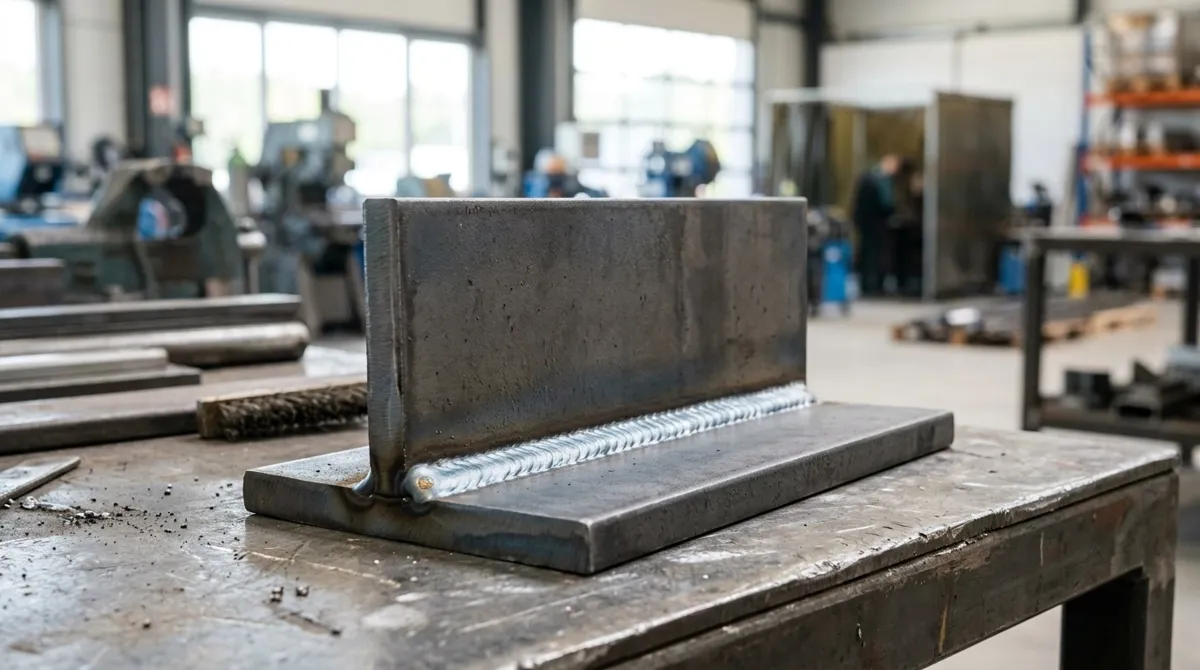
По геометрии швы делятся на четыре основные формы. Стыковой шов заполняет зазор между торцами деталей и работает на растяжение и изгиб. Угловой шов формируется в углу между деталями и характеризуется катетом — размером стороны треугольника в его сечении.
Пробочный шов проходит через отверстие в одной детали и приваривает её к другой, лежащей под ней. Прорезной шов — то же самое, но через удлинённую прорезь. Оба применяются, когда нужна дополнительная фиксация нахлёсточного соединения изнутри, без доступа к кромке.
Катет углового шва — ключевой параметр прочности. Чем больше катет, тем больше металла в сечении шва и тем выше его несущая способность. Но одновременно растут деформации от нагрева и расход материала. Поэтому катет не назначают «с запасом», а рассчитывают под нагрузку.
- Стыковой шов — заполняет зазор между торцами, работает на растяжение и изгиб.
- Угловой шов — в углу между деталями, прочность определяется катетом.
- Пробочный шов — через отверстие, фиксирует нахлёст изнутри.
- Прорезной шов — через прорезь, применяется реже пробочного.
Мнение. Если деталь работает на растяжение и позволяет подогнать торцы — выбирайте стыковое соединение: оно даёт максимальную прочность при минимальном расходе металла.
Положение шва при сварке: нижнее, вертикальное, горизонтальное, потолочное
Положение сварки определяет, как сварщик ведёт шов относительно горизонта. Нижнее положение — самое простое и надёжное: расплавленный металл не стекает, ванна стабильна, шов получается ровным. Большинство изделий проектируют так, чтобы варить в нижнем положении.
Вертикальное положение сложнее: сварщику нужно удерживать ванну от стекания вниз. Горизонтальное — шов идёт по вертикальной плоскости, здесь риск подрезов по верхней кромке. Потолочное — самое сложное: сварка над головой, расплав стремится упасть, требования к квалификации сварщика максимальные.
Сложное положение — это больше времени на каждый сантиметр шва и выше требования к навыку. Но это не повод отказываться от конструкции: опытный сварщик варит в любом положении, просто работа занимает больше времени, чем в нижнем.
Как способ сварки влияет на шов: ручная дуговая, полуавтомат, аргон, лазерная
Способ сварки определяет внешний вид шва, его геометрию и то, с какими материалами он работает. Ручная дуговая сварка (ММА) универсальна: шов получается с характерной чешуйчатостью, способ подходит для стали разной толщины, в том числе на открытом воздухе.
Полуавтомат (MIG/MAG) даёт ровный шов и высокую скорость — это выбор для серийных деталей из стали. Аргонодуговая сварка (TIG) формирует аккуратный узкий шов с минимальным окислением — основной способ для нержавейки и алюминия. Лазерная сварка даёт узкий глубокий шов с минимальными деформациями, подходит для тонких листов и точных деталей. Точечная сварка соединяет тонколистовые детали внахлёст отдельными точками.
| Способ сварки | Внешний вид шва | Материалы | Типичное применение |
|---|---|---|---|
| Ручная дуговая (ММА) | Чешуйчатый, широкий | Сталь | Универсальные работы, толстый металл |
| Полуавтомат (MIG/MAG) | Ровный, аккуратный | Сталь, нержавейка | Серийные детали, корпуса |
| Аргон (TIG) | Узкий, чистый | Нержавейка, алюминий | Ответственные соединения, тонкий лист |
| Лазерная | Узкий, глубокий | Сталь, нержавейка, алюминий | Точные детали, минимальные деформации |
| Точечная | Отдельные точки | Тонкий лист | Нахлёсточные соединения, обшивки |
Как шов обозначается на чертеже: что заказчик должен увидеть
Обозначение сварного шва на чертеже — это стрелка-выноска, которая указывает на шов, и полка с условным обозначением. В обозначении зашифрованы тип соединения, катет шва, длина, прерывистость и другие параметры.
Например, запись «С2» означает стыковое соединение с определённой формой разделки кромок — конкретное значение раскрывает стандарт на сварные соединения. Рядом со стрелкой может стоять число — катет углового шва в миллиметрах, и длина шва, если он прерывистый.
Заказчику не нужно знать все обозначения наизусть, но важно понимать: если на чертеже стоит обозначение шва, сварщик обязан выполнить именно его, а не «похожий». Подробнее об обозначениях сварных швов на чертеже — в отдельной статье.
Что влияет на прочность шва: катет, провар, дефекты
Прочность сварного соединения определяют три вещи: катет углового шва, глубина провара и отсутствие дефектов. Катет задаёт сечение шва — чем он больше, тем выше несущая способность. Глубина провара показывает, насколько шов проник в основной металл: поверхностный шов без провара держит хуже, чем шов с полным проплавлением.
Типичные дефекты — непровар, подрез, пора, трещина. Непровар — это отсутствие сплавления шва с основным металлом, он резко снижает прочность. Подрез — углубление по кромке шва, концентратор напряжений. Пора — газовая полость внутри шва. Трещина — самый опасный дефект, соединение с трещиной подлежит переварке.
- Непровар — нет сплавления с основным металлом, резкое падение прочности.
- Подрез — углубление по кромке, концентратор напряжений.
- Пора — газовая полость, снижает плотность шва.
- Трещина — критический дефект, соединение переваривают.
Качество шва проверяют визуально и инструментально — ультразвуком, рентгеном, капиллярным методом. Выбор метода зависит от ответственности детали. Подробнее о методах контроля сварных швов — в отдельной статье.
Как выбрать шов под задачу: чек-лист для заказчика
Выбор сварного шва — это последовательность решений, которые принимает инженер, а заказчик должен понимать логику. Вот алгоритм из пяти шагов.
-
Определите тип соединения по конструкции детали: детали в одной плоскости — стыковое, под углом — угловое, торец к плоскости — тавровое, с перекрытием — нахлёсточное.
-
Выберите форму шва исходя из нагрузки: на растяжение — стыковой, на срез — угловой с рассчитанным катетом.
-
Учтите материал и толщину: тонкий лист — лазерная или аргонная сварка, толстая сталь — ручная дуговая или полуавтомат, нержавейка и алюминий — аргон.
-
Оцените положение сварки и доступность: если шов в неудобном месте или потолочный, закладывайте больше времени.
-
Согласуйте способ сварки и контроль: для ответственных деталей заранее определите метод проверки шва.
Если чертёж уже готов, технолог посмотрит, как соединения будут свариваться на практике. Если чертежа нет — поможем с изготовлением деталей по чертежам, начиная с проработки соединений.
Частые ошибки заказчика при заказе сварки
Четыре типичные ошибки в техническом задании на сварку, которые приводят к переделкам и спорам.
- Не указан тип соединения — сварщик вынужден угадывать, как соединить детали.
- Не задан катет шва — для угловых швов это главный параметр, без него невозможно оценить прочность.
- Не учтено положение сварки — конструкция спроектирована так, что шов доступен только в потолочном положении.
- Требование «проварить намертво» — без конкретики по катету, провару и контролю это требование ничего не значит.
Каждая из этих ошибок решается просто: точным чертежом с обозначениями швов. Если обозначений нет — сварщик задаст вопросы, но лучше ответить на них до начала работы, а не после.
Итог: что заказчику важно помнить о видах сварных швов
Тип соединения и форма шва определяются конструкцией детали и нагрузкой, которую она несёт. Катет и провар — ключевые параметры прочности, их задают в чертеже, а не «на глаз». Способ сварки влияет на внешний вид, скорость и стоимость работы. Контроль швов выполняется по запросу, метод зависит от ответственности детали.
Шов на чертеже — это не линия, а инженерное решение. Чем точнее задание, тем предсказуемее результат.
Пришлите чертёж или эскиз — разберём, какие швы нужны вашей детали, и посчитаем работу.
Нужна такая работа? Смотрите страницы услуг: Сварочные работы.
Частые вопросы
Чем отличается сварной шов от сварного соединения?
Шов — это закристаллизовавшийся металл в месте сварки, а соединение включает шов, зону термического влияния и прилегающий основной металл. В чертеже указывается соединение целиком.
Какой сварной шов самый прочный?
Прочность зависит не от типа шва самого по себе, а от катета, глубины провара и отсутствия дефектов. Стыковой шов с полным проваром обычно выдерживает наибольшие нагрузки на растяжение.
Что такое катет сварного шва?
Катет — это размер стороны треугольника в сечении углового шва. Чем больше катет, тем больше металла в шве и тем выше его несущая способность, но и больше деформации.
Какой способ сварки выбрать для нержавейки?
Для нержавеющей стали чаще всего применяют аргонодуговую сварку (TIG) — она даёт аккуратный шов и минимальное окисление. Для тонких листов подходит лазерная сварка.