Сварной шов — это место, где конструкция либо выдержит нагрузку, либо разрушится. Заказчику не обязательно быть сварщиком, чтобы отличить качественную работу от брака: достаточно знать, куда смотреть, что измерять и какие документы требовать. Разбираем, как проверить шов до того, как подпишете акт.
Что заказчик может проверить сам: три параметра шва
Проверить сварной шов без квалификации сварщика реально. Достаточно оценить три параметра: катет, внешний вид и геометрию. Катет — это размер, который можно измерить. Внешний вид показывает, как сварщик работал. Геометрия подтверждает, что деталь собрана по чертежу. Всё вместе даёт заказчику достаточно оснований, чтобы принять работу или вернуть её на исправление.
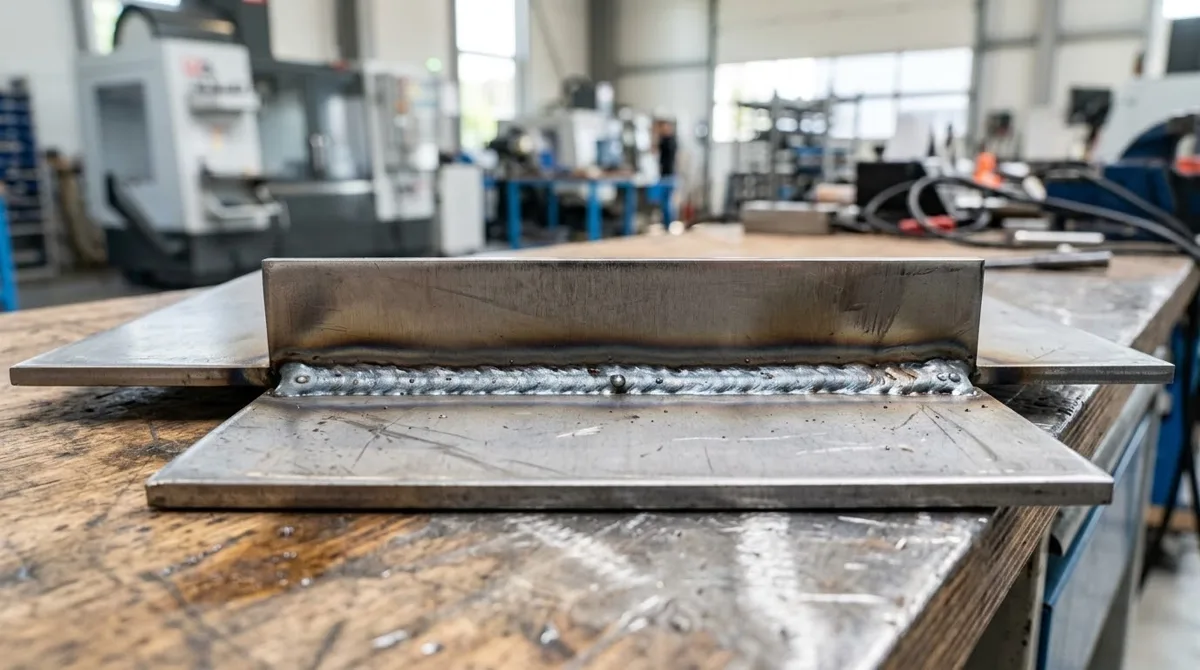
Катет шва — главный измеримый параметр углового соединения. Это сторона треугольника, который образуется в сечении шва между поверхностью детали и наплавленным металлом. Если катет меньше проектного, шов не выдержит расчётную нагрузку. Проверяют его первым, потому что это объективная цифра, а не субъективное «вроде нормально».
Внешний вид — это равномерность валика, отсутствие подрезов, пор и трещин. Глаз заказчика видит эти дефекты без приборов. Неровный валик с наплывами и резкими перепадами говорит о нестабильном режиме сварки. Подрез — углубление в основном металле вдоль шва — ослабляет сечение детали.
Геометрия — соответствие собранной конструкции чертежу. Смещение кромок, перекос деталей, неверные углы — всё это видно при осмотре. Часть параметров проверяется невооружённым глазом, часть требует шаблона сварщика или штангенциркуля. Но и то и другое доступно заказчику без специальной подготовки.
Факт. Катет шва — измеримый параметр: его проверяют шаблоном сварщика или штангенциркулем, и он должен соответствовать размеру, указанному в чертеже.
Катет шва: как измерить и какой размер считать нормальным
Катет — это сторона равнобедренного треугольника в сечении углового шва. Проще говоря: расстояние от корня шва до его внешней кромки по поверхности детали. В чертеже катет обозначается буквой K с числом — например, K6 означает катет 6 мм. Это число сварщик обязан выдержать, а заказчик — проверить.
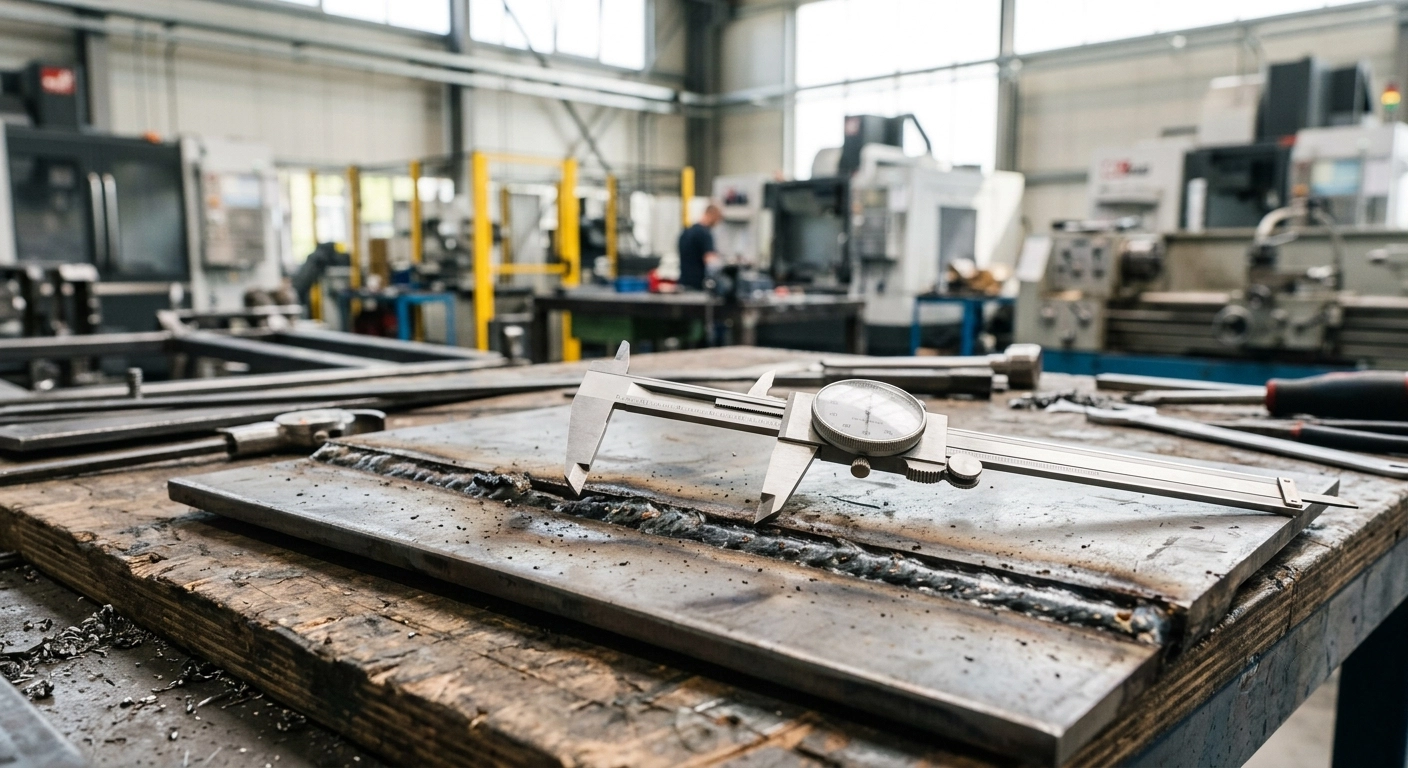
Измерить катет можно шаблоном сварщика — это пластина с вырезами под стандартные размеры. Шаблон прикладывают к шву: если вырез плотно садится на валик, катет соответствует. Подойдёт и штангенциркуль: измеряют расстояние от поверхности детали до вершины шва. Линейка — крайний вариант, она даёт погрешность, но для грубой оценки сгодится.
Размер катета критичен для прочности. Шов с катетом меньше проектного не обеспечит расчётную несущую способность соединения. Практика отрасли: катет не должен быть меньше чертёжного. Превышение допустимо в разумных пределах — небольшой запас прочности не вредит, но и переплата за лишний металл не нужна. Точные допуски считает технолог по чертежу и условиям нагружения.
Если катет меньше проектного — это основание для возврата работы. Не подписывайте акт, пока исполнитель не исправит шов или не обоснует, почему уменьшение допустимо. Такое обоснование должно быть письменным, со ссылкой на расчёт.
Мнение. Если катет меньше чертёжного хотя бы на миллиметр — не принимайте работу, пока исполнитель не даст письменное обоснование с расчётом. В ответственных конструкциях такой недобор критичен.
Дефекты, которые видно без приборов: что должно насторожить
Часть дефектов сварных швов видна невооружённым глазом. Заказчику нужно знать их, чтобы не принять брак. Главное правило: трещины и непровар — всегда возврат, остальное оценивается по количеству и расположению.
Трещина — разрыв металла шва или околошовной зоны. Любой размер, любое направление — однозначный брак. Трещина не «зарастёт» и не «разработается»: она будет расти под нагрузкой и приведёт к разрушению. Такой шов не ремонтируют — его вырезают и заваривают заново.
Поры и раковины — полости на поверхности шва от газов, которые не успели выйти из расплавленного металла. Одиночная мелкая пора на неответственной конструкции допустима. Скопление пор или крупная раковина — сигнал о нарушении режима сварки или грязном материале. Решение зависит от требований проекта.
Подрез — углубление в основном металле вдоль кромки шва. Он ослабляет сечение детали и создаёт концентратор напряжений. Глубокий подрез — брак, мелкий на неответственной детали может быть допустим. Оценивает технолог.
Непровар и несплавление — когда металл шва не сплавился с основным металлом или между слоями. Внешне это может выглядеть как тонкая тёмная линия вдоль кромки. Непровар опасен тем, что внутри шва остаётся пустота, которая работает как трещина. Это всегда возврат.
Брызги металла, неровный валик, чешуйчатость — косметические дефекты. На прочность они не влияют, но говорят о квалификации сварщика. Если исполнитель сдаёт работу с брызгами и не зачищает швы — стоит внимательнее проверить остальное.
Типы соединений: какой шов уместен под какую нагрузку
Тип сварного соединения определяет, как шов работает под нагрузкой. Заказчику важно понимать эту связь: несоответствие типа соединения характеру нагрузки — скрытый брак, который не виден при осмотре, но проявится в эксплуатации.
| Тип соединения | Тип нагрузки | Типовое применение |
|---|---|---|
| Стыковое | Растяжение, сжатие | Листы в одной плоскости, трубы встык |
| Угловое | Срез | Перпендикулярные листы, корпуса, кронштейны |
| Тавровое | Смешанные | Рёбра жёсткости, приварка балок к плите |
| Нахлесточное | Срез | Листы разной толщины, накладки |
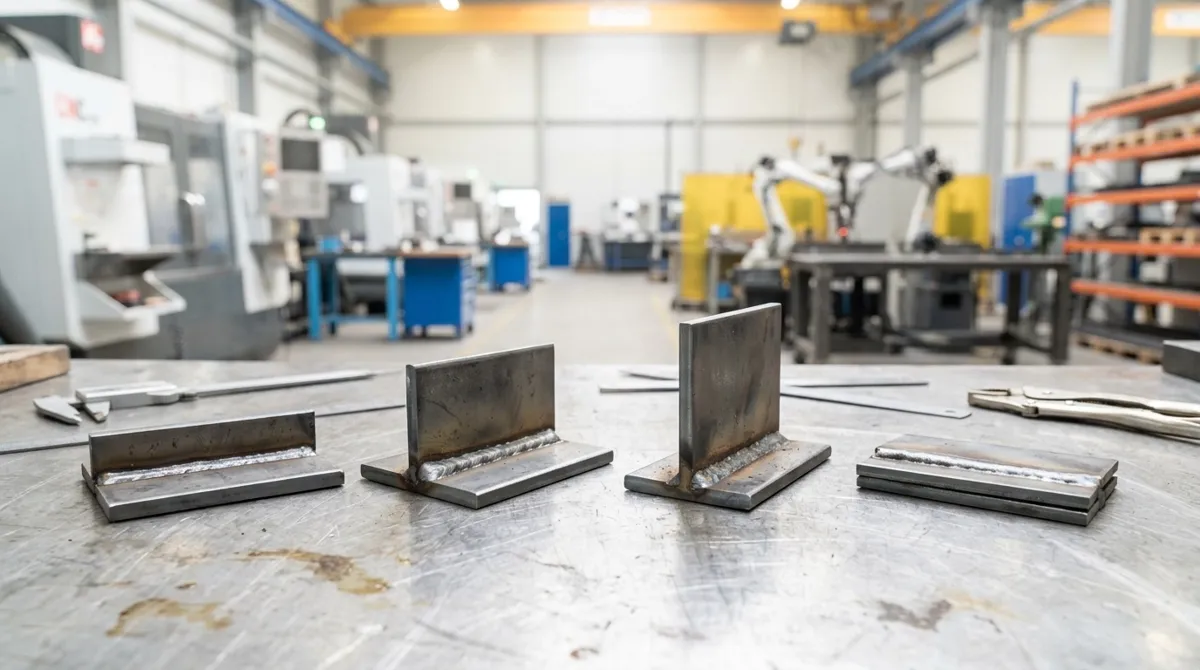
Стыковое соединение соединяет детали в одной плоскости. Шов работает на растяжение или сжатие — нагрузка идёт вдоль деталей. Это самый прочный тип при правильной разделке кромок.
Угловое соединение — две детали под углом, чаще всего 90 градусов. Шов работает на срез. Катет здесь — ключевой параметр: именно он определяет несущую способность.
Тавровое соединение — ребро или стенка приваривается к плоскости. Нагрузки смешанные: и срез, и изгиб. Такие соединения требуют особого внимания к провару корня шва.
Нахлесточное соединение — листы накладываются друг на друга. Работает на срез, применяется для листов разной толщины. Минус — концентрация напряжений в месте перехода, поэтому для ответственных конструкций его избегают.
Методы контроля, которые заказывают отдельно: ВИК, УЗК, рентген
Визуально-измерительный контроль (ВИК) — базовый метод, который выполняется всегда. Сварщик или контролёр осматривает шов, измеряет катеты и сверяет геометрию с чертежом. ВИК выявляет поверхностные дефекты: трещины, поры, подрезы, несоответствие размеров. Для большинства неответственных конструкций этого достаточно.
Ультразвуковой контроль (УЗК) находит внутренние дефекты: непровары, поры и трещины внутри шва, которые снаружи не видны. УЗК заказывают для ответственных конструкций — несущих балок, сосудов под давлением, рам. Подробнее о том, как проходит УЗК сварных швов, читайте в отдельной статье.
Рентген даёт снимок шва — как рентгеновский снимок кости. Это самый наглядный метод: на плёнке видно всё, что внутри. Применяется для самых ответственных конструкций, где цена ошибки максимальна.
Капиллярный контроль выявляет поверхностные трещины, которые не видны глазом. На поверхность наносят проникающую жидкость, она затекает в трещины, затем проявляется. Метод незаменим для нержавейки и алюминия, где трещины часто микроскопические.
| Метод | Что выявляет | Когда нужен |
|---|---|---|
| ВИК | Поверхностные дефекты, размеры | Всегда, базовый контроль |
| УЗК | Внутренние дефекты | Ответственные конструкции |
| Рентген | Внутренние дефекты, снимок шва | Максимально ответственные узлы |
| Капиллярный | Поверхностные микротрещины | Нержавейка, алюминий |
Какой метод выбрать — зависит от ответственности конструкции и требований проекта. Если в проекте указан контроль — он обязателен. Если нет — заказчик решает сам, исходя из рисков. Стоимость зависит от метода и объёма: ВИК дешевле, рентген дороже. Точную цену считают по чертежу и количеству швов.
Какие документы требовать от исполнителя
Документы — это то, что остаётся у заказчика после приёмки. Они подтверждают: работа выполнена, контроль проведён, материалы соответствуют. Без документов качество шва — только слова исполнителя.
Акт визуально-измерительного контроля — базовый документ приёмки. В нём фиксируют результаты осмотра: размеры швов, выявленные дефекты, заключение о годности. Акт подписывает контролёр, проводивший ВИК.
Заключение по УЗК или рентгену — если контроль заказывался. Это протокол с результатами: какие швы проверены, что найдено, какое заключение. Для ответственных конструкций без такого заключения приёмка неполная.
Сертификаты на сварочные материалы подтверждают качество электродов, проволоки, защитного газа. Если исполнитель варил неизвестно чем — сертификатов не будет. Это повод задуматься.
Квалификация сварщика подтверждается аттестацией по правилам отрасли и разрядом по ЕТКС. Аттестация — общее требование для сварщиков, работающих на ответственных конструкциях. Заказчик вправе запросить подтверждение.
Если исполнитель отказывается предоставить документы — это сигнал. Либо контроль не проводился, либо есть что скрывать. Не подписывайте акт, пока не получите полный пакет. Если сомневаетесь в качестве — закажите контроль сварных швов ВИК, УЗК и рентген независимо.
Чек-лист приёмки: порядок осмотра за 10 минут
Приёмка сварных швов — это порядок действий, а не хаотичный осмотр. Пройдите по шагам — и за 10 минут получите полную картину.
- Сверьте количество и расположение швов с чертежом. Каждый шов на чертеже должен быть на детали, и наоборот.
- Осмотрите каждый шов на трещины и непровары. Трещина любого размера — возврат.
- Измерьте катет на угловых швах шаблоном или штангенциркулем. Сверьте с чертежом.
- Проверьте равномерность валика и отсутствие подрезов. Неровный валик — повод проверить внимательнее.
- Запросите акты контроля и сертификаты на материалы. Без документов приёмка неполная.
- Зафиксируйте замечания письменно до подписания акта. Устные договорённости после подписания не работают.
Качественный шов — это не ровная дорожка, а соответствие чертежу и отсутствие дефектов.
Что влияет на качество шва ещё до сварки
Качество шва закладывается до того, как сварщик зажёг дугу. Заказчик может проконтролировать подготовку — и сэкономить на исправлениях.
Подготовка кромок — разделка и зачистка от ржавчины, масла и краски. Грязный металл даёт поры и непровары. Если кромки не зачищены — шов будет бракованным, как бы хорошо ни варил сварщик.
Зазор между деталями влияет на провар. Слишком маленький — не проварится корень. Слишком большой — прожог и наплывы. Зазор задаётся чертежом или технологом.
Сварочные материалы подбираются под марку стали. Электрод для углеродистой стали не подойдёт для нержавейки. Ошибка в выборе — это трещины и потеря прочности.
Квалификация сварщика и соблюдение режимов — финальный фактор. Даже при идеальной подготовке неквалифицированный сварщик испортит шов. Поэтому документы о квалификации — часть приёмки.
Итог: что запомнить заказчику
Проверяйте катет, внешний вид и геометрию — это доступно без квалификации. Трещины и непровар — всегда возврат. Требуйте акты контроля и сертификаты на материалы. Не подписывайте акт, пока не зафиксированы все замечания.
Если сомневаетесь в качестве — закажите независимый контроль. Это дешевле, чем ремонт разрушившейся конструкции. Сварочные работы по чертежам заказчика с контролем качества — это то, что должно быть в договоре с исполнителем.
Частые вопросы
Как проверить качество сварного шва самостоятельно?
Осмотрите шов на трещины, поры и подрезы, измерьте катет шаблоном сварщика или штангенциркулем и сверьте геометрию с чертежом. Трещины и непровар — однозначный брак.
Какой катет шва считается нормальным?
Катет должен соответствовать размеру, указанному в чертеже. Если катет меньше проектного — шов не обеспечит расчётную прочность, и это основание для возврата работы.
Какие дефекты сварных швов недопустимы?
Трещины любого размера и направления, непровар, несплавление кромок — всегда брак. Поры, подрезы и брызги оцениваются по количеству, расположению и требованиям проекта.
Какие документы должен выдать исполнитель после сварки?
Акт визуально-измерительного контроля, заключения по УЗК или рентгену (если заказывались), сертификаты на сварочные материалы и подтверждение квалификации сварщика.
Чем отличается визуальный контроль от ультразвукового?
Визуальный контроль выявляет поверхностные дефекты — трещины, поры, подрезы. Ультразвуковой находит внутренние дефекты: непровары, поры и трещины внутри шва, которые снаружи не видны.
Источники
- ГОСТ 5264-80. Ручная дуговая сварка. Соединения сварные — Росстандарт
- ГОСТ 3242-79. Соединения сварные. Методы контроля качества — Росстандарт
- ГОСТ 7512-82. Контроль неразрушающий. Соединения сварные. Радиографический метод — Росстандарт
- ГОСТ 14782-86. Контроль неразрушающий. Соединения сварные. Методы ультразвуковые — Росстандарт