Контактная, лазерная и дуговая сварка решают разные задачи. Контактная соединяет тонкие листы точечно и быстро, лазерная даёт узкий шов с минимальной деформацией, дуговая работает с толстым металлом и сложными конструкциями. Разберём, по каким критериям выбирать способ под конкретное изделие.
Как работает контактная сварка
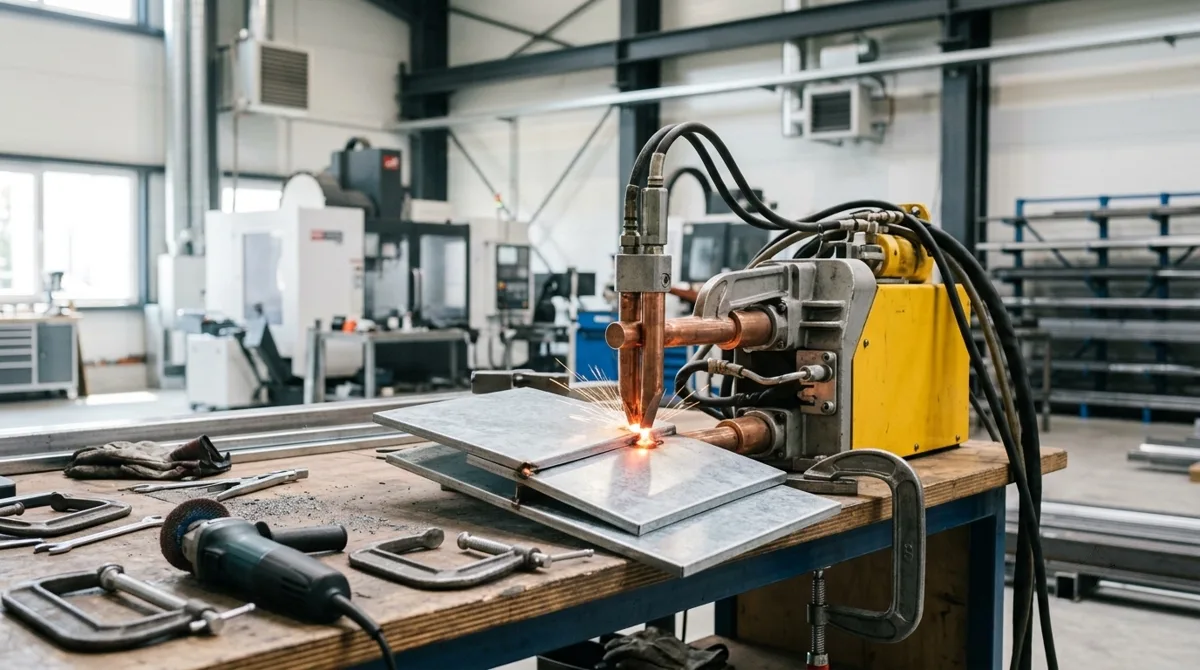
Контактная сварка соединяет металл без присадочного материала. Через место контакта двух деталей пропускают электрический ток, металл нагревается до пластического состояния, а электроды сжимают его — получается соединение. Весь цикл занимает доли секунды, поэтому способ считается одним из самых быстрых в сварке.
Самый распространённый вид — точечная сварка. Сварочные клещи или стационарная машина зажимают два листа между электродами, ток проходит через точку контакта и формирует литую зону. Кроме точечной есть шовная, стыковая и рельефная сварка — они отличаются формой электродов и характером соединения.
Контактную сварку применяют для кузовных деталей, тонколистовых конструкций, сеток, крепежа. Ограничение — суммарная толщина пакета: способ рассчитан на тонкий металл, для толстых сечений он не подходит.
Факт. Контактная сварка выполняется без присадочного материала: соединение формируется только за счёт нагрева током и сжатия электродами.
Мнение. Если деталь из тонкого листа и нужна серия, контактная сварка почти всегда выигрывает по скорости — но только когда конструкция допускает точечные соединения.
Как работает лазерная сварка
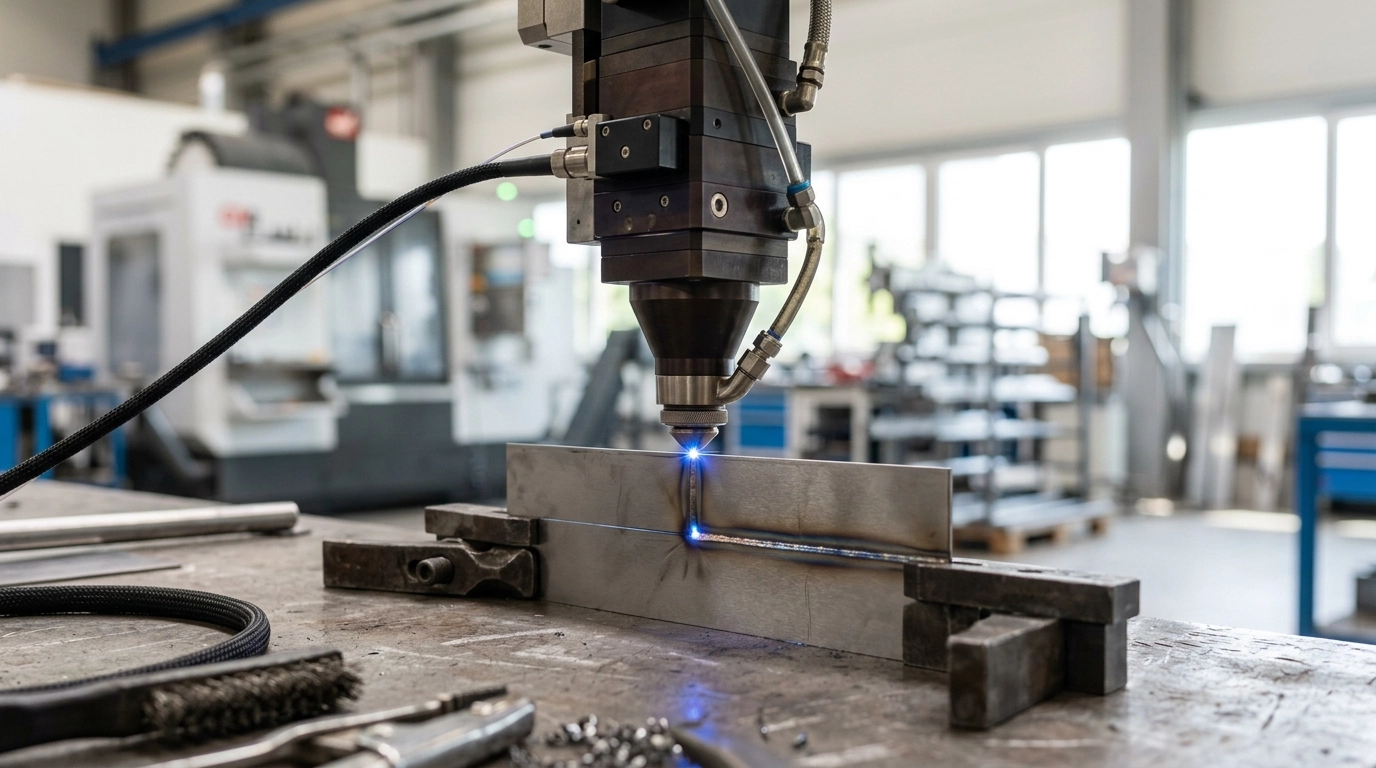
Лазерная сварка плавит металл сфокусированным лучом. Луч нагревает узкую зону до температуры плавления, металл образует сварочную ванну, которая при остывании формирует шов. Механического сжатия нет — соединение держится за счёт проплавления.
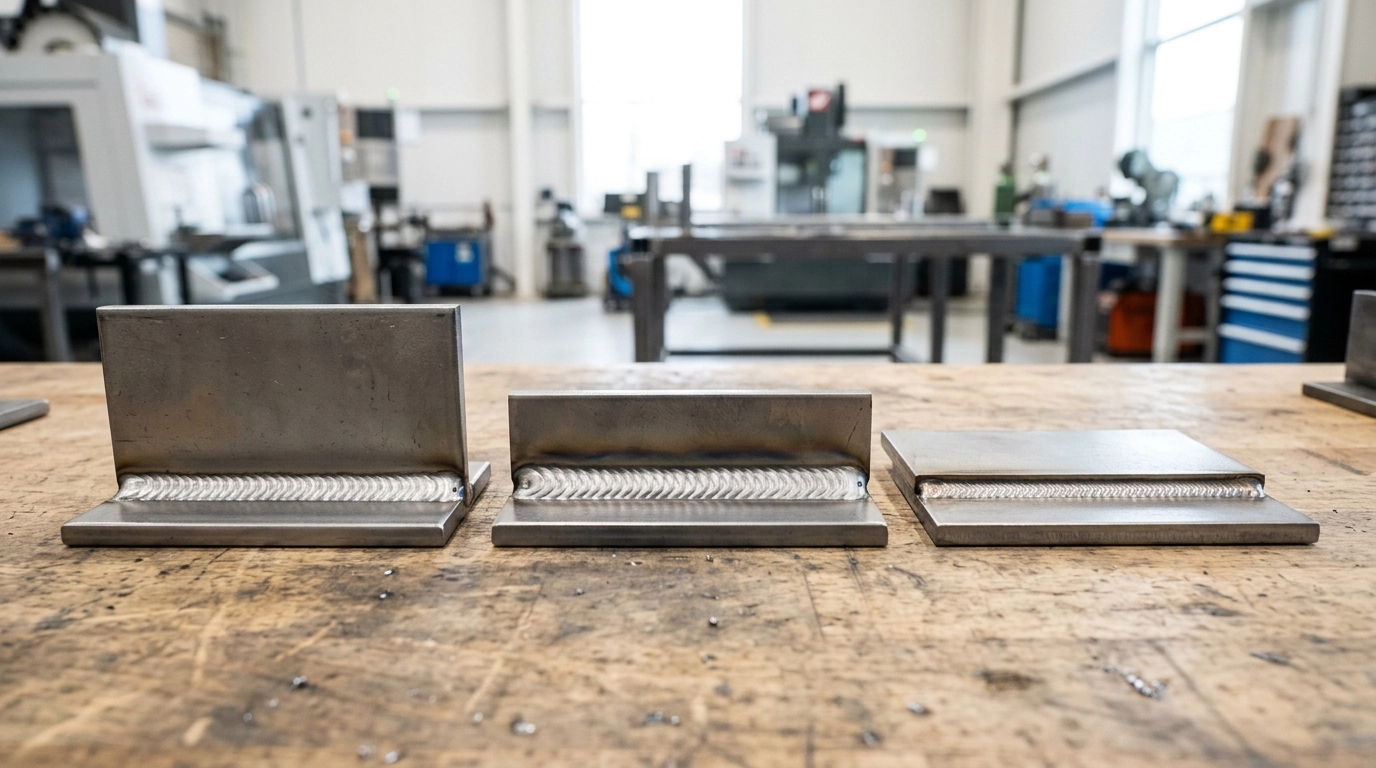
Главное отличие от контактной сварки — узкий шов и минимальная зона термического влияния. Металл вокруг шва почти не нагревается, поэтому деталь не деформируется. Это важно для тонкостенных конструкций, где коробление критично.
Лазерная сварка хорошо работает с нержавеющей сталью: при хорошей газовой защите шов получается ровным, без окисления и потемнения. Как лазер образует шов и какие металлы варит, разобрано в статье «Лазерная сварка металла: как работает и где её выбирают». Ограничения — высокие требования к точности сборки: зазоры между деталями должны быть минимальными, иначе луч не проплавит соединение. Отражающие металлы, например алюминий, требуют специальной настройки оборудования.
Мнение. Если изделие из нержавейки и важна эстетика шва, лазерная сварка оправдана — но только при точной сборке деталей.
Как работает дуговая сварка
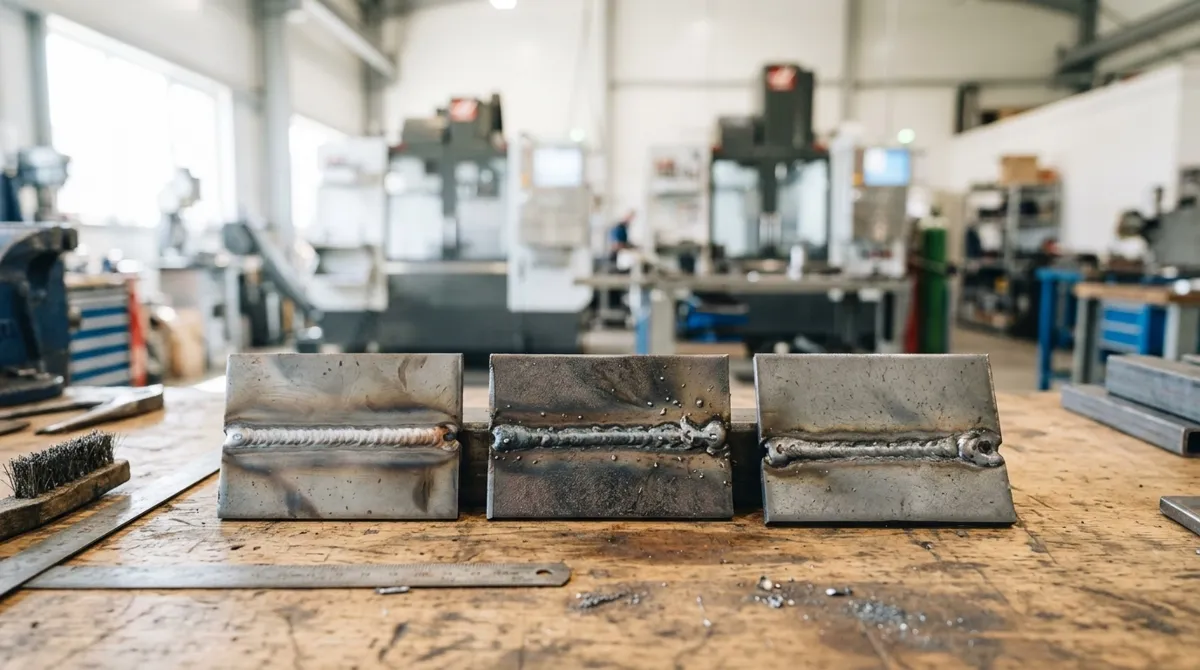
Дуговая сварка использует электрическую дугу между электродом и деталью. Дуга плавит кромки металла и присадочный материал, который заполняет соединение. В отличие от контактной и лазерной, дуговая сварка работает с толстым металлом и сложными конструкциями.
Три основных вида дуговой сварки различаются по электроду и защите шва:
| Вид | Электрод | Толщина металла | Производительность | Качество шва |
|---|---|---|---|---|
| MMA | Штучный плавящийся | От 2 мм | Низкая | Среднее |
| MIG/MAG | Проволока в полуавтомате | От 1 мм | Высокая | Хорошее |
| TIG | Неплавящийся вольфрамовый | От 0,5 мм | Низкая | Максимальное |
MMA со штучными электродами — универсальный вариант для толстого металла и монтажных работ. Сварочный полуавтомат MIG/MAG даёт высокую производительность и подходит для серийного производства. Аргонодуговая сварка TIG — разновидность дуговой, которая обеспечивает максимальное качество шва: её выбирают для нержавейки и ответственных соединений.
Сравнение способов по ключевым критериям
Три способа сварки различаются по толщине металла, скорости, качеству шва и требованиям к подготовке. Сводная таблица помогает увидеть разницу:
| Критерий | Контактная | Лазерная | Дуговая |
|---|---|---|---|
| Толщина металла | Тонкий лист, предел задаёт мощность машины | Тонкий и средний металл, предел зависит от установки | От 1 мм и толще, практического предела нет |
| Скорость | Самая высокая для точечных соединений | Высокая на длинных швах | Ниже, зависит от способа |
| Деформация | Минимальная | Минимальная | Заметная |
| Подготовка | Очистка поверхности | Точная сборка | Разделка кромок |
| Материалы | Углеродистая сталь, тонкая нержавейка; алюминий — на специальных машинах | Нержавейка, углеродистая сталь | Все стали, алюминий (TIG) |
Контактная сварка выигрывает по скорости точечных соединений, лазерная — по качеству шва и минимальным деформациям, дуговая — по диапазону толщин и универсальности. Стоимость оборудования растёт от ручных клещей к лазерным комплексам, но для серийного производства высокая скорость окупает вложения.
Факт. Точечная контактная сварка — самый быстрый из трёх способов для соединения тонких листов: цикл одной точки занимает доли секунды.
Какой способ подходит для вашего материала
Выбор способа сварки начинается с материала. Углеродистая сталь — основной материал в изготовлении деталей по чертежам — сваривается всеми тремя способами: выбор зависит от толщины и серийности.
Для нержавеющей стали предпочтительны аргонодуговая сварка TIG и лазерная: они дают чистый шов без окисления. Контактная сварка применима только для тонких листов нержавейки.
Оцинкованная сталь требует осторожности при любом способе: цинк в зоне шва выгорает или испаряется, и покрытие восстанавливают отдельно; при точечной сварке цинк ещё и ускоряет износ электродов, а при лазерной шов может пористеть. Алюминий в мелких сериях чаще варят TIG или лазером: точечная сварка алюминия возможна, но нужны специальные мощные машины, и в небольших заказах её применяют редко.
- Углеродистая сталь — все три способа, выбор по толщине и серийности
- Нержавеющая сталь — TIG или лазерная, контактная только для тонких листов
- Оцинкованная сталь — любой способ с оговорками, покрытие в зоне шва восстанавливают
- Алюминий — чаще TIG или лазерная; точечная возможна только на специальных машинах
Если изделие из нержавейки, посмотрите изделия из нержавеющей стали на заказ — там разобраны требования к материалу и швам.
Выбор по толщине металла
Толщина металла — первый фильтр при выборе способа. Тонкий лист до 3 мм сваривают контактной или лазерной сваркой: обе дают минимальные деформации. Средние толщины от 3 до 10 мм — зона лазерной и дуговой сварки. Толстый металл (ориентир — от 10 мм) чаще варят дугой, нередко многослойными швами.
Контактная сварка ограничена суммарной толщиной пакета и мощностью машины. Лазерная работает на тонком и среднем металле, предел зависит от мощности установки. Дуговая сварка начинается от 1 мм и не имеет практического верхнего предела — толстые сечения сваривают за несколько проходов.
Мнение. Если толщина металла больше 10 мм, выбор обычно очевиден — дуговая сварка. Для тонкого листа решают серийность и требования к шву.
Выбор по серийности производства
Серийность определяет экономику способа. Для единичных деталей выгодна дуговая сварка: не нужна дорогая оснастка, сварщик работает по чертежу. Мелкая серия — зона сварочного полуавтомата MIG/MAG: производительность выше, чем у MMA, а затраты на настройку умеренные.
Крупная серия оправдывает контактную или лазерную сварку. Высокая скорость окупает стоимость оборудования: точечная сварка выполняет сотни соединений в минуту, лазерная — метры шва. Для партий от 1 до 1000 штук выбор зависит от конкретной детали: единичные изделия сваривают дуговой сваркой, серийные — контактной или лазерной.
- Единичные детали — дуговая сварка, минимальные затраты на оснастку
- Мелкая серия — полуавтомат MIG/MAG
- Крупная серия — контактная или лазерная, скорость окупает оборудование
Алгоритм выбора способа сварки
Выбор способа сварки сводится к пяти шагам. Пройдите их по порядку — и получите обоснованное решение.
- Определите материал и толщину металла. От этого зависит, какие способы вообще применимы.
- Оцените требования к качеству шва и допустимые деформации. Если коробление критично — выбирайте лазерную или контактную.
- Посчитайте серийность и бюджет на оснастку. Единичные детали не окупают дорогое оборудование.
- Учтите требования к герметичности и прочности. Для ответственных соединений нужен TIG или контроль швов: о методах — в отдельной статье.
- Сопоставьте с возможностями производства. Не всякий цех имеет лазерный комплекс или машину контактной сварки.
Если на любом шаге возникают сомнения — покажите чертёж специалисту. Способ сварки выбирают по чертежу, а не по названию технологии.
Частые ошибки при выборе способа сварки
Ошибки при выборе способа сварки приводят к браку и переделкам. Вот четыре типичные:
- Контактная сварка для толстого металла — соединение не выдержит нагрузку
- Лазерная сварка без точной сборки — зазоры дают непровар
- Дуговая сварка тонкого металла — прожоги и деформации
- Игнорирование требований чертежа к типу соединения — шов не пройдёт приёмку
Каждая ошибка — это потерянное время и материал. Требования чертежа к типу соединения и качеству шва важнее любых общих рекомендаций.
Итог: какой способ сварки выбрать
Универсального способа сварки нет. Контактная — для тонких листов и серий, лазерная — для точных швов и минимальных деформаций, дуговая — для толстого металла и единичных деталей.
Способ сварки выбирают по чертежу, а не по названию технологии.
Если сомневаетесь — пришлите чертёж на изготовление деталей по чертежам. По чертежу подберём способ сварки, который обеспечит нужную прочность и качество шва. О том, какие способы сварки мы применяем, — на странице сварочных работ; как читать обозначения швов, — в статье «Сварные швы на чертеже: ГОСТ 2.312-72».
Нужна такая работа? Смотрите страницы услуг: Лазерная сварка, Сварочные работы.
Частые вопросы
Какая сварка лучше: контактная или лазерная?
Для тонкого металла и серийного производства контактная сварка быстрее и, как правило, дешевле. Лазерная даёт более узкий шов с минимальными деформациями и подходит для средних толщин. Выбор зависит от конкретной детали.
Чем отличается контактная сварка от дуговой?
Контактная сварка соединяет металл за счёт нагрева током и сжатия электродами, без присадочного материала. Дуговая использует электрическую дугу и присадочный материал, что позволяет сваривать толстый металл и сложные конструкции.
Какой способ сварки подходит для нержавейки?
Для нержавеющей стали лучше всего подходят аргонодуговая сварка (TIG) и лазерная сварка. Они дают качественный шов без окисления. Контактная сварка применима только для тонких листов.
Можно ли сварить оцинкованную сталь контактной сваркой?
Можно, но с оговорками: цинк в месте точки выгорает, электроды изнашиваются быстрее, а покрытие потом восстанавливают. Лазерная сварка тоже повреждает цинк, и шов может пористеть, поэтому способ выбирают по чертежу и пробным образцам.
Источники
- ГОСТ 15878-79. Контактная сварка. Соединения сварные. Конструктивные элементы и размеры — Госстандарт СССР
- ГОСТ 19521-74. Сварка металлов. Классификация — Госстандарт СССР