Контроль сварных швов — это проверка того, что шов соответствует требованиям документа на изделие. Методы делятся на две группы: разрушающие, когда испытывают отдельно сваренный образец, и неразрушающие, когда само изделие после проверки остаётся годным. Выбор метода зависит от материала, толщины, типа соединения и того, что написано в чертеже или технических условиях. Разберём каждый метод и ситуации, в которых он нужен.
Два семейства контроля: с разрушением и без
Все методы контроля сварных швов делятся на две группы по тому, что происходит с проверяемым объектом. Разрушающий контроль ломает образец, чтобы узнать механические свойства металла шва. Неразрушающий контроль проверяет само изделие и оставляет его пригодным к работе.
Разрушающий контроль проводят не на готовой детали, а на контрольных образцах — пластинах, которые сварены отдельно, но в тех же условиях, тем же сварщиком и на том же режиме, что и само изделие. Образец растягивают, изгибают, бьют на ударную вязкость, режут и смотрят макрошлиф. По результатам судят о прочности и пластичности шва. Изделие при этом остаётся целым, но вы получаете данные не про конкретный шов на вашей детали, а про то, как ведёт себя металл при такой технологии сварки.
Неразрушающий контроль работает с самим изделием. Методы внутри этой группы делятся по тому, что они «видят»: поверхность шва, внутреннюю структуру или плотность соединения. Ни один метод не универсален — каждый выявляет свой класс несплошностей. Поэтому в документах часто назначают не один метод, а комбинацию.
Факт. Несплошность — это любое найденное отклонение в шве. Дефектом она становится только тогда, когда не проходит по нормам документа на изделие. Одна и та же пора в одном изделии — брак, в другом — допустимая несплошность.
Типичная ситуация: заказчик читает в чертеже строку «контроль сварных швов» и не понимает, нужно ли сваривать отдельный образец для испытаний или проверять саму деталь. Ответ зависит от того, что именно требует документ: механические свойства или отсутствие несплошностей в конкретном шве.
Осмотр и замеры: с чего начинается любая проверка
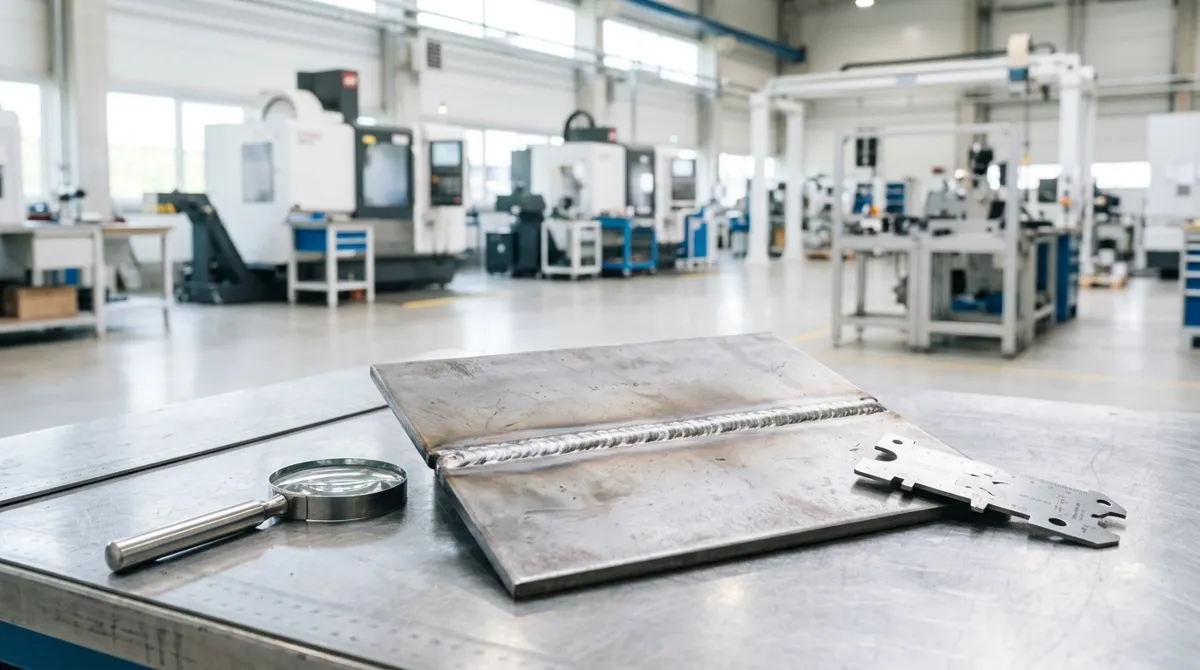
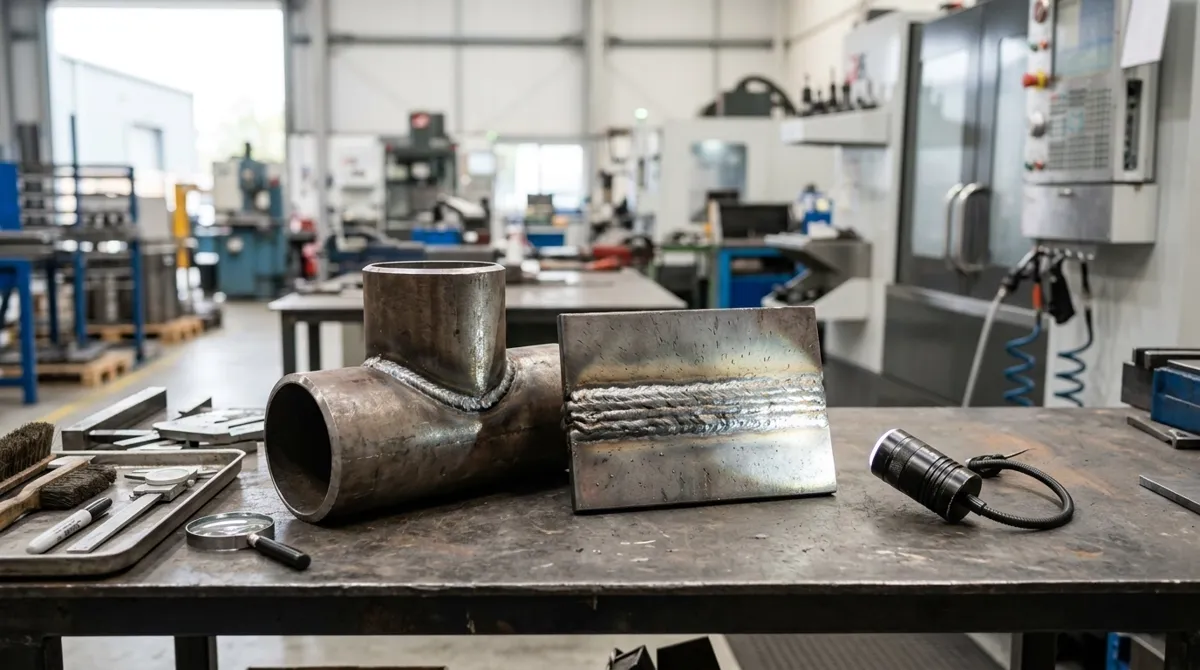
Визуально-измерительный контроль (ВИК) — первый и самый доступный метод неразрушающего контроля. Его проводят глазом, лупой, шаблонами и измерительным инструментом. Замеряют высоту и ширину шва, катет углового шва, смещение кромок. Осмотр выявляет поверхностные несплошности: трещины, подрезы, наплывы, прожоги, непроваренные кратеры, поры, выходящие на поверхность, неровную чешуйку.
ВИК не видит ничего, что находится внутри шва. Поэтому осмотр — это всегда первый шаг, а не замена внутреннего контроля. Если на поверхности уже есть трещина или подрез, дорогой ультразвук или радиографию проводить бессмысленно: шов сначала исправляют, потом проверяют дальше.
Условие нормального осмотра — зачищенная и непокрашенная поверхность. После порошковой покраски шов уже не осмотреть: краска скрывает и трещины, и поры. Поэтому ВИК проводят до финишной отделки. Если вы принимаете корпус и видите на конце шва углубление-кратер, фиксируйте это до покраски и возвращайте на исправление — после покраски такой дефект уже не докажешь.
Поверхностные методы: капиллярный и магнитопорошковый
Осмотр видит только крупные несплошности. Тонкие поверхностные трещины, которые не разглядеть глазом, требуют методов с «проявлением». Их два: капиллярный и магнитопорошковый.
Капиллярный контроль работает так: на зачищенную и обезжиренную поверхность наносят пенетрант — жидкость с высокой проникающей способностью. Она затекает в несплошности, выходящие на поверхность. Через время выдержки излишки пенетранта удаляют и наносят проявитель, который вытягивает жидкость из трещины наружу. На белом фоне проявителя несплошность видна как цветная линия. Капиллярный метод показывает то, что выходит на поверхность, включая сквозные несплошности.
Капиллярный контроль — основной поверхностный метод для немагнитных материалов: аустенитной нержавейки, алюминия, меди (для них применяют и вихретоковый, но он встречается реже). На углеродистой стали капиллярный тоже работает, но там чаще выбирают магнитопорошковый — он быстрее и не требует такой тщательной очистки.
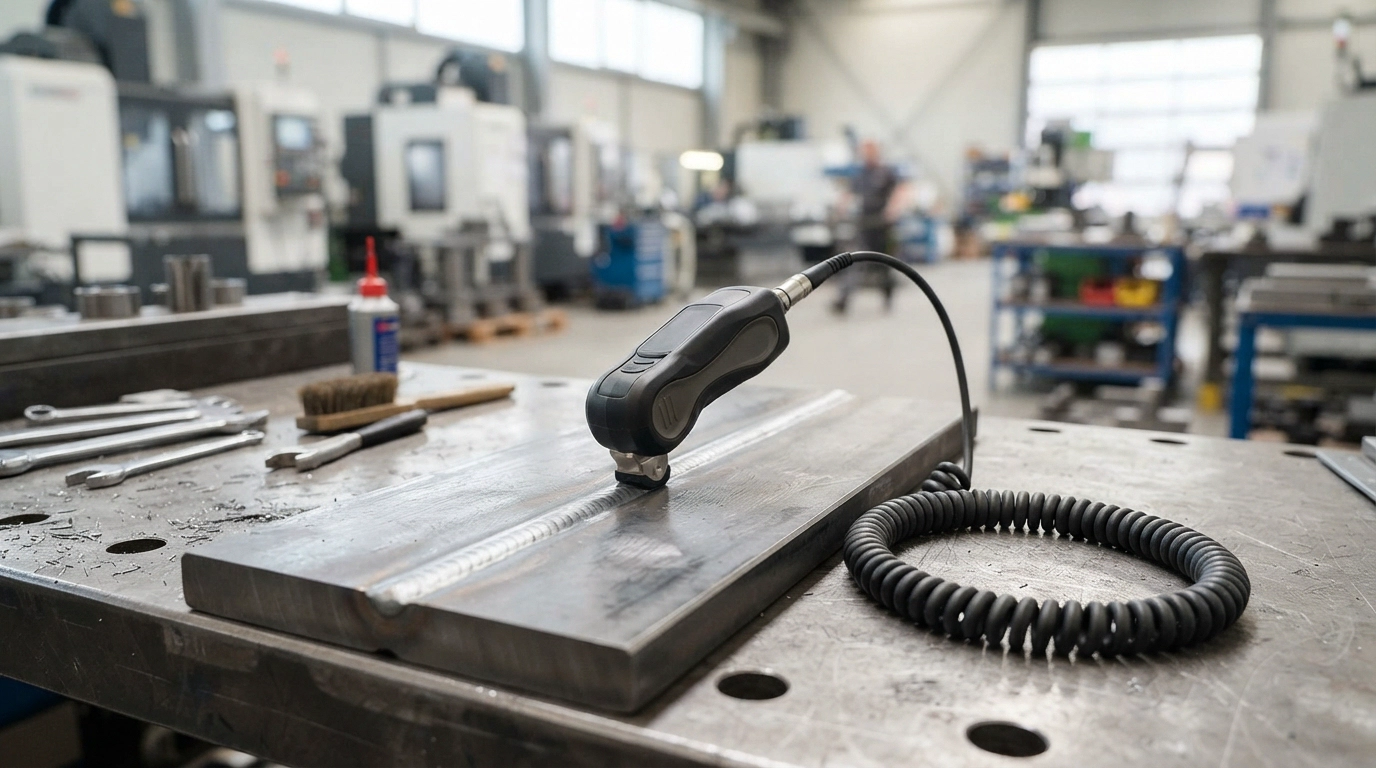
Магнитопорошковый контроль использует магнитное поле. На намагниченную деталь наносят ферромагнитный порошок, который собирается над несплошностью — там, где магнитное поле искажается. Метод выявляет поверхностные и неглубокие подповерхностные несплошности. Работает только на ферромагнитных материалах: углеродистая и низколегированная сталь — да, аустенитная нержавейка и алюминий — нет.
Факт. Если шов из нержавейки после зачистки покрыть пенетрантом, а потом проявителем, тонкая линия на проявителе покажет несплошность, которую глазом не видно. На углеродистой стали ту же задачу быстрее решает магнитопорошковый метод.
Что внутри шва: ультразвук и просвечивание
Поверхность шва может быть чистой, а внутри — непровар, поры, шлаковые включения. Для внутреннего контроля применяют два метода: ультразвуковой контроль (УЗК) и радиографический контроль.
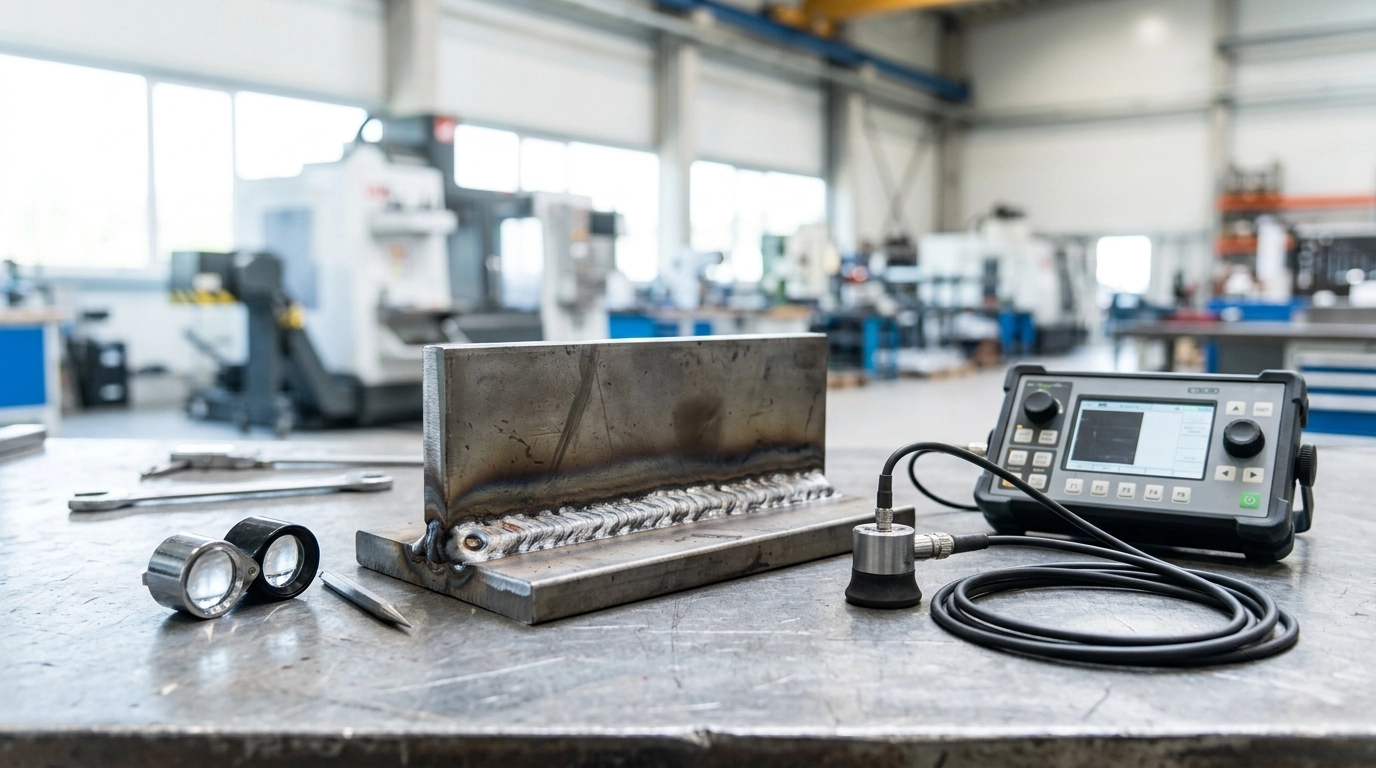
Ультразвуковой контроль посылает в металл звуковую волну. Волна отражается от несплошности, и по экрану дефектоскопа определяют место и размер отражения. УЗК не даёт ионизирующего излучения, поэтому его можно проводить в цехе без специальной защиты. Нужна зачищенная поверхность и контактная среда — гель или масло, чтобы волна перешла из датчика в металл.
УЗК сильно зависит от ориентации несплошности: плоская трещина, расположенная параллельно волне, может не дать отражения. На тонком металле метод затруднён — волне не хватает толщины для корректного анализа. В швах на аустенитной нержавейке крупнозернистая структура рассеивает волну, поэтому контроль сложнее и идёт по специальной методике. Подробнее про УЗК — в отдельной статье про ультразвуковой контроль сварных швов.
Радиографический контроль — это просвечивание шва рентгеновским или гамма-излучением. Результат — снимок, на котором видны объёмные несплошности: поры, шлаковые включения, непровары. Плоские трещины на снимке видны хуже, особенно если не совпадают с направлением излучения. Для радиографии нужен доступ к шву с двух сторон: источник излучения с одной, плёнка или детектор — с другой. На угловых и тавровых соединениях это затруднено.
Радиографический контроль требует защиты от ионизирующего излучения и ограничения зоны проведения. Зато на выходе остаётся документ — снимок, который можно приложить к паспорту изделия. УЗК и радиография выявляют не совсем одно и то же, поэтому их часто не выбирают «или-или», а назначают по типу соединения и требованию документа.
Герметичность: течь не видна глазом
Для ёмкостей, корпусов и трубопроводов главный вопрос не «есть ли трещина», а «держит ли шов среду». Контроль герметичности отвечает именно на него.
Контроль на плотность — это не контроль на прочность. Плотность означает, что шов не пропускает жидкость или газ. Прочность — что он выдерживает нагрузку. Это разные проверки, и одна не заменяет другую.
Способы контроля герметичности: гидравлическая проба, пневматическая проба, вакуумная камера, керосиновая проба, пузырьковая проба с мыльным раствором. Принцип общий: подают давление или создают разницу давлений и ищут проникновение жидкости или газа через шов. Давление и время выдержки определяет документ на изделие.
Факт. Пневматическая проба опаснее гидравлической: сжатый газ запасает больше энергии, чем жидкость под тем же давлением. Поэтому пневматические испытания требуют строгих мер безопасности и проводятся по отдельной методике.
Типичный сценарий: ёмкость под жидкость, шов снаружи выглядит ровным, но по мелкой поре сочится. Проба с мыльным раствором показывает пузыри в одном месте — и шов отправляют на исправление. Без пробы на герметичность такая пора осталась бы незамеченной до первого заполнения.
Как выбрать метод: четыре вопроса к своему изделию
Методов много, и выбирать приходится не по принципу «что серьёзнее», а по четырём признакам вашего изделия.
Вопрос 1 — материал. Сталь магнитная или нет? Магнитопорошковый контроль отпадает на аустенитной нержавейке и алюминии — там работает капиллярный. Углеродистая сталь позволяет выбирать между магнитопорошковым и капиллярным.
Вопрос 2 — толщина. Тонкий металл — ограничение для ультразвука: волне не хватает толщины для корректного анализа. На толстом металле УЗК — основной метод внутреннего контроля.
Вопрос 3 — тип соединения и доступ. Стыковое, угловое, тавровое, нахлёсточное — от этого зависит, какой метод вообще применим. Радиография на угловых и тавровых соединениях затруднена: нужен доступ с двух сторон, а его там нет. УЗК на тавровых соединениях работает, но по специальной методике.
Вопрос 4 — требование документа. Чертёж, технические условия, нормативный документ на изделие — именно они назначают метод, объём (все швы или выборочно) и уровень качества. Не удобство исполнителя, а документ. Если в документе написано «УЗК 100% стыковых швов» — значит, так и проверяют.
Мнение. Заказать «на всякий случай самый серьёзный» метод, не сверив с документом, — это переплата и лишний срок без пользы для приёмки. Осмотр при этом не заменяет внутренний контроль: чистый снаружи шов может быть с непроваром внутри.
Проверьте себя на примере. Стальной кронштейн под нагрузкой: материал магнитный, толщина средняя, соединение угловое — осмотр плюс магнитопорошковый, внутренний контроль по требованию документа. Корпус из нержавейки: материал немагнитный, соединение стыковое — осмотр плюс капиллярный, при требовании документа — УЗК по специальной методике. Ёмкость под жидкость: к осмотру добавляется контроль герметичности. Три разных изделия — три разных набора методов.
Что передать исполнителю, чтобы контроль не стал сюрпризом
Выбрать метод — половина дела. Вторая половина — передать это в задание так, чтобы исполнитель понял, что именно проверять.
В запросе на контроль укажите: материал и марку, толщину в зоне шва, тип соединения, требуемый метод, если он уже указан в документе, объём — все швы или выборочно, уровень качества и нормативный документ, если есть. Чертёж с пометкой про контроль работает лучше устной договорённости: он фиксирует требования и не даёт им потеряться при передаче между сменами.
На выходе ждите документ: заключение или протокол. Для радиографического контроля — ещё и снимки. Если в документе на изделие нет требования про контроль, спросите исполнителя до запуска: какой метод разумен для вашего изделия. Контроль сварных швов выполняется по запросу, отдельной строкой заказа — это не то, что исполнитель делает «по умолчанию».
Если вы заказываете изготовление деталей по чертежам, контроль швов можно включить в заявку на изготовление деталей по чертежам. Чертёж проверят и уточнят метод и объём до запуска в работу. Как требования к швам и контролю записывают в чертеже, разобрано в статье «Сварные швы на чертеже: ГОСТ 2.312-72».
Нужна такая работа? Смотрите страницы услуг: Контроль сварных швов.
Частые вопросы
Можно ли провести контроль шва после покраски?
Поверхностные методы — визуально-измерительный, капиллярный и магнитопорошковый — на покрашенном шве не работают: краска скрывает и трещины, и поры. Ультразвуковой контроль требует зачищенной околошовной зоны, поэтому краску в этом месте всё равно снимают, а потом красят заново. Проще и дешевле планировать порядок «контроль, затем покраска».
Чем отличается контроль на плотность от контроля на прочность?
Плотность — это способность шва не пропускать жидкость или газ. Прочность — способность выдерживать нагрузку. Это разные проверки: герметичный шов может не выдержать расчётную нагрузку, а прочный — пропускать среду по мелкой поре. Для ответственных изделий проводят обе.
Кто назначает метод контроля: заказчик или исполнитель?
Метод, объём и уровень качества назначает документ на изделие: чертёж, технические условия, нормативный документ. Если в документе требования нет, метод подбирает технолог по материалу, толщине и типу соединения. Заказчик может указать метод в запросе, но окончательное решение — за документом.
Что делать, если на шве нашли несплошность?
Сначала определяют, дефект это или допустимая несплошность. Критерий — нормы документа на изделие. Если несплошность не проходит по нормам, шов исправляют: зачищают, подваривают или вырезают и сваривают заново. После исправления контроль повторяют.
Источники
- ГОСТ 3242-79 Соединения сварные. Методы контроля качества — Госстандарт СССР
- ГОСТ 7512-82 Контроль неразрушающий. Соединения сварные. Радиографический метод — Госстандарт СССР
- ГОСТ Р 55724-2013 Контроль неразрушающий. Соединения сварные. Методы ультразвуковые — Росстандарт
- ГОСТ 18442-80 Контроль неразрушающий. Капиллярные методы. Общие требования — Госстандарт СССР
Если вы готовите чертёж с требованием контроля сварных швов, пришлите его на проверку — технолог уточнит метод, объём и нормативный документ до запуска в работу.