Точечная сварка соединяет два листа металла за доли секунды: ток проходит через точку контакта, металл плавится, давление формирует литое ядро. Присадка и защитный газ не нужны, поэтому способ выбирают для массового производства кузовов, корпусов и сеток. Разберём, как устроен процесс, какие режимы подходят для стали, нержавейки и алюминия, и когда точечная сварка выгоднее других способов.
Как работает точечная сварка: физика процесса
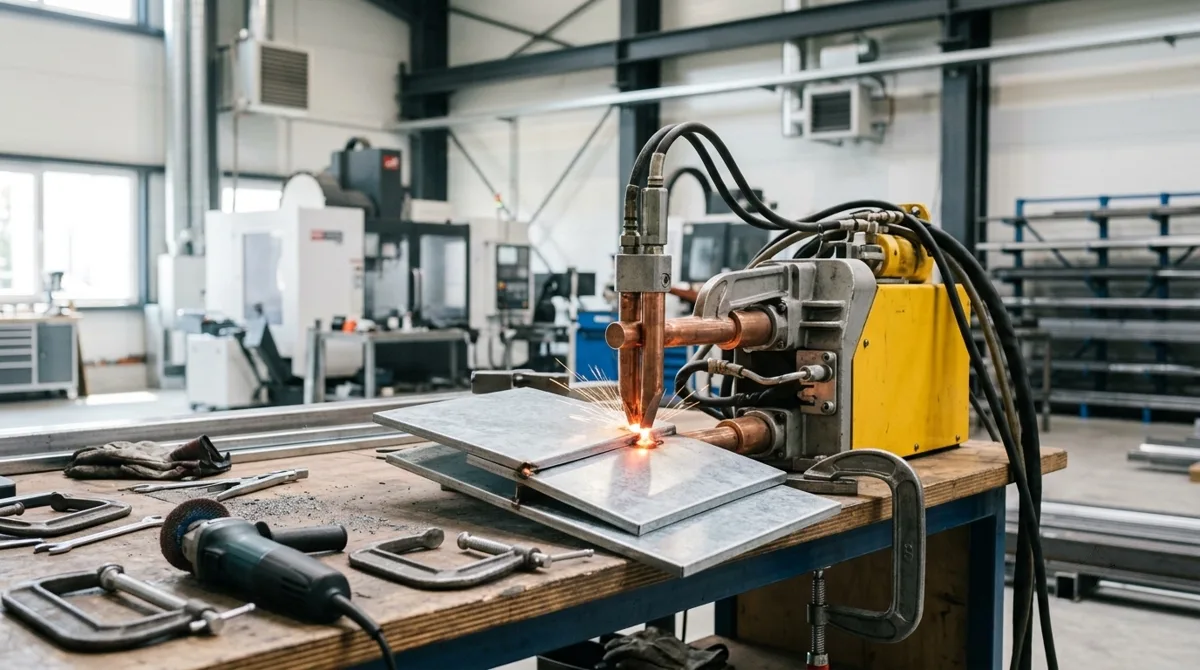
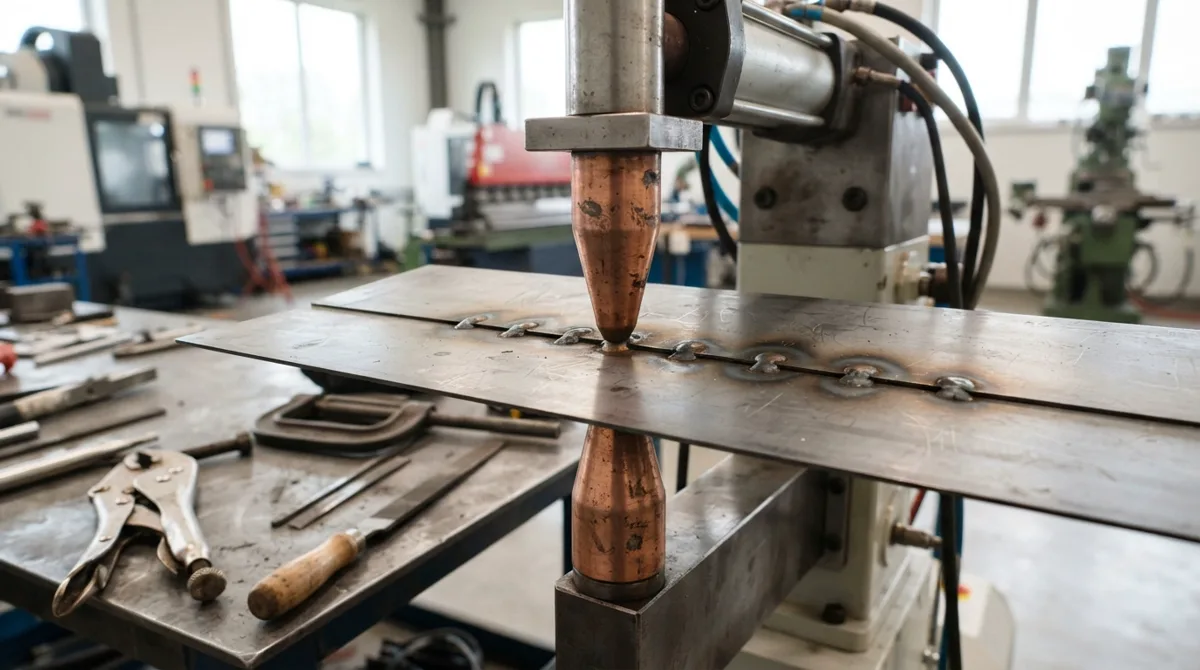
Точечная сварка — разновидность контактной сварки, при которой соединение формируется в одной точке за счёт нагрева металла сварочным током и сжатия электродами. Два листа зажимаются между электродами, через точку контакта пропускают ток, и за доли секунды металл в зоне контакта плавится, образуя литое ядро. После отключения тока электроды остаются сжатыми ещё некоторое время — металл кристаллизуется под давлением, и соединение набирает прочность.
Нагрев происходит по закону Джоуля-Ленца: количество тепла пропорционально квадрату тока, сопротивлению и времени. Значительная часть тепла выделяется на контакте листов — там, где поверхности соприкасаются не идеально. Поэтому металл плавится локально, а не по всей площади.
Цикл состоит из трёх этапов. Сначала электроды сжимают листы с усилием — это обеспечивает плотный контакт. Затем подаётся сварочный ток, металл плавится. На третьем этапе, проковке, ток уже отключён, но усилие сжатия сохраняется: литое ядро уплотняется, из него вытесняются газы, и соединение получается плотным, без раковин.
Мнение. Если нужно соединить тонкий лист быстро и без присадки, точечная сварка выигрывает у дуговой: меньше нагрев, меньше деформация, стабильный результат в серии.
Режимы точечной сварки: ток, время, усилие
Точечная сварка на заводе Ford в Willow Run, Мичиган. Фото: Ann Rosener · Public domain
Режим точечной сварки определяют три параметра: сварочный ток, длительность импульса и усилие сжатия. Чем толще лист, тем выше ток и усилие; время растёт незначительно, потому что нагрев должен оставаться локальным. Конкретные значения подбирает технолог под металл, толщину и положение шва.
Нержавейка требует более короткого импульса, чем низкоуглеродистая сталь той же толщины: у неё выше электрическое сопротивление, и тепло выделяется быстрее. Алюминий — отдельная история: ток нужен выше, чем для стали, время импульса короче, а перед сваркой обязательно зачищать оксидную плёнку, иначе точка получится нестабильной. Оцинкованная сталь также требует повышенного тока и более частой зачистки электродов: цинк налипает на рабочую поверхность и увеличивает переходное сопротивление.
Электроды для точечной сварки: материалы, формы, ресурс
Электроды подводят сварочный ток к точке контакта и одновременно сжимают листы. Основной материал — хромовая бронза марок БрХ и БрХЦр: она сочетает высокую электропроводность с твёрдостью, достаточной для многократных циклов сжатия. Для сварки алюминия и оцинковки применяют электроды с добавками, стойкими к налипанию; в отдельных случаях используют вольфрамовые и молибденовые вставки.
Форма рабочей поверхности влияет на распределение тока и давление. Плоские электроды дают большую контактную площадку и применяются для тонких листов; сферические концентрируют ток в центре и подходят для более толстого металла; конические — компромисс для серийной сварки.
Ресурс электрода из хромовой бронзы ограничен: со временем его перетачивают. На оцинковке и алюминии электроды изнашиваются быстрее: цинк и алюминий налипают на поверхность, контактная площадка растёт, плотность тока падает.
Признаки, что электрод пора менять или перетачивать:
- диаметр контактной площадки заметно увеличился относительно номинала;
- на поверхности появились налипы металла, которые не удаляются зачисткой;
- точка стала нестабильной по диаметру и глубине проплавления;
- переходное сопротивление выросло, и для той же точки приходится поднимать ток.
Точечная, шовная, рельефная: чем отличаются виды контактной сварки
Контактная сварка объединяет несколько способов, и выбор зависит от типа соединения и требований к герметичности. Точечная сварка формирует отдельные точки с некоторым шагом — соединение жёсткое, но не герметичное. Шовная сварка ведёт непрерывный шов роликовыми электродами и даёт герметичное соединение, поэтому её выбирают для ёмкостей и баков. Рельефная сварка выполняется по заранее выштампованным выступам и позволяет ставить несколько точек за один цикл. Стыковая сварка соединяет детали по всей площади торца.
| Вид сварки | Тип соединения | Герметичность | Скорость | Ограничения |
|---|---|---|---|---|
| Точечная | Отдельные точки | Нет | Высокая | Доступ с двух сторон |
| Шовная | Непрерывный шов | Да | Средняя | Только прямые или плавные швы |
| Рельефная | Точки по выступам | Нет | Очень высокая | Нужна штамповка выступов |
| Стыковая | По всей площади торца | Да | Низкая | Только стыковые соединения |
Точечную сварку выбирают, когда нужна скорость и жёсткость, а герметичность не критична. Шовную — когда соединение должно держать жидкость или газ. Рельефную — когда за один цикл нужно поставить несколько точек на детали сложной формы.
Где применяется точечная сварка
Точечная сварка — основной способ соединения тонколистового металла в серийном производстве. В автомобилестроении ею сваривают кузова, двери, капоты и крылья: на один кузов приходится множество точек. В производстве электроники и бытовой техники точками соединяют корпуса, кожухи и внутренние каркасы.
Типовые изделия, которые сваривают точками:
- кузовные панели и элементы автомобилей;
- корпуса электрощитов, серверных стоек, бытовой техники;
- арматурные сетки и каркасы;
- вентиляционные короба и воздуховоды;
- кронштейны и закладные детали по чертежам;
- решётки, ограждения, защитные кожухи.
Для мелкосерийных деталей по чертежам точечная сварка — быстрый способ соединить тонкий лист без присадки и газа. Если деталь из нержавейки, изделия из нержавеющей стали сваривают точками с теми же преимуществами, но с поправкой на режимы.
Преимущества и ограничения точечной сварки
Точечная сварка выигрывает у дуговой там, где важна скорость и повторяемость. Цикл занимает доли секунды, нагрев локализован — деформация листа минимальна. В серии результат стабилен: режим подбирается один раз, дальше машина повторяет его с одинаковым качеством.
Ограничения тоже есть. Способ работает с тонким листом. Нужен доступ с двух сторон: электроды сжимают деталь с обеих сторон. Соединение не герметично: между точками остаются зазоры. Для толстого металла, одностороннего доступа или герметичного шва нужен другой способ — дуговая или лазерная сварка. Подробное сравнение контактной, лазерной и дуговой сварки помогает выбрать способ под конкретную задачу.
Мнение. Если деталь тонкая, серийная и не требует герметичности, точечная сварка — быстрый и недорогой способ. Если металл толстый или доступ только с одной стороны, точечная сварка не подойдёт.
Дефекты точек и как их контролировать
Типовые дефекты точечной сварки — непровар, выплеск металла, трещины и раковины в литом ядре. Непровар возникает при низком токе или коротком импульсе: ядро не формируется, соединение держится только на поверхностном схватывании. Выплеск — следствие избыточного тока или слабого сжатия: расплавленный металл выдавливается из точки. Трещины и раковины появляются при грязной поверхности или изношенных электродах.
Диаметр литого ядра — главный показатель качества. Меньше нормы — непровар, больше — риск выплеска и ослабления зоны термического влияния.
Контроль выполняется тремя способами. Визуальный осмотр выявляет выплески, трещины и несоосность точек. Разрушающий контроль — отрыв точки с замером диаметра ядра — применяется при настройке режима. Ультразвуковой контроль проверяет внутреннюю структуру ядра без разрушения детали и выполняется по запросу.
Чек-лист подготовки поверхности перед точечной сваркой:
- удалить масло и консервационную смазку растворителем;
- зачистить оксидную плёнку на алюминии щёткой или абразивом;
- удалить окалину и ржавчину на стали;
- проверить, что листы плотно прилегают без зазора;
- зачистить контактную площадку электродов;
- убедиться, что на поверхности нет цинкового налипа при сварке оцинковки.
Аппараты для точечной сварки: что важно при выборе
Оборудование для точечной сварки делится на три типа: стационарные машины, подвесные клещи и портативные аппараты. Стационарные машины дают максимальную стабильность режима и применяются в серийном производстве. Подвесные клещи подводят электроды к крупной детали, которую не положить на стол машины. Портативные аппараты удобны для мелких работ и ремонта, но уступают стационарным по стабильности тока.
При выборе смотрят на три параметра: максимальный сварочный ток, усилие сжатия и толщину свариваемого листа. Ток определяет, какой металл и какую толщину аппарат сможет сварить. Усилие сжатия влияет на плотность контакта и качество ядра. Классы точности машин задают допуски на стабильность тока и усилия: чем выше класс, тем меньше разброс параметров от точки к точке.
В бюджет закладывают не только сам аппарат, но и энергопотребление, обслуживание электродов и периодическую поверку режимов. Для серийной сварки стабильность важнее максимальной мощности: аппарат с запасом по току и высоким классом точности окупается отсутствием брака.
Частые вопросы
Какую толщину металла можно сваривать точечной сваркой?
Точечной сваркой соединяют тонкие листы; конкретный диапазон зависит от аппарата и подбирается технологом.
Чем точечная сварка отличается от шовной?
Точечная сварка формирует отдельные точки с некоторым шагом, шовная — непрерывный герметичный шов роликовыми электродами. Точечную выбирают для жёстких соединений, шовную — для герметичных ёмкостей.
Какой ресурс у электродов для точечной сварки?
Ресурс электродов из хромовой бронзы ограничен, их периодически перетачивают. Ресурс зависит от режима: при сварке оцинковки электроды изнашиваются быстрее.
Можно ли сваривать точечной сваркой алюминий?
Да, но режимы отличаются: ток выше, чем для стали, время импульса короче, а перед сваркой нужно зачищать оксидную плёнку. Требуются электроды с высокой стойкостью к налипанию.
Можно ли точечной сваркой соединять листы разной толщины?
Да, это распространённый случай. Режим при этом подбирают по более тонкому листу, а ядро смещается в сторону более толстого — параметры зависят от соотношения толщин и подбираются технологом.