Под «трубами в замок» скрываются три разные вещи: замковое соединение под сварку, разделка кромок для орбитальной сварки и разборные полимерные трубы с замком-задвижкой. У каждой — своя технология, свои допуски и свои задачи. Разбираем, чем они отличаются и как выбрать нужную.
Что такое «трубы в замок»: три разных значения одного термина
Термин «трубы в замок» не имеет одного значения. В металлообработке так называют замковое соединение под сварку, где на торце одной трубы вырезан шип, а в стенке другой — паз. В трубопроводной сварке этим же словом обозначают разделку кромок «в замок» для орбитальной сварки. А в кабельной индустрии «трубами в замок» называют разборные полимерные трубы МОДУЛ с замком-задвижкой. Есть и четвёртое значение — буровые трубы с буровыми замками, но это отдельная отрасль со своими стандартами.
Чтобы не путаться, смотрите на задачу. Если речь о сварке металлических рам и каркасов — это замковое соединение шип-паз. Если о подготовке торцов труб перед автоматической сваркой — разделка кромок. Если о защите кабельных линий — полимерные трубы МОДУЛ. Таблица ниже разводит эти значения по ключевым признакам.
| Тип соединения | Назначение | Материал | Способ соединения | Типичные изделия |
|---|---|---|---|---|
| Замковое соединение под сварку | Точная сборка рам и каркасов | Сталь, нержавейка, алюминий | Шип на торце одной трубы входит в паз в стенке другой, затем сварка | Каркасы стеллажей, рамы под оборудование, основания столов |
| Разделка кромок «в замок» | Подготовка торцов к орбитальной сварке | Сталь, нержавейка | Профилированный торец трубы фиксирует стык | Трубопроводы, котельное производство |
| Трубы МОДУЛ | Защита кабельных линий | Полимер | Замок-задвижка «мама–папа» | Кабельные трассы, электромонтаж |
| Буровые замки | Соединение буровых труб | Сталь | Резьбовое соединение | Нефтегазовая отрасль |
Факт. Термин «трубы в замок» в металлообработке, трубопроводной сварке и кабельной индустрии обозначает три разные технологии, не связанные между собой.
Дальше разбираем каждое значение отдельно. Начнём с того, что чаще всего интересует заказчиков металлообработки, — замкового соединения под сварку.
Замковое соединение под сварку: шип и паз вместо разметки
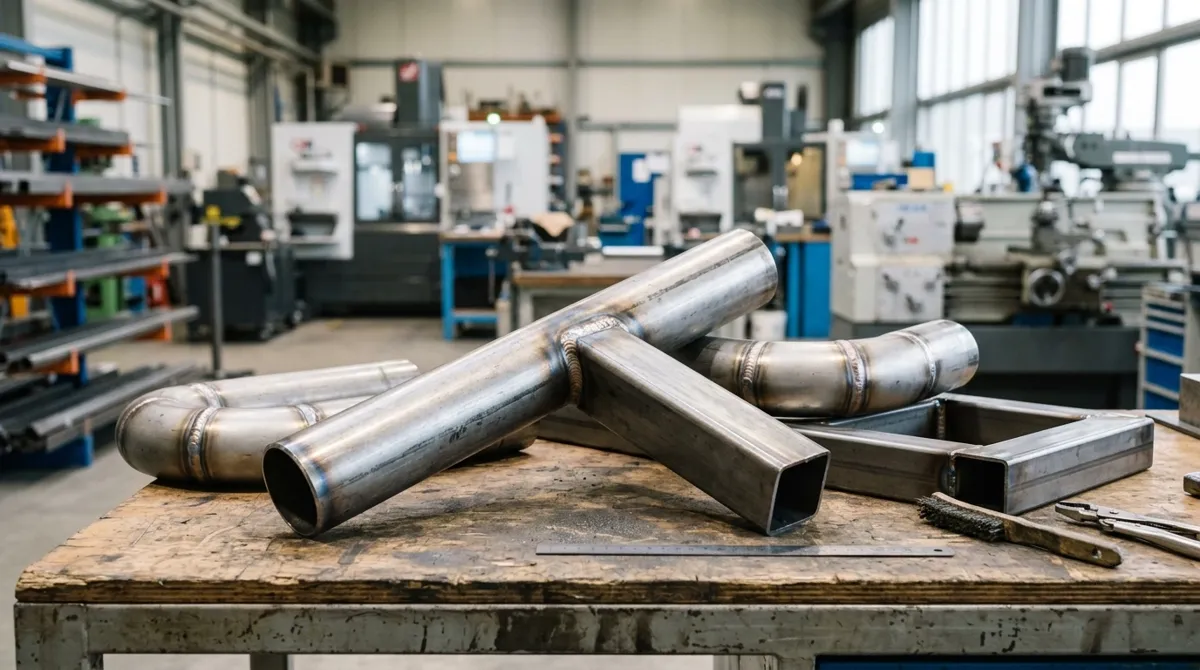
Замковое соединение — это способ подготовить трубы к сварке так, чтобы они встали в нужное положение без ручной разметки. На торце одной трубы вырезают шип, в стенке другой — паз. Шип входит в паз, трубы фиксируются друг относительно друга, и сварщику остаётся проварить стык. Соединение применяют в основном для профильной трубы — квадратного или прямоугольного сечения.
Главная выгода замка — точность и повторяемость. При лазерной резке труб допуски на зазор между шипом и пазом достигают 0,1 мм. Это значит, что в серии из десяти рам все узлы встанут одинаково, без подгонки напильником и повторной разметки. Сварщик не тратит время на выравнивание углов — замок уже задал геометрию.
Мнение. Если делаете серию одинаковых рам или каркасов, замковое соединение окупается уже на втором-третьем изделии: разметка и подгонка съедают больше времени, чем подготовка замка на лазере.
Замок снижает требования к квалификации сварщика. Когда трубы зафиксированы шипом и пазом, проварить шов может специалист без многолетнего опыта сборки сложных узлов. Это важно для небольших производств, где нет отдельного сборщика высокой квалификации.
Типичные изделия с замковым соединением — каркасы стеллажей, рамы под оборудование, основания столов и верстаков. Везде, где нужна прямоугольная геометрия и повторяемость от изделия к изделию. Подробнее о сварных каркасах из профильной трубы мы писали в отдельной статье.
Разделка кромок «в замок» для орбитальной сварки
Второе значение термина — разделка кромок «в замок» для орбитальной сварки. Это подготовка торцов трубы, при которой кромки получают профиль, фиксирующий стык. В отличие от обычной фаски, где торец просто скашивают под углом, замковая разделка создаёт на торце выступ и ответную выемку. Трубы встают в стык с точной центровкой, без смещения осей.
Технология применяется для труб со стенкой 3–5 мм. Тоньше — замок не нужен, толще — профиль усложняется. Разделку выполняют фаскосъёмными машинами, например DWT, которые обрабатывают трубы диаметром от 12 до 711 мм. Оборудование снимает кромку и формирует замковый профиль за один проход.
Факт. Разделка кромок «в замок» сокращает время сварки до 50% по сравнению с обычной фаской за счёт точной фиксации стыка.
Замковая разделка экономит сварочный материал. Когда трубы точно отцентрованы, зазор по всему периметру стыка одинаковый, и присадка ложится равномерно. Шов получается стабильнее по сечению, что важно для орбитальной сварки, где горелка движется по кругу автоматически.
Основное применение — котельное производство и автоматизированная орбитальная сварка трубопроводов. Там, где шов должен быть одинаковым по всему периметру, а доступ сварщика ограничен. После сварки такие швы контролируют: визуальный осмотр обязателен, ультразвуковой контроль — по запросу заказчика.
Разборные кабельные трубы МОДУЛ с замком-задвижкой
Третье значение термина — разборные полимерные трубы МОДУЛ. Это готовый продукт для защиты кабельных линий, не связанный со сваркой. Трубы соединяются замком-задвижкой по принципу «мама–папа»: одна секция вставляется в другую и фиксируется поворотом. Соединение допускает угол поворота до 15°, что позволяет обходить препятствия без дополнительных фитингов.
Характеристики труб МОДУЛ:
- кольцевая жёсткость SN 32 кН/м² — труба держит форму под нагрузкой грунта;
- температура эксплуатации от −70 до 95 °C — работает и в мороз, и в жару;
- герметичность IP54 — защищает кабель от пыли и брызг;
- срок службы от 50 лет.
Трубы МОДУЛ применяют в электромонтаже для прокладки кабельных трасс. Замок-задвижка позволяет разбирать и собирать трассу без инструмента, что удобно при обслуживании кабеля. Это отдельный продукт со своими стандартами, и сравнивать его с металлическими трубами под сварку некорректно — у них разные задачи.
Буровые трубы и буровые замки: отдельная категория
Буровые трубы соединяются буровыми замками — резьбовыми элементами, которые навинчиваются на концы труб. Это отдельная категория соединений для нефтегазовой отрасли, со своими типоразмерами, стандартами и требованиями к прочности. Буровые замки не имеют отношения ни к замковому соединению под сварку, ни к разделке кромок.
Если в вашей задаче речь о буровых трубах — это другая отрасль. Здесь мы её не разбираем: статья посвящена замковым соединениям в металлообработке и трубопроводной сварке. Важно не перепутать буровой замок с замковым соединением шип-паз — это разные технологии с разными требованиями.
Допуски и требования к замковым соединениям
Точность замкового соединения определяется зазором между шипом и пазом. При лазерной резке труб зазор выдерживают в пределах 0,1 мм — этого достаточно, чтобы трубы встали плотно, но без натяга, мешающего сварке. Для ручной сварки зазор может быть чуть больше, для орбитальной — требования жёстче, потому что автоматика не прощает смещения осей.
Что влияет на точность замкового соединения:
- способ резки: лазер даёт 0,1 мм, плазма — грубее;
- сечение трубы: на тонкостенных трубах замок сложнее выдержать;
- материал: нержавейка и алюминий режутся точнее, но требуют аккуратнее обращаться с кромкой;
- квалификация технолога, который готовит раскрой.
Точные требования к зазорам зависят от задачи и материала. Их определяет технолог по чертежу: он учитывает толщину стенки, способ сварки и нагрузку на узел. Общей цифры на все случаи нет.
Мнение. Если в задаче есть требования к прочности шва, не закладывайте зазор «на глаз» — отдайте чертёж технологу, он рассчитает допуск под конкретную сварку.
Контроль сварного шва после замкового соединения — стандартный: визуальный осмотр на предмет прожогов и непроваров. Для ответственных узлов по запросу выполняют ультразвуковой контроль. Замок сам по себе не заменяет контроль — он только упрощает сборку.
Ограничения технологии: когда замок не нужен
Замковое соединение — не универсальное решение. Для единичного изделия ручная разметка может оказаться быстрее и дешевле: подготовка замка на лазере требует времени на раскрой и настройку, а разметить одну раму сварщик может за полчаса. Замок выигрывает в серии, когда один и тот же узел повторяется многократно.
Есть ограничения по толщине стенки. На тонкостенных трубах со стенкой меньше 1,5–2 мм замок делать сложно: шип получается хрупким, паз — слишком узким. На толстостенных трубах замок тоже не всегда оправдан: вырезать глубокий паз дольше, а выигрыш в точности уже не так заметен, потому что толстую трубу проще выставить вручную.
Замок влияет на прочность шва. Шип и паз уменьшают сечение трубы в месте соединения, и для нагруженных конструкций это нужно учитывать. Если узел работает на изгиб или кручение, технолог должен проверить, не ослабил ли замок сечение. В таких случаях проще обычная сварка с полным проваром.
Мнение. Для одной-двух рам замок не нужен — ручная разметка быстрее. Для серии от пяти одинаковых узлов замок уже окупается точностью и скоростью сборки.
Как выбрать тип соединения под задачу: пошаговый порядок
Выбор между замковым соединением, обычной сваркой и разделкой кромок зависит от задачи. Вот порядок, который помогает принять решение.
- Определите задачу. Серийное изделие или единичное? Для серии замок выигрывает, для единичного — ручная разметка.
- Выберите материал и сечение трубы. Профильная труба — основной кандидат на замок. Круглая труба под сварку чаще идёт с обычной фаской или замковой разделкой под орбитальную сварку.
- Оцените требования к точности. Если узлы должны быть взаимозаменяемыми и повторяемыми — замок. Если допуски свободные — обычная сварка.
- Решите, какая сварка нужна. Ручная — замковое соединение шип-паз. Автоматическая орбитальная — разделка кромок «в замок».
- Подготовьте чертёж или эскиз. Без чертежа технолог не сможет рассчитать раскрой и допуски.
После выбора технологии остаётся подготовить данные для расчёта. Что именно прислать — в следующем разделе.
Что прислать для расчёта замкового соединения
Чтобы получить расчёт стоимости и сроков, подготовьте четыре вещи. Первое — эскиз или чертёж изделия с габаритами. Второе — сечение трубы и толщину стенки: от этого зависит, возможен ли замок и какой зазор закладывать. Третье — количество рам или узлов в серии: замок выигрывает на повторяющихся деталях. Четвёртое — требования к сварке и контролю шва: ручная или орбитальная, нужен ли ультразвуковой контроль.
Цены и сроки считает человек по чертежу. Чем полнее данные, тем точнее расчёт. Если чертежа нет, подойдёт эскиз с размерами — технолог проверит его и задаст уточняющие вопросы. Подробнее о том, как мы работаем с чертежами, читайте на странице изготовления деталей по чертежам.
Если сомневаетесь в сечении трубы, загляните в статью про размеры профильной трубы — там разобраны типовые сечения и их применение.
Частые вопросы
Что такое трубы в замок?
Это неоднозначный термин: под ним скрываются замковое соединение под сварку, разделка кромок для орбитальной сварки и разборные полимерные кабельные трубы с замком-задвижкой.
Чем замковое соединение труб отличается от обычной сварки?
В замковом соединении на торце одной трубы вырезан шип, а в стенке другой — паз. Трубы фиксируются друг относительно друга до сварки, что экономит время на разметке и повышает повторяемость узлов в серии.
Для каких изделий применяют замковое соединение труб?
Чаще всего — для каркасов стеллажей, рам под оборудование, оснований столов и верстаков, где нужна повторяемость узлов и точность сборки.
Какая точность у замкового соединения?
При лазерной резке труб допуски на зазор между шипом и пазом достигают 0,1 мм. Точные требования зависят от задачи и материала — их определяет технолог по чертежу.
Когда замковое соединение не нужно?
Для единичных изделий ручная разметка может быть быстрее и дешевле. Замок выигрывает в серии и при высоких требованиях к повторяемости узлов.
Источники
- DWT Pipe Bevelling Machines — производитель фаскосъёмных машин DWT
- ГОСТ 16037-80. Соединения сварные стальных трубопроводов — Росстандарт