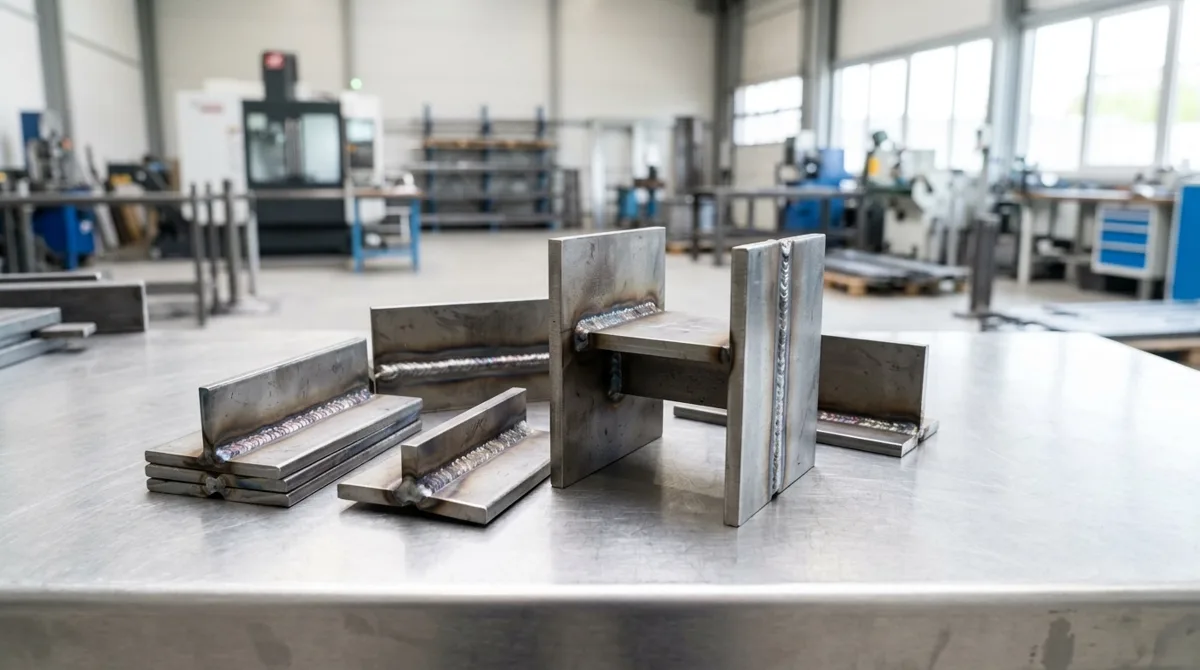
Разделка кромок — это снятие части металла с торца детали под углом, чтобы сварщик мог проварить шов на всю толщину. Без неё толстый лист не проваривается: дуга не достаёт до корня, и соединение держится только за счёт верхнего слоя. Форму разделки, угол скоса и притупление подбирают под толщину металла и тип соединения.
Что такое разделка кромок и зачем она нужна
Разделка кромок — это снятие металла с торца детали под углом, которое открывает дуге доступ к корню будущего шва. Когда сваривают лист толщиной от 4–5 мм, дуга не может прожечь металл насквозь с одной стороны: она плавит верхний слой, а нижний остаётся холодным. Соединение получается поверхностным — держится только за счёт верхнего валика, а внутри остаётся непровар.
Разделка решает эту проблему геометрически. Снятый под углом металл образует канавку, по которой дуга доходит до корня и проваривает соединение на всю глубину. Шов получается сплошным, без пустот и непроваренных участков.
Важно не путать разделку с простой зачисткой кромки. Зачистка убирает ржавчину, окалину и масло с поверхности — это подготовка к сварке, но она не меняет геометрию торца. Разделка снимает сам металл под углом, создавая доступ к корню. Это два разных этапа, и оба нужны.
Факт. Металл толщиной до 4–5 мм обычно сваривают без разделки — достаточно зазора между кромками. Толще — нужна разделка.
Формы разделки: V, X, U и когда какую выбирать
Сварка стальной трубы встык на производстве в Янгстауне, Огайо. Фото: Unknown author Unknown author or not provided · Public domain
Форма разделки — это профиль канавки, которую снимают с торца детали. Основных форм три: V-образная, X-образная и U-образная. Каждая решает свою задачу под конкретную толщину металла и тип соединения.
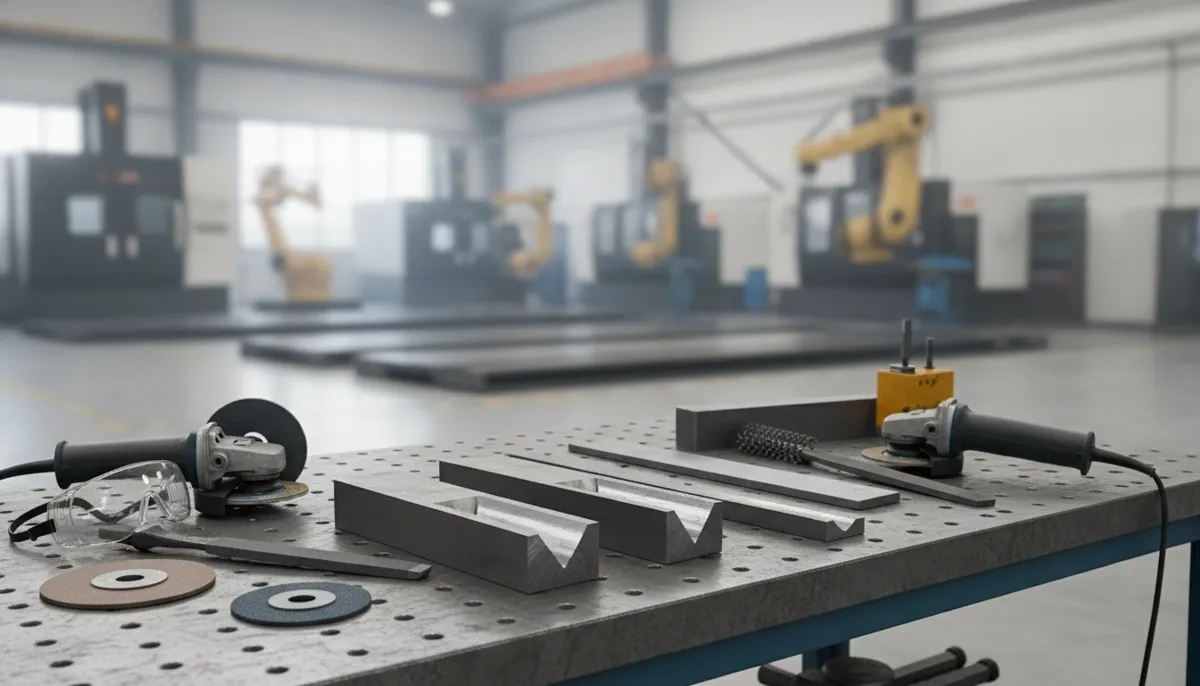
V-образная разделка — односторонний скос, когда кромки снимают с одной стороны, и в сечении канавка напоминает букву V. Это самая распространённая форма: её применяют для стыковых соединений листов толщиной примерно 4–20 мм. Подготовка простая, сварщик видит корень шва и контролирует провар.
X-образная разделка — двусторонний скос: металл снимают с обеих сторон, и в сечении получается буква X. Её выбирают для толщин от 20 мм. Смысл в экономии: объём наплавленного металла меньше, чем у V-образной разделки той же толщины, а значит, меньше расход присадки и меньше деформации от нагрева. Минус — нужен доступ к обеим сторонам соединения.
U-образная разделка — криволинейный скос с закруглённым дном. Её применяют для толстого металла, когда нужно минимизировать объём наплавки. Подготовка сложнее и дороже, но расход присадки самый низкий из трёх форм.
| Форма разделки | Толщина металла | Расход присадки | Когда применять |
|---|---|---|---|
| V-образная | 4–20 мм | Средний | Односторонний доступ, стандартный случай |
| X-образная | От 20 мм | Низкий | Двусторонний доступ, толстый лист |
| U-образная | От 20 мм | Самый низкий | Толстый металл, минимальная наплавка |
Мнение. Если толщина листа от 20 мм и есть доступ с обеих сторон, выбирайте X-образную разделку: она экономит присадку и снижает деформации.
Угол скоса, притупление и зазор: три параметра, которые решают
Геометрию разделки определяют три параметра: угол скоса, притупление и зазор. Они связаны между собой, и изменение одного требует проверки остальных.
Угол скоса — это угол, под которым снимают кромку относительно плоскости торца. Типичный диапазон — 25–35° на сторону. Слишком малый угол не даёт дуге достать до корня, слишком большой — увеличивает объём наплавки и расход присадки без пользы для прочности.
Притупление — это небольшая плоская площадка в корне разделки, обычно 1–3 мм. Её оставляют специально: если снять кромку в ноль, то есть до острого края, дуга прожжёт металл насквозь при проваре корня. Притупление работает как барьер, который не даёт прожечь соединение.
Зазор — расстояние между кромками деталей перед сваркой, обычно 1–4 мм. Он обеспечивает дуге доступ к корню с обратной стороны. Слишком малый зазор — непровар, слишком большой — прожог и вытекание расплавленного металла.
Три параметра работают вместе. Увеличили угол скоса — можно уменьшить зазор, потому что доступ к корню уже обеспечен. Сняли притупление в ноль — зазор придётся уменьшать, иначе прожог. Поэтому при подготовке кромок параметры не назначают по отдельности, а считают в связке.
Факт. Типичный угол скоса — 25–35° на сторону, притупление — 1–3 мм, зазор — 1–4 мм. Это диапазоны общей практики, точные значения считает технолог по чертежу.
Чем делают разделку: способы снятия кромки
Разделку выполняют тремя основными способами: механической обработкой, термической резкой и ручной зачисткой. Выбор зависит от объёма, требуемой точности и доступного оборудования.
Механическая обработка — фрезеровка или строжка кромки. Даёт точный угол скоса и чистую поверхность без окалины. Это самый контролируемый способ: геометрию выдерживают с точностью до долей миллиметра. Подходит для серийных деталей и ответственных соединений.
Термическая резка — плазменная или лазерная. Быстрее механической обработки, особенно на толстом металле. Но после резки на кромке остаётся зона термического влияния и окалина, которую нужно зачищать перед сваркой.
Ручная зачистка болгаркой — для малых объёмов и единичных деталей. Угол скоса при этом контролировать сложнее: он зависит от руки сварщика, и на длинной кромке возможны отклонения. Для ответственных швов ручную подготовку обычно не применяют.
После любого способа разделки кромку нужно зачистить: убрать окалину, заусенцы и неровности. Чистая геометрия без чистой поверхности не даст качественного шва.
Зачистка перед сваркой: что убрать с кромки
Геометрия разделки — только половина подготовки. Вторая половина — чистота поверхности. Ржавчина, окалина и масло дают в шве поры и трещины, и никакая точная разделка это не компенсирует.
Ржавчина и окалина — оксиды железа, которые плавятся при другой температуре, чем основной металл. В шве они образуют поры и непровары. Масло и смазка при нагреве разлагаются с выделением газов, которые тоже дают поры. Поэтому перед сваркой кромку зачищают до чистого металла.
Пескоструйная очистка убирает ржавчину и окалину равномерно по всей площади, включая труднодоступные места. После неё поверхность готова к сварке без дополнительной обработки.
Обезжиривание — отдельный этап: растворителем или специальным составом с кромки убирают масло и смазку. Это особенно важно для алюминия и нержавейки, где поры от масла — частая проблема.
Подробнее о подготовке деталей перед сваркой мы разбирали в отдельной статье о подготовке деталей под сварку.
Типичные ошибки при подготовке кромок и чем они грозят
Ошибки в разделке кромок проявляются не сразу, а уже в готовом шве. Разберём пять самых частых.
- Слишком малый угол скоса. Дуга не достаёт до корня, остаётся непровар. Соединение держится только за счёт верхнего слоя и может разрушиться под нагрузкой.
- Снятое в ноль притупление. Острый край кромки прогорает при проваре корня. Получается прожог, который нужно заваривать заново.
- Неровная кромка. Перепады по длине дают неравномерный шов: где-то провар избыточный, где-то недостаточный. В неровностях скапливаются поры.
- Грязная поверхность. Ржавчина, окалина или масло на кромке дают поры и трещины в шве, даже если геометрия идеальная.
- Неправильный зазор. Слишком малый — непровар корня, слишком большой — прожог и вытекание металла.
Исправить испорченную кромку можно не всегда. Если угол скоса снят слишком малым, его можно доработать. Но если притупление снято в ноль или кромка неровная, деталь часто проще переделать, чем исправлять.
Мнение. Если кромку уже испортили — сняли притупление в ноль или сделали неровный скос, — не пытайтесь заварить «как есть». Дефект проявится в шве, и переделка обойдётся дороже, чем новая деталь.
Как выбрать разделку под толщину металла
Выбор разделки начинается с толщины металла. Дальше подключаются тип соединения и доступ к сторонам.
До 4–5 мм разделка не нужна: дуга проваривает металл насквозь, достаточно зазора между кромками. Это стандартный случай для тонкого листа.
От 5 до 20 мм — V-образная односторонняя разделка. Она даёт доступ к корню с одной стороны и покрывает большинство задач по стыковым соединениям.
От 20 мм — X-образная двусторонняя или U-образная. Выбор между ними зависит от доступа: если можно варить с обеих сторон, выбирают X-образную, если доступ только с одной — U-образную.
Трубы — отдельный случай. Доступ к корню изнутри ограничен, поэтому разделку подбирают с учётом того, что подваривать корень с обратной стороны не получится. Часто применяют V-образную разделку с увеличенным углом скоса.
| Толщина металла | Форма разделки | Угол скоса | Притупление |
|---|---|---|---|
| До 4–5 мм | Без разделки | — | — |
| 5–20 мм | V-образная | 25–35° | 1–3 мм |
| От 20 мм | X-образная или U-образная | 25–35° | 1–3 мм |
Эти диапазоны — ориентир общей практики, а не готовое решение. Окончательные параметры считает технолог по чертежу: он учитывает марку металла, способ сварки и условия эксплуатации соединения.
Итог: что запомнить о подготовке кромок
Разделка кромок — это доступ дуги к корню шва. Без неё толстый металл не проварить на всю глубину.
Три параметра — угол скоса, притупление и зазор — связаны между собой. Изменили один — проверьте остальные.
Форма разделки зависит от толщины: до 5 мм — без разделки, 5–20 мм — V-образная, от 20 мм — X-образная или U-образная.
Грязная кромка сводит на нет всю геометрию: ржавчина, окалина и масло дают поры и трещины в шве.
Если нужна подготовка кромок по чертежу — изготовим детали с разделкой под сварку. Пришлите чертёж, технолог проверит геометрию и рассчитает параметры разделки под вашу толщину металла.
Частые вопросы
Зачем нужна разделка кромок перед сваркой?
Разделка даёт дуге доступ к корню шва: без неё толстый металл не проваривается на всю глубину, и соединение держится только за счёт верхнего слоя.
Какой угол скоса кромок делать?
Обычно 25–35° на сторону, но точное значение зависит от толщины металла, формы разделки и способа сварки. Параметр считает технолог по чертежу.
Что такое притупление кромки?
Притупление — это небольшая плоская площадка в корне разделки, обычно 1–3 мм. Её оставляют, чтобы дуга не прожгла металл насквозь при проваре корня.
При какой толщине металла нужна разделка кромок?
До 4–5 мм обычно достаточно зазора без разделки. Толще — нужна V-образная, а от 20 мм — X-образная или U-образная разделка.
Источники
- ГОСТ 5264-80. Ручная дуговая сварка. Соединения сварные — Росстандарт
- ГОСТ 8713-79. Сварка под флюсом. Соединения сварные — Росстандарт
- ГОСТ 14771-76. Дуговая сварка в защитном газе. Соединения сварные — Росстандарт
Значения в статье — ориентиры общей практики. Точные параметры разделки для конкретного соединения задаёт технолог по чертежу; типы соединений и их размеры описывают ГОСТ 5264-80, ГОСТ 8713-79 и ГОСТ 14771-76. Действующую редакцию можно проверить в официальном фонде стандартов Росстандарта (https://protect.gost.ru/).