Каркас из профильной трубы — это сварная конструкция, которую считают под конкретную нагрузку: ограждение, перила, навес или стеллаж. Сечение трубы, толщина стенки и шаг стоек определяют, выдержит ли каркас ветер, вес человека или снег. Разберём, как выбрать профиль, сварить узлы и защитить металл, чтобы конструкция служила десятилетиями.
Какое сечение профильной трубы выбрать под нагрузку
Сечение профильной трубы подбирают под нагрузку и пролёт. Чем больше расстояние между опорами и чем выше нагрузка, тем крупнее должно быть сечение и толще стенка. Для ограждений и перил сложились типовые решения, которые проверены практикой: их можно брать как отправную точку, а не считать каждый раз с нуля.
Для стоек ограждений обычно используют профиль 60×60×2 мм или 80×80×3 мм. Заполнение между стойками делают из трубы 20×20×1,5 мм или 40×20×2 мм. Шаг стоек держат в пределах 2–3 метров: при шаге 2 метра достаточно меньшего сечения, при шаге 3 метра стойку берут крупнее, потому что на неё приходится больше ветровой нагрузки.
Для перил при нагрузке 0,3 кН/м — это вес человека, опирающегося на поручень, — допустимый пролёт для профиля 40×40×2 мм составляет около 2 метров. Если пролёт больше, сечение увеличивают или ставят промежуточную стойку.
Марка стали влияет на поведение конструкции. Обычные каркасы варят из стали Ст3 — она дешёвая и хорошо сваривается. Для ответственных конструкций и эксплуатации при низких температурах берут 09Г2С: она сохраняет вязкость на морозе и не становится хрупкой. Толщину стенки выбирают в диапазоне 1,5–4 мм: тонкая стенка 1,5–2 мм годится для заполнения и лёгких элементов, 3–4 мм — для стоек и несущих узлов.
| Назначение | Сечение профиля | Толщина стенки | Шаг стоек |
|---|---|---|---|
| Стойки ограждения | 60×60 мм | 2 мм | 2 м |
| Стойки ограждения | 80×80 мм | 3 мм | 3 м |
| Заполнение ограждения | 20×20 мм | 1,5 мм | — |
| Заполнение ограждения | 40×20 мм | 2 мм | — |
| Перила | 40×40 мм | 2 мм | до 2 м |
Факт. Для стоек ограждений используют профиль 60×60×2 мм или 80×80×3 мм, для заполнения — 20×20×1,5 мм или 40×20×2 мм.
Мнение. Если ограждение стоит на открытом месте и пролёт больше двух метров, берите стойку 80×80×3 мм: запас по ветровой нагрузке обойдётся дешевле, чем ремонт погнутого каркаса.
Как рассчитать нагрузку на каркас
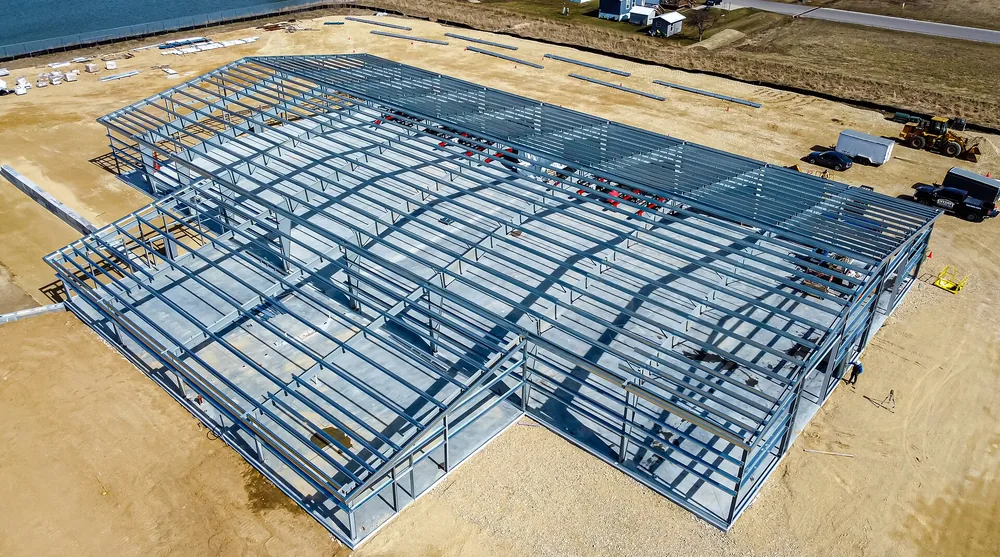
Стальной каркас здания на этапе возведения. Фото: Wikideas1 · CC0 1.0
Нагрузка на каркас складывается из трёх составляющих: ветровой, снеговой и эксплуатационной. Ветровая зависит от региона и высоты конструкции, снеговая — от угла наклона кровли навеса, эксплуатационная — от того, что будет стоять или висеть на каркасе. Для ограждений главная нагрузка — ветер, для перил — вес человека, для стеллажей — масса груза.
Расчёт идёт от пролёта и шага стоек к изгибающему моменту. Чем больше пролёт, тем больше момент, который должна выдержать труба. На результат влияют три параметра: сечение профиля, толщина стенки и способ закрепления концов. Жёстко защемлённая стойка работает иначе, чем свободно опёртая балка.
Точный расчёт делает технолог по чертежу: он учитывает все нагрузки одновременно и подбирает сечение с запасом. Самостоятельный расчёт по упрощённым таблицам годится для типовых ограждений и перил, но для навесов, стеллажей и конструкций с оборудованием лучше не рисковать.
Нагрузку на каркас определяют четыре фактора. Пролёт между опорами — главный параметр, от него зависит изгибающий момент. Сечение и толщина стенки трубы задают несущую способность. Способ закрепления концов — жёсткая заделка или свободное опирание — меняет распределение напряжений. Условия эксплуатации — ветровой район, снеговая нагрузка, агрессивность среды — добавляют внешние воздействия.
Подготовка профиля к сварке
Подготовка профиля к сварке начинается с резки в размер. Трубу режут лазером или плазмой — это даёт ровный рез без заусенцев. Мы работаем с давальческим материалом: вы привозите трубу, мы режем её по чертежу. Кромки после резки зачищают от заусенцев, ржавчины и масла — грязная поверхность даёт поры и непровары в шве.
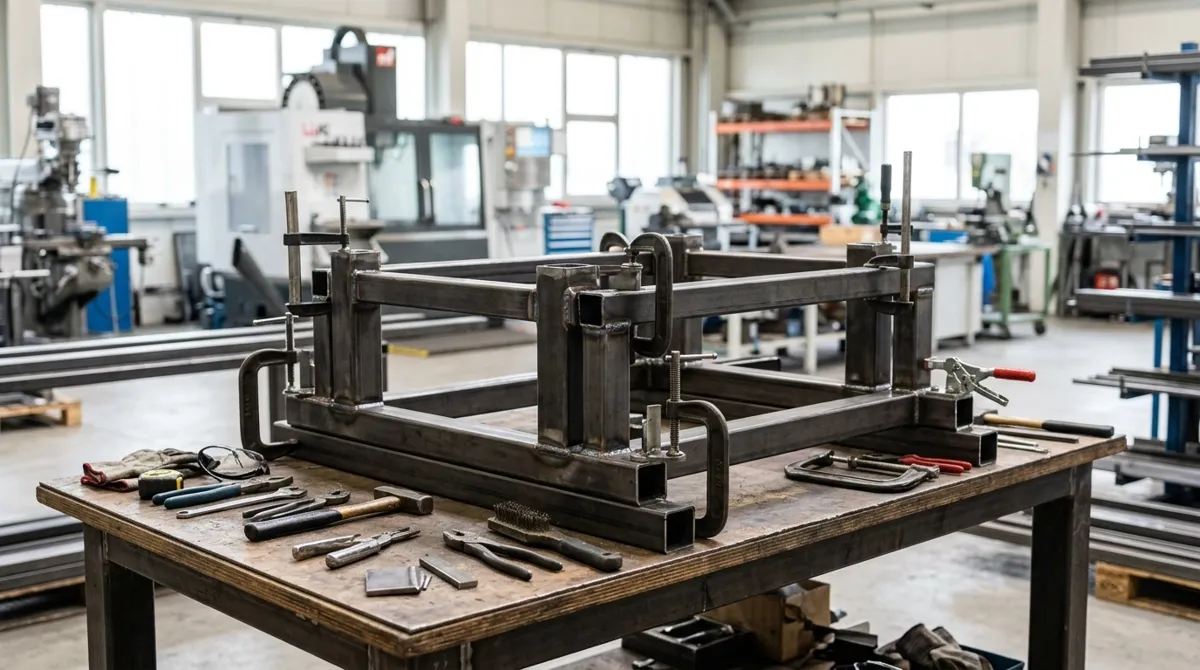
Сборку ведут на прихватках. Сначала выставляют углы и диагонали, фиксируют конструкцию прихватками, и только потом обваривают швы полностью. Прихватки держат геометрию, пока идёт сварка: без них каркас поведёт от нагрева.
Геометрию проверяют до обварки, а не после. Исправить перекос на этапе прихваток — минуты работы. Исправить перекос после полной обварки — резка швов, правка и повторная сварка. Это дороже и дольше.
Порядок подготовки профиля к сварке:
- Резка трубы в размер по чертежу — лазерная или плазменная.
- Зачистка кромок от заусенцев, ржавчины и масла.
- Сборка на прихватках с выставлением углов и диагоналей.
- Проверка геометрии до начала обварки.
Режимы сварки для профильной трубы
Режим сварки подбирают под толщину стенки и способ сварки. Для тонкостенного профиля со стенкой 2 мм выставляют ток 60–90 А и берут электрод диаметром 2,5 мм — МР-3 или УОНИ 13/55. Полуавтоматом такой профиль варят проволокой 0,8–1,0 мм. Толстую стенку 3–4 мм варят электродом 3 мм на токе 90–120 А.
Способ сварки выбирают под задачу. Ручная дуговая сварка универсальна и не требует газа, полуавтомат быстрее и даёт ровный шов, аргон нужен для нержавейки и алюминия. Для обычного каркаса из чёрной стали достаточно ручной дуговой или полуавтомата.
Порядок обварки узлов — от центра к краям. Если варить подряд с одного края, металл поведёт от нагрева, и каркас уйдёт винтом. Сварщик обваривает узлы попеременно с противоположных сторон, давая металлу остывать.
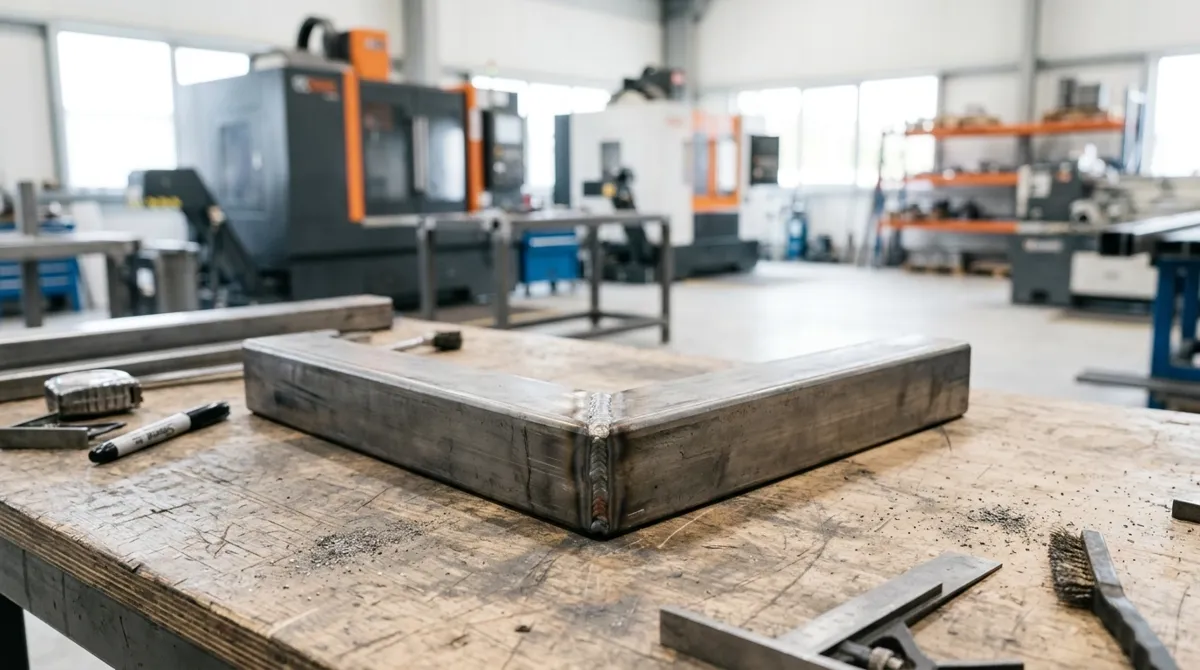
После сварки швы осматривают визуально: подрезы, непровары и поры видны невооружённым глазом. Для ответственных конструкций проводят инструментальный контроль — по запросу заказчика.
| Толщина стенки | Способ сварки | Ток | Электрод / проволока |
|---|---|---|---|
| 2 мм | Ручная дуговая | 60–90 А | 2,5 мм (МР-3, УОНИ 13/55) |
| 2 мм | Полуавтомат | 60–90 А | 0,8–1,0 мм |
| 3–4 мм | Ручная дуговая | 90–120 А | 3 мм |
| 3–4 мм | Полуавтомат | 90–120 А | 1,0–1,2 мм |
Факт. Для профильной трубы со стенкой 2 мм выставляют ток 60–90 А и используют электрод диаметром 2,5 мм.
Мнение. Если каркас будет стоять на улице и его не будут разбирать, сварка надёжнее болтов: соединение не ослабнет от вибрации и перепадов температуры.
Сварка или болтовое соединение: что выбрать для каркаса
Сварное соединение жёстче и дешевле на единицу соединения, но конструкция получается неразборной. Болтовое соединение позволяет разобрать каркас, проще при транспортировке и монтаже на объекте, но требует точной сверловки отверстий и стоит дороже в расчёте на одно соединение.
Для стационарных ограждений, перил и каркасов, которые варят на месте, сварка выгоднее: соединение не ослабнет со временем, не нужно сверлить и подбирать крепёж. Для временных конструкций, крупногабаритных каркасов, которые везут на объект частями, и сборки на месте болты удобнее: конструкцию можно разобрать, перевезти и собрать заново.
Выбор зависит от задачи, а не от того, что «лучше вообще». Один и тот же каркас можно сварить на производстве и привезти целиком, а можно сварить секциями и соединить болтами на объекте.
| Критерий | Сварка | Болты |
|---|---|---|
| Жёсткость соединения | Высокая | Ниже |
| Разборность | Нет | Да |
| Стоимость соединения | Ниже | Выше |
| Транспортировка | Целиком или секциями | Частями |
| Требования к точности | Ниже | Выше (сверловка) |
Антикоррозионная защита каркаса
Коррозия — главный враг сварного каркаса, который стоит на улице. Защиту закладывают на этапе проекта, а не после сварки: от категории агрессивности среды зависит система покрытия. Категории определяют по СП 28.13330 — от С1 (сухие отапливаемые помещения) до С4 (промышленная атмосфера, морской климат).
Подготовка поверхности — половина защиты. Перед покраской металл очищают пескоструем: он снимает ржавчину, окалину и старую краску, даёт шероховатость, за которую держится грунт. Красить по неподготовленной поверхности — значит получить отслоение покрытия через год.
Система покрытия — грунт плюс эмаль или порошковая покраска. Грунт с эмалью дешевле и годится для большинства уличных конструкций. Порошковая покраска даёт плотное покрытие, стойкое к ударам и влаге, но требует печи и оправдана для серийных изделий и конструкций в агрессивной среде.
Защита каркаса складывается из трёх слоёв. Пескоструйная очистка снимает ржавчину и окалину и даёт адгезию. Грунт защищает металл и держит финишный слой. Эмаль или порошковая покраска создают барьер от влаги и механических повреждений.
Как проверить геометрию готового каркаса
Геометрию проверяют до покраски, а не после. Покрашенный каркас с перекосом — это переделка: краску снимать, швы резать, геометрию править, красить заново. Проверка до покраски занимает минуты и экономит дни работы.
Диагонали — первый и главный признак геометрии. У прямоугольного каркаса обе диагонали должны быть равны, разница не более 2–3 мм на метр. Разница больше — каркас перекошен, и это видно сразу.
Углы проверяют угольником, плоскостность — на ровной плите или по уровню. Швы осматривают визуально: подрезы, непровары и поры — дефекты, которые ослабляют соединение. Для ответственных конструкций проводят инструментальный контроль швов — как проверить качество сварных конструкций перед приёмкой.
Пять проверок перед приёмкой каркаса:
- Диагонали — разница не более 2–3 мм на метр.
- Углы — угольником, отклонение в пределах допуска.
- Плоскостность — на плите или по уровню.
- Визуальный осмотр швов — подрезы, непровары, поры.
- Инструментальный контроль — для ответственных конструкций по запросу.
Факт. Разница диагоналей готового каркаса не должна превышать 2–3 мм на метр.
Мнение. Если каркас стоит на улице, не экономьте на пескоструйной очистке перед покраской: краска по неподготовленной поверхности отслоится за год, и перекраска обойдётся дороже.
Частые ошибки при сварке каркасов из профильной трубы
Сварка без прихваток — самая частая ошибка. Металл ведёт от нагрева, и каркас теряет геометрию ещё до конца обварки. Прихватки держат конструкцию, пока идёт сварка.
Неправильный порядок обварки — каркас уводит винтом. Если варить подряд с одного края, нагрев распределяется неравномерно, и конструкция скручивается. Обваривать нужно от центра к краям, попеременно с противоположных сторон.
Слишком тонкая стенка под нагрузку — каркас играет. Труба 20×20×1,5 мм не выдержит нагрузку, под которую нужен профиль 40×40×2 мм. Экономия на сечении оборачивается прогибом и ремонтом.
Экономия на антикоррозионной защите — ржавчина через год. Каркас без грунта и покраски на улице начинает ржаветь в первый же сезон, а через два-три года теряет несущую способность.
Четыре ошибки, которые дорого исправлять: сварка без прихваток — геометрию ведёт; неправильный порядок обварки — каркас уводит винтом; тонкая стенка под нагрузку — каркас играет; экономия на защите — ржавчина через год.
Как заказать сварной каркас по чертежу
Для расчёта каркаса нужен чертёж или эскиз с размерами, условия эксплуатации и требования к нагрузке. Чем точнее исходные данные, тем точнее расчёт. Если чертежа нет, можно прислать эскиз с размерами — технолог проверит его и задаст уточняющие вопросы.
Мы работаем с давальческим материалом: вы привозите трубу, мы режем, варим и красим. Итог зависит от сечения, толщины стенки, сложности конструкции и типа покраски. Сроки и стоимость считают по чертежу — без него назвать цифру нельзя.
Что прислать для расчёта каркаса:
- чертёж или эскиз с размерами;
- условия эксплуатации — улица или помещение, ветровой район;
- требования к нагрузке — что будет стоять или висеть на каркасе;
- тип покрытия — грунт с эмалью или порошковая покраска.
Подробнее о том, какие данные нужны цеху для точного расчёта, и об изготовлении деталей по чертежам.
Нормативная база для сварных каркасов
Сварные каркасы из профильной трубы регулируются несколькими стандартами. ГОСТ 30245 задаёт сортамент гнутых замкнутых сварных профилей квадратного и прямоугольного сечения. ГОСТ 23118 описывает общие требования к стальным строительным конструкциям. СП 16.13330 — правила проектирования стальных конструкций, СП 28.13330 — защиту от коррозии. Требования к перилам и ограждениям задают СП 1.13130 и ГОСТ 25772.
Пять стандартов для сварных каркасов:
- ГОСТ 30245 — сортамент гнутых замкнутых сварных профилей;
- ГОСТ 23118 — стальные строительные конструкции;
- СП 16.13330 — стальные конструкции;
- СП 28.13330 — защита от коррозии;
- СП 1.13130 и ГОСТ 25772 — требования к перилам и ограждениям.
Частые вопросы
Какое сечение профильной трубы выбрать для ограждения?
Для стоек обычно берут 60×60×2 мм или 80×80×3 мм, для заполнения — 20×20×1,5 мм или 40×20×2 мм. Шаг стоек 2–3 м: чем больше пролёт, тем крупнее сечение.
Какой ток нужен для сварки профильной трубы 2 мм?
Для стенки 2 мм выставляют ток 60–90 А и берут электрод 2,5 мм — МР-3 или УОНИ 13/55. Полуавтоматом варят проволокой 0,8–1,0 мм.
Что лучше для каркаса — сварка или болты?
Сварка жёстче и дешевле на единицу соединения, но конструкция неразборная. Болты позволяют разобрать каркас и проще при монтаже на объекте. Выбор зависит от задачи.
Как защитить сварной каркас от коррозии?
Поверхность очищают пескоструем, затем наносят грунт и эмаль или порошковую покраску. Категорию агрессивности среды определяют по СП 28.13330 — от неё зависит система покрытия.
Источники
- Официальный фонд стандартов Росстандарта — Росстандарт
- ГОСТ 30245-2003 «Профили стальные гнутые замкнутые сварные квадратные и прямоугольные для строительных конструкций» — Росстандарт
- ГОСТ 23118-2019 «Конструкции стальные строительные» — Росстандарт
- СП 28.13330.2017 «Защита строительных конструкций от коррозии» — Минстрой России