Качество сварного шва на 70% решается до того, как сварщик зажёг дугу. Ржавчина, масло, неровная кромка или неправильный зазор — и шов получает поры, непровар или трещину, сколько ни вари поверху. Разбираем, как подготовить детали под сварку, чтобы шов держал нагрузку, а не имитировал её.
Почему подготовка деталей решает больше, чем сам шов
Сколько раз вы переваривали шов, который потянуло порами? В большинстве случаев причина не в режиме аппарата и не в руке сварщика, а в кромке, которую не зачистили или неправильно разделили. Дефект, заложенный до сварки, не исправить ни током, ни скоростью ведения электрода.
Ржавчина на кромке при нагреве выделяет газ, который не успевает выйти из сварочной ванны. Внутри шва остаются поры — снаружи их не видно, но прочность соединения падает. Непровар возникает по той же логике: если электрод не достаёт до корня шва из-за отсутствия разделки или малого зазора, металл не сплавляется по всей толщине.
Требования к подготовке зависят от способа сварки. Ручная дуговая сварка (MMA) прощает лёгкую ржавчину и окалину. Аргонодуговая сварка (TIG) не прощает ничего: любое загрязнение даёт поры и вольфрамовые включения. Правильная подготовка — это стабильный провар, меньше брызг и меньше переделок.
Факт. Большинство дефектов сварного шва — поры, непровары, трещины — закладываются на этапе подготовки кромок, а не во время сварки.
Мнение. Если деталь ответственная и шов будет работать под нагрузкой, подготовка кромок важнее выбора сварочного аппарата: чистый металл с правильной геометрией прощает средний режим, а грязная кромка убивает даже идеально настроенный.
Очистка поверхности: что убрать до сварки и чем
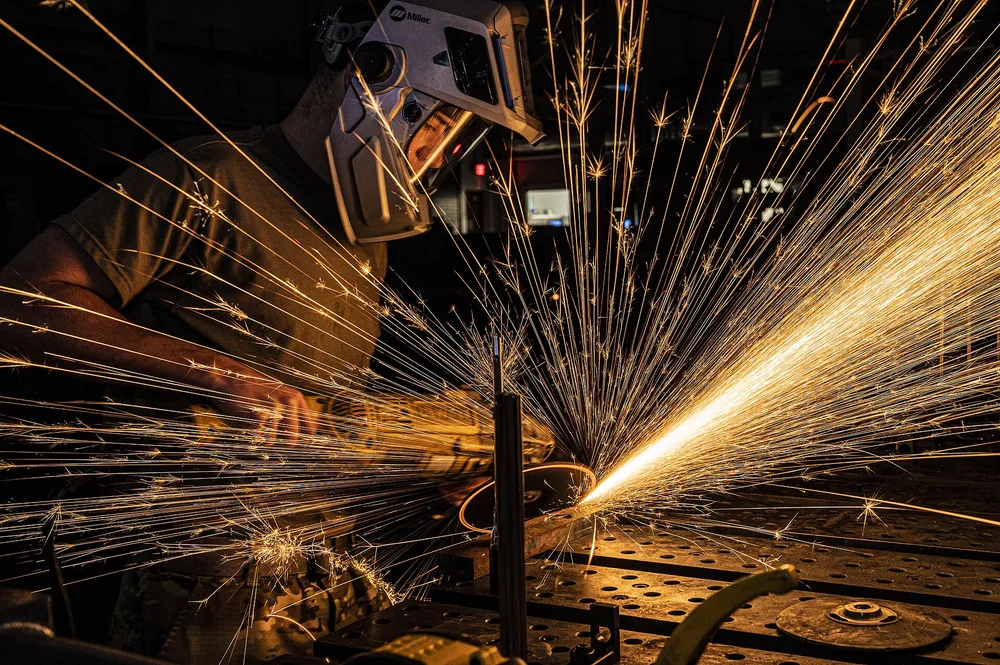
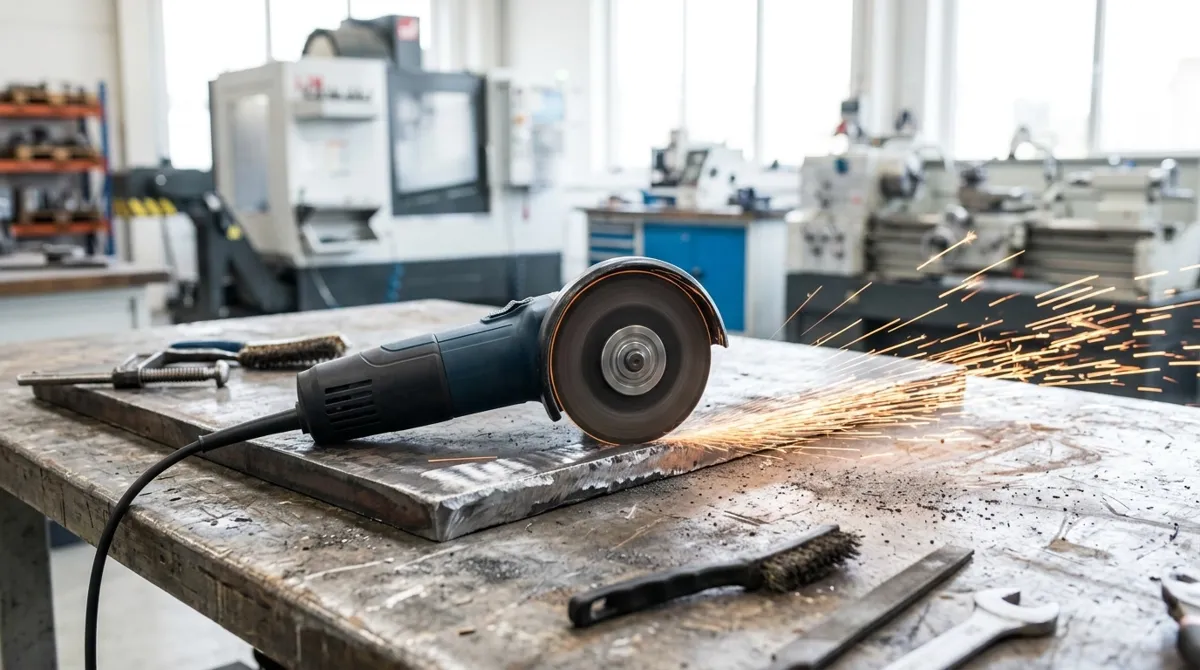
Угловая шлифовальная машина в работе по металлу. Фото: Tech. Sgt. Jeffrey Grossi · Public domain
Очистка — первый и самый недооценённый этап. Сваривать по грязному металлу — значит закладывать дефекты в шов ещё до того, как зажглась дуга. Порядок простой: сначала механическая зачистка, потом обезжиривание.
Механически убирают ржавчину, окалину, краску и старую консервационную смазку. Работают щёткой по металлу, шлифовальным кругом или пескоструем — до чистого металла. Зона зачистки — 20–30 мм от кромки с каждой стороны: именно этот участок нагревается при сварке и отдаёт загрязнения в сварочную ванну.
После механической очистки поверхность обезжиривают. Подходят уайт-спирит, ацетон или специальные обезжириватели. Для нержавеющих сталей правило жёсткое: никаких хлорсодержащих растворителей — они провоцируют коррозию шва.
Пять загрязнений, которые портят шов:
- Ржавчина — даёт поры и нестабильную дугу.
- Окалина — даёт брызги и непровар.
- Масло — даёт поры и трещины.
- Краска — даёт поры и токсичные выделения.
- Влага — даёт поры и водородные трещины.
Для TIG очистка критична: малейшее загрязнение — и шов пористый. Для MMA требования мягче, но масло и краску не прощает и она. Для MIG/MAG очистка обязательна в разумных пределах: окалина и ржавчина дают брызги и нестабильную дугу.
Разделка кромок: зачем она нужна и какой бывает
Разделка кромок — это снятие металла с кромок детали под углом, чтобы электрод или горелка доставали до корня шва. Без скоса на толстом металле дуга сплавляет только верхний слой, а внутри остаётся непровар.
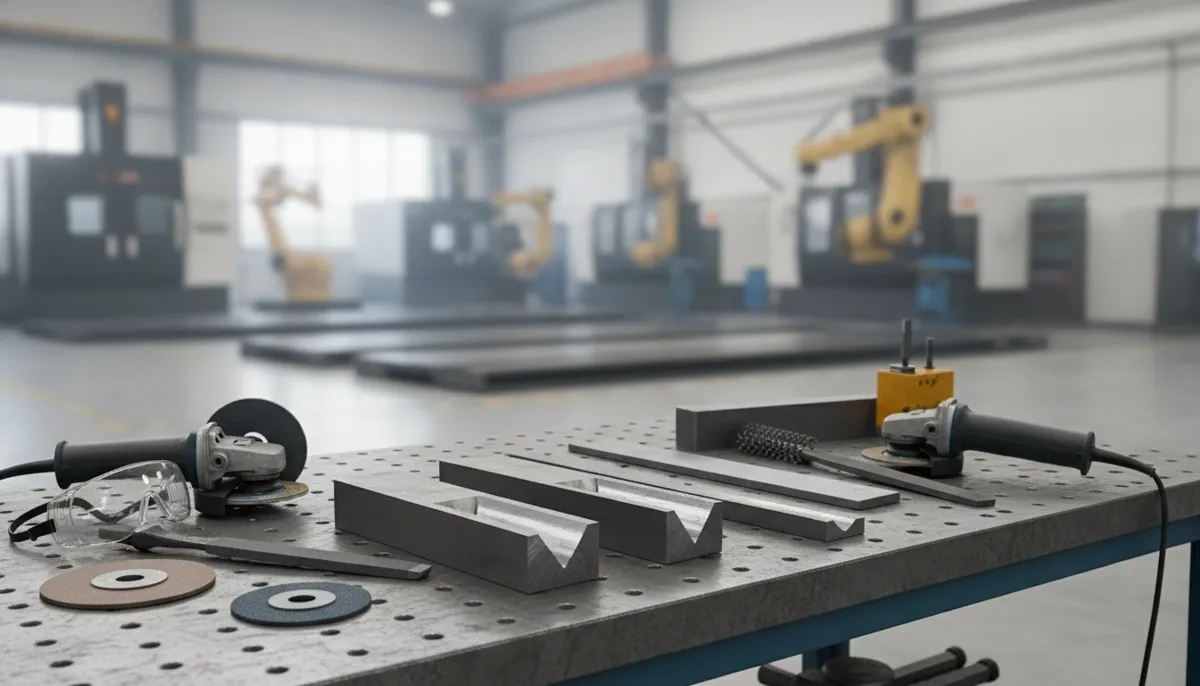
Типы разделки различаются формой скоса. V-образная — самая распространённая: две кромки скашивают под углом, в сечении получается латинская V. X-образная — скос с двух сторон каждой детали, применяется для толстого металла, когда нужно меньше наплавленного металла и меньше деформаций. U-образная — скос с закруглением у корня, для ответственных конструкций из толстого металла.
Угол скоса кромки для ручной дуговой сварки — 25–30° на каждую сторону, суммарный угол раскрытия — 50–60°. Меньше — электрод не достаёт до корня, больше — лишний расход присадки и деформация.
Притупление кромки — это плоская площадка на конце скоса шириной 1–3 мм. Её оставляют специально: острая кромка сгорает в первые секунды сварки и даёт прожог. Притупление удерживает металл и не даёт сварочной ванне провалиться.
Разделку делают на металле толщиной от 4–6 мм. Тоньше варят без скоса — дуга и так пробивает всю толщину.
Факт. Угол скоса кромки для ручной дуговой сварки — 25–30°, притупление — 1–3 мм, зазор — 1–2 мм для стыковых швов.
Зазор и сборка деталей: как выставить и зафиксировать
Зазор между деталями определяет, насколько глубоко проварится корень шва. Для стыковых швов оставляют 1–2 мм, для тонкого металла — 0,5–1 мм. Меньше — электрод не достаёт до корня, получается непровар. Больше — сварочная ванна проваливается, получается прожог, лишний расход присадки и деформация.
Смещение кромок — ещё один параметр, который проверяют до сварки. Допуск — 0,5–1 мм. Если кромки смещены сильнее, в шве возникает концентратор напряжений: нагрузка идёт не по оси соединения, а через ступеньку.
Зазор проверяют шаблоном, а не на глаз. Универсальный шаблон сварщика (УШС) показывает и зазор, и угол скоса, и притупление — три параметра одним инструментом.
Прихватки фиксируют зазор и взаимное положение деталей до сварки. Длина прихватки — 10–20 мм, шаг — 100–300 мм. Ставят их с обратной стороны будущего шва, чтобы не мешать основному проходу. Прихватки — часть подготовки, а не начало сварки: их задача удержать геометрию, а не соединить детали.
| Толщина металла | Рекомендуемый зазор | Тип разделки | Способ сварки |
|---|---|---|---|
| до 4 мм | 0,5–1 мм | без разделки | MMA, TIG, MIG/MAG |
| 4–10 мм | 1–2 мм | V-образная | MMA, MIG/MAG |
| 10–20 мм | 1–2 мм | X-образная | MMA, MIG/MAG |
| от 20 мм | 1–2 мм | U-образная | MMA, MIG/MAG |
Подготовка под конкретный способ сварки: MMA, TIG, MIG/MAG
Требования к подготовке зависят не от «вообще сварки», а от конкретного способа. Один и тот же металл, сваренный MMA и TIG, требует разной подготовки.
Ручная дуговая сварка (MMA) прощает лёгкую ржавчину и окалину: флюс электрода частично связывает загрязнения. Но масло и краску не прощает и она — органика сгорает с выделением газа, шов получает поры.
Аргонодуговая сварка (TIG) требует идеально чистой поверхности. Здесь нет флюса, который связывал бы загрязнения, а дуга чувствительна к малейшим примесям. Любое масло, ржавчина или влага дают поры и вольфрамовые включения. Подробнее о технологии — в статье про аргонодуговую сварку TIG.
MIG/MAG занимает среднюю позицию: защитный газ не связывает загрязнения, но дуга стабильнее, чем у TIG. Окалина и ржавчина дают брызги и нестабильную дугу, поэтому зачистка обязательна, но не до зеркального блеска.
Лазерная сварка требует минимального зазора: более 0,2–0,3 мм — и луч не фокусируется на стыке. Точечная сварка требует плотного прилегания деталей — зазор недопустим в принципе.
Требования к подготовке по способам сварки:
- MMA — зачистка от масла и краски обязательна, лёгкая ржавчина допустима.
- TIG — идеально чистая поверхность, любое загрязнение критично.
- MIG/MAG — зачистка от окалины и ржавчины обязательна, масло и краска критичны.
- Лазерная — минимальный зазор, точная подгонка кромок.
- Точечная — плотное прилегание, зазор недопустим.
Какие дефекты шва даёт плохая подготовка
Каждый дефект шва имеет причину, и чаще всего она лежит в подготовке, а не в режиме сварки. Вот прямая связь «что сделал не так → что получил».
Поры в шве дают масло, влага и ржавчина. При нагреве они выделяют газ, который не успевает выйти из сварочной ванны и остаётся внутри шва пузырьками. Снаружи поры не видны, но прочность соединения падает.
Непровар дают малый зазор, отсутствие разделки или слишком тупое притупление. Электрод не достаёт до корня шва, металл не сплавляется по всей толщине. Непровар — самый опасный дефект: он работает как концентратор напряжений и может привести к разрушению под нагрузкой.
Трещины дают грязь, сера и фосфор на кромке. Эти примеси ослабляют шов изнутри, и при остывании металл рвётся по границе сплавления.
Брызги дают окалина и ржавчина: дуга становится нестабильной и разбрасывает металл вокруг шва. Подрезы даёт неправильный угол скоса: кромка сгорает быстрее, чем заполняется сварочной ванной.
| Ошибка подготовки | Дефект шва | Как исправить |
|---|---|---|
| Масло, влага, ржавчина на кромке | Поры | Зачистить и обезжирить, переварить |
| Малый зазор, нет разделки | Непровар | Разделать кромки, выставить зазор |
| Грязь, сера, фосфор | Трещины | Зачистить до чистого металла |
| Окалина, ржавчина | Брызги | Зачистить зону сварки |
| Неправильный угол скоса | Подрезы | Переразделать кромки |
Факт. Поры в шве возникают из-за масла, влаги и ржавчины на кромке: газ не успевает выйти из сварочной ванны и остаётся внутри шва.
Как проверить подготовку перед сваркой
Подготовку проверяют до того, как зажглась дуга. Пять проверок занимают две минуты, но экономят часы на переделках.
Визуальный осмотр: чистота поверхности, отсутствие ржавчины, масла, краски и заусенцев. Заусенцы на кромке дают непровар и брызги, их снимают напильником или шлифовальным кругом.
Проверка геометрии: угол скоса, притупление и зазор проверяют универсальным шаблоном сварщика (УШС). Шаблон показывает все три параметра сразу, без линейки и угломера.
Проверка сборки: смещение кромок и зазор по всей длине шва. Зазор проверяют в нескольких точках — в одном месте 1 мм, в другом 3 мм быть не должно.
Чек-лист из пяти проверок перед зажиганием дуги:
- Чистота: нет ржавчины, масла, краски, заусенцев.
- Геометрия: угол скоса, притупление, зазор — по шаблону.
- Сборка: смещение кромок в допуске 0,5–1 мм.
- Зазор: одинаковый по всей длине шва.
- Прихватки: длина 10–20 мм, шаг 100–300 мм, стоят с обратной стороны.
Частые ошибки при подготовке деталей под сварку
Самые дорогие ошибки — те, которые кажутся экономией. Сварить по ржавчине «и так сойдёт» — значит переделывать шов дважды, а переделка стоит дороже подготовки.
Сводить кромку на ноль без притупления — ошибка, которую допускают даже опытные сварщики. Острая кромка сгорает в первые секунды, сварочная ванна проваливается, получается прожог. Притупление 1–3 мм — это не «недоделка», а обязательный элемент геометрии.
Обезжиривать тряпкой, которая уже была в масле, — переносить загрязнение с одного места на другое. Тряпка должна быть чистой, и менять её нужно чаще, чем кажется.
Ставить прихватки слишком редко — деталь уводит при сварке, зазор меняется, шов получается неровным. Не проверять зазор по всей длине — в одном месте 1 мм, в другом 3 мм, и шов проварен неравномерно.
Мнение. Если деталь сложная и шов ответственный, подготовку и сварку лучше заказать с контролем качества: переделка бракованного шва стоит дороже, чем правильная подготовка с первого раза.
Итог: подготовка — это половина шва
Подготовка деталей под сварку — это очистка, разделка кромок, сборка и контроль, а не только зачистка щёткой. Каждый способ сварки требует своей подготовки: TIG не прощает того, что прощает MMA.
Если нет уверенности в подготовке — лучше отдать детали на контроль до сварки. Проверить качество сварных швов можно по методике из отдельной статьи — как проверить качество сварных швов.
Если деталь сложная, подготовку и сварку можно заказать с контролем качества — от изготовления деталей по чертежам до контроля сварных швов. Технолог проверит чертёж, сварщик подготовит кромки, а контроль подтвердит, что шов держит нагрузку.
Частые вопросы
Нужно ли разделывать кромки под сварку тонкого металла?
Металл до 4–6 мм обычно варят без разделки — достаточно зачистить кромки и выставить зазор 0,5–1 мм. Разделка нужна, когда электрод не достаёт до корня шва, а на тонком металле это не проблема.
Чем обезжиривать металл перед сваркой?
Подходят уайт-спирит, ацетон или специальные обезжириватели. Для нержавеющих сталей нельзя использовать хлорсодержащие растворители — они провоцируют коррозию шва.
Какой зазор оставлять между деталями под сварку?
Для стыковых швов обычно оставляют 1–2 мм, для тонкого металла — 0,5–1 мм. Меньше — непровар корня, больше — прожог и лишний расход присадки.
Можно ли варить по ржавчине?
Ручной дуговой сваркой — можно, если ржавчина лёгкая, но шов получит поры и брызги. Для TIG и MIG/MAG ржавчина критична: дуга нестабильна, шов пористый. Лучше зачистить 20–30 мм от кромки.
Источники
- ГОСТ 5264-80. Ручная дуговая сварка. Соединения сварные — Росстандарт
- ГОСТ 14771-76. Дуговая сварка в защитных газах. Соединения сварные — Росстандарт
- ГОСТ 8713-79. Сварка под флюсом. Соединения сварные — Росстандарт
Допуски, зазоры и режимы в статье даны по действующим стандартам: ГОСТ 5264-80, ГОСТ 14771-76, ГОСТ 8713-79. Действующую редакцию и статус документа можно проверить в официальном фонде стандартов Росстандарта (https://protect.gost.ru/).