Нержавейку варят электродом, но не так, как чёрную сталь: металл хуже отводит тепло, а перегрев снижает коррозионную стойкость — и шов теряет свои свойства. Разбираем, какие электроды брать под конкретную марку стали, как подбирать режим по толщине и как не получить чёрный налёт, поры и трещины.
Чем сварка нержавейки отличается от чёрной стали
Нержавеющая сталь ведёт себя под дугой иначе, чем обычная конструкционная. Если варить её на тех же режимах, что и чёрный металл, шов потемнеет, покроется окалиной и со временем начнёт ржаветь — несмотря на то, что сама сталь называется нержавеющей. Причина в физике материала, и её нужно понимать до того, как браться за электрод.
Первое отличие — низкая теплопроводность. Нержавейка отводит тепло от места сварки хуже углеродистой стали, поэтому металл перегревается локально, а тепло концентрируется в узкой зоне вокруг дуги. Второе — высокое электросопротивление: электрод и деталь греются быстрее, чем при сварке чёрной стали, поэтому ток приходится снижать. Третье — высокий коэффициент линейного расширения: деталь сильнее ведёт при нагреве, тонкие листы коробит.
Главная опасность перегрева — обеднение хрома в зоне термического влияния. Именно хром образует на поверхности защитную оксидную плёнку. При сильном нагреве хром связывается с углеродом в карбиды, и сталь теряет коррозионную стойкость. Этот процесс называется межкристаллитной коррозией, и развивается он в зоне термического влияния — участке металла рядом со швом, который нагрелся, но не расплавился.
Факт. Межкристаллитная коррозия нержавейки развивается при нагреве металла в определённом диапазоне температур — именно в нём хром связывается в карбиды, и сталь теряет стойкость к ржавчине.
Мнение. Если вы варите нержавейку впервые, начните с тонкого листа и пониженного тока: так проще почувствовать, как металл реагирует на дугу, и не прожечь деталь.
Какие электроды брать под марку нержавейки
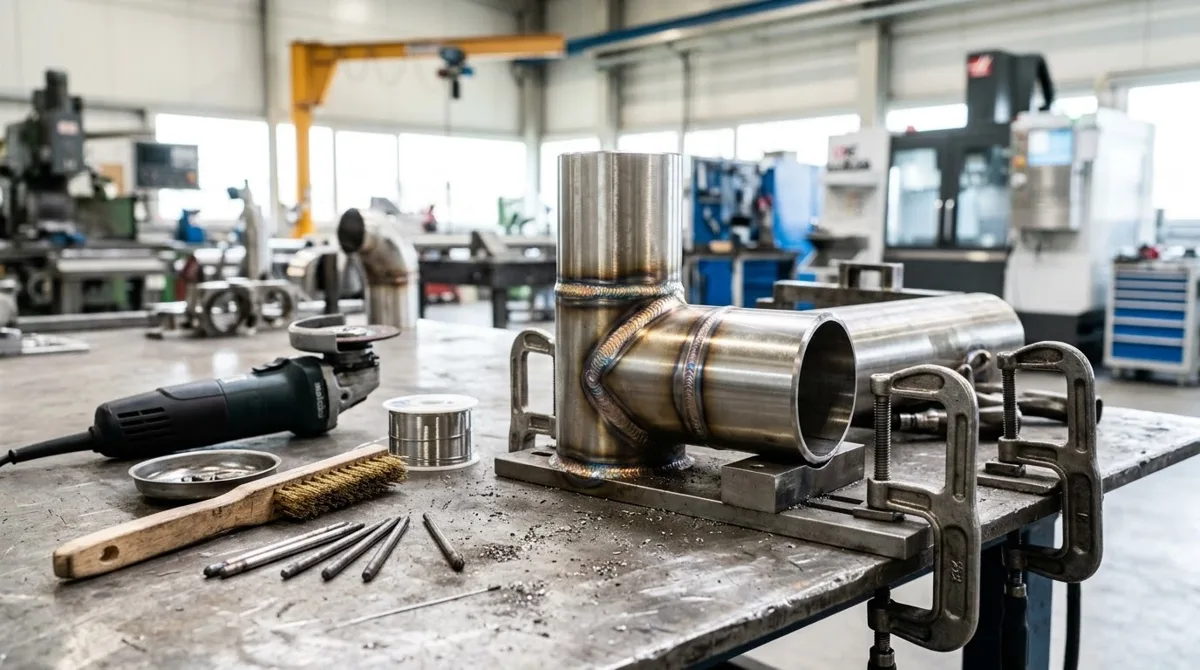
Сварной шов на нержавеющей стали. Фото: Kadri-Ann Valdur , Tarmo Tamm, Indrek Must · CC BY 4.0
Электрод для нержавейки подбирают не «вообще», а под конкретную марку стали. Обычные электроды для чёрного металла не подходят: их стержень не содержит хрома и никеля, поэтому шов получится из углеродистой стали и быстро заржавеет. Нужны электроды с легирующим покрытием, которые дают наплавленный металл того же состава, что и основной.
Самые ходовые марки — ЦЛ-11, ОЗЛ-8 и ОЗЛ-6. ЦЛ-11 предназначены для сталей 12Х18Н10Т и AISI 321 — это пищевая нержавейка, из которой делают баки, ёмкости и трубопроводы. ОЗЛ-8 подходят для 08Х18Н10 и AISI 304 — самого распространённого варианта нержавейки общего назначения. ОЗЛ-6 берут для 10Х17Н13М2Т и AISI 316 — стали с молибденом, которая работает в кислотостойких средах. Для жаропрочных сталей, которые эксплуатируются при высоких температурах, применяют специальные электроды для жаропрочных сталей.
Диаметр электрода подбирают под толщину металла, а не наоборот. Чем тоньше лист, тем меньше диаметр электрода. Если взять электрод толще, чем нужно, придётся поднимать ток, а это ведёт к прожогам и перегреву.
| Марка стали | AISI | Марка электрода | Назначение шва |
|---|---|---|---|
| 12Х18Н10Т | 321 | ЦЛ-11 | Пищевая нержавейка, ёмкости, трубопроводы |
| 08Х18Н10 | 304 | ОЗЛ-8 | Нержавейка общего назначения |
| 10Х17Н13М2Т | 316 | ОЗЛ-6 | Кислотостойкие среды, молибденовые стали |
| Жаропрочные стали | — | Специальные электроды для жаропрочных сталей | Работа при высоких температурах |
Режимы сварки: ток, полярность, диаметр электрода
Нержавейку электродом чаще всего варят на обратной полярности: электрод подключают к плюсу, деталь — к минусу. Обратная полярность даёт лучшее проплавление, но для тонкого металла нередко применяют и прямую — она уменьшает проплавление и снижает риск прожога. Конкретный выбор зависит от толщины металла и марки электрода.
Ток выставляют ниже, чем для чёрной стали той же толщины. Нержавейка хуже отводит тепло, поэтому избыточный ток не ускоряет работу, а перегревает металл и снижает его коррозионную стойкость. Ориентировочные режимы для ручной дуговой сварки (РДС/MMA) подбирает технолог — они зависят от толщины металла и положения шва.
Факт. Ток для сварки нержавейки электродом выставляют ниже, чем для чёрной стали той же толщины, — иначе металл перегревается и шов теряет коррозионную стойкость.
Мнение. Если инвертор не держит стабильную дугу на нижней границе диапазона, немного поднимите ток, но не выходите за верхнюю границу: лучше чуть медленнее, чем прожог.
Подготовка кромок и зазоры
Грязная кромка — самая частая причина пор в шве на нержавейке. Перед сваркой кромки зачищают до чистого металла: убирают окислы, окалину, следы масла и жира. Обезжиривание ацетоном обязательно — даже отпечатки пальцев оставляют на металле жир, который при нагреве превращается в поры.
Зазор между деталями зависит от толщины металла. Слишком маленький зазор не даёт проварить корень шва, слишком большой ведёт к прожогам. При большой толщине кромки разделывают — снимают фаску, чтобы проварить металл на всю глубину.
- Зачистить кромки до чистого металла — убрать окислы, окалину и жир
- Обезжирить ацетоном — обязательно, даже если металл выглядит чистым
- Выставить зазор под толщину металла
- Разделать кромки при большой толщине
Прокалка электродов: зачем и как
Электроды для нержавейки прокаливают перед работой, чтобы убрать влагу из покрытия. Влажный электрод при сварке выделяет водород, который остаётся в металле шва в виде пор. На нержавейке это критично: поры не только ослабляют шов, но и становятся точками, с которых начинается коррозия.
Прокалку выполняют при температуре, указанной производителем электродов. Слишком много циклов прокалки делать не стоит — покрытие начинает осыпаться, и электрод приходит в негодность. После вскрытия пачки электроды сохраняют рабочие свойства ограниченное время при хранении в сухом месте, дальше их нужно прокаливать заново — точные сроки смотрите в инструкции производителя.
Факт. Прокалка электродов для нержавейки выполняется при температуре, указанной производителем, — этого достаточно, чтобы убрать влагу из покрытия и не повредить его.
Мнение. Если вы варите нержавейку редко, берите электроды в маленьких пачках: вскрытая пачка со временем набирает влагу, и прокалка нужна снова.
Техника ведения дуги и положения швов
Нержавейку варят короткой дугой. Длинная дуга разбрызгивает металл, даёт чёрный налёт вокруг шва и нестабильное проплавление. Короткая дуга концентрирует тепло в узкой зоне и оставляет меньше брызг.
Тонкий металл ведут без поперечных колебаний — ровным проходом вдоль стыка. Колебания расширяют зону нагрева и перегревают металл. Вертикальные швы варят снизу вверх, снижая ток относительно табличного. Потолочные швы требуют короткой дуги и быстрых проходов — металл не должен задерживаться в ванне. Т-образные соединения проваривают с двух сторон, чтобы шов не повёл деталь.
- Держите дугу короткой
- Ведите электрод без поперечных колебаний на тонком металле
- Вертикальные швы варите снизу вверх, ток ниже табличного
- Потолочные швы — короткая дуга и быстрые проходы
- Т-образные соединения проваривайте с двух сторон
Типичные дефекты и как их исправить
Дефекты на нержавейке почти всегда связаны с перегревом или грязным металлом. Чёрный налёт вокруг шва — признак перегрева: образуется оксидная плёнка, а в зоне термического влияния происходит обеднение хрома. Лечится снижением тока и ускорением прохода. Поры появляются от влажных электродов или грязной кромки — прокалите электроды и зачистите металл заново.
Трещины возникают при слишком быстром нагреве или охлаждении: нержавейка чувствительна к резким перепадам температуры. Брызги — следствие длинной дуги или завышенного тока. Прожоги характерны для тонкого металла, когда ток не снизили под толщину листа.
| Дефект | Причина | Как исправить |
|---|---|---|
| Чёрный налёт | Перегрев, оксидная плёнка | Снизить ток, ускорить проход |
| Поры | Влажные электроды, грязная кромка | Прокалить электроды, зачистить металл |
| Трещины | Быстрый нагрев или охлаждение | Плавный нагрев, медленное остывание |
| Брызги | Длинная дуга, высокий ток | Укоротить дугу, снизить ток |
| Прожоги | Тонкий металл, высокий ток | Снизить ток, взять электрод меньшего диаметра |
Обработка шва после сварки
После сварки шов нужно обработать, иначе он останется уязвимым для коррозии. Сначала удаляют шлак и брызги щёткой по нержавейке. Важно: щётка должна быть отдельной, после чёрной стали её использовать нельзя — частицы железа наклёпываются на поверхность и становятся очагами ржавчины.
Затем шов травят специальной пастой — она удаляет окалину и обеднённый слой. Травление и пассивация — разные операции: травление очищает поверхность, а пассивация возвращает металлу коррозионную стойкость, которую он потерял при нагреве. Без обработки коррозионная стойкость шва и зоны термического влияния снижается.
- Удалить шлак и брызги щёткой по нержавейке — отдельной, не после чёрной стали
- Протравить шов пастой для удаления окалины и обеднённого слоя
- Провести пассивацию — вернуть коррозионную стойкость
Итог: как варить нержавейку электродом без переделок
Нержавейку варят короткой дугой, на пониженном токе и прокаленными электродами. Это три правила, которые закрывают большинство проблем: перегрев, поры и чёрный налёт.
Дальше — подбор электрода под марку стали, подготовка кромок и обработка шва после сварки. Если сомневаетесь в выборе электрода или режимах, проще заказать сварку у тех, кто делает это каждый день: изготовление изделий из нержавеющей стали по чертежу снимет вопрос с подбором режимов и качеством шва.
Нержавейку варят короткой дугой, на пониженном токе и прокаленными электродами — тогда шов остаётся нержавеющим.
Частые вопросы
Можно ли варить нержавейку обычными электродами?
Нельзя: обычные электроды дают шов без хрома, который быстро ржавеет. Нужны электроды с легирующим покрытием — ЦЛ-11, ОЗЛ-8, ОЗЛ-6.
Какой ток нужен для сварки нержавейки электродом?
Ток ниже, чем для чёрной стали той же толщины. Конкретные значения зависят от толщины металла и положения шва — их подбирает технолог.
Почему шов на нержавейке чёрный?
Чёрный налёт — признак перегрева: образуется оксидная плёнка, а в зоне термического влияния происходит обеднение хрома. Снизьте ток, ускорьте проход и держите короткую дугу.
Нужно ли прокаливать электроды для нержавейки?
Да, обязательно. Прокалка при температуре, указанной производителем, убирает влагу из покрытия. Без неё в шве появятся поры.
Какой полярностью варить нержавейку электродом?
Чаще всего обратной полярностью: электрод на плюс, деталь на минус. Для тонкого металла возможна и прямая полярность — она уменьшает проплавление.