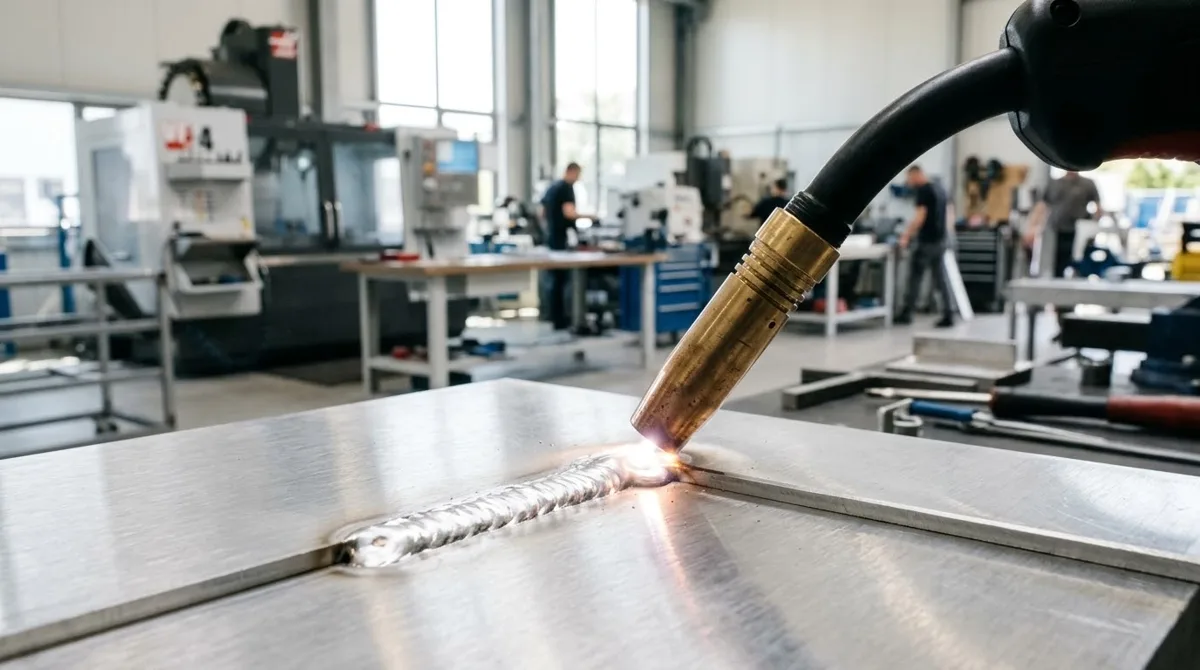
Алюминий полуавтоматом варить можно, но не так, как сталь: оксидная плёнка плавится при температуре значительно выше самого металла. Плёнку нужно убрать перед сваркой, иначе шов получится с порами и несплавлениями. Разберём, что подготовить, как настроить аппарат и какие дефекты чаще всего портят шов.
Почему алюминий варить сложнее, чем сталь
Алюминий сопротивляется сварке тремя свойствами: тугоплавкой оксидной плёнкой, высокой теплопроводностью и отсутствием цветового сигнала при нагреве. Каждое из них меняет процесс настолько, что переносить привычки со сварки стали нельзя.
Оксидная плёнка покрывает любой алюминий на воздухе. Она плавится при температуре, заметно превышающей температуру плавления самого металла. Пока плёнка цела, ванна не может сплавиться с основным металлом: под тонкой коркой оксида алюминий уже течёт, а корка держит форму. В сварке стали такой проблемы нет — оксиды железа плавятся ниже самого металла и всплывают в шлак.
Теплопроводность алюминия заметно выше, чем у стали. Тепло от дуги быстро растекается по детали, и ванна остывает быстрее, чем сварщик успевает вести горелку. На практике это значит: ток нужен выше, скорость — выше, а для толстых деталей желателен предварительный подогрев.
Третья особенность — алюминий не меняет цвет при нагреве. Сталь перед плавлением темнеет, краснеет, светлеет — по цвету видно, что металл вот-вот потечёт. Алюминий остаётся серебристым до самого расплава, и новичок не замечает приближения прожога.
Мнение. Если вы варили только сталь и впервые берёте алюминий, заложите на пробные швы больше времени: настройка тока и скорости по цвету металла здесь не работает.
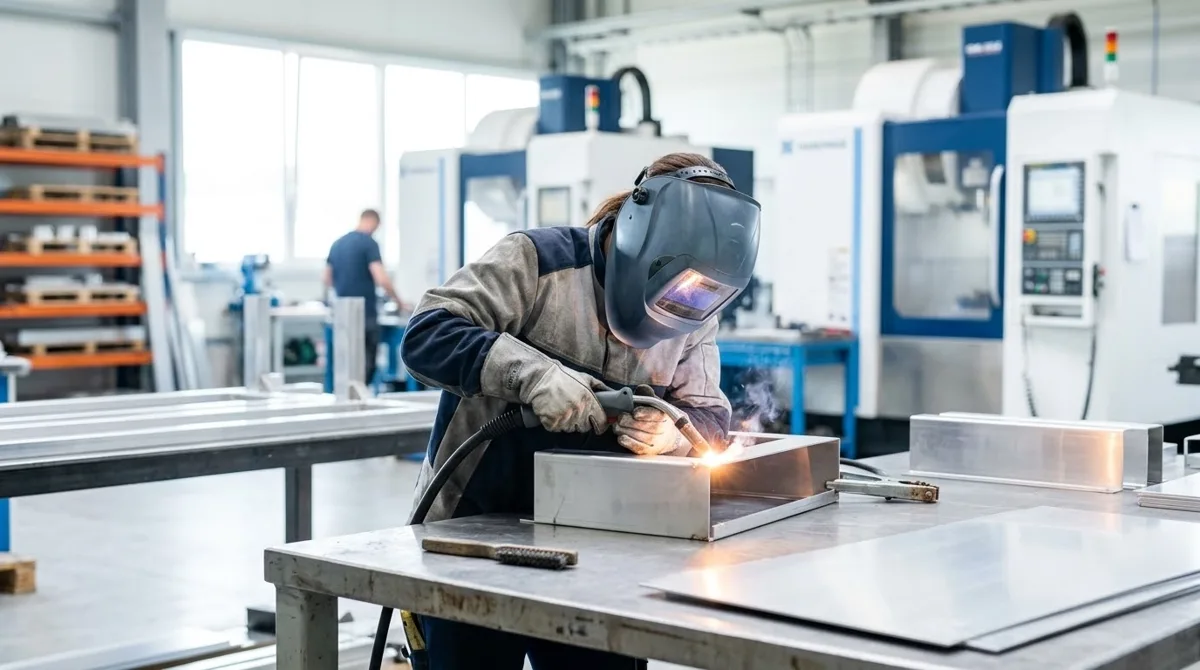
Что нужно для сварки алюминия полуавтоматом
Стандартный комплект для сварки стали не подойдёт. Алюминий требует других подающих роликов, другого канала горелки и чистого аргона вместо углекислотной смеси.
Аппарат нужен с импульсным режимом или хотя бы с регулировкой индуктивности. Импульсный режим снижает разбрызгивание и пористость, даёт ровный шов с мелкой чешуёй. Простой трансформаторный полуавтомат без импульса сварит алюминий, но шов будет грубее, а настройка — капризнее.
Проволоку выбирают под сплав. ER4043 (AlSi5) подходит для литейных сплавов и общего применения, ER5356 (AlMg5) — для деформируемых сплавов, даёт более прочный шов и лучше держит анодирование. Подробное сравнение — в таблице ниже.
| Параметр | ER4043 (AlSi5) | ER5356 (AlMg5) |
|---|---|---|
| Для каких сплавов | Литейные, общее применение | Деформируемые, ответственные швы |
| Прочность шва | Ниже | Выше |
| Коррозионная стойкость | Хорошая | Отличная, для морской среды |
| Цвет после анодирования | Тёмно-серый | Светлый, ближе к основному металлу |
| Трещиностойкость | Выше при сварке литейных сплавов | Выше при сварке деформируемых |
Газ — только чистый аргон. Смеси с углекислым газом окисляют алюминий и дают поры по всей длине шва. Расход аргона подбирают в зависимости от сквозняка и вылета проволоки.
Подающие ролики берите с U-образной канавкой, а не V-образной. Алюминиевая проволока мягкая, V-образная канавка её деформирует, и подача заклинивает. Канал горелки — тефлоновый или графитовый, он снижает трение. Путь проволоки от катушки до горелки делайте как можно короче. Мягкую проволоку подавать сложнее, чем стальную, поэтому на практике нередко используют спул-ган или горелку с тянущим механизмом (пуш-пул): они помогают проталкивать проволоку без деформации и заклинивания.
Подготовка алюминия перед сваркой
Подготовка решает больше, чем настройка аппарата. Грязный или окисленный алюминий не сварится ни на каком режиме.
Порядок такой: зачистка → обезжиривание → разделка кромок → подогрев → сварка.
Зачистку делайте щёткой из нержавеющей стали, которую не использовали для стали. Частицы железа, попавшие в алюминий, дают очаги коррозии в готовом шве. Щётку храните отдельно и подпишите.
Обезжиривание — ацетоном или спиртом. Уайт-спирит оставляет плёнку, которая при нагреве даёт поры. Протрите зону шва и прилегающие участки с обеих сторон.
Разделку кромок делайте для толстых деталей; угол и зазор подбирают под толщину и положение шва. Тонкий металл варится без разделки, но с небольшим зазором.
Подогрев нужен для толстого металла: он снимает влагу и снижает тепловой удар. Без подогрева толстая деталь отводит тепло так быстро, что в корне шва остаётся несплавление.
Зачищенную деталь лучше варить сразу. Оксидная плёнка восстанавливается на воздухе, и зачистка, сделанная заранее, к моменту сварки уже бесполезна.
Мнение. Если деталь большая и подготовка занимает много времени, зачищайте и обезжиривайте по частям: сначала один узел, сварите, потом следующий.
Как настроить полуавтомат для алюминия
Полярность — только обратная, DCEP: плюс на проволоке, минус на детали. Прямая полярность не разрушает оксидную плёнку, и шов не сплавляется с металлом.
Ток и напряжение ставьте выше, чем для стали той же толщины. Теплопроводность алюминия отводит тепло, и дуге нужно больше энергии, чтобы удержать ванну. Скорость подачи проволоки тоже выше: алюминий плавится быстрее стали.
Режимы подбирают под конкретную толщину и положение шва; ориентировочные значения подбирает технолог. На вертикальном или потолочном положении ток снижают. Импульсный режим позволяет работать мягче, с меньшим разбрызгиванием.
Расход аргона увеличивайте при сквозняке или длинном вылете проволоки. Недостаток газа даёт пористость, избыток — турбулентность, которая подсасывает воздух в зону дуги.
Техника сварки алюминия полуавтоматом
Горелку ведите толкающим методом: проволока направлена вперёд по ходу шва. Тянущий метод, привычный для стали, не даёт газу накрыть ванну, и шов окисляется.
Скорость ведения — выше, чем для стали. Алюминий быстро плавится, медленное ведение даёт прожог и широкий шов с провисом. Ориентир: ванна должна успевать за дугой, а не убегать вперёд.
Вылет проволоки подбирают так, чтобы мягкая алюминиевая проволока не гуляла по сторонам и дуга не блуждала. Слишком короткий вылет мешает обзору ванны, слишком длинный — ухудшает стабильность подачи; конкретное значение зависит от горелки и аппарата.
Положения шва: нижнее и горизонтальное — основные. Вертикальное и потолочное требуют опыта и сниженного тока, новичку лучше начинать с нижнего.
Типичные дефекты шва и как их убрать
Разберём дефекты по схеме «как выглядит → почему возникает → что сделать».
| Дефект | Как выглядит | Причина | Как убрать |
|---|---|---|---|
| Пористость | Мелкие отверстия на поверхности и в сечении шва | Грязный металл, влага, недостаток газа | Зачистка, обезжиривание, подогрев, проверить расход аргона |
| Прожог | Сквозное отверстие в металле | Медленная скорость, большой ток | Увеличить скорость, снизить ток |
| Несплавление | Шов лежит на металле, не проникая в него | Оксидная плёнка не разрушена | Зачистка, проверить полярность DCEP |
| Трещины | Разрывы в шве или по границе с металлом | Неправильная проволока, быстрое остывание | Подобрать проволоку под сплав, подогрев |
Пористость — частый дефект. Водород из влаги и грязи не успевает выйти из быстро застывающей ванны и остаётся пузырьками. Подогрев выгоняет влагу из металла и заметно снижает пористость.
Прожог случается у новичков, которые ведут горелку со скоростью стали. Алюминий плавится быстрее, и медленная дуга прожигает металл насквозь. Лечится только скоростью и током.
Несплавление маскируется под нормальный шов: валик лежит ровно, но не проник в основной металл. Причина — оксидная плёнка, которую не разрушила дуга. Проверьте полярность: на прямой полярности шов будет с несплавлением.
Трещины появляются при сварке литейных сплавов проволокой ER5356 или при слишком быстром остывании толстой детали. Подбор проволоки под сплав и подогрев снимают проблему.
Техника безопасности
Сварка алюминия предъявляет повышенные требования к защите. Дуга на алюминии даёт интенсивное ультрафиолетовое излучение, поэтому работайте в маске с подходящим светофильтром и закрывайте открытые участки кожи. Дым и озон, образующиеся при сварке, вредны для дыхания — нужна вентиляция или местный отсос, особенно в замкнутых помещениях. Не забывайте про защитные очки при зачистке и разделке кромок.
Полуавтомат или TIG: что выбрать для алюминия
Оба способа варят алюминий, но решают разные задачи. Выбор зависит от толщины металла, требований к шву и опыта сварщика.
| Параметр | Полуавтомат MIG | Аргонодуговая TIG |
|---|---|---|
| Скорость | Высокая | Низкая |
| Качество шва | Грубее, крупная чешуя | Аккуратнее, мелкая чешуя |
| Сложность для новичка | Ниже | Выше |
| Стоимость оборудования | Ниже | Выше |
MIG быстрее и проще для новичка. Шов грубее, но для серийных деталей и толстого металла это не критично. TIG даёт аккуратный шов на тонком металле и ответственных соединениях, но требует опыта и времени.
Для серийных деталей из алюминия полуавтомат выгоднее: скорость выше, а требования к шву обычно допускают MIG-качество. Для тонкостенных корпусов, декоративных швов и ответственных узлов выбирайте аргонодуговую сварку TIG.
Мнение. Если деталь пойдёт под анодирование и шов будет виден, берите TIG. Если шов скрыт и важна скорость — полуавтомат.
Частые ошибки при сварке алюминия полуавтоматом
Четыре ошибки портят большинство первых швов на алюминии.
- Зачистка щёткой после стали — частицы железа в шве дают очаги коррозии через месяцы после сварки.
- Сварка толстого металла без подогрева — несплавление в корне шва, деталь разваливается под нагрузкой.
- Медленная скорость ведения — прожог и широкий шов с провисом.
- Экономия на газе — пористость по всей длине шва, соединение теряет герметичность.
Каждая ошибка исправляется на этапе подготовки или настройки, а не в процессе сварки. Если шов пошёл с дефектами, остановитесь, зачистите и начните заново — переваривать поверх пор и несплавлений бесполезно.
Если нужно сварить алюминиевые детали по чертежам, закажите сварочные работы — технолог проверит чертёж, подберёт режимы и выполнит швы с контролем швов по запросу.
Частые вопросы
Можно ли варить алюминий полуавтоматом без газа?
Порошковой проволокой — можно, но это редкое и ограниченное решение: шов получается грубее, с большим разбрызгиванием и пористостью. Для ответственных соединений такой способ не подходит.
Какой газ нужен для сварки алюминия полуавтоматом?
Чистый аргон. Смеси с углекислым газом не подходят: углекислый газ окисляет алюминий и даёт поры.
Какая проволока лучше для сварки алюминия: ER4043 или ER5356?
ER4043 (AlSi5) — для литейных сплавов и общего применения, ER5356 (AlMg5) — для деформируемых сплавов, даёт более прочный шов и лучше подходит для анодирования.
Почему алюминий нельзя варить как сталь?
Оксидная плёнка плавится при температуре значительно выше самого алюминия. Плёнку нужно убрать зачисткой, иначе металл не сплавится.
Источники
- Welding of aluminium and its alloys — TWI Global
- Aluminum MIG Welding — Lincoln Electric