Электрод выбирают не по цене и не по совету продавца, а под три вещи: какой металл варите, какой он толщины и в каком положении будет шов. Если взять не ту марку или диаметр, шов получится с порами, трещинами или вообще не проварится. Разберём четыре рабочие марки для бытовых задач и расскажем, как подобрать электрод под конкретную деталь.
Что такое электрод и зачем нужна обмазка
Электрод — это металлический стержень с покрытием, который плавится вместе с кромками детали и заполняет шов. Сердечник даёт металл для соединения, а обмазка защищает расплав от воздуха, пока он не застыл. Без покрытия дуга горит нестабильно, а шов получается пористым и хрупким: кислород и азот из воздуха попадают в жидкий металл и остаются в нём пузырями.
Обмазка решает три задачи. Она создаёт газовую защиту вокруг дуги, чтобы воздух не касался расплава. Она образует шлак, который всплывает на поверхность шва и медленно остывает, не давая металлу треснуть. И она стабилизирует дугу: с хорошим покрытием электрод поджигается легче и горит ровнее.
Тип покрытия определяет, как электрод ведёт себя в работе. Рутиловое покрытие легко поджигается, терпимее к лёгкой ржавчине, подходит начинающим. Основное покрытие даёт плотный шов с высокой пластичностью, но требует сухих электродов и постоянного тока. Кислое покрытие работает на большом токе и даёт высокую скорость, но шов склонен к горячим трещинам. Целлюлозное покрытие удобно для вертикальных швов сверху вниз, но сильно разбрызгивается.
Факт. Электрод с основным покрытием, пролежавший без герметичной упаковки во влажном помещении, даёт пористый шов даже при правильно выставленном токе.
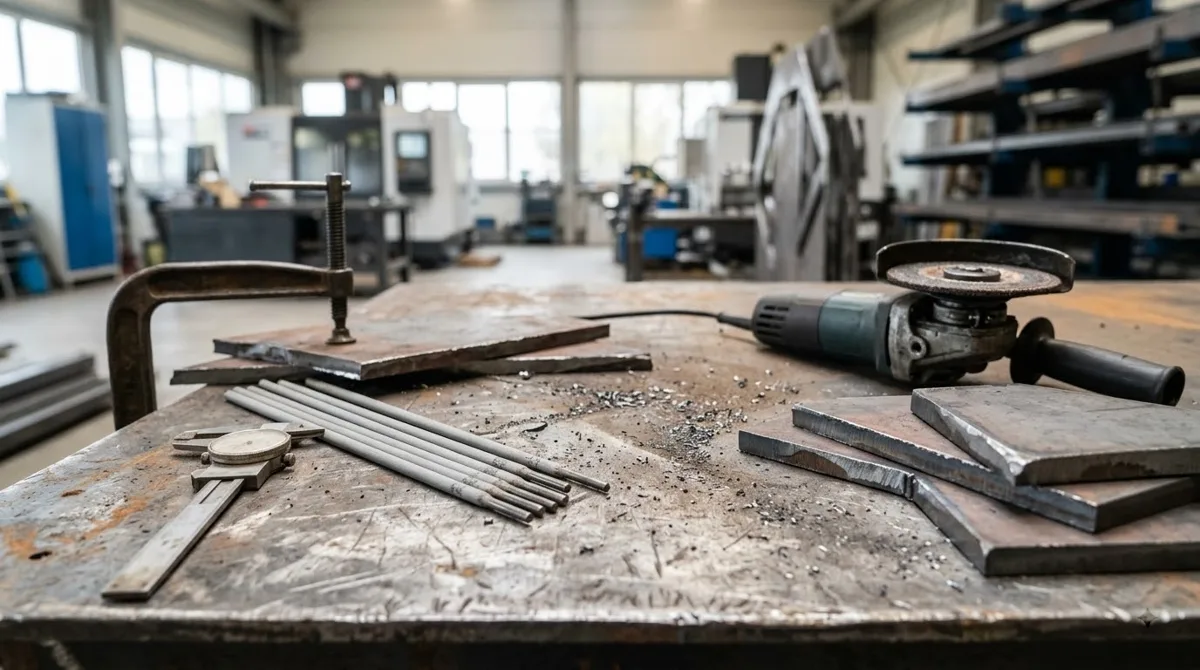
Четыре марки, которые закрывают бытовые задачи
Для большинства домашних и гаражных работ хватает четырёх марок. Они перекрывают чёрную сталь, нержавейку, тонкий и толстый металл, ответственные и черновые швы.
АНО-21 — электрод для начинающих. Легко поджигается, стабильно горит на переменном и постоянном токе, терпит колебания дуги и не требует идеальной зачистки металла. Им варят бытовые конструкции из низкоуглеродистой стали: ворота, заборы, каркасы, стеллажи. Шов получается ровным, шлак отделяется легко.
МР-3 — универсальный электрод для конструкционной стали. Рутиловое покрытие терпимее к лёгкой ржавчине, но металл перед сваркой должен быть сухим. Дуга не гаснет при случайном изменении длины, шов не трескается при небольшом перегреве. Подходит для конструкционной стали в любом пространственном положении.
УОНИ-13/55 — электрод для ответственных швов, где важна прочность и пластичность. Шов получается плотным, без пор и трещин, выдерживает ударные нагрузки и низкие температуры. Но марка капризная: требует прокалки перед работой, постоянного тока и чистой поверхности металла. Начинающему на УОНИ сложнее, чем на АНО-21, но результат заметно надёжнее.
ОЗЛ-8 — электрод для нержавеющей стали. Обычный электрод для чёрной стали в шве на нержавейке даст хрупкое соединение, которое начнёт ржаветь. ОЗЛ-8 содержит легирующие элементы, которые сохраняют коррозионную стойкость шва. Им варят пищевую нержавейку, баки, ограждения, детали для влажных помещений.
| Марка | Для чего | Тип тока | Сложность для начинающего | Требования к прокалке |
|---|---|---|---|---|
| АНО-21 | Бытовая сталь, тонкий металл | Переменный и постоянный | Низкая | Не обязательна |
| МР-3 | Сталь с лёгкой ржавчиной, любые положения | Переменный и постоянный | Низкая | Не обязательна |
| УОНИ-13/55 | Ответственные швы, нагрузка | Постоянный | Высокая | Обязательна |
| ОЗЛ-8 | Нержавеющая сталь | Постоянный | Средняя | Желательна |
Мнение. Если вы варите первый шов в жизни, берите АНО-21 или МР-3: они терпимее к погрешностям, на которых УОНИ даст брак, а вы ещё не умеете эти погрешности замечать.
Как подобрать диаметр электрода под толщину металла
Диаметр электрода подбирают под толщину металла, а не наоборот. Ориентир простой: до 4 мм диаметр электрода примерно равен толщине детали. Толще 6 мм варят электродом большего диаметра или делают несколько проходов меньшим диаметром.
Тонкий металл — главный риск для начинающего. Если на тонкий лист поставить слишком толстый электрод, деталь прожжётся насквозь раньше, чем образуется шов. Для тонкого листа берут минимальный диаметр и варят короткой дугой, не задерживаясь на одном месте, а лучше — прерывистым швом на пониженном токе.
Толстый металл можно варить двумя способами. Первый — взять электрод максимального диаметра и сделать один проход. Второй — взять электрод поменьше и пройти шов несколько раз, каждый раз очищая шлак. Второй способ надёжнее для начинающего: легче контролировать провар и не перегреть деталь.
Пространственное положение тоже влияет на диаметр. Потолочный шов варят электродом небольшого диаметра: крупная капля расплава под силой тяжести отрывается от ванны и падает вниз. Вертикальный шов допускает диаметр побольше, но с опытом. Нижний шов — самый простой, здесь можно брать максимальный диаметр под толщину.
Какой сварочный ток выставить для каждого диаметра
Сварочный ток подбирают по диаметру электрода. Это ориентир, а не жёсткая норма: точное значение зависит от марки электрода, положения шва и толщины металла.
Проще выставить ток по поведению дуги, чем запоминать таблицу. Если ток слишком большой, электрод краснеет, металл разбрызгивается, а тонкая деталь прогорает. Если ток слишком мал, электрод залипает к детали, дуга гаснет при малейшем удлинении, а шов ложится бугром без провара.
Пространственное положение корректирует ток вниз. Вертикальный и потолочный швы варят на токе ниже, чем нижний: расплав медленнее стекает, и ванну легче контролировать.
Факт. Залипание электрода может означать недобор тока, но случается и от слишком короткой дуги, влажного покрытия, неверной полярности или плохого контакта массы.
Постоянный или переменный ток: что выбрать начинающему
Постоянный ток даёт более стабильную дугу, чем переменный. На постоянном токе электрод легче поджигается, дуга горит ровнее, меньше разбрызгивания, а шов получается плотнее. Все четыре марки из этой статьи работают на постоянном токе, а УОНИ-13/55 — только на нём.
Переменный ток — удел простых трансформаторных аппаратов. На нём стабильно работают электроды с рутиловым покрытием: АНО-21 и МР-3. Если у вас такой аппарат, выбор марки уже сделан за вас — берите рутиловые электроды и не мучайтесь с поджигом.
Полярность на постоянном токе определяет, куда уходит больше тепла. На прямой полярности больше греется деталь — это нужно для толстого металла, который надо глубоко проварить. На обратной полярности больше греется электрод, а деталь остаётся холоднее — так варят тонкий лист, чтобы не прожечь его.
Начинающему проще всего запомнить одно правило: постоянный ток, обратная полярность. Это универсальный режим для бытовых задач с тонким и средним металлом. Прямую полярность включают, когда нужно проварить толстую деталь и есть риск непровара.
- Дуга шипит и гаснет при нормальной длине — возможно, перепутана полярность для данной марки.
- Шов получается узким и высоким, без провара в корень — тепло уходит не туда.
- Электрод плавится слишком быстро, а деталь едва греется — полярность не соответствует толщине металла.
Хранение и прокалка электродов: почему это важно
Обмазка впитывает влагу из воздуха, и отсыревший электрод портит шов. Влага в покрытии при горении дуги превращается в пар, который попадает в расплав и оставляет поры. Шов получается рыхлым, с трещинами, а дуга шипит и нестабильно горит.
Электроды с основным покрытием — УОНИ-13/55 — самые чувствительные к влаге. Перед работой их прокаливают. Без прокалки даже новая пачка УОНИ, пролежавшая открытой несколько дней, даст пористый шов. Рутиловые электроды АНО-21 и МР-3 терпимее к влажности: их можно варить прямо из пачки, хотя хранить лучше в сухом месте.
Хранение продлевает жизнь электродам. Держите их в герметичной упаковке или плотно закрытом ящике, в сухом помещении, не на полу и не у стены, где скапливается конденсат. Открытую пачку лучше израсходовать в ближайшее время или переложить в герметичный контейнер.
- Обмазка крошится и осыпается при лёгком нажатии.
- Дуга шипит, потрескивает, горит неровно.
- Шов после остывания покрыт мелкими порами.
- Шлак отделяется с трудом, оставляя раковины.
Мнение. Если вы варите ответственный шов на УОНИ и не уверены, что электроды сухие, лучше потратить время на прокалку, чем переваривать шов с порами.
Частые ошибки при выборе электродов
Начинающий спотыкается на одних и тех же пяти ошибках. Каждая из них портит шов, но исправляется за минуту.
Взял электрод толще, чем металл, — прожёг деталь. Диаметр электрода не должен превышать толщину листа, иначе тепло уходит в сквозное отверстие раньше, чем образуется шов.
Не прокалил УОНИ — шов в порах, хотя марка правильная. Основное покрытие требует прокалки всегда, без исключений.
Выставил ток по таблице, но не учёл положение шва. Для вертикали и потолка ток снижают, иначе расплав стекает и шов не формируется.
Варит нержавейку электродом для чёрной стали — шов ржавеет. Для коррозионностойких сталей нужны электроды с легирующим покрытием, например ОЗЛ-8.
Купил дешёвые электроды без маркировки — получил непредсказуемый результат. Электрод без обозначения марки и типа покрытия — кот в мешке: вы не знаете ни режим, ни назначение.
Коротко: как выбрать электроды за пять минут
Алгоритм выбора укладывается в пять шагов. Пройдите их по порядку — и получите рабочий режим под конкретную деталь.
- Определите металл: чёрная сталь или нержавейка. Для нержавейки сразу берите ОЗЛ-8.
- Замерьте толщину металла и подберите диаметр электрода.
- Выберите марку под задачу: АНО-21 или МР-3 для бытовых конструкций, УОНИ-13/55 для ответственных швов.
- Выставьте ток по диаметру, для вертикали и потолка снизьте.
- Сделайте пробный шов на обрезке, проверьте дугу и провар, скорректируйте ток.
Если сомневаетесь в марке или режиме — начните с АНО-21. Это щадящий режим для начинающего: дуга стабильна, шов ровный, прожог маловероятен.
Когда подбор электрода под конкретную деталь вызывает сомнения, проще показать чертёж специалисту. Мы изготавливаем изделия из нержавеющей стали и выполняем сварочные работы: подберём марку, диаметр и режим под вашу задачу, а вы получите готовый шов без экспериментов на своей детали.
Частые вопросы
Какие электроды лучше для начинающего?
АНО-21 или МР-3: легко поджигаются, терпимее к погрешностям, работают на переменном токе и не требуют обязательной прокалки.
Какой диаметр электрода выбрать для металла 2 мм?
Электрод 2 мм. Правило: диаметр электрода примерно равен толщине металла до 4 мм, для тонкого листа берут минимальный диаметр, чтобы не прожечь.
Нужно ли прокаливать электроды перед сваркой?
Электроды с основным покрытием (УОНИ-13/55) — обязательно. Рутиловые (АНО-21, МР-3) терпимее к влажности, но хранить их лучше в сухом месте.
Почему электрод залипает?
Одна из возможных причин — слишком малый сварочный ток для выбранного диаметра. Но залипание бывает и от слишком короткой дуги, влажного покрытия, неверной полярности или плохого контакта массы.
Можно ли варить нержавейку обычными электродами?
Нельзя: шов получится хрупким и будет ржаветь. Для нержавеющей стали нужны электроды с легирующим покрытием, например ОЗЛ-8.