Нержавейку варят тремя основными способами: аргонодуговой сваркой (TIG), полуавтоматом (MIG/MAG) и ручной дугой (MMA). Выбор зависит от толщины металла, требований к шву и объёма работ. В статье — режимы по толщинам от 0,8 до 6 мм, расход газа и порядок выбора способа под конкретную задачу.
Почему нержавейку варят не так, как обычную сталь
Нержавеющая сталь ведёт себя при сварке иначе, чем углеродистая, и это определяет выбор способа. Теплопроводность нержавейки ниже — тепло отводится хуже, металл перегревается быстрее. Перегрев запускает межкристаллитную коррозию: при нагреве до 450–850 °C по границам зёрен выпадают карбиды хрома, и сталь теряет коррозионную стойкость в этих зонах.
Самые распространённые марки — AISI 304 и AISI 316. Разница между ними в молибдене: AISI 316 содержит 2–3% молибдена, что даёт стойкость к хлоридам и кислотам. Для сварщика это значит одно: присадку и электроды подбирают под конкретную марку, а не «под нержавейку вообще».
Три свойства нержавейки, которые определяют выбор способа:
- низкая теплопроводность — металл перегревается, нужен контроль погонной энергии;
- риск межкристаллитной коррозии при 450–850 °C — нельзя долго держать шов горячим;
- чувствительность к окислению — нужна защита газом с обеих сторон шва.
Факт. Межкристаллитная коррозия нержавейки развивается при нагреве в интервале 450–850 °C — именно в этом диапазоне выпадают карбиды хрома по границам зёрен.
Три способа сварки нержавейки: что важно знать о каждом
Аргонодуговая сварка (TIG) использует вольфрамовый электрод, который не плавится, и аргон для защиты шва. Присадку подают вручную — это даёт точный контроль над ванной, но замедляет процесс. Полуавтомат (MIG/MAG) подаёт проволоку автоматически, защитный газ — аргон или смесь с CO₂. Скорость выше, контроль над формой шва грубее. Ручная дуговая сварка (MMA) работает покрытым электродом, который сам создаёт защитную атмосферу при плавлении покрытия — газ не нужен, оборудование проще, но шов получается грубее.
| Способ | Скорость | Качество шва | Требования к навыку | Оборудование |
|---|---|---|---|---|
| TIG | Низкая, 10–20 см/мин | Высокое, аккуратный шов | Высокие | Инвертор TIG, баллон аргона |
| MIG/MAG | Средняя, 30–60 см/мин | Среднее, ровный шов | Средние | Полуавтомат, баллон газа |
| MMA | Средняя | Грубее, больше брызг | Низкие | Инвертор MMA, электроды |
Мнение. Если шов будет виден и важна эстетика — берите TIG. Если деталь скрыта и нужна скорость — полуавтомат. Электрод оправдан, когда нет газа или работаете в полевых условиях.
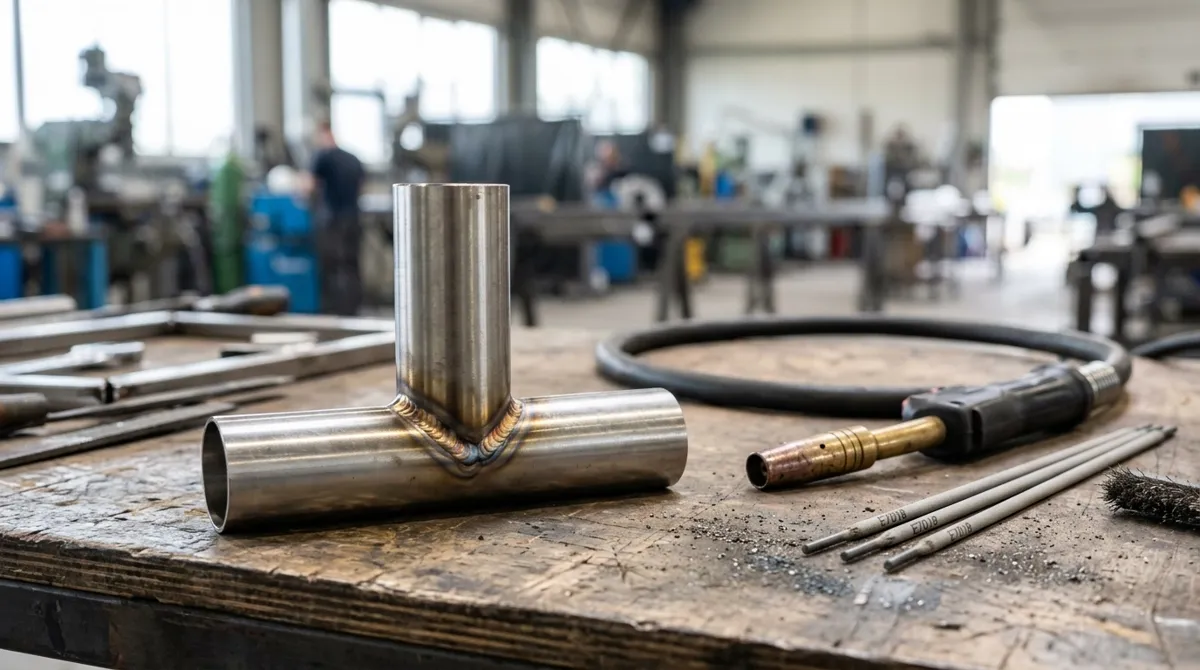
Аргонодуговая сварка (TIG): когда выбирают и какие режимы ставят
TIG — основной способ для тонкой нержавейки: листы 0,8–3 мм варят именно аргоном. Вольфрамовый электрод не плавится, дуга стабильная, шов получается узким и аккуратным. Сварщик контролирует каждое движение — это плюс для ответственных швов, но минус для серийных деталей: скорость низкая.
Расход аргона зависит от диаметра сопла: при сопле 8 мм — 6–8 л/мин, при 12 мм — 10–12 л/мин. Скорость сварки листа 2–3 мм — 10–20 см/мин. Диаметр вольфрамового электрода подбирают под ток: для токов 30–80 А — электрод 1,6 мм, для 80–150 А — 2,4 мм. Присадку берут того же состава, что и основной металл: для AISI 304 — ER308LSi, для AISI 316 — ER316LSi.
Поддув аргона с обратной стороны шва нужен при сварке тонкого металла: без него корень шва окисляется, темнеет и теряет коррозионную стойкость. Организовать поддув можно без дорогой оснастки: медная или алюминиевая подкладка с канавкой, в которую подают аргон с расходом 3–5 л/мин.
Ориентировочные параметры TIG-сварки нержавейки по толщинам (точный режим подбирают на пробной пластине):
- 0,8 мм: ток 25–40 А, присадка 1,0 мм, сопло 8 мм, поддув нужен;
- 1,5 мм: ток 50–70 А, присадка 1,6 мм, сопло 8 мм, поддув рекомендуется;
- 2,0 мм: ток 70–90 А, присадка 2,0 мм, сопло 10 мм;
- 3,0 мм: ток 90–120 А, присадка 2,4 мм, сопло 12 мм.
Полуавтомат (MIG/MAG): скорость против контроля
Полуавтомат выигрывает у TIG по скорости, но проигрывает по контролю над швом. Для нержавейки его применяют на толщинах от 2–3 мм — на более тонком металле сложно удержать стабильную дугу без прожогов. Проволока подаётся автоматически, сварщик ведёт горелку и следит за формированием шва.
Проволоку подбирают под марку стали: ER308LSi для AISI 304, ER316LSi для AISI 316. Буква L означает низкое содержание углерода — это снижает риск межкристаллитной коррозии. Защитный газ — смесь 98% аргона и 2% CO₂, расход 10–15 л/мин. Чистый аргон тоже работает, но смесь даёт более стабильную дугу и меньше брызг.
Скорость сварки при сопоставимой толщине — 30–60 см/мин, в два-три раза выше, чем у TIG. Импульсный режим снижает тепловложение и уменьшает брызги — его применяют для тонких листов и ответственных швов, где важна аккуратность.
Ориентировочные параметры MIG/MAG-сварки нержавейки (точный режим зависит от аппарата и проволоки):
- проволока ER308LSi или ER316LSi диаметром 0,8–1,2 мм;
- газ: 98% Ar + 2% CO₂, расход 10–15 л/мин;
- ток для листа 2 мм: 60–90 А, напряжение 17–20 В;
- ток для листа 3 мм: 90–130 А, напряжение 19–22 В;
- импульсный режим для толщин до 2 мм — снижает прожоги.
Ручная дуговая сварка (MMA): просто, но с ограничениями
Электродом варят нержавейку, когда нет газа или нужна мобильность. Покрытие электрода при плавлении создаёт защитную атмосферу, поэтому баллон не нужен. Но шов получается грубее, с брызгами, а контролировать тепловложение сложнее — на тонком металле это критично.
Нижняя граница для MMA — 1,5–2 мм: тоньше варить электродом сложно, металл прогорает. Для нержавейки используют электроды с легирующими элементами, например ЦЛ-11 или ОЗЛ-8; конкретную марку подбирают под сталь по документации производителя электродов. Обычные электроды для углеродистой стали не подходят — шов будет ржаветь.
| Диаметр электрода, мм | Толщина металла, мм | Ориентир по силе тока, А |
|---|---|---|
| 2,0 | 1,5–2,0 | 40–60 |
| 2,5 | 2,0–3,0 | 60–80 |
| 3,2 | 3,0–6,0 | 80–110 |
Факт. Для нержавейки нужны электроды с легирующими элементами в покрытии или стержне: они переходят в шов и сохраняют коррозионную стойкость.
Экономика способов: расходники и газ на метр шва
Экономику способа определяют не только стоимость аппарата, но и расходники на каждый метр шва. Аргон — главная статья расходов для TIG и MIG/MAG. Для примера возьмём условные значения: при расходе 8 л/мин и скорости 15 см/мин на метр шва TIG уходит около 53 литров аргона; полуавтомат при 12 л/мин и скорости 45 см/мин тратит около 27 литров — меньше за счёт скорости. Реальные цифры зависят от режима.
Проволока и электроды — вторая статья. Сколько именно уходит на метр шва, зависит от разделки кромок, зазора, толщины и квалификации сварщика, поэтому расход присадки считают по конкретной детали.
Что дороже — газ для TIG или проволока для MIG/MAG? При сопоставимых толщинах TIG выходит дороже по газу из-за низкой скорости, зато для единичных деталей не требует большого запаса проволоки и настройки подачи. Итоговая стоимость зависит от объёма: на единичной детали разница в расходниках незначительна, на серии из сотни метров шва — ощутима.
Чек-лист: как выбрать способ сварки нержавейки под задачу
Выбор способа — это пять параметров, которые проверяют по порядку. Каждый следующий шаг уточняет решение.
- Толщина металла. До 3 мм — TIG, от 3 мм — MIG/MAG или MMA. Тонкий лист электродом не сварить без прожогов.
- Требования к внешнему виду шва. Если шов будет виден — TIG. Если деталь скрыта — полуавтомат или электрод.
- Объём работ. Единичные детали — TIG, серия — MIG/MAG. Полуавтомат окупается на повторяющихся швах.
- Пространственное положение. В неудобных местах и на высоте проще работать электродом — не нужно таскать баллон и горелку.
- Бюджет на оборудование и расходники. MMA — самый дешёвый вход, TIG — самый дорогой по оборудованию, MIG/MAG — по расходникам на серии.
Мнение. Если сомневаетесь между TIG и полуавтоматом для детали 2–3 мм, посмотрите на объём: одна деталь — TIG, десять одинаковых — полуавтомат.
Частые ошибки при сварке нержавейки
Ошибки при сварке нержавейки дороже, чем на углеродистой стали: испорченный шов не всегда можно переварить без потери коррозионной стойкости.
- Перегрев шва. Долгий нагрев в интервале 450–850 °C запускает межкристаллитную коррозию. Следствие — шов ржавеет по границам зёрен. Избегают контролем погонной энергии и короткими проходами.
- Недостаточная защита газом. Если аргона мало или сопло далеко от ванны, в шве появляются поры, поверхность окисляется. Следствие — пористость и тёмный шов.
- Неправильный выбор присадки или электрода. Присадка для углеродистой стали в шве нержавейки даст очаг коррозии. Следствие — шов ржавеет быстрее основного металла.
- Отсутствие поддува аргона на тонком металле. Корень шва окисляется с обратной стороны. Следствие — тёмная обратная сторона шва и потеря коррозионной стойкости.
Итог: какой способ сварки нержавейки выбрать
Тонкий лист до 3 мм и аккуратный шов — аргонодуговая сварка TIG. Серийные детали и скорость — полуавтомат MIG/MAG. Толстый металл, мобильность и отсутствие газа — ручная дуговая сварка MMA.
Способ сварки нержавейки выбирают по толщине, требованиям к шву и объёму работ, а не по наличию аппарата.
Для тонких деталей есть альтернатива — лазерная сварка металла, которая даёт минимальное тепловложение и узкий шов. Если нужна сварка нержавейки по чертежу, пришлите чертёж: технолог посмотрит, какой способ подойдёт под толщину и требования к шву. Подробнее об аргоне — в статье про аргонодуговую сварку TIG, о видах швов — в статье про виды сварных швов.
Нужна такая работа? Смотрите страницы услуг: Изделия из нержавейки, Сварочные работы.
Частые вопросы
Можно ли варить нержавейку обычными электродами?
Нет, обычные электроды для углеродистой стали дадут шов, склонный к коррозии. Для нержавейки нужны электроды с легирующими элементами — ЦЛ-11, ОЗЛ-8, ЭА-400/10У.
Какой газ нужен для сварки нержавейки полуавтоматом?
Для MIG/MAG-сварки нержавейки используют смесь 98% аргона и 2% углекислого газа. Чистый аргон тоже подходит, но смесь даёт более стабильную дугу.
Зачем нужен поддув аргона при сварке нержавейки?
Поддув аргона с обратной стороны шва защищает корень шва от окисления при сварке тонкого металла. Без него обратная сторона шва темнеет и теряет коррозионную стойкость.
Какая сварка лучше для нержавейки — аргон или полуавтомат?
Для тонкого металла до 3 мм и аккуратного шва лучше аргонодуговая сварка (TIG). Для толщин от 3 мм и серийных деталей быстрее и выгоднее полуавтомат (MIG/MAG).
Источники
- ГОСТ 2246-70 «Проволока стальная сварочная» — Росстандарт
- ГОСТ 10052-75 «Электроды покрытые металлические для ручной дуговой сварки высоколегированных сталей» — Росстандарт
- СП 53-101-98 «Изготовление и контроль качества стальных строительных конструкций» — Госстрой России
Режимы, расход газа и скорости в статье — практические ориентиры для подбора, а не нормативные значения из стандартов; стандарты выше приведены как справочные (проволока, электроды, изготовление конструкций). Действующую редакцию и статус документа можно проверить в официальном фонде стандартов Росстандарта (https://protect.gost.ru/).