Электродуговая сварка — это способ соединить металл, расплавив кромки деталей и электрод теплом электрической дуги. Дуга горит при очень высокой температуре и плавит металл на глубину, достаточную для прочного шва. Ниже — как устроен процесс, как подбирать электроды под задачу и в каких случаях MMA выигрывает у полуавтомата и аргона.
Что такое электродуговая сварка и как горит дуга
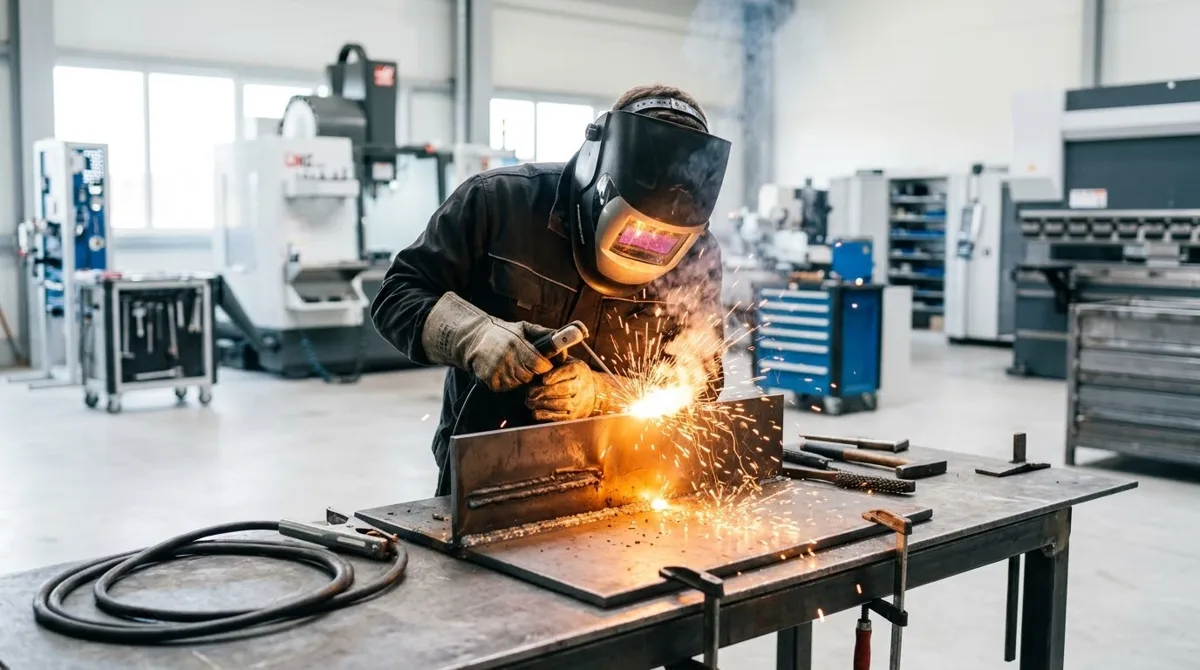
Электрическая дуга — это устойчивый разряд между концом электрода и поверхностью детали. Сварщик подносит электрод к металлу, замыкает цепь, а затем отводит кончик на небольшое расстояние — в этом зазоре и горит дуга. Тепло дуги плавит кромки детали и конец электрода, образуя общую сварочную ванну. Когда сварщик ведёт электрод вдоль стыка, ванна движется за ним, а позади металл кристаллизуется в шов.
Температура в дуге распределена неравномерно. Катодная зона у поверхности электрода разогревается меньше, анодная зона у детали — сильнее. Самый горячий участок — столб дуги между ними. Этого тепла достаточно, чтобы сталь плавилась за доли секунды.
Факт. Температура в столбе дуги в несколько раз выше точки плавления стали — поэтому кромки успевают расплавиться почти мгновенно.
Прочность соединения объясняется тем, что металл электрода и металл детали перемешиваются в ванне в жидком виде. После остывания они образуют единую кристаллическую структуру, а не два куска, прижатых друг к другу. Поэтому правильно выполненный шов при верно подобранных электродах по прочности не уступает основному металлу.
Зачем электроду покрытие и что оно даёт шву
Покрытый электрод — это стальной стержень с обмазкой из минеральных компонентов. Покрытие сгорает вместе со стержнем и выполняет четыре задачи: защищает ванну от воздуха, стабилизирует дугу, легирует шов и формирует шлак.
При горении покрытие выделяет газ, который оттесняет кислород и азот от расплавленного металла. Без этой защиты сталь в ванне окисляется, а азот делает шов хрупким. Часть покрытия плавится и всплывает на поверхность ванны, образуя шлак — тёмную корку поверх шва. Шлак замедляет остывание металла и не даёт ему контактировать с воздухом, пока шов не затвердел.
Тип покрытия определяет поведение электрода. Рутиловое покрытие даёт лёгкое зажигание, мягкую дугу и шов с плавным переходом к основному металлу — такой электрод прощает ошибки новичку и подходит для тонкого металла. Основное покрытие даёт шов с лучшими механическими свойствами, но требует прокалки и хранения в сухости: покрытие впитывает влагу, а водород из неё может стать причиной пор. Поэтому основные электроды берут для ответственных конструкций и толстого металла, соблюдая условия хранения.
Мнение. Если варите впервые и на бытовом инверторе, берите электроды с рутиловым покрытием: они легче зажигаются и не требуют идеальной подготовки кромок.
После сварки шлак отбивают молотком и зачищают щёткой. Под ним открывается чистый шов. Оставлять шлак нельзя: под ним может скрываться пора или непровар, а при многослойной сварке остатки шлака между валиками дают шлаковые включения.
Как подобрать электрод под задачу
Выбор электрода начинают с материала детали и условий работы. Для углеродистых и низколегированных сталей подходят электроды с рутиловым или основным покрытием — рутиловые проще в работе, основные дают лучшие механические свойства. Для нержавеющей стали берут специальные электроды, легированные хромом и никелем, — они сохраняют коррозионную стойкость шва. Для наплавки и ремонта изношенных поверхностей существуют отдельные марки с повышенной твёрдостью.
Конкретные марки и диаметры подбирает технолог под материал, толщину и положение шва. Ориентироваться стоит на назначение электрода, а не на универсальность: один и тот же стержень не закроет и тонкий лист, и ответственный силовой узел.
Прямая или обратная полярность: что выбрать
Полярность тока определяет, куда уходит больше тепла — в электрод или в деталь. При прямой полярности электрод подключают к минусу, деталь — к плюсу. Больше тепла выделяется на детали, поэтому проплав глубже. Так варят толстый металл, где нужен провар в корень шва.
При обратной полярности электрод на плюсе, деталь на минусе. Тепло концентрируется на конце электрода, ванна становится мягче и управляемее, а риск прожечь металл снижается. Обратную полярность выбирают для тонких листов и для потолочных швов, где жидкая ванна должна держаться на месте.
Большинство бытовых инверторов варят на постоянном токе, и полярность меняют перестановкой кабелей на клеммах аппарата. Переменный ток остался у старых трансформаторов: дуга на нём менее стабильна, а полярность не выбирается вовсе.
Какие аппараты варят MMA: трансформатор, выпрямитель, инвертор
Три типа аппаратов выполняют одну и ту же задачу — питают дугу, но делают это по-разному. Сварочный трансформатор понижает сетевое напряжение до сварочного и выдаёт переменный ток. Он тяжёлый, дёшев и неприхотлив, но дуга на переменном токе горит неровно, а тонкий металл варить сложно.
Выпрямитель добавляет к трансформатору диодный блок и выдаёт постоянный ток. Дуга становится стабильнее, шов ровнее, но аппарат остаётся тяжёлым и громоздким. Инвертор преобразует ток через электронику: он лёгкий, настраивается плавно и держит дугу ровно даже при просадках сети. Плата за это — чувствительность к пыли, сырости и перегреву.
| Параметр | Трансформатор | Выпрямитель | Инвертор |
|---|---|---|---|
| Вес | Тяжёлый | Тяжёлый | Лёгкий |
| Ток | Переменный | Постоянный | Постоянный |
| Стабильность дуги | Низкая | Средняя | Высокая |
| Чувствительность к сети | Низкая | Средняя | Низкая |
| Задача | Грубые работы на одном месте | Серийная сварка в цеху | Монтаж, быт, тонкий металл |
Для бытовых задач, монтажа и тонкого металла инвертор — стандарт. Трансформатор оправдан там, где аппарат стоит на одном месте и варит толстый металл, а условия работы не позволяют беречь электронику.
Где применяют электродуговую сварку
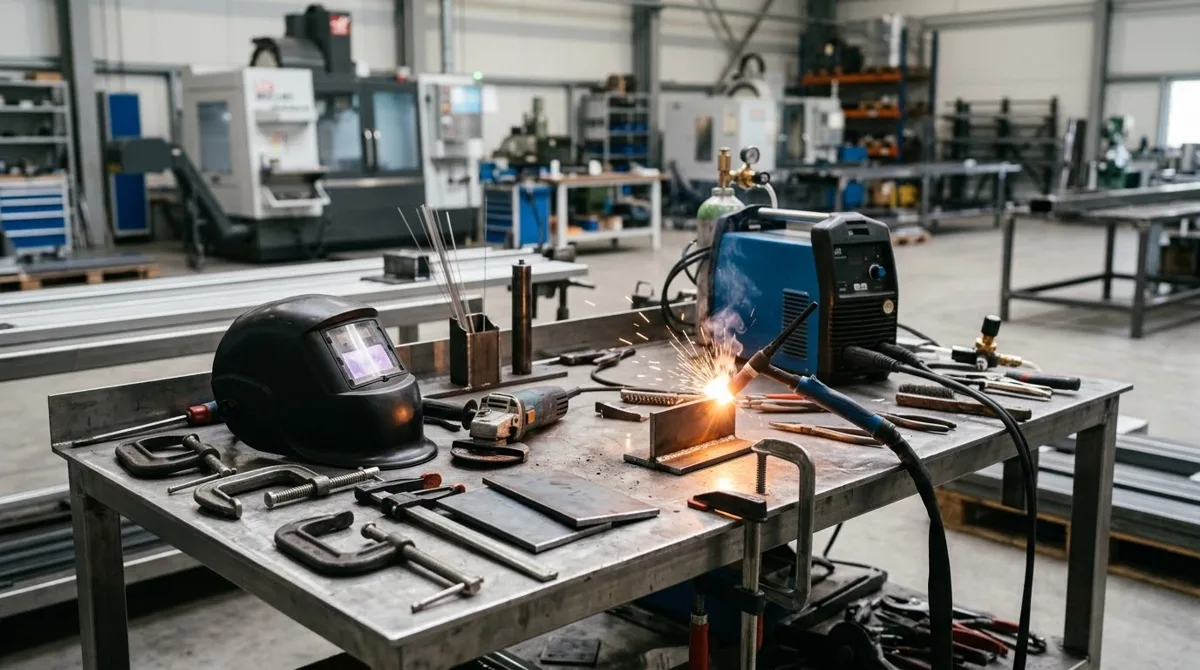
MMA сильна там, где нужны мобильность и простота. Сварщик с инвертором и пачкой электродов работает на открытом воздухе, на высоте, в стеснённых условиях — без газового баллона, горелки и проволоки. Поэтому метод остаётся основным на стройке и монтаже металлоконструкций.
Второе преимущество — быстрая перенастройка. Сменить электрод на другой диаметр и поднять ток занимает минуту. Для ремонта, единичных деталей и закладных элементов это быстрее, чем перенастраивать полуавтомат с заменой проволоки и газа.
MMA хорошо проваривает сталь средней и большой толщины. На тонком металле дуга прожигает лист насквозь, а цветные металлы — алюминий, медь, латунь — этим методом применяют редко и с ограничениями. Для таких задач подходит аргонодуговая сварка TIG, а для серийной сварки тонкой стали — полуавтомат.
Мнение. Если по чертежу нужна сварка стальных деталей заметной толщины — MMA закрывает задачу быстрее и дешевле, чем TIG или полуавтомат.
Когда по чертежу требуется сварка толстых стальных деталей, изготовление деталей по чертежам с ручной дуговой сваркой — рабочий вариант. Технолог проверит чертёж, подберёт режим и выполнит швы, а контроль качества — визуальный и измерительный, ультразвуковой или рентгеновский — организуем по запросу через партнёрскую лабораторию.
Типичные дефекты шва и как их увидеть
Качество шва проверяют визуально до всяких приборов. Непровар — это отсутствие сплавления шва с кромкой детали: валик лежит на металле, а не соединён с ним. Причина — малый ток или слишком быстрая проводка. Подрез — канавка вдоль края шва, которая ослабляет сечение детали. Его дают избыточный ток или длинная дуга.
Поры — мелкие полости внутри шва. Они возникают от сырых электродов, грязного металла или сквозняка, который сдувает защитный газ. Шлаковые включения — куски шлака, оставшиеся внутри шва между валиками. Причина — плохая зачистка предыдущего слоя при многослойной сварке.
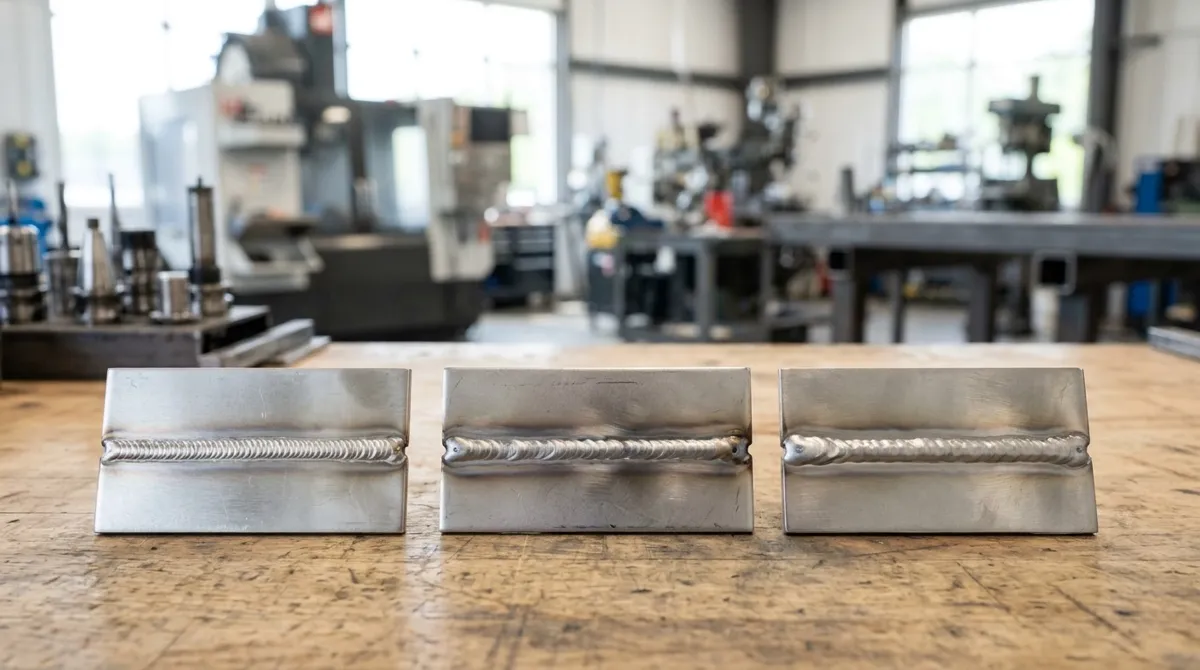
Хороший шов видно сразу: валик ровный по всей длине, переход к основному металлу плавный, без канавок, полостей и брызг. Если шов бугристый, с чешуёй разного размера и тёмными точками — это повод зачистить его и проверить глубже.
Частые ошибки новичка при MMA-сварке
Слишком длинная дуга — самая частая ошибка. Сварщик отводит электрод слишком далеко, дуга удлиняется, защитный газ рассеивается, и в шов попадает воздух. Результат — брызги, поры и неровный валик.
Неправильный ток даёт два крайних случая. Малый ток — электрод липнет, дуга гаснет, шов ложится бугром без провара. Большой ток — металл прожигается, по краям шва остаются подрезы, электрод сгорает слишком быстро.
Сырые электроды — скрытая причина пор. Покрытие впитывает влагу из воздуха, и при сварке водород из неё остаётся в шве. Электроды хранят в сухом месте, а перед ответственной сваркой прокаливают. Грязный металл — ржавчина, краска, масло — даёт те же поры и непровар. Кромки зачищают до чистого металла перед каждой сваркой.
Безопасность при MMA — не формальность. Работайте в сварочной маске с автоматическим затемнением или со светофильтром нужной степени, в крагах и закрытой одежде из негорючей ткани: брызги металла летят далеко и прожигают обычную ткань. Обустройте вентиляцию или варите на открытом воздухе — дым от покрытия вреден для дыхания. Перед работой проверьте целостность изоляции кабелей, надёжность заземления аппарата и сухость рук: поражение током при сварке — реальный риск, особенно во влажных помещениях.
Коротко: что запомнить про электродуговую сварку
Дуга плавит кромки детали и конец электрода, образуя общую ванну — отсюда прочность шва. Электрод подбирают под материал и толщину металла, а режим — под электрод. Покрытие защищает ванну и формирует шлак, который снимают после сварки.
MMA сильна на толстом металле и в монтаже, слаба на тонком листе и цветных металлах. Если нужна сварка стальных деталей по чертежу — свяжитесь с нами, технолог проверит чертёж и подберёт режим под задачу.
Частые вопросы
Какая температура у сварочной дуги?
Столб дуги разогревается очень сильно — этого достаточно, чтобы плавить сталь.
Как подобрать ток под электрод?
Ток подбирают под диаметр электрода, а диаметр — под толщину металла. Точное значение зависит от положения шва и толщины детали; конкретные режимы подбирает технолог.
Чем отличается прямая полярность от обратной?
При прямой полярности электрод подключают к минусу, деталь — к плюсу: больше тепла уходит в деталь и проплав глубже. При обратной — наоборот: электрод на плюсе, ванна мягче, меньше риск прожечь тонкий металл.
Почему электрод липнет к металлу?
Электрод липнет, когда ток слишком мал для его диаметра или когда дугу зажигают слишком короткой. Поднимите ток в пределах рабочего диапазона. Новичку проще зажигать дугу чирканьем, хотя оба способа — и чирканье, и тычок — допустимы.
Можно ли варить электродуговой сваркой тонкий металл?
Тонкий металл варить MMA сложно: дуга прожигает его насквозь. Для тонких листов лучше подходит полуавтомат или аргонодуговая сварка.
Источники
- Электрическая дуга — Википедия
- Электродуговая сварка: технология и режимы — СваркаВед