Аргонодуговая сварка — это способ соединить металл неплавящимся вольфрамовым электродом в облаке аргона. Газ вытесняет воздух из зоны шва, и металл не окисляется, поэтому шов получается чистым и плотным. Так варят нержавейку, алюминий, титан и тонкие детали, где важна аккуратность, а не скорость.
Что такое аргонодуговая сварка и чем она отличается от других
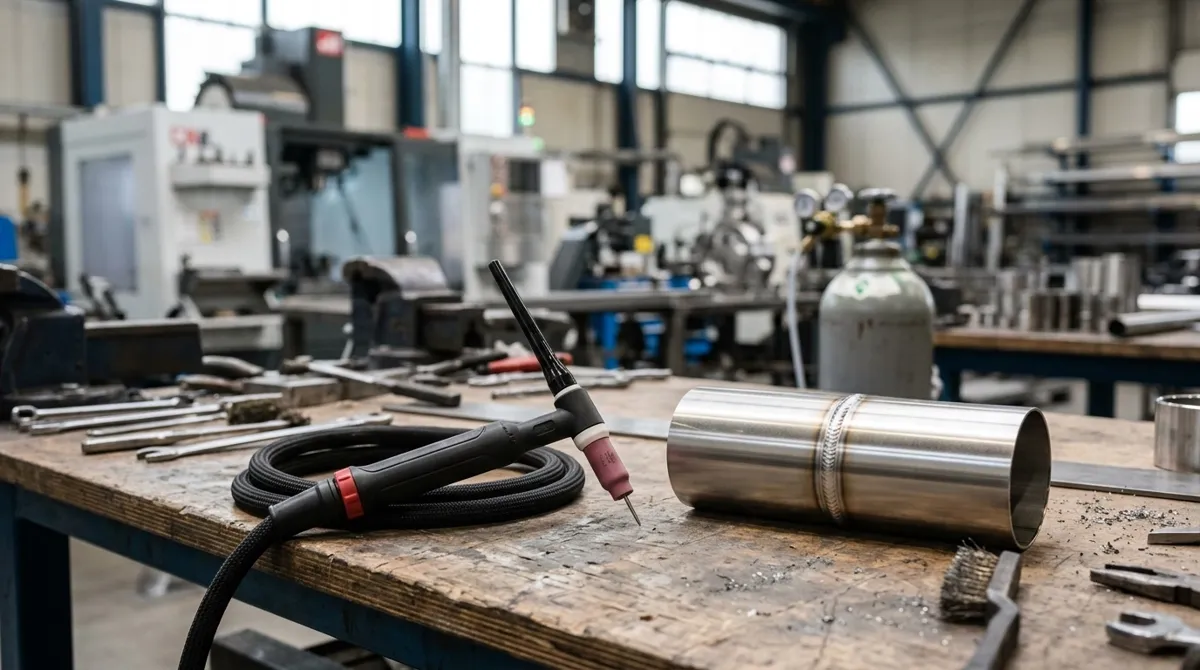
Аргонодуговая сварка, она же TIG (Tungsten Inert Gas), — это ручной процесс, в котором дуга горит между неплавящимся вольфрамовым электродом и деталью. Электрод не плавится: он только создаёт и удерживает дугу. Шов формируется либо за счёт расплавленных кромок самой детали, либо с добавлением присадочной проволоки, которую сварщик подаёт рукой.
Аргон подаётся через сопло горелки и вытесняет воздух из зоны шва. Это ключевое отличие от сварки без газа: расплавленный металл не контактирует с кислородом и азотом, поэтому не окисляется и не насыщается порами. Шов получается плотным, без шлака и брызг.
Отличие от MIG/MAG — в расходнике. В полуавтомате проволока сама является электродом и плавится, подача механизирована, скорость выше. В TIG проволоку подаёт сварщик, поэтому процесс медленнее, но управляемее. Отличие от MMA (ручной дуговой сварки штучным электродом) — в отсутствии обмазки: нет шлака, который надо сбивать, и дуга горит стабильнее.
Факт. В TIG-сварке электрод не плавится: дуга горит между вольфрамовым стержнем и деталью, а металл шва поступает из присадочной проволоки или кромок.
Мнение. Если деталь тонкая, из нержавейки или алюминия, и шов будет видно — берите TIG, даже если это дольше: переделка бракованного шва обойдётся дороже.
Как работает дуга в аргоне: роль газа и электрода
Аргон — инертный газ: он не вступает в реакцию с расплавленным металлом. Его задача — вытеснить воздух из зоны сварки и удерживать защитное облако над сварочной ванной. Аргон тяжелее воздуха, поэтому он стабильно стелется по поверхности детали и не улетучивается мгновенно.
Вольфрамовый электрод выдерживает температуру дуги без плавления: температура плавления вольфрама выше, чем у стали, поэтому стержень сохраняет форму. Но это не значит, что электрод вечен. Если ток превышает допустимый для его диаметра, кончик начинает оплавляться, капли вольфрама попадают в ванну и остаются в шве как включения.
Заточка электрода влияет на форму дуги и проплавление. Острый конус даёт узкую дугу и глубокий провар — так варят тонкие листы и корневые проходы. Притуплённый кончик расширяет дугу и снижает тепловложение — это режим для алюминия на переменном токе.
Аргон не просто защищает шов — он определяет, насколько стабильной будет дуга и чистым металл.
Постоянный или переменный ток: что выбрать под металл
Тип тока — первое, что выбирают перед сваркой. Для стали и нержавейки используют постоянный ток прямой полярности: минус на электроде, плюс на детали. Электрод греется меньше, деталь — больше, дуга стабильна.
Алюминий варят на переменном токе. Причина — оксидная плёнка на поверхности алюминия: она плавится при температуре выше, чем сам металл. Переменный ток в момент обратной полярности разрушает эту плёнку, и металл под ней сплавляется. На постоянном токе прямой полярности плёнка не разрушается, и шов не формируется.
Обратная полярность на постоянном токе для алюминия не подходит: плюс на электроде перегревает вольфрам, он оплавляется и загрязняет ванну. Поэтому для алюминия и магниевых сплавов — только переменный ток.
| Металл | Тип тока | Полярность | Что происходит с оксидной плёнкой |
|---|---|---|---|
| Сталь, нержавейка | Постоянный | Прямая (минус на электроде) | Стойкой оксидной плёнки нет, дуга стабильна |
| Алюминий, магниевые сплавы | Переменный | Автоматическое чередование | Плёнка разрушается в момент обратной полярности |
| Алюминий (ошибочный режим) | Постоянный | Обратная (плюс на электроде) | Плёнка разрушается, но электрод перегревается и плавится |
Режимы TIG: ток, электрод, расход аргона
Режим подбирают по толщине металла. Ориентир для стали и нержавейки — 30–40 А на 1 мм толщины. Для алюминия ток берут выше из-за высокой теплопроводности: металл быстро отводит тепло, и ванну нужно прогревать сильнее.
Диаметр вольфрамового электрода подбирают под силу тока. Тонкий электрод на большом токе оплавится, толстый на малом — даст блуждающую дугу. Расход аргона — 6–12 л/мин: меньше — ванна не защищена, больше — газ завихряется и подсасывает воздух.
Диаметр присадочной проволоки берут примерно равным толщине кромки. На тонких листах с отбортовкой можно варить вообще без присадки: кромки сплавляются между собой.
| Толщина металла, мм | Сила тока, А (сталь/нержавейка) | Сила тока, А (алюминий) | Диаметр электрода, мм | Диаметр присадки, мм | Расход аргона, л/мин |
|---|---|---|---|---|---|
| 0,5–1,0 | 20–40 | 30–50 | 1,0–1,6 | 0,8–1,0 | 5–7 |
| 1,0–2,0 | 40–80 | 50–90 | 1,6–2,0 | 1,0–1,6 | 6–8 |
| 2,0–3,0 | 80–120 | 90–140 | 2,0–2,4 | 1,6–2,4 | 7–10 |
| 3,0–4,0 | 120–160 | 140–180 | 2,4–3,2 | 2,4–3,2 | 8–12 |
Точный режим подбирают на пробной пластине: металл одной марки, но разной толщины и с разной подготовкой кромок ведёт себя по-разному.
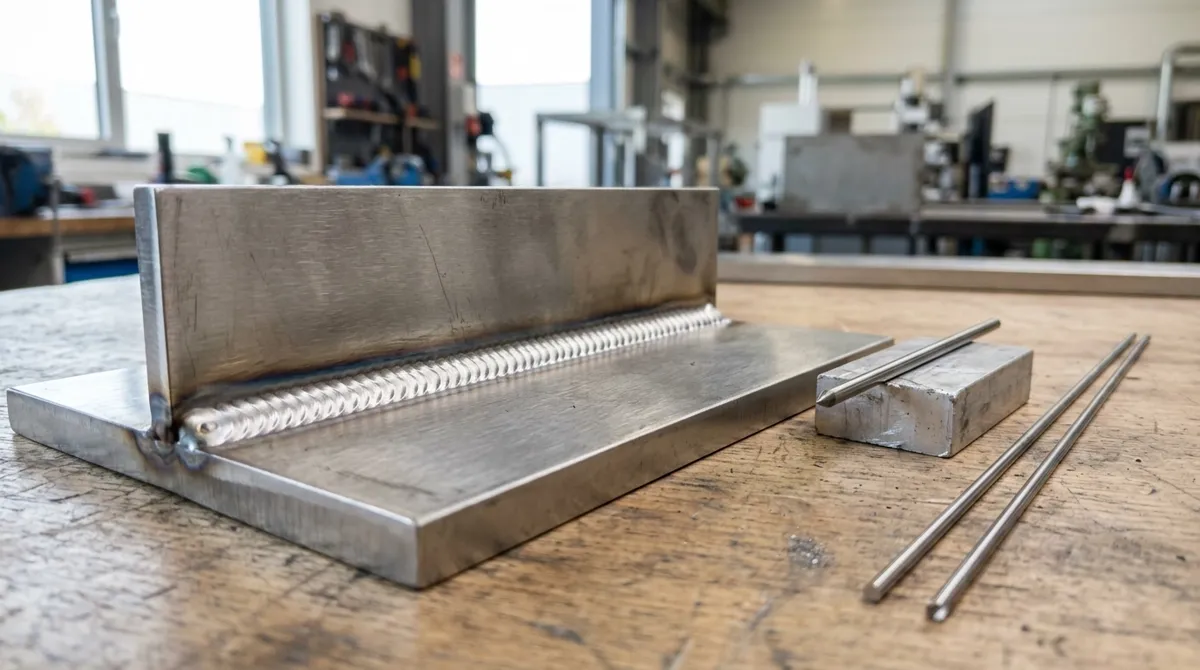
Подготовка кромок и очистка перед сваркой
Чистота поверхности решает качество шва сильнее, чем настройки аппарата. Грязь, масло и оксидная плёнка дают поры и непровары, которые не исправить режимом.
Перед сваркой алюминия и нержавейки поверхность обезжиривают ацетоном или спиртом. Оксидную плёнку с алюминия снимают щёткой из нержавеющей стали — обычная стальная щётка оставит частицы железа, которые вызовут коррозию шва. Щётку для алюминия нельзя использовать для стали: перекрёстное загрязнение испортит оба материала.
Зазор между кромками для стыковых соединений с присадкой — 0,5–1,5 мм. Больше — металл проваливается, меньше — нет места для присадки и провара корня.
- Обезжирить кромки ацетоном или спиртом
- Зачистить оксидную плёнку щёткой из нержавейки (для алюминия)
- Проверить зазор между кромками: 0,5–1,5 мм
- Протереть присадочную проволоку от масла и грязи
- Не использовать одну щётку для стали и алюминия
Как варить TIG: техника ведения горелки и подачи присадки
Горелку держат под углом 70–80° к поверхности, движение — «на себя» или «от себя», как удобнее сварщику. Вылет электрода из сопла — 3–5 мм: меньше — дуга бьёт в сопло, больше — газ не защищает ванну.
Присадку подают в переднюю кромку сварочной ванны, а не в дугу. Если проволока попадает в дугу, она плавится каплями и разбрызгивается. Правильная подача — короткими точными движениями, без вынимания проволоки из зоны газа.
Дугу не обрывают резко: в конце шва ток выводят плавно, иначе остаётся кратер — углубление, в котором металл остывает с трещиной. После гашения дуги газ должен идти ещё 2–5 секунд: это постгаз, он защищает остывающий шов и раскалённый электрод от окисления.
- Зажечь дугу на детали, не касаясь электродом металла
- Прогреть ванну до появления блестящего пятна расплава
- Подать присадку в переднюю кромку ванны
- Вести шов с постоянной скоростью, не вынимая присадку из газа
- Плавно снизить ток и погасить дугу, выдержать постгаз 2–5 секунд
Типичные дефекты TIG-шва и как их не допустить
Дефекты TIG-шва почти всегда связаны с тремя вещами: грязной поверхностью, неверным режимом или ошибкой в технике. Каждый дефект имеет конкретную причину, и её можно устранить.
Поры — самый частый дефект. Их дают грязная поверхность, сквозняк, сдувающий защитный газ, или малый расход аргона. Вольфрамовые включения появляются, когда сварщик касается электродом ванны: капля вольфрама остаётся в шве. Непровар — следствие малого тока или высокой скорости. Кратер в конце шва — от резкого обрыва дуги. Окисление шва — от раннего отключения газа.
| Дефект | Причина | Как предотвратить |
|---|---|---|
| Поры | Грязь, сквозняк, малый расход газа | Обезжирить, закрыть зону сварки, поднять расход аргона |
| Вольфрамовые включения | Касание электродом ванны | Держать вылет 3–5 мм, не опускать горелку |
| Непровар | Малый ток, высокая скорость | Поднять ток, снизить скорость |
| Кратер | Резкий обрыв дуги | Плавно выводить ток, доварить кратер |
| Окисление шва | Раннее отключение газа | Выдержать постгаз 2–5 секунд |
Какие детали и металлы варят TIG
TIG — выбор для тонких листов и ответственных швов. Листы от 0,5 мм варят с минимальными деформациями: дуга концентрированная, тепловложение локальное. Нержавейку TIG варят в пищевом оборудовании, трубах, корпусах — там, где шов должен быть гладким и гигиеничным. Алюминий — ёмкости, кронштейны, декоративные изделия.
Титан и медь тоже варят TIG, но с особыми требованиями к защите: титан требует поддува аргона с обратной стороны шва. Толстые детали от 5–6 мм выгоднее варить полуавтоматом: TIG на такой толщине медленный и дорогой.
- TIG: тонкие листы от 0,5 мм, нержавейка, алюминий, титан, медь, ответственные швы
- Другой способ: толстая сталь от 5–6 мм, длинные швы, серийные детали
Если по чертежу нужны тонкостенные детали из нержавейки или алюминия, TIG-сварка — обычный выбор для таких швов: изготовление деталей по чертежам.
Оборудование для TIG: что нужно кроме аппарата
Рабочее место TIG-сварщика — это не только инвертор. Полный комплект собирается из нескольких узлов, и каждый влияет на результат.
- Инвертор TIG с режимом AC/DC — для сварки и стали, и алюминия
- Горелка с керамическим соплом и цангой — держит электрод и подаёт газ
- Баллон аргона с редуктором и ротаметром — точная настройка расхода
- Вольфрамовые электроды разных диаметров — под силу тока
- Присадочная проволока под металл — нержавейка, алюминий, сталь
TIG, MIG/MAG или MMA: что выбрать под задачу
Качество шва у TIG — самое высокое из трёх способов: шов чистый, без брызг и шлака. MMA даёт самый грубый шов, MIG/MAG — средний. По скорости всё наоборот: полуавтомат быстрее TIG в разы, MMA — посередине.
Требования к квалификации у TIG самые высокие: сварщик одновременно ведёт горелку, подаёт присадку и контролирует ванну. Стоимость процесса у TIG выше из-за расхода газа и низкой скорости.
| Критерий | TIG | MIG/MAG | MMA |
|---|---|---|---|
| Качество шва | Самое чистое | Среднее | Грубое, со шлаком |
| Скорость | Низкая | Высокая | Средняя |
| Квалификация сварщика | Высокая | Средняя | Низкая |
| Стоимость процесса | Высокая | Низкая | Средняя |
| Тонкие металлы и цветные сплавы | Да | Ограниченно | Нет |
Подробнее о выборе способа — в статье про сравнение контактной, лазерной и дуговой сварки.
Коротко: когда выбирать аргонодуговую сварку
TIG выбирают не за скорость, а за чистоту шва и контроль над процессом.
TIG — для тонких деталей, нержавейки, алюминия и ответственных швов, где важна аккуратность, а не скорость.
Для толстой стали быстрее и дешевле полуавтомат. Если в чертеже тонкий металл, цветной сплав или шов, который будет видно, — пришлите чертёж, технолог проверит его и подскажет, какой способ сварки подойдёт.
Нужна такая работа? Смотрите страницы услуг: Сварочные работы.
Частые вопросы
Чем аргонодуговая сварка отличается от полуавтомата?
В TIG дуга горит между неплавящимся вольфрамовым электродом и деталью, а присадка подаётся отдельной проволокой. В полуавтомате проволока сама является электродом и плавится. TIG даёт чище шов, но работает медленнее.
Можно ли варить алюминий аргонодуговой сваркой?
Да, алюминий — один из основных металлов для TIG. Его варят на переменном токе, который разрушает оксидную плёнку на поверхности. Перед сваркой алюминий обязательно обезжиривают и зачищают щёткой из нержавеющей стали.
Какой газ нужен для аргонодуговой сварки?
Основной защитный газ — аргон. Для некоторых задач к нему добавляют гелий, чтобы повысить проплавление, но в большинстве случаев достаточно чистого аргона с расходом 6–12 литров в минуту.
Почему вольфрамовый электрод плавится при сварке?
Электрод плавится, если сила тока превышает допустимую для его диаметра, если он заточен слишком остро для данного тока или если коснулся сварочной ванны. Исправляют заменой электрода на больший диаметр и корректировкой заточки.
Сколько стоит аргонодуговая сварка?
Стоимость зависит от чертежа: металла, толщины, длины шва и требований к качеству. TIG дороже полуавтомата из-за низкой скорости и расхода газа, поэтому для толстых деталей его выбирают редко.
Источники
- ГОСТ 10157-2016. Аргон газообразный и жидкий. Технические условия — Росстандарт
- ГОСТ 23949-80. Электроды вольфрамовые сварочные неплавящиеся. Технические условия — Росстандарт
- ГОСТ 2246-70. Проволока стальная сварочная. Технические условия — Росстандарт
Режимы, зазоры и расход газа в таблицах — практические ориентиры для подбора, а не нормативные значения из стандартов: на конкретной детали их уточняют на пробной пластине. Стандарты выше приведены как справочные (аргон, вольфрамовые электроды, проволока). Действующую редакцию и статус документа можно проверить в официальном фонде стандартов Росстандарта (https://protect.gost.ru/).