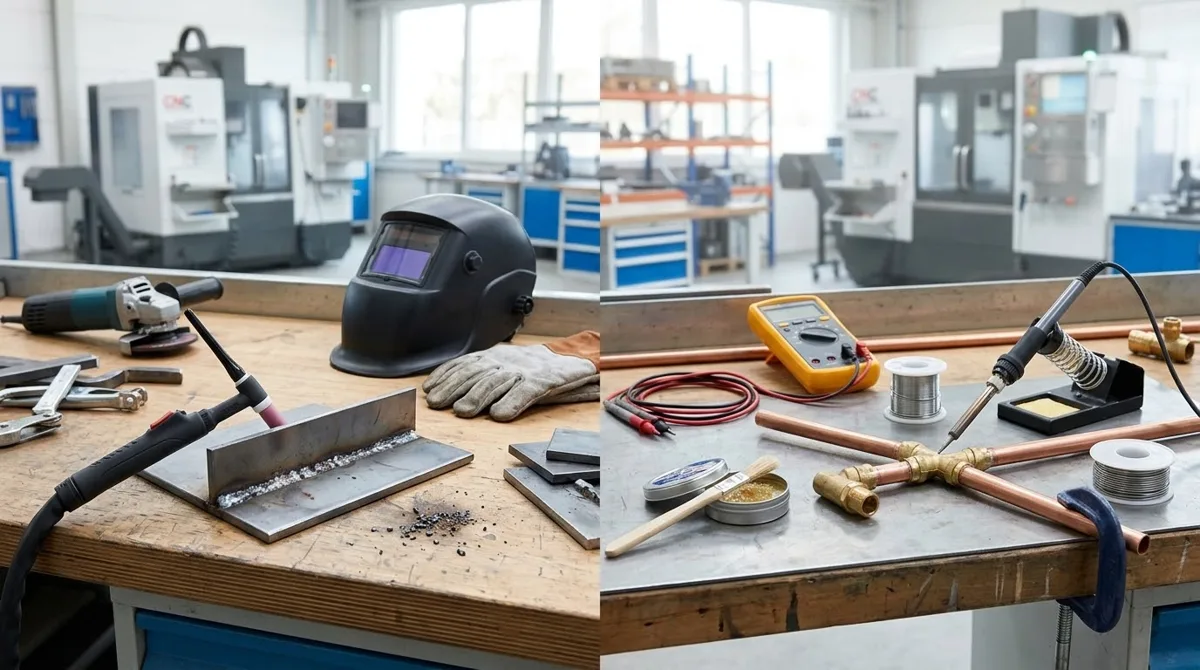
Сварка и пайка соединяют металл, но по-разному: при сварке кромки плавятся и образуют монолитный шов, при пайке расплавляется только припой, а основной металл остаётся твёрдым. Отсюда разница в прочности, температуре процесса и в том, какие металлы можно соединять. Разберём, чем именно отличаются эти способы и когда каждый из них оправдан.
В чём суть отличия: плавление основного металла против плавления припоя
Сварка сплавляет кромки деталей в одно целое, пайка заполняет зазор между ними расплавленным припоем.
При сварке кромки основного металла нагреваются сварочной дугой до расплавления. Образуется сварочная ванна — объём жидкого металла, в котором смешиваются кромки обеих деталей и присадочный материал. После кристаллизации получается монолитный шов: в месте соединения уже нет границы между деталями, металл стал единым.
При пайке основной металл не плавится вовсе. Расплавляется только припой — легкоплавкий сплав, который заполняет зазор между твёрдыми кромками. После застывания припой удерживает детали за счёт адгезии и частичной диффузии в поверхностный слой основного металла. Соединение держится, но детали остаются отдельными.
Температура сварочной дуги измеряется тысячами градусов, тогда как припои плавятся при температурах в разы ниже. Это различие определяет, что происходит с металлом: при сварке он плавится и меняет структуру, при пайке — лишь слегка прогревается у поверхности.
Мнение. Если соединение должно держать нагрузку, выбирайте сварку: паяный шов — это припой между деталями, а не сплавленный металл.
Температуры: от мягкого припоя до тысяч градусов у дуги
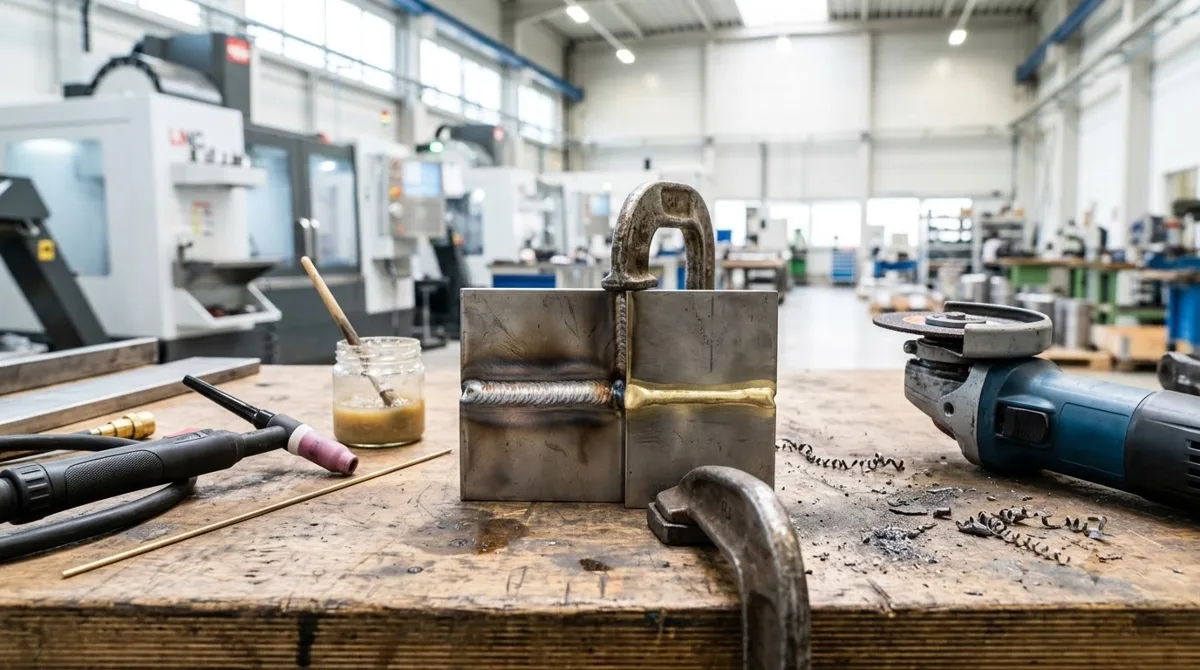
Паяльник Pinecil с питанием через USB-C и сменным жалом на винтах Torx. Фото: 4300streetcar · CC BY 4.0
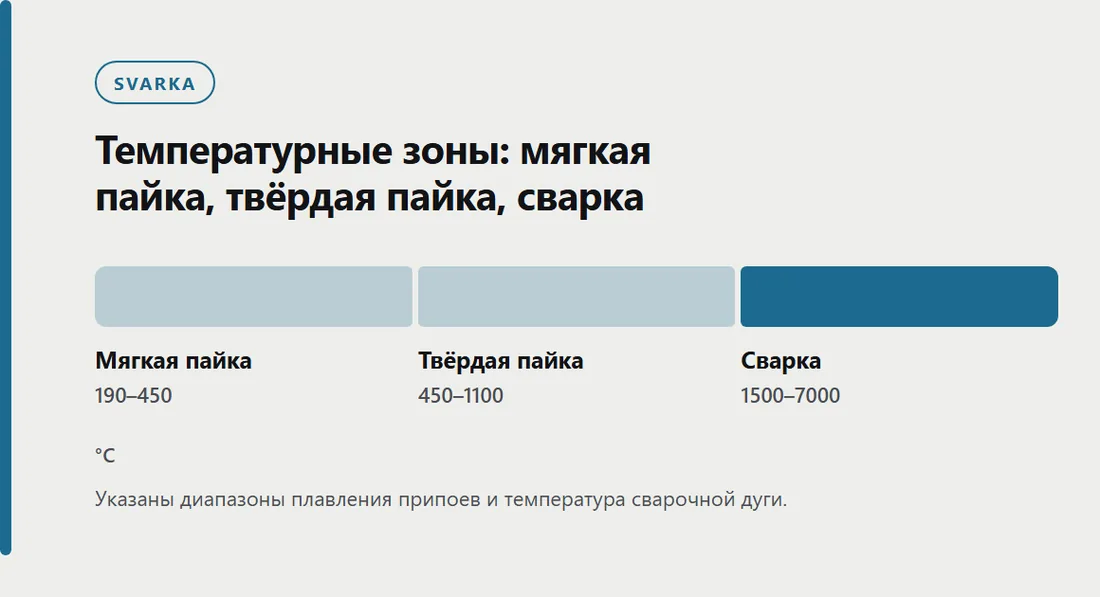
Температурный диапазон пайки и сварки не пересекается. Пайка работает в зоне мягких и твёрдых припоев, сварка — при температурах, которые плавят сам металл. Это различие определяет, что происходит с основным металлом и какие последствия для него наступают.
Мягкая пайка идёт при относительно невысоких температурах. Распространённые оловянно-свинцовые припои плавятся в интервале, который зависит от марки: у припоев с высоким содержанием олова он ниже, у припоев с большей долей свинца — выше. Такие температуры безопасны для большинства металлов: медь, латунь, сталь не меняют своих свойств.
Твёрдая пайка требует более высокого нагрева. Серебряные и медно-фосфорные припои плавятся заметно выше мягких, но всё ещё ниже температуры плавления стали и меди.
Сварка работает при температурах, которые плавят сам металл. Дуга разогрета до тысяч градусов, металл в сварочной ванне также расплавляется. При таком нагреве вокруг шва образуется зона термического влияния: участок основного металла, который не расплавился, но изменил структуру и свойства. У пайки зона термического влияния минимальна и, как правило, несущественна — диффузия припоя затрагивает лишь тонкий поверхностный слой.
Мнение. Если деталь нельзя перегревать — например, тонкостенную трубку или электронный компонент — выбирайте пайку: нагрев при ней локальный и неглубокий.
Прочность: почему сварной шов держит нагрузку, а паяный — нет
Сварной шов прочнее паяного, если сравнивать с мягкими припоями. Это главный критерий выбора, когда соединение работает под нагрузкой.
Сварной шов по прочности равен или превосходит основной металл. При правильном режиме сварки разрушение происходит не по шву, а по основному металлу рядом с ним — настолько прочным получается соединение.
Паяное соединение мягким оловянно-свинцовым припоем держит заметно меньшую нагрузку. Серебряный припой даёт лучший результат, но всё равно уступает сварному шву. Кроме того, паяное соединение теряет прочность при нагреве: припой размягчается, и шов перестаёт держать нагрузку.
Есть и долговременный фактор. При пайке на границе припоя и основного металла образуются интерметаллиды — хрупкие соединения вроде Cu6Sn5 и Cu3Sn. При термоциклировании, когда изделие многократно нагревается и остывает, слой интерметаллидов растёт и постепенно снижает прочность соединения. Сварной шов такого механизма деградации не имеет.
Какие металлы соединяет каждый способ: разнородные пары и ограничения
Пайка хорошо подходит для разнородных металлов, сварка плавлением большинства разнородных пар затруднена, но не всегда невозможна. Это второй по важности критерий выбора после прочности.
Пайка работает с парами, которые сваркой соединить сложно или нельзя: медь со сталью, латунь с нержавейкой, алюминий с медью. Припой не смешивается с основным металлом в расплаве, поэтому хрупкие интерметаллиды не образуются в опасном количестве. Соединение получается надёжным для своих задач.
Сварка плавлением разнородных пар часто даёт трещины. Когда расплавы двух разных металлов смешиваются, при кристаллизации образуются хрупкие фазы, которые разрушают шов. Поэтому сваркой чаще соединяют однородные металлы: сталь со сталью, нержавейку с нержавейкой, алюминий с алюминием. Отдельные разнородные пары всё же свариваются — например, некоторые сочетания сталей, — но это требует специальной технологии.
| Пара металлов | Рекомендуемый способ | Причина |
|---|---|---|
| Медь — сталь | Пайка | Сварка даёт хрупкие интерметаллиды |
| Алюминий — медь | Пайка | Разные температуры плавления, сварка затруднена |
| Нержавейка — латунь | Пайка | Сварка плавлением растрескивается |
| Сталь — нержавейка | Сварка по специальной технологии | Требует подбора режима и присадки |
| Алюминий — сталь | Пайка или специальные методы сварки | Прямая сварка плавлением ненадёжна |
| Сталь — сталь | Сварка | Однородная пара, нужна прочность |
| Нержавейка — нержавейка | Сварка | Однородная пара, сварка даёт монолит |
| Алюминий — алюминий | Сварка | Однородная пара, пайка не даст нужной прочности |
Мнение. Если нужно соединить медь со сталью или алюминий с медью — не пытайтесь варить: берите пайку, это надёжный вариант.
Оборудование и расходники: что нужно для сварки и что для пайки
Порог входа у пайки заметно ниже: паяльник стоит в разы дешевле сварочного аппарата, а расходники проще в обращении. Но и задачи у этих способов разные.
Для пайки достаточно электропаяльника или паяльной станции с терморегуляцией. Расходники — припой и флюс. Оловянно-свинцовый припой доступен по цене, серебряный заметно дороже. Флюс удаляет оксиды с поверхности и обеспечивает растекание припоя по капиллярному зазору.
Для сварки нужен инверторный аппарат, электроды или проволока с защитным газом. Обязательны средства защиты: маска, краги, роба, ботинки. Пайка в этом плане проще — достаточно вытяжки и защитных очков.
Мнение. Если соединение разовое и ненагруженное, пайка обойдётся дешевле и быстрее в освоении. Сварка оправдана, когда нужна прочность и соединений будет много.
Где применяют сварку, а где пайку: от несущих конструкций до печатных плат
Сварка и пайка заняли разные ниши, и граница между ними проходит по толщине металла и нагрузке. Тонкое и точное паяют, толстое и нагруженное сваривают.
Сварка применяется там, где соединение должно нести нагрузку: несущие конструкции, трубопроводы, сосуды под давлением, толстостенные детали, ремонт массивных узлов. Сварной шов работает как продолжение основного металла, поэтому ему доверяют ответственные соединения.
Пайка широко используется в электронике: печатные платы, проводка, контакты. Её используют в теплообменниках и радиаторах, где нужна герметичность при тонких стенках, в сантехнике для медных труб, в ювелирном деле. Пайка выручает там, где нагрев всего изделия недопустим: компонент на плате нельзя греть до температуры сварки.
Типичные ошибки: перегрев паяльника, холодная спайка, прожог при сварке
Ошибки в обоих способах связаны с неправильной температурой и плохой подготовкой поверхности. Разберём пять самых частых.
-
Перегрев паяльника выжигает флюс раньше, чем припой растечётся. Флюс должен работать в момент пайки, а не испаряться до неё. Держите температуру жала в диапазоне, рекомендованном для вашего припоя.
-
Холодная спайка возникает, когда припой не прогрелся до полного расплавления и лёг комком. Такое соединение выглядит матовым и держит слабо. Прогревайте место пайки, а не только припой.
-
Неправильный капиллярный зазор. Для растекания припоя между деталями нужен подходящий зазор. Слишком узкий не пустит припой, слишком широкий не даст капиллярного эффекта.
-
Прожог тонкого металла при сварке — следствие избыточного тока. Подбирайте ток под толщину: чем тоньше металл, тем ниже ток и короче дуга.
-
Плохая зачистка кромок. Оксиды и грязь мешают и сварке, и пайке. Зачищайте поверхность до металлического блеска непосредственно перед соединением.
Признак хорошего паяного шва — блестящая галтель, равномерно растекающаяся по поверхности. Хороший сварной шов — равномерный валик без пор и подрезов.
Безопасность: излучение дуги, сварочный аэрозоль и пары флюса
Оба способа требуют защиты, но риски разные. Сварка опаснее по излучению и аэрозолю, пайка — по парам флюса и свинца.
При сварке главная опасность — ультрафиолетовое и инфракрасное излучение дуги, которое обжигает глаза и кожу. Обязательны маска со светофильтром, краги и закрытая одежда. Сварочный аэрозоль — мелкодисперсная пыль металлов и оксидов — требует вытяжки или вентиляции. Не забывайте про пожарную безопасность: искры и брызги расплавленного металла разлетаются на метры.
При пайке основной риск — пары флюса и свинца из оловянно-свинцовых припоев. Нужна вентиляция или вытяжка, при длительной работе — респиратор. Защитные очки уберегут от брызг припоя.
Мнение. Не экономьте на вытяжке ни при сварке, ни при пайке: аэрозоль и пары флюса накапливаются в организме, и последствия проявляются не сразу.
Как выбрать: дерево решений от нагрузки до доступа к оборудованию
Выбор между сваркой и пайкой сводится к нескольким вопросам. Ответьте на них по порядку — и получите однозначный ответ.
-
Соединение несущее? Если деталь будет держать нагрузку — сварка. Паяный шов для этого слишком слаб.
-
Рабочая температура высокая? Паяное соединение теряет прочность при нагреве, поэтому для горячих узлов — только сварка.
-
Толщина металла большая? Толстые детали паяльником не прогреть равномерно, нужна сварка.
-
Металлы разнородные? Медь со сталью, алюминий с медью, латунь с нержавейкой — пайка. Сварка плавлением даст трещины.
-
Есть доступ к сварочному оборудованию и квалификация? Если нет — пайка проще в освоении и дешевле по входу.
Сварка сплавляет металл в одно целое, пайка соединяет детали припоем — выбор зависит от того, что должно держать соединение: нагрузку или точность.
Итог: сварка для прочности, пайка для точности и разнородных пар
Сварка даёт монолитное соединение под нагрузку, пайка — точное соединение тонких и разнородных деталей без перегрева. Если соединение несущее, горячее или толстое — сварка; если детали тонкие, разнородные или чувствительные к нагреву — пайка.
Если нужна сварка по чертежу — изготовление деталей с контролем шва закроет задачу целиком: от резки и гибки до сварки; контроль шва — по запросу.
Частые вопросы
Чем отличается сварка от пайки простыми словами?
При сварке кромки металла плавятся и сплавляются в монолитный шов, при пайке плавится только припой, а основной металл остаётся твёрдым.
Что прочнее — сварка или пайка?
Сварка прочнее: сварной шов по прочности равен основному металлу, а паяное соединение мягким припоем заметно слабее.
Можно ли паять сталь?
Да, сталь паяется мягкими и твёрдыми припоями, но для нагруженных соединений стали лучше сварка — паяный шов не выдержит несущую нагрузку.
Какая температура нужна для пайки?
Мягкая пайка идёт при невысоких температурах, твёрдая — при более высоких. Конкретная температура зависит от марки припоя.
Источники
- Сварочная дуга — Википедия
- Пайка — Википедия
- ГОСТ 19249-73. Соединения паяные. Основные типы и параметры — Росстандарт
- ГОСТ 5264-80. Ручная дуговая сварка. Соединения сварные. Основные типы, конструктивные элементы и размеры — Росстандарт