Сварка металлоконструкций начинается не с электрода, а с чертежа. От того, как подготовлены кромки, какие допуски заложены и как проверяют швы, зависит, выдержит ли конструкция нагрузку. Разбираем этапы, которые проходят ваши детали — от листа металла до готового изделия с проверенными швами.
Что входит в сварку металлоконструкций по чертежам
Сварка металлоконструкций — это соединение металлических деталей в единую конструкцию по чертежу. Сварной шов здесь не просто «скрепляет»: он несёт нагрузку наравне с основным металлом, поэтому его геометрия, размеры и качество задаются заранее, на этапе проектирования.
Конструкцией может быть что угодно: рама станка, кронштейн крепления, корпус шкафа, закладная деталь для бетонирования. Не только фермы и балки. Мы свариваем изделия из стали, нержавейки и алюминия — по чертежу заказчика или по образцу.
Чертёж — отправная точка, а не эскиз на словах. В нём должны быть указаны материал, толщина, тип соединения, катет шва, допуски и требования к контролю. Без этого исполнитель принимает решения сам, и результат может не совпасть с ожиданием.
Факт. Сварной шов несёт нагрузку наравне с основным металлом, поэтому его размеры и допуски задают на этапе чертежа, а не подбирают в цехе.
Подготовка кромок: зачем разделка и какой она бывает
Подготовка кромок — это обработка краёв металла перед сваркой, чтобы шов проварился на всю толщину. Если просто приложить два толстых листа друг к другу и варить сверху, электрод не достанет до корня соединения. Внутри останется непровар — слабое место, которое не видно снаружи.
Разделка решает эту задачу: с кромок снимают фаску, открывая доступ к корню шва. Форма разделки зависит от толщины металла и типа соединения. V-образная — самая распространённая, для листов 3–26 мм. X-образная — для толстого металла, когда доступ есть с двух сторон: она экономит металл шва и уменьшает деформации. K-образная — для тавровых соединений, U-образная — для особо толстых деталей, где важна минимальная ширина шва.
Угол разделки V-образной кромки при толщине 3–26 мм — около 60°. Тонкий металл до 3 мм варят без разделки: провар обеспечивается за счёт малой толщины. Перед сваркой кромки зачищают от ржавчины, масла и окалины — иначе в шве появятся поры.
Мнение. Если металл толще 3 мм, а в чертеже не указана разделка — уточните у исполнителя: без неё шов не проварится на всю толщину, и конструкция потеряет прочность.
Допуски на сварные швы: какие цифры реально работают
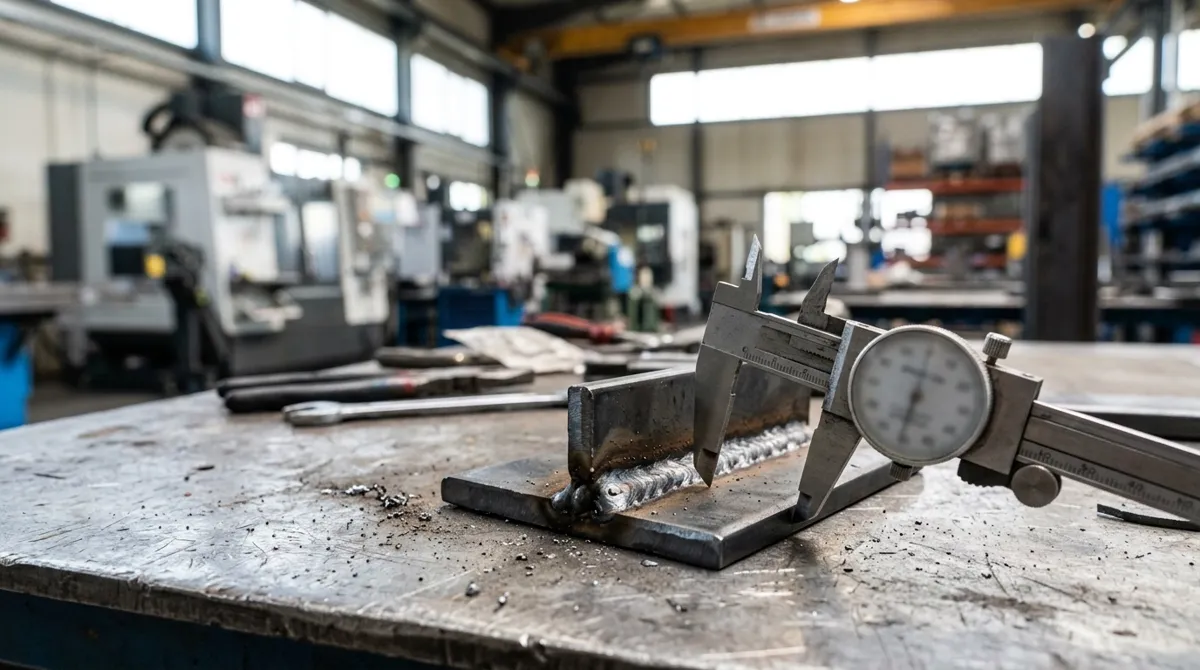
Допуск — это разрешённое отклонение размера шва от номинала, заданного чертежом. Шов не бывает идеально ровным: где-то чуть шире, где-то чуть выше. Допуски определяют, какое отклонение ещё не влияет на прочность, а какое уже брак.
Для стыковых швов выпуклость обычно составляет 1–3 мм в зависимости от толщины металла. Вогнутость — не более 1 мм: углубление ослабляет сечение. Катет углового шва допускается с отклонением ±1 мм от чертёжного размера. Смещение кромок — тоже нормируется, обычно в пределах 10–20 % от толщины металла, но не более 2–3 мм.
Почему это важно: перевар — это лишний металл, лишние напряжения и лишний расход. Недовар — слабое сечение, которое может не выдержать нагрузку. Оба отклонения одинаково нежелательны.
| Параметр шва | Допустимое отклонение | Чем грозит превышение |
|---|---|---|
| Выпуклость стыкового шва | 1–3 мм | Концентрация напряжений, лишний металл |
| Вогнутость стыкового шва | не более 1 мм | Ослабление сечения |
| Катет углового шва | ±1 мм | Недовар — слабое сечение, перевар — напряжения |
| Смещение кромок | 10–20 % толщины, до 2–3 мм | Эксцентриситет нагрузки |
Факт. Катет углового шва допускается с отклонением ±1 мм от чертёжного размера — большее отклонение меняет расчётную прочность соединения.
Какими способами свариваем: от ручной дуги до лазера
Выбор метода сварки зависит от материала, толщины и требований к шву. Универсального способа нет: то, что подходит для стали, не годится для алюминия, а то, что быстро для серии, не всегда даёт нужную точность.
Ручная дуговая сварка (MMA) — базовый метод для чёрной стали. Простая, мобильная, работает на улице и в цехе. Полуавтомат (MIG/MAG) — быстрее, ровнее шов, подходит для серийных деталей из стали. Аргонодуговая сварка (TIG) — для нержавейки и алюминия: аккуратный шов, точный контроль тепла, минимум брызг. Лазерная сварка — для тонкого металла, минимальные деформации, высокая скорость. Точечная — для тонколистовых соединений, где нужен не сплошной шов, а локальные точки.
| Метод | Материалы | Толщины | Особенности |
|---|---|---|---|
| Ручная дуговая (MMA) | Сталь | 2–20 мм | Универсальная, мобильная |
| Полуавтомат (MIG/MAG) | Сталь, нержавейка | 1–10 мм | Скорость, ровный шов |
| Аргонодуговая (TIG) | Нержавейка, алюминий | 0,5–6 мм | Точность, аккуратный шов |
| Лазерная | Сталь, нержавейка | 0,3–5 мм | Минимальные деформации |
| Точечная | Тонкий лист | 0,3–3 мм | Локальные соединения |
Какие материалы свариваем: сталь, нержавейка, алюминий
Каждый материал требует своего режима сварки, присадки и защиты. Чёрная сталь — самый простой и предсказуемый материал: варится всеми методами, прощает небольшие отклонения в режимах.
Нержавеющая сталь требует защиты от окисления: при сварке без аргона шов темнеет и теряет коррозионную стойкость. Используем TIG или полуавтомат с газовой защитой. Алюминий — отдельная история: на поверхности оксидная плёнка, которая плавится при температуре выше, чем сам металл. Её нужно разрушить, а металл — прогреть. TIG с переменным током решает обе задачи.
Работаем с давальческим материалом: вы привозите лист, трубу или заготовки, мы режем, гнём, варим и собираем. От вас нужен чертёж с указанием марки материала — от неё зависят режимы сварки и присадка.
Как проходит заказ: от чертежа до готовой конструкции
Процесс прозрачный: каждый этап можно проверить, а результат — сверить с чертежом. Вот как это устроено.
- Вы присылаете чертёж: материал, толщины, тип соединения, катет шва, допуски, требования к контролю.
- Технолог проверяет чертёж: уточняет допуски, материалы, возможность изготовления.
- Рассчитываем стоимость и сроки по чертежу — не с потолка, а по объёму работы.
- Подготавливаем металл: резка, гибка, подготовка кромок.
- Свариваем и собираем конструкцию.
- Проводим контроль швов — по запросу, метод зависит от требований чертежа.
- Покраска или отгрузка готового изделия.
Если в чертеже не хватает данных, технолог задаст вопросы до начала работы, а не после. Это экономит время и деньги.
Контроль сварных швов: как проверяют качество
Контроль — это не формальность, а способ убедиться, что шов выдержит нагрузку. Метод выбирают по ответственности конструкции: чем выше цена ошибки, тем глубже проверка. Подробнее о методах — в статье про контроль сварных швов: какие методы бывают.
Визуальный и измерительный контроль — базовый, его проводят всегда. Сварщик или контролёр осматривает шов, измеряет катет, выпуклость, ширину, ищет поверхностные дефекты. Ультразвуковой контроль выявляет внутренние дефекты без разрушения: поры, непровары, трещины внутри шва. Рентгенографический — самый точный, показывает внутреннюю структуру шва на снимке. Капиллярный и магнитопорошковый — для поверхностных трещин, которые не видны глазом.
| Метод | Выявляемые дефекты | Когда применять |
|---|---|---|
| Визуальный и измерительный | Поверхностные: подрезы, поры, трещины | Всегда |
| Ультразвуковой | Внутренние: поры, непровары, трещины | Ответственные конструкции |
| Рентгенографический | Внутренние, с точной картиной | Особо ответственные конструкции |
| Капиллярный | Поверхностные трещины | Нержавейка, алюминий |
| Магнитопорошковый | Поверхностные и подповерхностные | Сталь |
Мнение. Если конструкция несущая и её разрушение опасно — не экономьте на ультразвуковом или рентгенографическом контроле: визуальный осмотр не видит внутренних дефектов.
Типовые дефекты сварных швов: что ищут при контроле
Дефект — это не абстракция, а риск разрушения. Каждый тип дефекта ослабляет шов по-своему, и каждый ищут своим методом.
Поры — газовые пузырьки в металле шва. Причина: ржавчина, масло, влага на кромках или плохая газовая защита. Выявляются визуально и ультразвуком. Непровар — отсутствие сплавления между металлом шва и основным металлом. Самое коварное: снаружи шов выглядит нормально, а внутри — пустота. Подрез — углубление вдоль края шва, концентратор напряжений. Трещина — самый опасный дефект: развивается под нагрузкой и может привести к разрушению. Прожог — сквозное отверстие при сварке тонкого металла.
Исправляют дефекты вышлифовкой и повторной сваркой. Но лучше не допускать: правильная подготовка кромок, режимы и контроль на каждом этапе дешевле, чем переделка.
Что влияет на стоимость сварки металлоконструкций
Стоимость считают по чертежу, а не с потолка. Вот что на неё влияет.
Длина и катет швов: чем больше шов, тем больше металла и времени. Толщина металла: толстый лист требует разделки, большего количества проходов, других режимов. Тип соединения: стыковое, угловое, тавровое — разная трудоёмкость. Материал: нержавейка и алюминий сложнее стали, требуют аргона и точных режимов. Требования к контролю: ультразвук или рентген — дополнительное время и оборудование. Тираж: одна деталь или серия — при серии подготовка окупается.
Чтобы получить точный расчёт, пришлите чертёж — какие данные нужны цеху для точного расчёта.
Частые ошибки при заказе сварки металлоконструкций
Ошибки заказчика — это тоже риск: они оборачиваются браком или переплатой. Вот что проверяют перед отправкой чертежа.
- Чертёж без допусков: исполнитель сам решает, что считать нормой, а это лотерея.
- Не указан материал: сталь, нержавейка или алюминий — разная сварка, разная присадка, разная цена.
- Нет требований к контролю: швы не проверят, а внутренний дефект останется.
- Не учтена подготовка кромок: толстый металл без разделки даст непровар.
Проверьте эти четыре пункта до отправки чертежа — и результат будет предсказуемым.
Итог: как получить качественную сварку по чертежу
Качество начинается с чертежа: допуски, материал, требования к контролю — всё это задаёт результат ещё до начала работы. Подготовка кромок и метод сварки подбираются под задачу, а не наоборот. Контроль швов — не опция, а гарантия того, что конструкция выдержит нагрузку.
Качественная сварка начинается с чертежа, в котором указаны допуски и требования к контролю.
Пришлите чертёж на расчёт — технолог проверит его, уточнит детали и назовёт стоимость и сроки. Это бесплатно и ни к чему не обязывает.
Частые вопросы
Какие допуски на сварные швы считаются нормальными?
Для стыковых швов выпуклость обычно 1–3 мм в зависимости от толщины металла, вогнутость — не более 1 мм. Катет углового шва допускается с отклонением ±1 мм.
Какой метод контроля сварных швов выбрать?
Визуальный и измерительный контроль — базовый, его проводят всегда. Ультразвуковой и рентгенографический нужны для ответственных конструкций, где важны внутренние дефекты.
Что нужно указать в чертеже для сварки металлоконструкции?
Материал, толщину металла, тип соединения, катет шва, допуски и требования к контролю. Чем полнее чертёж, тем точнее расчёт и качественнее результат.
Какие дефекты сварных швов самые опасные?
Трещины — самый опасный дефект: они развиваются под нагрузкой и могут привести к разрушению. Непровары и подрезы тоже критичны, так как ослабляют сечение шва.
Источники
- ГОСТ 5264-80. Ручная дуговая сварка. Соединения сварные — Росстандарт
- ГОСТ 30242-97. Дефекты соединений при сварке металлов плавлением — Росстандарт
- СП 16.13330. Стальные конструкции — Минстрой России