Чаще всего брак появляется не из-за плохого оборудования, а из-за нарушения технологии: неверный режим, грязные кромки, неправильная техника ведения электрода. Разберём, какие дефекты бывают, как их распознать и что сделать, чтобы шов получился качественным с первого раза.
Что считается дефектом сварного шва
Дефект сварного шва — это отклонение от требований чертежа, технических условий или нормативов, которое снижает работоспособность соединения: прочность, герметичность, усталостную долговечность. Не всякое несовершенство — дефект. Допустимое отклонение не влияет на способность конструкции выполнять свою функцию в заданных условиях эксплуатации.
Критерий один: выдержит ли соединение расчётные нагрузки и сохранит ли герметичность в течение всего срока службы. Один и тот же непровар может быть допустимым в ограждающей конструкции и недопустимым в сосуде под давлением. Всё решает назначение изделия и класс ответственности, который заложен в проекте.
Дефект — это не любое несовершенство, а отклонение, которое снижает работоспособность соединения ниже требований проекта.
Классификацию дефектов и их обозначения описывает ГОСТ 30242-97. Он делит все несовершенства на группы и даёт цифровые коды для каждого вида. Норматив не устанавливает жёстких допусков для всех случаев — допустимость конкретного дефекта определяет проектная документация и нормы для данного вида изделий, например правила для сосудов под давлением или стальных конструкций. Их называет заказчик или проектировщик в чертеже.
Классификация дефектов: шесть групп по ГОСТ 30242-97
ГОСТ 30242-97 делит все дефекты сварных соединений на шесть групп. Такая структура удобна для контроля: сначала смотрят, к какой группе относится несовершенство, затем определяют его вид и размер.
Шесть групп дефектов:
- Трещины — разрывы металла шва или околошовной зоны: продольные, поперечные, кратерные, микротрещины.
- Полости и поры — газовые пустоты внутри шва: одиночные поры, цепочки пор, раковины, свищи.
- Твёрдые включения — шлаковые, флюсовые, оксидные, металлические инородные частицы в металле шва.
- Несплавления и непровары — отсутствие соединения между металлом шва и основным металлом или между слоями шва.
- Нарушение формы шва — подрезы, наплывы, прожоги, незаваренные кратеры, неверная геометрия.
- Прочие дефекты — случайная дуга, брызги металла, задиры, вмятины.
По расположению дефекты делят на наружные, внутренние и сквозные. Наружные видны глазом: подрезы, наплывы, поверхностные поры, кратерные трещины. Внутренние — непровары, внутренние поры, шлаковые включения — обнаруживают только приборами. Сквозные проходят через всю толщину шва: прожоги, сквозные трещины.
Трещины: самый опасный дефект
Трещина — это разрыв металла, который возникает, когда сварочные напряжения превышают прочность металла в данный момент. В отличие от поры или подреза, трещина не остаётся стабильной: под нагрузкой она растёт, концентрируя напряжения на своём конце. Соединение с трещиной может разрушиться внезапно, без видимой деформации.
Различают горячие и холодные трещины. Горячие образуются при кристаллизации металла шва, когда он ещё находится в горячем состоянии и не набрал прочность. Причина — высокие усадочные напряжения и неблагоприятный химический состав металла. Холодные трещины появляются после остывания соединения, иногда через часы или сутки. Их главная причина — водород, попавший в металл из влажных электродов, ржавчины или атмосферы, в сочетании с закалочными структурами и остаточными напряжениями.
По расположению трещины бывают продольными (вдоль шва), поперечными (поперёк), кратерными (в кратере после обрыва дуги). Продольные чаще всего идут по центру шва или по границе сплавления. Поперечные возникают в жёстких соединениях, где усадка шва встречает сопротивление. Кратерные — результат резкого обрыва дуги без заполнения кратера.
Трещина растёт под нагрузкой, поэтому её нельзя оставлять даже в том случае, если сегодня соединение держит.
Предотвратить трещины помогает прокалка электродов, зачистка кромок от ржавчины и влаги, правильный выбор режима и, для склонных к закалке сталей, предварительный подогрев. Кратер выводят плавным снижением тока или повторным поджигом дуги.
Поры, раковины и шлаковые включения
Поры и раковины — это газовые полости в металле шва. Газ выделяется из сварочной ванны при кристаллизации, но не успевает выйти на поверхность. Усадочные раковины — отдельный дефект: они возникают из-за усадки металла при остывании, а не из-за газа. Источники газа — влага в покрытии электродов, ржавчина и масло на кромках, сквозняк, сдувающий защитный газ, недостаточный расход газа при полуавтоматической сварке.
Шлаковые включения — это частицы шлака или флюса, которые остались внутри шва. Они появляются при многослойной сварке, когда предыдущий слой плохо зачистили, или при неверной технике, когда шлак затекает впереди дуги и перекрывает доступ к металлу.
Пористость снижает герметичность и усталостную прочность соединения. Для сосудов и трубопроводов даже одиночная пора может стать каналом утечки. Шлаковые включения работают как внутренние концентраторы напряжений, снижая пластичность шва.
| Дефект | Причина | Метод выявления | Как предотвратить |
|---|---|---|---|
| Поры | Влага, ржавчина, сквозняк, малый расход газа | ВИК, радиография | Прокалка электродов, зачистка кромок, защита от ветра |
| Усадочные раковины | Усадка металла при кристаллизации, обрыв дуги без заполнения кратера | ВИК, радиография | Заполнять кратер, вести шов равномерно |
| Шлаковые включения | Плохая зачистка слоёв, неверная техника | Радиография, УЗК | Зачищать каждый слой, вести дугу ровно |
Наружные поры видны при визуальном осмотре. Внутренние выявляют радиографией: на снимке поры выглядят как тёмные пятна. Ультразвук тоже находит крупные поры и скопления, но одиночные мелкие поры может пропустить.
Непровары и несплавления: скрытая угроза
Непровар — это отсутствие сплавления в корне шва, когда металл не проплавил всю толщину соединения. Несплавление — отсутствие соединения между металлом шва и кромкой или между отдельными слоями. Оба дефекта возникают из-за неверного режима сварки: малый ток, высокая скорость, неверный угол наклона электрода, смещение дуги с оси стыка.
Опасность непровара в том, что он не виден снаружи. Шов выглядит нормально, но внутри остаётся щель, которая работает как готовый концентратор напряжений. При статической нагрузке такое соединение может держать, но при динамической, вибрационной или знакопеременной нагрузке разрушается быстро.
Непровар — дефект, который не виден снаружи, но именно он чаще всего становится причиной разрушения нагруженных соединений.
Выявляют непровары ультразвуковым контролем: ультразвук отражается от границы несплавления, и дефектоскопист видит сигнал на экране. Радиография тоже показывает непровары — на снимке они выглядят как тёмные полосы вдоль кромок. Визуальный контроль бессилен: снаружи непровар не виден.
Предотвратить непровар помогает правильная подготовка кромок с нужным зазором и углом разделки, достаточный ток, умеренная скорость и точное ведение дуги по оси стыка. Для ответственных соединений технология сварки должна быть аттестована, а сварщик — иметь допуск к данному виду работ.
Подрезы, наплывы и другие нарушения формы шва
Подрез — это углубление в основном металле вдоль края шва. Он возникает, когда дуга слишком сильно проплавляет кромку, а металла шва не хватает, чтобы заполнить канавку. Причины: завышенный ток, длинная дуга, неверный угол наклона электрода, высокая скорость ведения. Подрез ослабляет сечение и создаёт концентратор напряжений — при динамических нагрузках именно с подреза часто начинается усталостная трещина.
Наплыв — это лишний металл, который натёк на поверхность основного металла, но не сплавился с ним. Причины: низкая скорость сварки, избыток присадки, неверное положение горелки. Наплыв не всегда опасен сам по себе, но под ним часто скрывается несплавление.
Другие нарушения формы шва:
- Прожог — сквозное отверстие в шве, металл вытек с обратной стороны. Причина: избыточный ток или большой зазор.
- Незаваренный кратер — углубление в конце шва после резкого обрыва дуги. Часто становится местом образования кратерной трещины.
- Свищ — трубчатая полость, выходящая на поверхность, результат выхода газа при кристаллизации.
- Неравномерная ширина и высота шва — следствие нестабильной скорости и техники ведения.
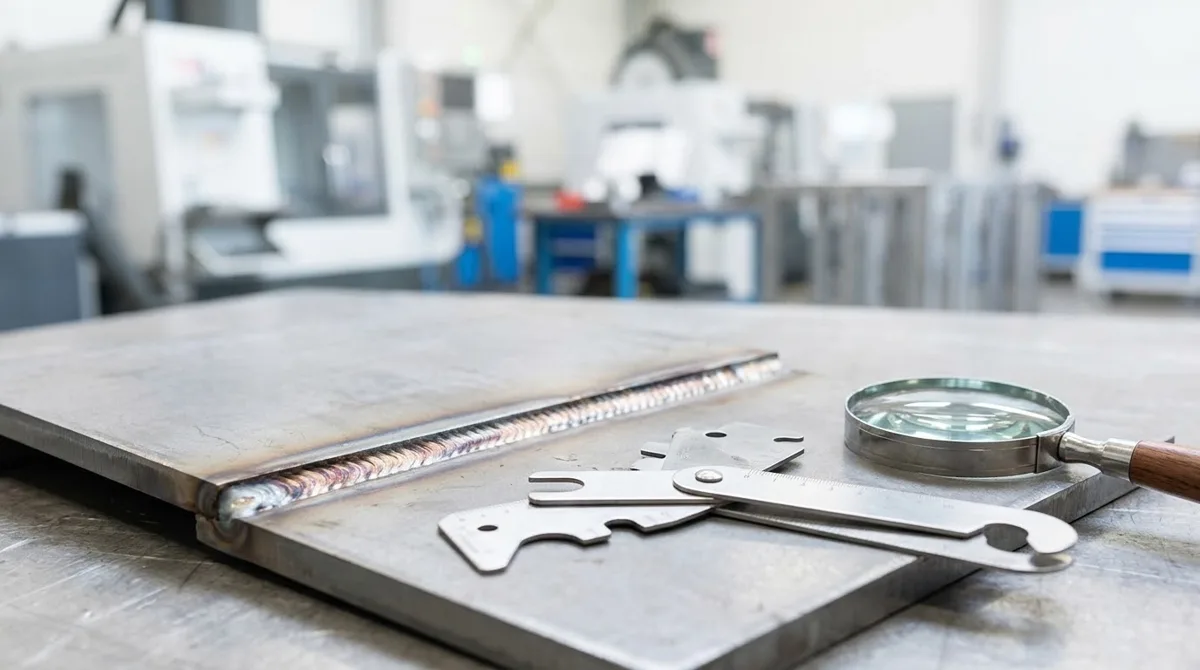
Все эти дефекты видны при визуальном осмотре. После сварки стоит пройтись по шву с линейкой и лупой: проверить геометрию, осмотреть края на предмет подрезов, убедиться, что кратер заполнен.
Почему появляется брак: пять системных причин
Брак при сварке — не случайность, а следствие конкретных нарушений. Все причины сводятся к пяти системным факторам.
-
Нарушение технологии. Неверный ток, скорость, длина дуги, угол наклона электрода. Каждый дефект имеет свою технологическую причину: подрез — завышенный ток, непровар — заниженный, поры — длинная дуга и сквозняк.
-
Плохая подготовка кромок. Ржавчина, масло, влага, неверный зазор и угол разделки. Грязь на кромках даёт поры и несплавления, малый зазор — непровар корня.
-
Некачественные материалы. Отсыревшие электроды, проволока с загрязнениями, газ с примесями. Влага из покрытия электрода — прямой источник водорода и холодных трещин.
-
Квалификация сварщика. Нестабильная техника, усталость, неумение вести дугу в неудобных положениях. Один и тот же режим у опытного сварщика даёт ровный шов, у новичка — подрезы и наплывы.
-
Оборудование. Неисправный аппарат, скачки напряжения, забитый газовый тракт. Нестабильный ток меняет режим по ходу сварки, и шов получается неравномерным.
Сварочные напряжения — это не причина брака, а физический фактор, который действует всегда. Вопрос в том, как с ними работать: жёсткие соединения требуют предварительного подогрева, правильной последовательности швов и иногда термообработки после сварки.
Как не допустить дефекты: чек-лист сварщика
Каждый дефект предотвращается конкретными действиями. Чек-лист разбит на три этапа: до, во время и после сварки.
До сварки:
- Зачистить кромки до металлического блеска вокруг стыка — убрать ржавчину, масло, краску.
- Проверить зазор и угол разделки по чертежу — при неверной геометрии непровар или прожог почти гарантированы.
- Прокалить электроды по режиму, указанному на пачке, — влага из покрытия даёт поры и холодные трещины.
- Настроить режим: ток, напряжение, скорость подачи проволоки, расход защитного газа — по таблицам для данной толщины и марки стали.
- Проверить газовый тракт: нет ли утечек, не забито ли сопло, достаточен ли расход.
Во время сварки:
- Держать короткую дугу — длинная дуга даёт поры и подрезы.
- Вести электрод или горелку с постоянной скоростью, не отклоняясь от оси стыка — неравномерная скорость даёт наплывы и непровары.
- Следить за углом наклона: угол наклона электрода к шву держат одинаковым на всём протяжении, его задаёт технология сварки.
После сварки:
- Осмотреть шов: нет ли подрезов, наплывов, пор, незаваренного кратера.
- Зачистить шов от шлака и брызг, проверить геометрию линейкой и шаблоном.
За каждой ошибкой режима стоит свой дефект. Завышенный ток — подрез и прожог. Заниженный ток — непровар и несплавление. Высокая скорость — узкий шов с непроваром. Низкая скорость — наплывы и перегрев. Длинная дуга — поры и разбрызгивание.
Контроль и исправление: что делать, если дефект найден
Методы контроля делятся на две группы: для наружных и для внутренних дефектов. Наружные выявляет визуальный и измерительный контроль — осмотр с лупой, измерение геометрии шаблонами и линейкой. Внутренние — ультразвуковой и радиографический контроль.
| Метод контроля | Выявляемые дефекты | Ограничения |
|---|---|---|
| Визуальный и измерительный | Подрезы, наплывы, прожоги, поверхностные поры и трещины, нарушение геометрии | Не видит внутренние дефекты |
| Ультразвуковой | Непровары, несплавления, внутренние трещины, крупные поры | Требует квалификации оператора, сложен для тонких листов |
| Радиографический | Поры, раковины, шлаковые включения, непровары, трещины | Дороже, требует защиты от излучения |
| Капиллярный | Поверхностные трещины, невидимые глазом | Только поверхностные дефекты |
Если дефект найден, сначала оценивают его допустимость по нормам для данного класса конструкции. Недопустимый дефект исправляют: дефектный участок вышлифовывают абразивным инструментом до чистого металла, затем подваривают заново. Трещины требуют полной переварки с предварительным подогревом — просто заварить трещину сверху нельзя, она пойдёт дальше под швом.
После исправления обязателен повторный контроль тем же методом, которым дефект был найден. Только после этого соединение можно считать принятым. Подробнее о том, какие методы контроля сварных швов бывают, читайте в отдельной статье.
Частые вопросы
Какие дефекты сварных швов самые опасные?
Трещины и непровары — они создают концентрацию напряжений и могут привести к разрушению соединения под нагрузкой, даже если внешне шов выглядит нормально.
Чем отличается дефект от допустимого отклонения?
Дефект — это отклонение, которое снижает работоспособность соединения ниже требований проекта. Допустимое отклонение не влияет на прочность и герметичность в пределах норм для данного класса конструкции.
Можно ли исправить дефект сварного шва?
Большинство дефектов исправимы: дефектный участок вышлифовывают и подваривают заново. Трещины требуют полной переварки с предварительным подогревом. После исправления обязателен повторный контроль.
Как проверить сварной шов на дефекты?
Наружные дефекты выявляют визуальным и измерительным контролем, внутренние — ультразвуковым или радиографическим. Для поверхностных трещин применяют капиллярный контроль.