Ручная дуговая сварка — это способ соединения металла плавящимся электродом с покрытием, которое при горении дуги создаёт защитный газ и шлак. Её выбирают, когда нужно варить на улице, в труднодоступных местах или при разовых работах без баллона с газом. Полуавтомат быстрее и даёт ровнее шов, но требует газового оборудования и лучше подходит для цеха.
Что такое ручная дуговая сварка и как она работает
Ручная дуговая сварка (MMA — Manual Metal Arc) — это процесс, в котором сварщик вручную подаёт плавящийся электрод в зону сварки. Между концом электрода и деталью горит сварочная дуга с температурой в несколько тысяч градусов. Металл электрода плавится и переносится в сварочную ванну, где смешивается с расплавленным основным металлом.
Покрытие электрода при нагреве разлагается и выделяет защитный газ, который оттесняет воздух от расплава. Без этой защиты кислород и азот растворились бы в металле и сделали шов хрупким. Часть покрытия образует шлак — он всплывает на поверхность ванны и защищает остывающий шов от контакта с воздухом.
Шлак после сварки удаляют: оббивают молотком и зачищают металлической щёткой. Если шлак не убрать между проходами при многослойной сварке, он останется внутри шва и снизит его прочность.
Факт. Покрытие электрода выполняет две функции одновременно: выделяет защитный газ при горении дуги и образует шлак, который укрывает остывающий шов.
Мнение. Если вы варите впервые и не уверены в стабильности руки, выбирайте электроды с рутиловым покрытием — они прощают ошибки по длине дуги и дают ровный шов даже при неидеальной технике.
Где применяют ручную дуговую сварку
Ручную дуговую сварку выбирают там, где другие способы неудобны или невозможны. На стройплощадке и при монтаже нет баллона с газом, а ветер сдувает газовую защиту полуавтомата. MMA работает на открытом воздухе, под дождём и на морозе — дуга и шлак защищают шов без внешнего газа.
В труднодоступных местах электрод достаёт туда, куда горелку полуавтомата не подвести: узкие зазоры, внутренние углы, сварка снизу вверх. Для разовых и ремонтных работ не нужно настраивать подачу проволоки и газовый тракт — достаточно аппарата и пачки электродов.
Толстый металл от 3–4 мм — сильная сторона MMA. При правильно подобранном токе электрод даёт глубокий провар, который сложно получить на полуавтомате без разделки кромок.
Ситуации, когда выбирают ручную дуговую сварку:
- сварка забора, ворот или козырька на улице;
- ремонт трубы отопления в труднодоступном месте;
- разовая работа, когда нет смысла арендовать газовый баллон;
- сварка толстого металла от 4 мм, где нужен глубокий провар;
- работа на высоте или в стеснённых условиях, куда не затащить полуавтомат.
Ручная дуговая сварка и полуавтомат: сравнение по 6 критериям
Выбор между MMA и полуавтоматом (MIG/MAG) зависит от задачи, а не от того, какой способ «лучше вообще». На длинных швах в цехе полуавтомат быстрее в 1,5–2 раза: проволока подаётся механизмом, сварщик не тратит время на замену электрода. На коротких и точечных швах разница исчезает — MMA не требует настройки газового тракта и начинает варить сразу.
Качество шва у полуавтомата ровнее и стабильнее, потому что подача проволоки и защитный газ постоянны. В MMA качество сильнее зависит от навыка сварщика: длина дуги, угол наклона электрода и скорость ведения — всё вручную. Опытный сварщик даст шов не хуже полуавтомата, но новичку проще получить ровный результат на MIG/MAG.
По толщине металла границы такие: полуавтомат уверенно варит от 0,8–1 мм, MMA — от 2–3 мм. Тонкий лист электродом легко прожечь, а полуавтомат на тонком металле — стандартный выбор. На толстом металле от 4 мм MMA даёт более глубокий провар за один проход.
Стоимость расходников: электроды дешевле проволоки с газом в пересчёте на килограмм, но расход выше из-за огарков — часть длины электрода уходит в отходы. Полуавтомат расходует проволоку почти полностью, но требует аренды или покупки баллона с газом.
Требования к навыку: MMA проще начать — аппарат дешевле, настройка минимальна. Но держать стабильный шов на MMA сложнее, чем на полуавтомате, где механизм подачи и газовая защита компенсируют часть ошибок.
Мобильность — главное различие. MMA работает без газового баллона: инвертор и пачка электродов помещаются в сумку. Полуавтомат привязан к газу, а на ветру газовая защита сдувается, и шов получается пористым.
| Критерий | Ручная дуговая (MMA) | Полуавтомат (MIG/MAG) |
|---|---|---|
| Скорость на длинных швах | Ниже в 1,5–2 раза | Выше |
| Скорость на коротких швах | Выше — нет настройки газа | Ниже — нужна настройка |
| Качество шва | Зависит от навыка | Стабильно ровное |
| Толщина металла | От 2–3 мм | От 0,8–1 мм |
| Расходники | Электроды, есть огарки | Проволока + газ |
| Мобильность | Работает без баллона | Привязан к газу |
Для тонкого металла и нержавейки есть третий вариант — лазерная сварка металла, которая даёт минимальную зону нагрева и шов без брызг.
Режимы сварки: ток по диаметру электрода и толщине металла
Сварочный ток подбирают по диаметру электрода, а диаметр — по толщине металла. Ориентировочные диапазоны для низкоуглеродистой стали:
| Диаметр электрода | Сварочный ток, А | Толщина металла, мм |
|---|---|---|
| 2 мм | 50–80 | 1,5–2 |
| 3 мм | 80–120 | 2–4 |
| 4 мм | 120–180 | 4–8 |
| 5 мм | 160–220 | 8–12 |
Ток берут по нижней границе для тонкого металла и по верхней — для толстого. При сварке в вертикальном и потолочном положении ток снижают на 10–15%, чтобы расплав не стекал из ванны.
Точный режим зависит от марки электрода: у электродов с основным покрытием рабочий ток ниже, чем у рутиловых того же диаметра. Типы сварных соединений и конструктивные элементы швов задаёт ГОСТ 5264-80 — по нему определяют форму разделки кромок и размеры шва под конкретную толщину.
Факт. Для электрода диаметром 3 мм ориентировочный диапазон тока — 80–120 А, а для 4 мм — 120–180 А. Точное значение зависит от марки электрода и пространственного положения.
Как выбрать электроды: покрытие, положение, род тока
Маркировка электродов расшифровывается по ГОСТ 9466-75, который задаёт классификацию и обозначения: тип, марку, диаметр, вид покрытия. Типы электродов по назначению определяет ГОСТ 9467-75 — для углеродистых, низколегированных и нержавеющих сталей.
На практике выбор сводится к трём параметрам: тип покрытия, пространственное положение и род тока.
Основное покрытие (обозначается буквой Б) даёт шов с высокой ударной вязкостью и низким содержанием водорода. Такие электроды — для ответственных конструкций, которые работают под нагрузкой или при низких температурах. Минус — требуют прокалки перед сваркой и хуже зажигаются.
Рутиловое покрытие (Р) легко зажигается, даёт стабильную дугу и ровный шов. Это выбор для начинающих и для неответственных конструкций. Минус — шов уступает основному покрытию по ударной вязкости.
Пространственное положение в маркировке обозначается цифрой: 1 — все положения, 2 — все кроме сверху вниз, 3 — нижнее и горизонтальное, 4 — только нижнее. Для потолочной сварки нужны электроды с позицией 1 или 2.
| Тип покрытия | Род тока | Положение | Назначение |
|---|---|---|---|
| Основное (Б) | Постоянный, обратная полярность | 1–2 | Ответственные конструкции |
| Рутиловое (Р) | Переменный или постоянный | 1–2 | Общие работы, новички |
| Кислое (А) | Постоянный | 1–3 | Неответственные швы |
| Целлюлозное (Ц) | Постоянный | 1 | Трубопроводы, корневой проход |
Пример маркировки: электрод типа Э46, марка АНО-21 — рутиловое покрытие, работает на переменном токе, подходит для начинающих. УОНИ-13/55 — основное покрытие, для ответственных швов, требует постоянного тока и прокалки.
Типичные дефекты шва при ручной дуговой сварке и как их избежать
Дефекты при MMA возникают в основном из-за неправильного режима или плохой подготовки. Каждый дефект имеет причину и способ устранения.
Непровар — шов не сплавился с основным металлом. Причина: малый ток или высокая скорость ведения. Исправление: увеличить ток, замедлить ведение, при толстом металле — сделать разделку кромок.
Поры — полости в шве от газов. Причина: влажные электроды или грязный металл. Исправление: прокалить электроды по режиму производителя, зачистить кромки от ржавчины, масла и краски.
Шлаковые включения — шлак остался внутри шва. Причина: плохая зачистка между проходами. Исправление: оббивать шлак после каждого слоя, зачищать щёткой до чистого металла.
Подрез — углубление по краю шва. Причина: слишком высокий ток или длинная дуга. Исправление: снизить ток, держать короткую дугу, вести электрод равномерно.
Трещины — самый опасный дефект. Причина: быстрое охлаждение или жёсткое закрепление детали. Исправление: подогреть деталь перед сваркой, снять напряжения после, не закреплять деталь намертво.
Методы обнаружения дефектов — визуальный осмотр, ультразвук, рентген — разобраны в статье про методы контроля сварных швов.
Что нужно для ручной дуговой сварки: аппарат, электроды, защита
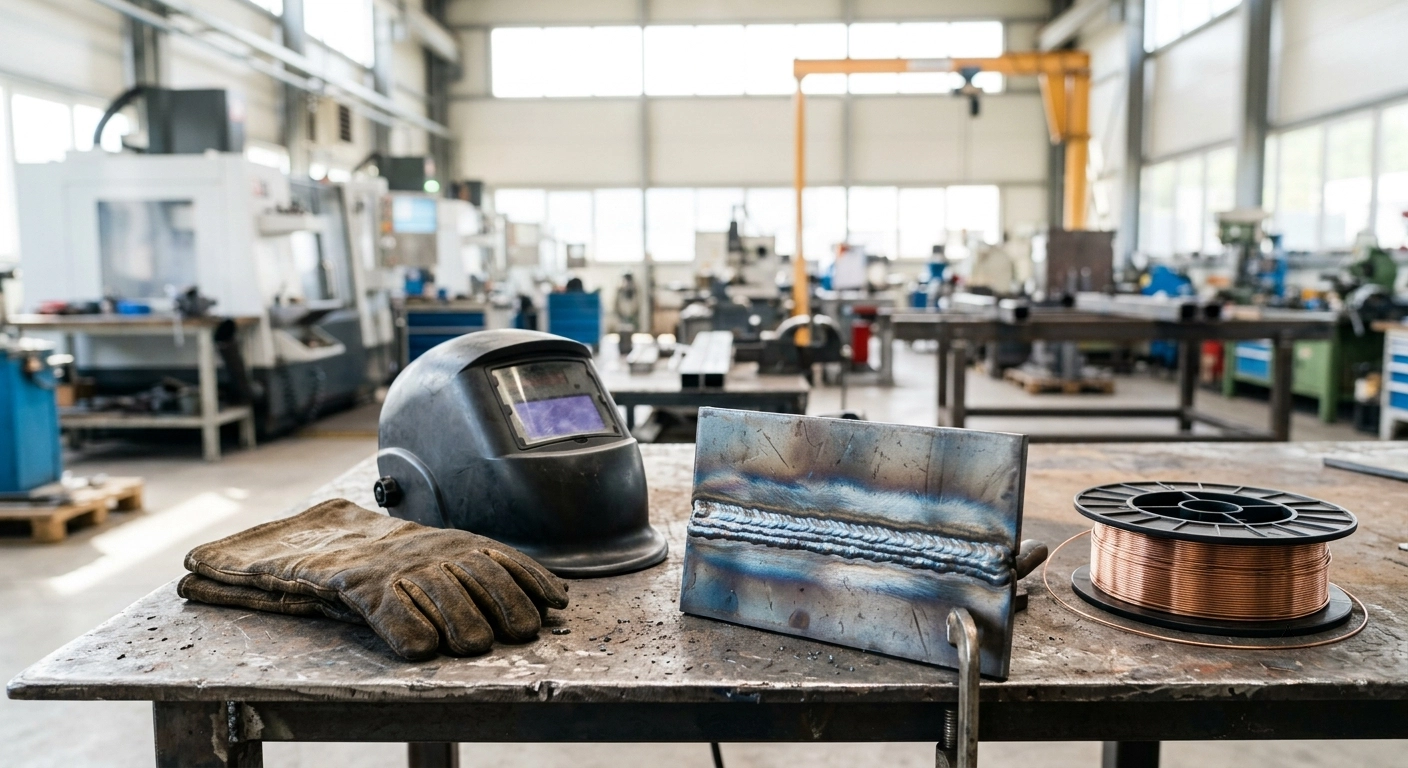
Минимальный набор для старта — четыре позиции. Сварочный аппарат: инверторный компактен, держит стабильный ток и работает от сети 220 В. Для разовых работ этого достаточно, трёхфазный трансформатор нужен только для промышленных объёмов.
Электроды подбирают под диаметр металла и тип покрытия — об этом выше. Защита обязательна: маска со светофильтром для глаз, краги для рук, плотная одежда из хлопка для тела. Синтетика плавится и прилипает к коже при попадании брызг.
Инструмент: молоток для оббивки шлака, металлическая щётка для зачистки, струбцины для фиксации деталей. Для разовых работ не нужно газовое оборудование — это главное отличие от полуавтомата.
Основные этапы: от подготовки кромок до зачистки шва
Порядок работы при ручной дуговой сварке — пять шагов.
- Подготовка. Зачистить кромки от ржавчины, масла и краски. При толщине металла от 4 мм снять фаску — без неё провар будет неполным.
- Настройка. Выставить ток по диаметру электрода и толщине металла по таблице выше.
- Прихватки. Зафиксировать детали в нескольких точках, чтобы их не повело при нагреве. При сварке на весу деталь обязательно закрепить струбцинами.
- Сварка. Вести электрод с наклоном 15–30° от вертикали, держать короткую дугу — 2–3 мм. Длинная дуга даёт поры и разбрызгивание.
- Зачистка. Оббить шлак молотком, зачистить щёткой, осмотреть шов на дефекты.
Частые ошибки начинающего сварщика
Слишком длинная дуга — самая частая ошибка. Шов получается пористым, металл разбрызгивается, провар неглубокий. Держите дугу 2–3 мм — это расстояние между концом электрода и деталью.
Неправильный ток: малый — электрод залипает, дуга гаснет; большой — прожог тонкого металла и подрез. Начинайте с нижней границы диапазона и поднимайте ток, пока дуга не станет стабильной.
Сварка по грязному металлу: ржавчина, краска и масло дают поры и непровар. Зачистка кромок — не опция, а обязательный этап.
Пренебрежение защитой: ожог глаз без маски проявляется через несколько часов и лечится долго. Брызги металла прожигают синтетику и оставляют ожоги на коже. Маска и краги — всегда.
Итог: когда выбирать ручную дуговую сварку
Ручную дуговую сварку выбирают не потому, что она лучше, а потому что она работает там, где другие способы неудобны. На улице, в труднодоступных местах, при разовых работах и на толстом металле — MMA вне конкуренции.
Полуавтомат — для цеха, длинных швов, тонкого металла и серийных деталей. Если нужна сварка тонкой нержавейки или алюминия, рассмотрите лазерную сварку — она даёт минимальную зону нагрева и шов без брызг.
Сравнение контактной, лазерной и дуговой сварки — в отдельной статье сравнение контактной, лазерной и дуговой сварки.
Если вы готовите чертёж детали и не уверены, какой способ сварки подойдёт, пришлите его на расчёт — технолог проверит и подскажет оптимальный вариант.
Нужна такая работа? Смотрите страницы услуг: Сварочные работы.
Частые вопросы
Чем ручная дуговая сварка отличается от полуавтомата?
В ручной дуговой сварке электрод с покрытием подаётся вручную, а защита шва создаётся газом и шлаком от плавящегося покрытия. В полуавтомате проволока подаётся механизмом, а защита — газом из баллона, поэтому шов ровнее, но оборудование менее мобильно.
Какой ток нужен для электрода 3 мм?
Для электрода диаметром 3 мм ориентировочный диапазон тока — 80–120 А. Точное значение зависит от марки электрода, толщины металла и пространственного положения шва.
Какие электроды выбрать для ручной дуговой сварки?
Для начинающих подходят электроды с рутиловым покрытием — они легко зажигаются и дают стабильную дугу. Для ответственных конструкций выбирают электроды с основным покрытием, которые дают шов с высокой ударной вязкостью.
Можно ли варить ручной дуговой сваркой на улице?
Да, это одно из главных преимуществ способа: ручная дуговая сварка не требует газового баллона и работает на ветру. Полуавтомат на открытой площадке теряет газовую защиту, и шов получается пористым.
Источники
- ГОСТ 9466-75 — Электроды покрытые металлические для ручной дуговой сварки сталей и наплавки — Госстандарт СССР
- ГОСТ 9467-75 — Электроды покрытые металлические для ручной дуговой сварки конструкционных и теплоустойчивых сталей — Госстандарт СССР
- ГОСТ 5264-80 — Ручная дуговая сварка. Соединения сварные — Госстандарт СССР