Деталь под гибку нужно проектировать с учётом того, как металл ведёт себя при сгибании: у него есть минимальный радиус, он частично распрямляется после гиба, а отверстия рядом с линией сгиба вытягиваются. Разбираем, что указать в чертеже, чтобы снизить риск брака при гибке.
Что происходит с металлом при гибке
При гибке внешняя сторона листа растягивается, а внутренняя сжимается. Между ними лежит нейтральный слой, длина которого не меняется. Поэтому длина заготовки, то есть развёртка, не равна сумме длин полок готовой детали: её считают с поправкой на толщину металла и радиус гиба.
После снятия нагрузки металл частично распрямляется. Это называется упругим возвратом. Станок гнёт с небольшим запасом по углу, чтобы после возврата угол получился нужным. Величина возврата зависит от марки металла, толщины и радиуса, и учитывается при подготовке программы.
Факт. Если радиус гиба в чертеже меньше допустимого для данной толщины и марки металла, на наружной стороне гиба могут появиться трещины.
Радиус гиба: почему нельзя ставить любой
У каждого металла есть минимальный радиус, при котором он гнётся без трещин. Он зависит от марки, толщины и состояния материала. Мягкая сталь гнётся с малым радиусом, а некоторые алюминиевые сплавы и закалённые стали требуют большего.
Если радиус не критичен, напишите «по усмотрению исполнителя»: мы подберём значение под инструмент и материал. Если радиус важен для конструкции, укажите это в чертеже и допуск на него. То же с углом гиба: если допуск на угол критичен, пропишите его отдельно, это частая причина споров при приёмке.
Если у всех гибов детали одинаковый радиус, работа дешевле: не нужно менять инструмент.
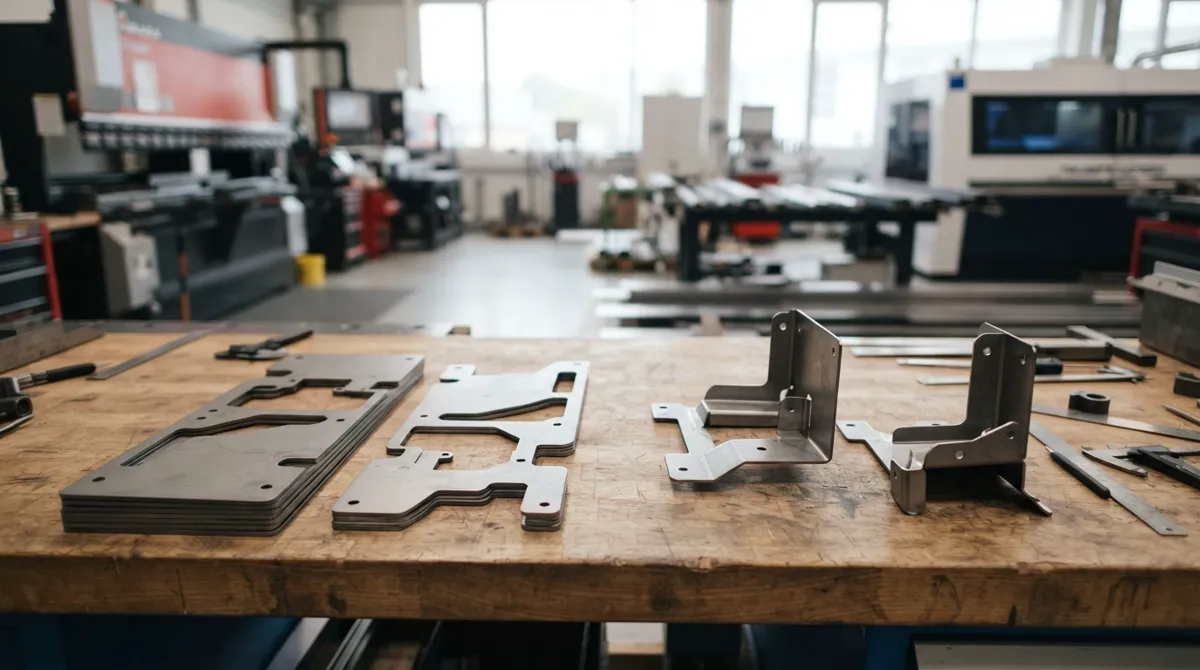
Отверстия и вырезы рядом с линией гиба
Самая частая ошибка в чертежах — отверстие слишком близко к линии сгиба. При гибке металл вокруг линии тянется, и отверстие превращается из круглого в овальное, а иногда рвётся кромка.
Что помогает:
- Держать отверстие подальше от линии гиба. Чем толще металл и больше радиус, тем дальше от гиба должно быть отверстие. Точное расстояние подскажем при расчёте вашей детали.
- Если отверстие нужно близко к гибу, его можно сделать после гибки или сместить, либо заменить овальным пазом с запасом.
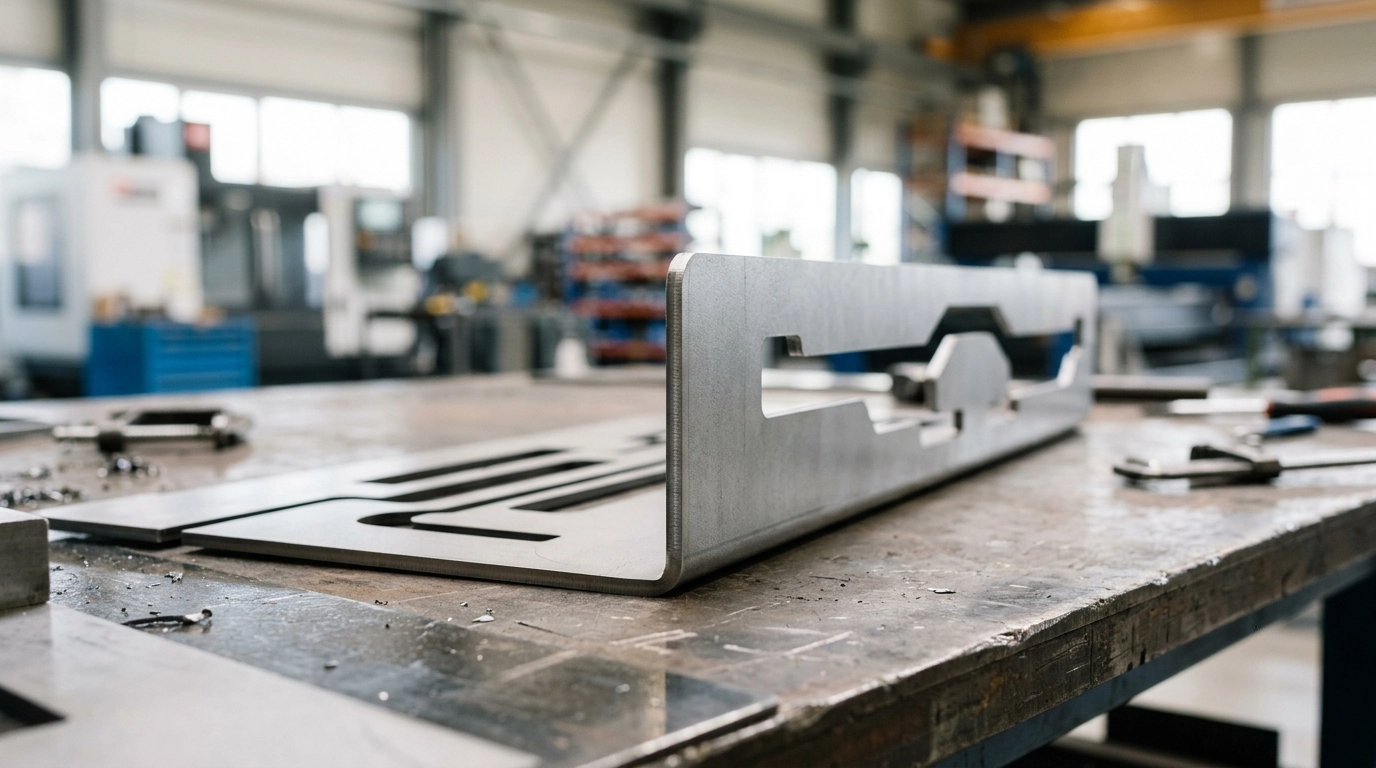
- Не ставить вырезы поперёк линии гиба без необходимости: они ослабляют место сгиба.
Высота полки и порядок гибов
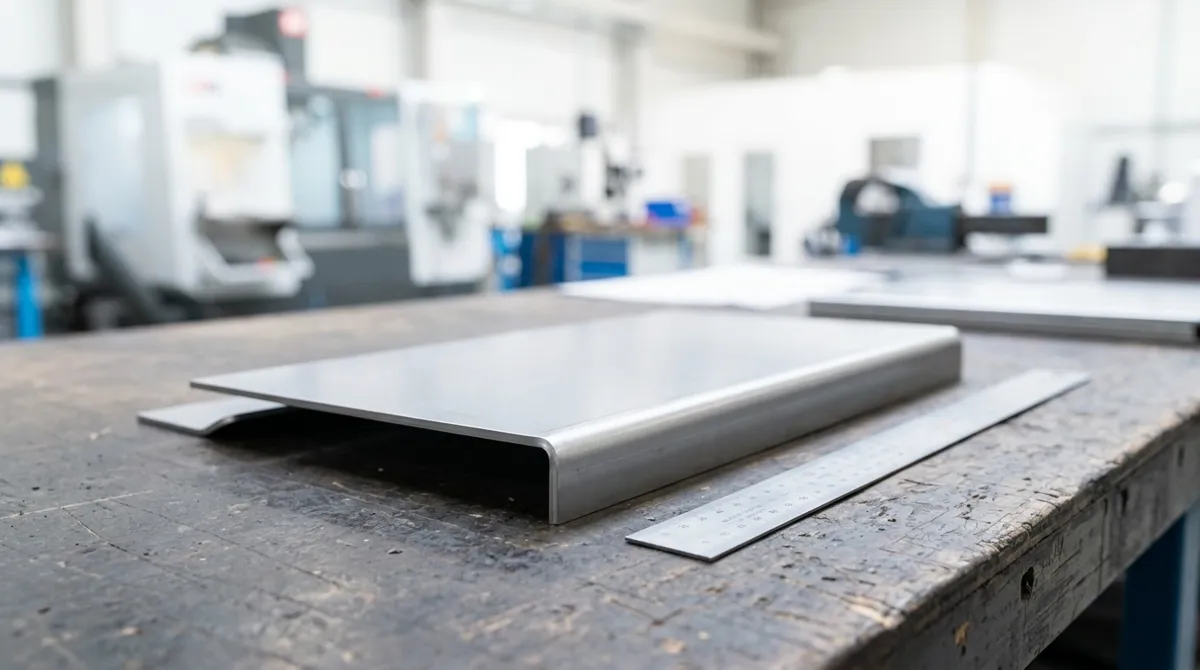
Полка — это отогнутая часть детали. Она не может быть сколь угодно короткой: инструмент должен захватить её при гибке. Минимальную высоту полки для вашей толщины подскажем при расчёте. Слишком короткую полку станок согнуть не сможет, и тогда её заменяют сваркой или увеличивают до реализуемой высоты.
Порядок гибов тоже важен. Если деталь имеет несколько сгибов, уже согнутые полки могут упираться в станок или инструмент при следующем гибе. Поэтому при проверке чертежа мы смотрим, в каком порядке можно согнуть деталь и не мешает ли она сама себе.
Направление проката и трещины
Листовой металл при прокатке приобретает направление волокон. Гнуть поперёк проката безопаснее: трещины появляются реже. Гибка вдоль проката при малых радиусах чревата трещинами на внешней стороне. Если деталь ответственная и радиус небольшой, укажите допустимое направление гиба или обсудите раскрой с технологом.
Разгрузочные вырезы в углах
Когда два гиба сходятся в углу, металл в этом месте стремится смяться и порвать кромку. Чтобы этого не было, в углах делают небольшие разгрузочные вырезы: круглые или прямоугольные. Обычно их предусматривает цех при подготовке развёртки, но лучше учесть их в чертеже.
Развёртка: кто её считает
Если у вас есть только чертёж готовой детали, развёртку можно не готовить: мы рассчитаем её сами с учётом толщины и радиуса. Если развёртка у вас есть, проверьте, для какого радиуса и материала она посчитана: при смене радиуса или марки размеры плоской заготовки меняются.
Длина линии гиба ограничена возможностями станка. У нас на гибочном станке с ЧПУ длина гиба — до 4000 мм. Более длинные детали разбивают на части или ищут другое конструктивное решение. Подробнее о возможностях — на странице гибки листового металла.
Гибка или сварка: что выбрать
Гибка заменяет сварку там, где деталь можно сделать из одной заготовки. Как правило, это дешевле и прочнее: нет шва, нет зоны термического влияния и поводки от нагрева. Про то, как деформация влияет на сварные детали, читайте в статье деформация после сварки. А если нужны и резка, и гибка, их выгоднее заказывать вместе: резка и гибка в одном заказе.
Чек-лист перед отправкой чертежа на гибку
- Указаны материал и толщина.
- Радиус гиба задан или оставлен на усмотрение исполнителя.
- Отверстия не стоят вплотную к линиям гиба.
- Полки не слишком короткие для захвата инструментом.
- Учтён порядок гибов: деталь не упирается в станок.
- Указаны критичные размеры и допуски, только там, где они нужны.
- Количество деталей и срок.
О том, как указывать допуски, в статье допуски при лазерной резке и гибке.
Нужна такая работа? Смотрите страницы услуг: Гибка листового металла, Корпуса из металла.
Частые вопросы
Нужна ли развёртка для заказа гибки?
Нет, достаточно чертежа готовой детали. Развёртку посчитаем сами.
Какой минимальный радиус гиба можно указать?
Он зависит от марки металла и толщины. Если радиус не критичен, оставьте его на усмотрение исполнителя.
Почему рядом с гибом отверстие превратилось в овал?
Металл вокруг линии сгиба тянется и вытягивает отверстие. Такие отверстия делают дальше от гиба или после гибки.
Какая максимальная длина гиба?
До 4000 мм. Более длинные детали разбиваем на части или подбираем другую конструкцию.
Можно ли согнуть уже окрашенную или сваренную деталь?
Чаще нельзя без повреждений. Гибка идёт по заготовке, поэтому её делают до сварки и покраски.