Допуск в чертеже — это не формальность, а цена детали. Поставите ±0,05 мм там, где достаточно ±0,3 мм, — заплатите за прецизионную обработку без необходимости. Поставите слишком свободный допуск — деталь не соберётся. Разберём, какую точность реально дают лазерная резка и гибка, и как выбрать допуск под задачу.
Какие допуски реально даёт лазерная резка
Лазерная резка на современном оборудовании даёт допуск ±0,1–0,3 мм для листов толщиной 1–10 мм. Для толщин 12–20 мм реальный допуск расширяется до ±0,3–0,5 мм. Это ориентиры: точная цифра зависит от станка, материала и состояния листа, поэтому её называет исполнитель по вашему чертежу.
Толщина листа — главный фактор, влияющий на точность. Чем толще металл, тем шире зона термического влияния и тем больше отклонение от номинального размера. Тонкий лист 1–2 мм режется с допуском ±0,1 мм, лист 10 мм — уже ±0,2–0,3 мм, а 20 мм — ±0,5 мм.
Волоконный лазер точнее CO2-лазера на тонких листах: у него меньше пятно фокусировки, что даёт более узкий рез и меньше тепловых деформаций. На толстых листах разница между типами лазеров сглаживается — там точность ограничивает физика процесса, а не тип источника.
Факт. Чем толще лист, тем шире достижимый допуск лазерной резки: типовые ориентиры — порядка ±0,1–0,3 мм на тонком и среднем металле и ±0,3–0,5 мм на толстом. Точную цифру называет исполнитель по своему станку.
Что означает допуск ±0,1 мм на практике? Для деталей, которые собираются без дополнительной подгонки, этого достаточно в большинстве случаев: отверстия под крепёж, пазы, контуры корпусов. Если же деталь должна сопрягаться с прецизионным узлом — например, валом с допуском ±0,02 мм, — лазерной резки уже недостаточно, нужна механическая обработка.
Допуски по толщинам: таблица для инженера
Толщина листа напрямую определяет достижимый допуск. Ниже — типовые значения для трёх диапазонов толщин, которые чаще всего встречаются в заказах на лазерную резку.
| Диапазон толщин | Типовой ориентир допуска |
|---|---|
| 1–3 мм | ±0,1 мм |
| 4–10 мм | ±0,2–0,3 мм |
| 12–20 мм | ±0,3–0,5 мм |
ГОСТ 30893.1 принят на основе международного стандарта ИСО 2768-1 и задаёт общие допуски для размеров, у которых допуск не указан отдельно. Точность выбирают классом: f (точный), m (средний), c (грубый) или v (очень грубый). На чертеже это записывают в виде «ГОСТ 30893.1-m». Какой класс подходит для резки и гибки вашей детали, решают конструктор и исполнитель.
Мнение. Если в чертеже стоит допуск ±0,05 мм на деталь из листа 10 мм, лазерная резка его не обеспечит — закладывайте либо механическую обработку, либо пересматривайте конструкцию.
Важно: таблица — ориентир для углеродистой стали. Для нержавейки и алюминия допуск может быть шире из-за теплопроводности и склонности к деформации, уточняйте у исполнителя.
Откуда берутся погрешности при резке
Погрешность лазерной резки — это не ошибка оператора, а сумма физических факторов. Главный из них — тепловое расширение: лазер нагревает металл в зоне реза до тысяч градусов, лист расширяется неравномерно, и после остывания геометрия детали немного уходит от номинала.
Второй фактор — конусность реза. Лазерный луч фокусируется в пятно, которое имеет форму конуса: сверху рез шире, снизу уже. На тонких листах разница незаметна, на листе 20 мм ширина реза сверху и снизу может отличаться на 0,1–0,2 мм. Это нужно учитывать, если деталь сопрягается с другой по всей толщине.
Качество кромки термической резки классифицирует международный стандарт ISO 9013: у лазерной резки оно высокое, но на толстом металле хуже, чем на тонком. Для большинства задач этого достаточно, но под сварку или под покраску кромку иногда приходится дополнительно обрабатывать.
Состояние поверхности тоже влияет на точность: ржавчина, окалина, масляная плёнка рассеивают луч и расширяют зону реза. Поэтому для ответственных деталей лист перед резкой очищают, а марку стали указывают в чертеже.
Допуски на гибку: углы, радиусы, полки
Гибка — операция с большими допусками, чем резка. Ориентиры: угловые отклонения на листогибочном прессе — порядка ±0,5°–±1°, линейные размеры после гибки — ±0,2–0,5 мм в зависимости от толщины листа и количества гибов. Точное значение задаёт документ на изделие; для общих допусков применяют ГОСТ 30893.1.
Пружинение — главный враг точности гибки. После снятия нагрузки металл частично возвращается в исходное положение: у стали это обычно несколько градусов, у нержавейки и алюминия — больше. Компенсируют пружинение перегибом: лист гнут на угол больше номинального, чтобы после отдачи получить нужное значение. Величину перегиба подбирают на пробной гибке.
Минимальный радиус гиба зависит от материала и толщины. Для углеродистой стали внутренний радиус обычно принимают равным 0,5–1 толщины листа, для нержавейки — 1–1,5 толщины, для алюминия — 1–2 толщины. Меньший радиус ведёт к трещинам на внешней поверхности гиба.
Минимальная полка для гибки — ещё одно практическое ограничение. Полка короче 4–5 толщин листа не даёт инструменту достаточно опоры, и угол получается нестабильным. Для листа 2 мм минимальная полка — 8–10 мм, для листа 5 мм — 20–25 мм.
| Материал | Пружинение | Минимальный радиус гиба | Минимальная полка |
|---|---|---|---|
| Углеродистая сталь | 1–3° | 0,5–1 толщины | 4–5 толщин |
| Нержавейка | 2–4° | 1–1,5 толщины | 4–5 толщин |
| Алюминий | 3–5° | 1–2 толщины | 5–6 толщин |
Значения в таблице — ориентиры для типовых материалов; точные подбирают на пробной гибке под конкретную партию.
Факт. После гибки металл частично «отпружинивает» назад: у стали это обычно несколько градусов, у алюминия и нержавейки — больше, поэтому лист гнут с небольшим перегибом.
K-фактор и расчёт развёртки: почему это влияет на допуск
K-фактор — это коэффициент, который показывает положение нейтральной оси при гибке: слоя металла, который не растягивается и не сжимается. От него зависит расчёт развёртки — длины заготовки до гибки, из которой получится деталь нужных размеров.
Для углеродистой стали K-фактор обычно принимают 0,3–0,5, для алюминия — 0,33–0,45. Точное значение зависит от толщины листа, радиуса гиба и свойств конкретной марки металла.
Ошибка в K-факторе на 0,1 сдвигает итоговый размер детали примерно на десятые доли миллиметра на каждом гибе, и на детали с несколькими гибами ошибка накапливается — вплоть до того, что деталь не соберётся. Поэтому развёртку считают по фактическому K-фактору материала, а не по среднему значению из справочника.
Мнение. Если деталь имеет больше двух гибов, не полагайтесь на типовой K-фактор — запросите у исполнителя расчёт развёртки под конкретный материал и радиус.
Резка + гибка: как накапливается погрешность
Допуски двух операций складываются. Если лазерная резка даёт ±0,2 мм, а гибка — ±0,3 мм, итоговая деталь может отклониться на ±0,5 мм от номинала. На детали с несколькими гибами погрешность накапливается от гиба к гибу.
Правильная простановка баз в чертеже — способ управлять накоплением погрешности. Базу нужно ставить на ту поверхность, которая не участвует в гибке: тогда отклонения от гибки не сдвигают все последующие размеры. Если база стоит на гнутой полке, каждый следующий размер наследует ошибку предыдущего гиба.
Пример: деталь с двумя гибами и отверстием, которое должно попасть в сборочный узел. Если отверстие режется до гибки, его положение после гибки сместится на величину допуска гибки — ±0,3 мм. Если отверстие функционально важное, его либо режут после гибки, либо закладывают в чертёж допуск на положение отверстия ±0,5 мм с учётом обеих операций.
Сварка добавляет свою погрешность: термические деформации при сварке могут сдвинуть размеры ещё на десятые доли — единицы миллиметров. Поэтому для сварных узлов допуски на детали закладывают свободнее, чем для цельных.
Как выбрать допуск и не переплатить
Главное правило: допуск должен соответствовать функции поверхности, а не быть одинаковым для всей детали. Отверстие под крепёж требует ±0,1 мм, внешний контур корпуса — ±0,3 мм, а декоративная кромка — ±0,5 мм.
Ужесточение допуска удорожает деталь нелинейно. Переход от ±0,3 мм к ±0,1 мм может потребовать смены оборудования, дополнительного контроля и отбраковки части деталей. Переход от ±0,1 мм к ±0,05 мм — это уже прецизионная обработка с совершенно другой стоимостью.
Типовая ошибка — завышенные допуски на нефункциональных поверхностях. Инженер ставит ±0,05 мм на весь контур «для надёжности», хотя точность нужна только на двух отверстиях. В результате деталь стоит в разы дороже, а собирается так же.
Чек-лист перед простановкой допуска:
- Какая поверхность функциональная, а какая — нет?
- Сопрягается ли эта поверхность с другой деталью?
- Какой допуск у сопрягаемой детали?
- Какая операция формирует этот размер — резка, гибка или сварка?
- Что произойдёт, если размер выйдет за допуск: деталь не соберётся или просто будет выглядеть иначе?
Как готовить сам файл для резки — в статье «DXF для лазерной резки», а как чертёж влияет на цену — в статье «Как подготовить чертёж, чтобы деталь вышла дешевле».
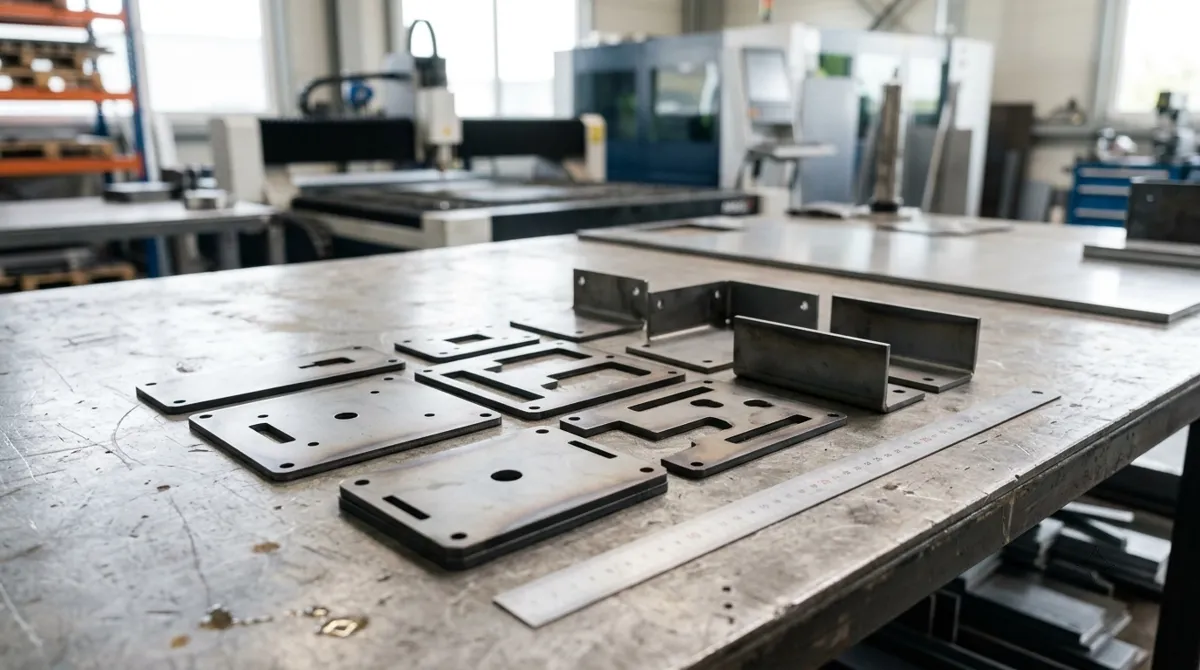
Лазерная резка против плазменной и фрезеровки: точность
Лазерная резка занимает среднее положение по точности среди методов раскроя. Она точнее плазменной, но уступает фрезеровке.
| Метод | Типовой ориентир допуска |
|---|---|
| Лазерная резка | ±0,1–0,3 мм |
| Плазменная резка | ±0,5–1,5 мм |
| Фрезеровка | ±0,02–0,05 мм |
Плазменная резка подходит для толстых листов, где допуск ±1 мм не критичен: заготовки под сварку, черновой раскрой. Фрезеровку выбирают, когда нужна точность выше лазерной: посадочные места, пазы под подшипники, сопрягаемые поверхности.
Лазерная резка — оптимальный компромисс для листового металла: точность достаточна для большинства сборочных задач, а скорость и стоимость раскроя ниже, чем у фрезеровки. Лазерная резка металла по чертежам закрывает большинство задач по раскрою листа.
Итог: какую точность закладывать в чертёж
Ориентиры для чертежа: для лазерной резки закладывайте ±0,1–0,3 мм на листах до 10 мм и ±0,3–0,5 мм на более толстых. Для гибки — ±0,5°–±1° на углы и ±0,2–0,5 мм на линейные размеры, с учётом пружинения материала.
Главное правило: не завышайте точность без необходимости. Каждый лишний знак после запятой в допуске — это удорожание без пользы для сборки. Если сомневаетесь, какой допуск закладывать под конкретную деталь, пришлите чертёж: посмотрим, где точность нужна, а где её можно ослабить. Подробнее об операции — на странице гибки листового металла.
Нужна такая работа? Смотрите страницы услуг: Лазерная резка металла, Гибка листового металла.
Частые вопросы
Какой допуск даёт лазерная резка металла?
Ориентировочно, для листов 1–10 мм типовой допуск составляет ±0,1–0,3 мм, для толщин 12–20 мм — ±0,3–0,5 мм. Точное значение зависит от толщины, марки стали и состояния оборудования.
Какие допуски на гибку листового металла?
Ориентиры: угловые отклонения ±0,5°–±1°, линейные размеры после гибки ±0,2–0,5 мм — в зависимости от толщины и количества гибов. Пружинение учитывают перегибом, его величину подбирают на пробной гибке.
Что такое допуски и посадки в машиностроении?
Допуск — это разрешённое отклонение размера от номинала, посадка — характер соединения двух деталей с учётом их допусков. Для общих допусков на резку и гибку применяют классы точности по ГОСТ 30893.1 — чаще всего средний или грубый.
Как уменьшить пружинение при гибке металла?
Пружинение компенсируют перегибом: угол подбирают на пробной гибке под материал и радиус, а K-фактор учитывают при расчёте развёртки. Для алюминия и нержавейки перегиб требуется больше, чем для углеродистой стали.