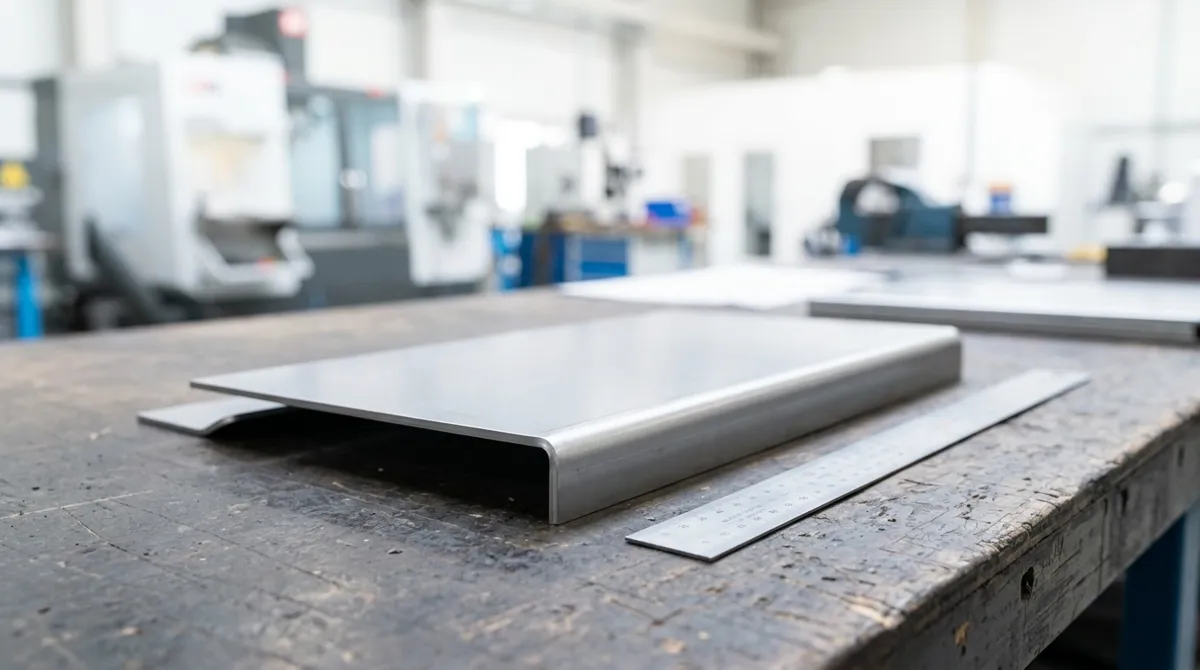
Минимальный радиус гибки — это наименьший внутренний радиус, при котором внешние волокна листа ещё не рвутся. Он зависит от материала, толщины, направления проката и состояния кромки. В статье — таблица радиусов для стали, нержавейки и алюминия, формула расчёта и чек-лист, который поможет не запороть партию.
Что такое радиус гибки и почему он бывает минимальным
При гибке листового металла различают два радиуса: внутренний — по поверхности, к которой прижимается пуансон, и внешний — по наружной стороне гиба. В чертежах и расчётах обычно указывают внутренний радиус, потому что именно он задаётся оснасткой.
Внутри листа проходит нейтральный слой — условная поверхность, где металл не сжимается и не растягивается. С внутренней стороны от него волокна сжимаются, с внешней — растягиваются. Чем меньше радиус, тем сильнее растяжение внешних волокон. Когда деформация превышает предел пластичности материала, волокна рвутся — появляется трещина.
Минимальный радиус гибки — это граница, до которой внешние волокна растягиваются без разрушения. Если назначить радиус меньше, деталь треснет либо сразу, либо после непродолжительной эксплуатации, когда микротрещины разовьются под нагрузкой.
После снятия нагрузки металл частично возвращается к исходной форме — это пружинение. Фактический радиус после гибки оказывается больше расчётного, и это нужно учитывать при настройке станка: перегибать деталь на угол пружинения.
Факт. Внешние волокна при гибке растягиваются, внутренние сжимаются, а нейтральный слой между ними не меняет длину.
От чего зависит минимальный радиус: 5 факторов, которые решают
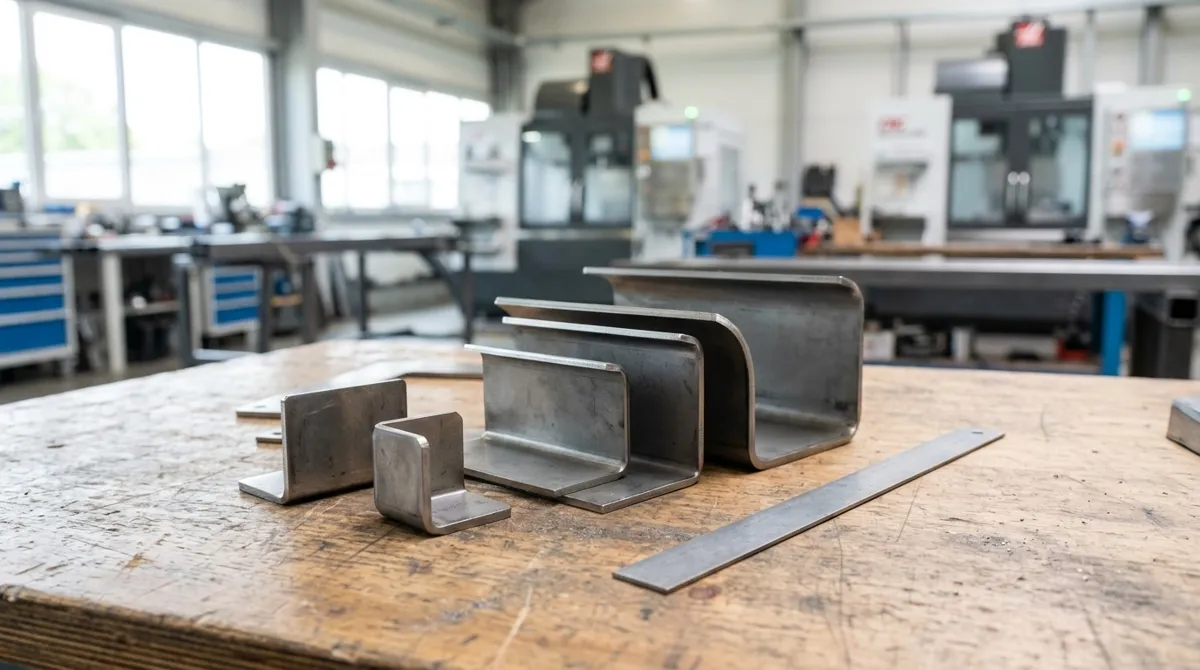
Минимальный радиус гибки — не константа из справочника, а расчётная величина. Её определяют пять факторов, и каждый может сдвинуть границу в разы.
Первый — материал. Пластичные низкоуглеродистые стали гнутся с малым радиусом, а высокопрочные и закалённые требуют большего запаса. Нержавейка прочнее обычной стали, поэтому её минимальный радиус выше. Алюминий пластичен, но зависит от сплава: одни марки гнутся почти как сталь, другие трескаются при малейшем перегибе.
Второй — толщина листа. Чем толще лист, тем больше абсолютный минимальный радиус. Относительный радиус (в долях от толщины) при этом остаётся примерно одинаковым для конкретного материала.
Третий — направление проката. Это самый недооценённый фактор: гибка вдоль волокон требует заметно большего радиуса, чем поперёк. Подробнее — в следующем разделе.
Четвёртый — состояние кромки. Заусенцы, наклёп после гильотины и зона термического влияния после плазменной или лазерной резки работают как концентраторы напряжений. Трещина почти всегда начинается с кромки.
Пятый — температура. Нагрев повышает пластичность и позволяет гнуть с меньшим радиусом, но добавляет окалину и коробление.
Направление проката: почему поперёк волокон гнуть безопаснее
Лист после прокатки имеет направленную структуру: зёрна металла вытянуты вдоль направления движения валков. Эти вытянутые зёрна называют волокнами проката. Вдоль волокон металл прочнее на разрыв, но границы между зёрнами — слабые места при растяжении поперёк.
При гибке вдоль волокон внешние слои растягиваются по границам зёрен. Связь между зёрнами слабее, чем само зерно, поэтому трещина развивается быстрее. При гибке поперёк волокон растяжение идёт через сами зёрна, и металл выдерживает большую деформацию.
Практический вывод: если линия гиба совпадает с направлением проката, минимальный радиус нужно увеличивать с запасом. Если гиб идёт поперёк — можно брать радиус по таблице.
Определить направление проката на листе без маркировки можно по следам валков: тонкие продольные риски на поверхности. Если рисок не видно, согните пробный образец в обе стороны — трещина появится раньше при гибке вдоль волокон.
Мнение. Если на чертеже линия гиба совпадает с направлением проката, а радиус назначен по нижней границе таблицы, закладывайте запас — иначе партия уйдёт в брак.
Таблица минимальных радиусов гибки для стали, нержавейки и алюминия
Значения ниже — общая практика для холодной гибки листа в отожжённом состоянии. Для ответственной детали радиус считают по формуле из следующего раздела, а таблицу используют как ориентир.
| Материал | Минимальный радиус, в долях от толщины | Примечание |
|---|---|---|
| Сталь 3, низкоуглеродистая | 0,5–1,0 | Поперёк проката — 0,5, вдоль — 1,0 |
| Нержавеющая сталь | 1,0–2,0 | Зависит от марки: AISI 304 гнётся лучше, чем 430 |
| Алюминий | 0,5–1,5 | Мягкие сплавы — 0,5, полутвёрдые — 1,5 |
| Латунь | 0,5–1,0 | Мягкая латунь гнётся с малым радиусом |
| Медь | 0,5–1,0 | Отожжённая медь пластична |
Для стали 3 толщиной 2 мм минимальный радиус поперёк проката — 1 мм, вдоль — 2 мм. Для нержавейки 1,5 мм — от 1,5 до 3 мм в зависимости от марки и состояния.
Как рассчитать минимальный радиус: формула и пример для стали 3
Минимальный радиус гибки считают по формуле Rmin = C × S, где S — толщина листа, а C — коэффициент, зависящий от материала и направления проката.
Коэффициент C для распространённых материалов при гибке поперёк проката:
- низкоуглеродистая сталь — 0,5;
- нержавеющая сталь — 1,0–1,5;
- алюминий мягкий — 0,5;
- алюминий полутвёрдый — 1,0–1,5;
- латунь мягкая — 0,5;
- медь отожжённая — 0,5.
Пример для стали 3 толщиной 2 мм: Rmin = 0,5 × 2 = 1 мм. Если гиб идёт вдоль проката, коэффициент увеличивают до 1,0 — радиус 2 мм.
Пример для нержавейки 1,5 мм: Rmin = 1,0 × 1,5 = 1,5 мм. Для марки с пониженной пластичностью коэффициент берут 1,5 — радиус 2,25 мм.
Порядок расчёта:
- Определите материал и его состояние.
- Возьмите коэффициент C из таблицы.
- Умножьте на толщину листа.
- Сверьте с таблицей радиусов и запасом на направление проката.
Как способ резки заготовки влияет на трещины при гибке
Кромка заготовки — самое напряжённое место при гибке. Способ резки определяет, насколько эта кромка готова к деформации.
Лазерная резка даёт узкую зону термического влияния. Кромка получается ровной, но на ней есть тонкий слой закалённого металла. При радиусе гибки с запасом зачистка не обязательна. Если радиус близок к минимальному, кромку лучше снять абразивом.
Плазменная резка оставляет более широкую зону термического влияния. Металл в этой зоне хрупкий, с изменённой структурой. Перед гибкой такую кромку зачищают всегда, иначе трещина пойдёт именно от неё.
Гильотина не греет металл, но наклёпывает кромку: срез уплотняется, появляются микротрещины. Для гибки с малым радиусом кромку после гильотины тоже зачищают.
Холодная или горячая гибка: когда нагрев спасает деталь
Холодная гибка — основной способ для листа небольшой и средней толщины. На толстом металле радиус по формуле становится слишком большим, и тогда применяют горячую гибку.
Нагрев повышает пластичность: металл выдерживает большую деформацию без разрушения. Минимальный радиус при горячей гибке можно уменьшить по сравнению с холодной. Температуру нагрева подбирают под марку металла и толщину.
У горячей гибки есть цена: окалина на поверхности, коробление, изменение механических свойств. После нагрева деталь часто требует правки и дополнительной обработки. Поэтому горячую гибку применяют, когда холодной не обойтись, а не для удобства.
Мнение. Горячая гибка — крайняя мера. Если деталь можно получить холодной гибкой с увеличенным радиусом, это почти всегда дешевле и предсказуемее.
Дефекты гибки: трещина, утяжина, гофры, пружинение — что делать
Каждый дефект гибки имеет конкретную причину и конкретное действие. Разберём типовые случаи.
| Дефект | Причина | Что делать |
|---|---|---|
| Трещина на внешнем радиусе | Радиус меньше минимального, гибка вдоль волокон, заусенец на кромке | Увеличить радиус, развернуть заготовку, зачистить кромку |
| Утяжина — локальное утонение | Неправильная оснастка, слишком узкий пуансон | Подобрать пуансон по радиусу, проверить матрицу |
| Гофры на внутренней стороне | Потеря устойчивости при сжатии | Увеличить радиус, добавить поддержку листа |
| Пружинение — угол отгибается назад | Упругая деформация после снятия нагрузки | Перегибать на угол пружинения |
| Разброс угла по длине | Неравномерный прижим, износ оснастки | Проверить параллельность, заменить изношенные части |
Трещина — самый опасный дефект: деталь уходит в неисправимый брак. Остальные дефекты часто можно устранить настройкой или доработкой оснастки.
Пружинение: почему угол отгибается назад и как это компенсировать
Пружинение — это упругое восстановление металла после снятия нагрузки. Часть деформации при гибке всегда упругая, и после отвода пуансона лист частично распрямляется.
Угол пружинения зависит от материала, радиуса и толщины. Чем прочнее материал и чем больше радиус относительно толщины, тем сильнее пружинение. Нержавеющая сталь пружинит сильнее низкоуглеродистой.
Компенсируют пружинение перегибом: пуансон опускают глубже, чтобы после отхода металла угол стал заданным. Точное значение перегиба подбирают на пробной детали, потому что оно зависит от конкретной оснастки и состояния листа.
Чек-лист технолога перед гибкой партии
Пять проверок, которые занимают десять минут и спасают от брака всей партии.
- Проверить направление проката на заготовке: линия гиба должна идти поперёк волокон, если радиус назначен без запаса.
- Осмотреть кромки: заусенцы, наклёп после гильотины, зона термического влияния после плазмы — зачистить при малом радиусе.
- Сверить радиус с таблицей или расчётом для данного материала и толщины.
- Проверить температуру цеха: холодный металл гнётся хуже, зимой заготовки выдерживают при комнатной температуре.
- Проверить оснастку: радиус пуансона, состояние матрицы, параллельность прижима.
Если хотя бы одна проверка вызывает сомнение — гибку не запускают. Один пробный образец дешевле испорченной партии.
Итог: как выбрать радиус гибки и не получить брак
Минимальный радиус гибки — это расчёт под конкретный материал, толщину и направление проката. Три главных фактора: материал, толщина, ориентация волокон.
Для простых деталей из распространённых материалов хватает таблицы. Для ответственных — считайте по формуле Rmin = C × S и закладывайте запас на направление проката.
Если сомневаетесь в радиусе, покажите чертёж технологу до запуска партии. Заказать гибку металла с проверкой чертежа можно до старта работ — это дешевле, чем исправлять брак.
Частые вопросы
Какой минимальный радиус гибки листового металла?
Минимальный радиус зависит от материала и толщины: для низкоуглеродистой стали это примерно 0,5–1,0 толщины листа, для нержавейки — 1,0–2,0, для алюминия — 0,5–1,5. Точное значение считают по формуле Rmin = C × S.
Почему появляются трещины при гибке листового металла?
Трещины возникают, когда радиус гибки меньше минимально допустимого для данного материала, либо когда гибка идёт вдоль волокон проката. Также влияют заусенцы и зона термического влияния после резки.
Как направление проката влияет на радиус гибки?
При гибке вдоль волокон проката минимальный радиус нужно увеличивать по сравнению с гибкой поперёк. Волокна — это вытянутые зёрна металла, и растяжение вдоль их границ быстрее приводит к трещине.
Нужно ли зачищать кромку после лазерной резки перед гибкой?
После лазерной резки зона термического влияния узкая, и при радиусе гибки с запасом зачистка не обязательна. После плазменной резки кромку зачищают всегда: зона термического влияния широкая и хрупкая.