Резка и гибка металла в одном заказе экономит не на самих операциях, а на стыках между ними. При передаче деталей от одного подрядчика другому теряются дни на согласования, упаковку, доставку и повторный входной контроль. Один подрядчик убирает эти стыки — и срок сокращается без изменения технологии.
Где теряются дни при раздельной резке и гибке
Партия деталей с гибкой, отданная трём разным подрядчикам, проходит через несколько стыков, на каждом из которых время уходит не на обработку, а на передачу. Лазерная резка металла у одного исполнителя, гибка листового металла у другого, сборка или сварка у третьего — между этими этапами детали физически перемещаются, а вместе с ними перемещаются и вопросы.
- Согласование чертежа с двумя-тремя подрядчиками. Каждый задаёт свои вопросы по развёртке и допускам: резчику не хватает одного, гибщику — другого, и ответы идут по цепочке через заказчика.
- Упаковка и доставка партии от резчика к гибщику. Даже внутри одного города это отдельный этап: упаковать, передать в транспортную компанию, дождаться доставки, распаковать.
- Входной контроль у второго подрядчика. Гибщик пересчитывает детали, проверяет геометрию, ищет брак резки. Если находит — начинается переписка.
- Повторное согласование при несоответствии в развёртке. Гибщик обнаружил, что развёртка не сходится, — детали возвращаются резчику, а заказчик снова в роли посредника.
Мнение. Если деталей больше двадцати и в них есть гибка, отдавать резку и гибку разным исполнителям — значит заранее закладывать в срок время только на передачу.
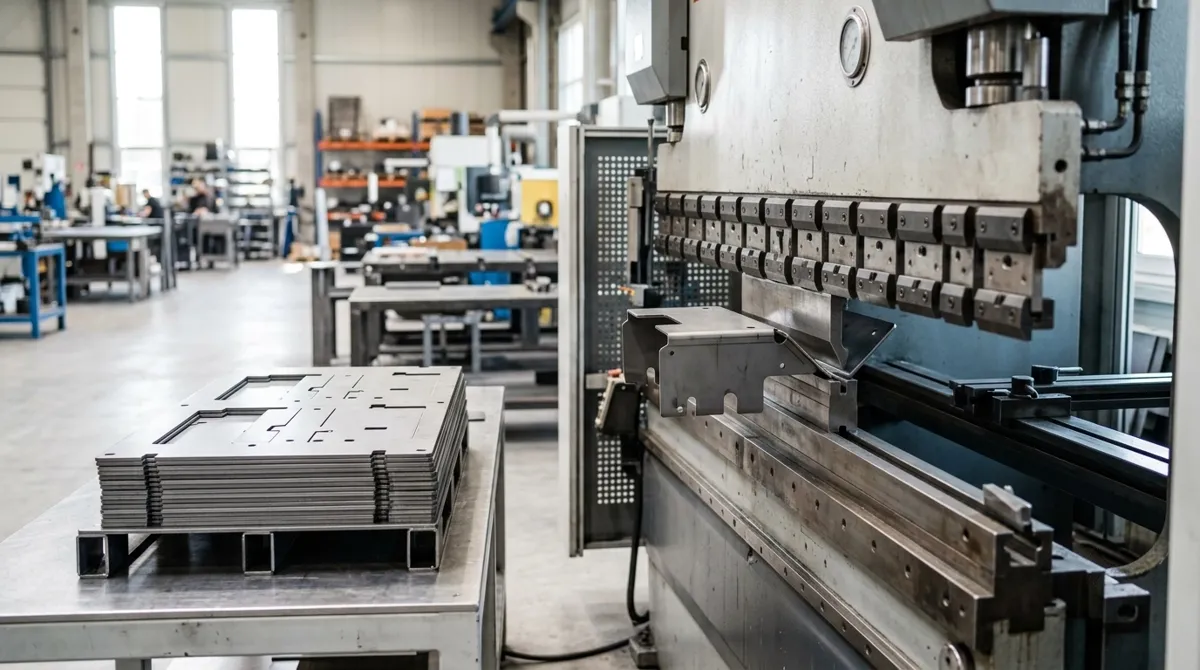
Что экономит один подрядчик на резку и гибку
Один подрядчик на лазерную резку металла и гибку листового металла убирает большинство стыков: не нужна доставка между цехами, не нужен повторный входной контроль, не нужны возвраты между исполнителями. Остаётся одно согласование — с одним технологом по одному чертежу.
| Этап | Один подрядчик | Несколько подрядчиков |
|---|---|---|
| Согласование чертежа | Один раз, один технолог | С каждым отдельно, ответы идут через заказчика |
| Передача между операциями | Внутри одного заказа | Упаковка, доставка, приёмка |
| Входной контроль | Не нужен | У каждого следующего исполнителя |
| Возвраты при ошибке в развёртке | Решаются внутри | Идут через заказчика |
Экономия получается не за счёт более быстрой резки или гибки — сами операции занимают столько же. Выигрыш даёт устранение стыков. Сколько именно времени это даст, зависит от партии и загрузки: точный срок считают по чертежу. Для единичных деталей без гибки разница меньше: там нет передачи на вторую операцию, и объединение не так заметно.
Факт. Время самих операций не меняется: при объединении резки и гибки экономится только то время, которое раньше уходило на стыки между подрядчиками.
Как резка влияет на последующую гибку
Резка и гибка — не две независимые операции, а две стадии одной детали. Ошибка на первой стадии делает невозможной или дорогой вторую, поэтому рассматривать их по отдельности нельзя.
Развёртка листовой детали — это длина заготовки до гибки. Её считают по нейтральному слою: слою металла, который при гибе не растягивается и не сжимается. Длина развёртки не равна сумме длин полок — на каждый гиб закладывают припуск, который зависит от толщины листа, угла и радиуса гиба. Не учтёшь припуск — деталь выйдет короче или длиннее чертёжного размера.
Минимальный радиус гиба ограничен свойствами материала. Как общий ориентир: для конструкционной стали — от одной толщины листа, для нержавеющей — от полутора-двух толщин, для алюминия — от двух-трёх (зависит от сплава и оснастки). Меньше — металл может треснуть по линии гиба. Нержавеющая сталь и алюминий требуют большего радиуса, чем обычная сталь той же толщины.
Кромка после лазерной резки имеет зону термического влияния — узкую полосу, где металл нагревался и менял свойства. На гибке это сказывается слабо, но при ответственных деталях кромку стоит учитывать. Допуски на резку складываются с допусками гибки в итоговой геометрии: если резчик дал плюс-минус 0,2 мм, а гибщик — плюс-минус 0,5 мм, готовую деталь проверяют по сумме этих отклонений. Подробнее о том, как задаются и проверяются эти допуски, — в статье про допуски при лазерной резке и гибке.
Типовые ошибки в чертежах, которые увеличивают срок и стоимость
Каждая ошибка в чертеже — это вопрос технолога, пауза в работе и повторное согласование. Пять самых частых ошибок стоят заказчику лишних дней на партию.
- Чертёж без развёртки. Гибщик вынужден сам считать развёртку листовой детали, а при несовпадении с чертежом — переспрашивать, какие размеры брать за основу.
- Не указаны радиусы гиба или указаны невыполнимые. Радиус меньше минимального для данной толщины и материала — деталь треснет. Технолог вернёт чертёж на уточнение.
- Размеры не от базовых кромок. Когда размеры проставлены цепочкой, допуски накапливаются, и на последнем размере отклонение выходит за пределы допустимого.
- DXF-файл не в масштабе 1:1 или с лишними слоями. Резчик не должен гадать, какой контур резать, а какой — служебный. О том, как правильно подготовить файл, — в статье про подготовку DXF-файла для лазерной резки.
- Не указан материал и его состояние. Пружинение при гибке у холоднокатаной стали, горячекатаной и алюминия разное. Без марки и состояния технолог не рассчитает угол гиба.
Мнение. Если чертёж с первого раза отвечает на вопросы технолога — материал, радиусы, развёртка, допуски, — партия уходит в работу быстрее, без нескольких кругов переписки.
Чек-лист: что проверить до отправки чертежа на резку и гибку
Пять проверок перед отправкой сокращают число согласований. Пройдитесь по списку — каждый пункт закрывает один типовой вопрос технолога.
- Формат файла. DXF или DWG в масштабе 1:1, слои разделены: контуры реза отдельно, линии гиба отдельно.
- Развёртка посчитана. Длины полок, радиусы, припуски на гиб — всё сходится с чертежом готовой детали.
- Материал указан. Марка стали, нержавейки или алюминия, толщина листа, состояние — холоднокатаный или горячекатаный.
- Допуски проставлены. На резку и на гибку отдельно, от базовых кромок, а не цепочкой.
- Количество и маркировка. Сколько деталей в партии, нужна ли маркировка каждой детали или достаточно упаковочного листа.
Если чертёж уже готов, но вы сомневаетесь, что он оптимален по стоимости, — разбор типовых мест, где деталь можно удешевить, есть в статье как подготовить чертёж, чтобы деталь вышла дешевле.
Какие материалы режут и гнут
Принимаем давальческий материал: вы привозите лист, резку и гибку выполняем по чертежу. Основные материалы — конструкционная сталь, нержавейка, алюминий и оцинковка.
| Материал | Ориентир по минимальному радиусу гиба | Особенности |
|---|---|---|
| Конструкционная сталь | от 1 толщины листа | стандартные режимы, минимальное пружинение |
| Нержавеющая сталь | от 1,5–2 толщин | выше пружинение, кромка после лазера требует внимания |
| Алюминий | от 2–3 толщин | мягче, склонен к задирам при гибке |
| Оцинкованная сталь | от 1–1,5 толщин | покрытие у кромки реза, гибка без повреждения цинка |
Нержавеющая сталь пружинит сильнее конструкционной, поэтому угол гиба подбирают с поправкой. Алюминий мягче, но при гибке на нём легче оставить задиры — нужен правильный инструмент и режим. Оцинковку гнут так, чтобы не повредить покрытие по линии гиба.
Почему не заказать резку и гибку по отдельности
Раздельный заказ оправдан, когда партии очень большие и логистика каждой операции выстроена отдельно, или когда нужна специализированная операция, которой нет у одного исполнителя. В остальных случаях один подрядчик на резку и гибку даёт три преимущества.
Сквозная ответственность: исполнитель отвечает за геометрию готовой детали, а не за свою операцию. Если деталь не сходится — не нужно выяснять, кто виноват, резчик или гибщик. Меньше согласований: один технолог вместо трёх, один чертёж, один набор вопросов. Единая система допусков: резчик и гибщик работают по одному чертежу, и допуски не конфликтуют между собой.
Факт. Один подрядчик отвечает за готовую деталь, а не за свою операцию — при раздельном заказе ответственность за стык между резкой и гибкой лежит на заказчике.
Как считают срок на резку и гибку
Срок считают по чертежу, а не по прайсу. На итоговое время влияют пять факторов.
- Количество деталей в партии. Сто одинаковых деталей режутся и гнутся быстрее в пересчёте на штуку, чем сто разных.
- Количество гибов на деталь. Каждый гиб — это отдельная операция на гибочном станке.
- Материал и толщина. Толстый лист режется медленнее, нержавейка и алюминий требуют подбора режимов.
- Переналадка гибочного станка. Партия одинаковых деталей гнётся с одной наладкой, сто разных — с переналадкой на каждую.
- Сложность геометрии. Много мелких отверстий и узких перемычек увеличивают время резки.
Порядок расчёта: чертёж → развёртка → раскрой листа → время резки → время гибки → сборка, если она нужна. Срочные заказы реально ускоряет только готовый чертёж без ошибок и партия одинаковых деталей — остальное упирается в физику процесса.
Итог: когда объединять резку и гибку в одном заказе
Объединение выгодно, когда в партии есть гибка и деталей больше нескольких штук. Для единичных простых деталей разница меньше: там нет передачи между операциями, и стыки не съедают время. Главный выигрыш — не в скорости операций, а в устранении стыков между ними.
Факт. Резка и гибка в одном заказе экономят дни на стыках, а не минуты на операциях.
Если у вас есть чертёж партии деталей с гибкой — отправьте его на расчёт. Посчитаем срок и стоимость резки и гибки в одном заказе.
Нужна такая работа? Смотрите страницы услуг: Лазерная резка металла, Гибка листового металла.
Частые вопросы
Можно ли заказать только резку металла без гибки?
Да, резка и гибка — отдельные услуги. Если нужна только лазерная резка листа по чертежу, гибку можно не заказывать.
Какой формат файла нужен для заказа резки и гибки?
Для резки нужен DXF или DWG в масштабе 1:1, для гибки — чертёж с развёрткой или готовая развёртка. Подробнее о подготовке файла — в статье про DXF.
Из какого материала можно заказать резку и гибку?
Работаем с конструкционной сталью, нержавейкой, алюминием и оцинковкой. Материал может быть вашим, давальческим: привозите лист, резку и гибку выполняем по чертежу.
Сколько стоит резка и гибка металла?
Стоимость считают по чертежу: количество деталей, длина реза, количество гибов, материал и толщина. Отправьте чертёж — посчитаем.