Приёмочный контроль — это не формальность, а единственный способ убедиться, что партия деталей соответствует чертежу до того, как вы её оплатили и запустили в сборку. Разберём, как читать обозначения на чертеже, чем измерять размеры, какие дефекты искать по видам обработки и как оформить журнал входного контроля, чтобы при несоответствии вернуть партию без спора.
Что такое приёмочный контроль и зачем он нужен
Вы уверены, что партия соответствует чертежу, если её никто не мерил? Приёмочный контроль — это сверка полученных деталей с чертежом и сопроводительной документацией до того, как партия уйдёт в сборку или на склад. Проверяют геометрию, размеры, шероховатость поверхностей, покрытие и комплектность. Проводит контроль приёмщик, служба ОТК заказчика или представитель заказчика — тот, кто отвечает за решение «принять или вернуть».
Пропуск контроля обходится дороже времени на проверку. Брак, обнаруженный в сборке, останавливает процесс, требует разборки узла и повторного заказа. Брак, обнаруженный у заказчика, — это уже репутационные и финансовые потери. Пять причин не пропускать приёмочный контроль:
- деталь с отклонением по размеру может не встать в сопрягаемый узел;
- шероховатость выше чертёжной ускоряет износ и снижает ресурс;
- скрытый дефект сварного шва проявится под нагрузкой, а не при осмотре;
- несоответствие покрытия сокращает срок службы в агрессивной среде;
- без записи в журнале входного контроля претензию поставщику не обосновать.
Факт. ГОСТ 24297-2013 («Верификация закупленной продукции») устанавливает порядок организации, проведения и оформления результатов проверки закупленной продукции при её получении; в нём есть форма журнала верификации.
Мнение. Если партия приходит от нового поставщика, проверяйте первые три-пять деталей каждой позиции полностью — это быстрее, чем разбираться с системным браком после запуска в сборку.
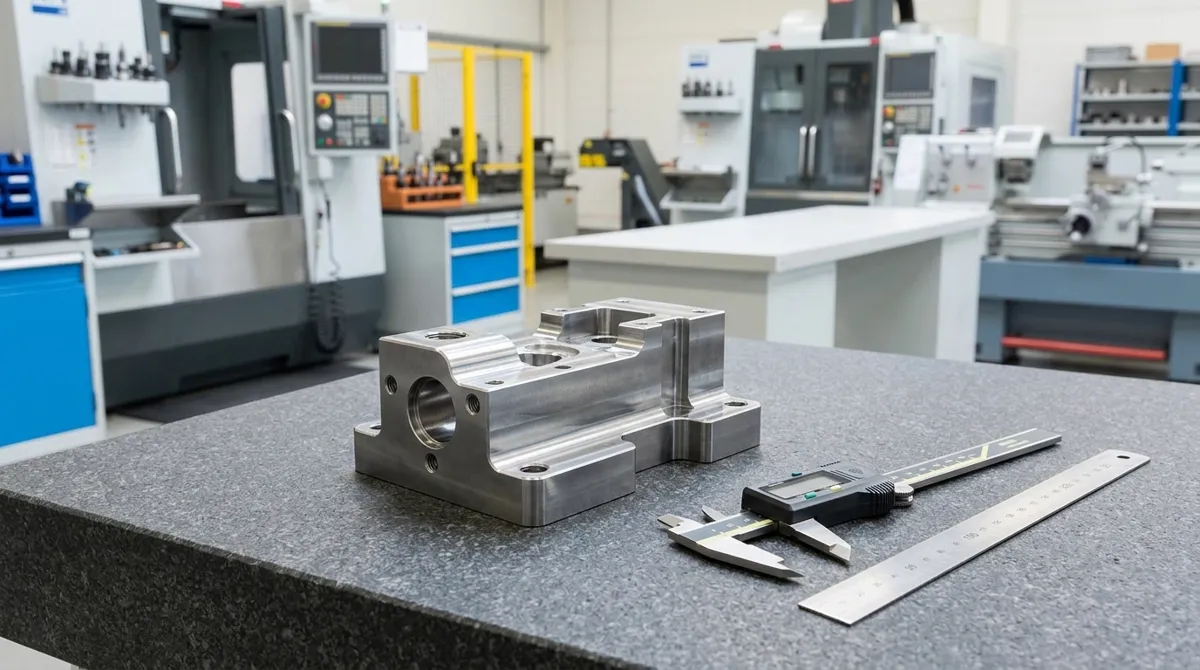
Как читать чертёж перед приёмкой: размеры, допуски, базы
Чертёж детали задаёт допуск размера — поле, в которое должен попасть фактический размер. Номинальный размер и предельные отклонения стоят вместе: запись Ø25±0,1 означает, что годен диаметр от 24,9 до 25,1 мм. Всё, что выходит за эти границы, — несоответствие, независимо от того, насколько «на глаз» деталь выглядит нормально. Как допуски связаны с ценой и с точностью резки и гибки, разобрано в статье «Допуски при лазерной резке и гибке».
Допуск размера определяется квалитетом точности. Квалитеты обозначают IT с номером: чем меньше номер, тем жёстче допуск. Для свободных размеров в металлообработке типичны IT12–IT14, для ответственных сопряжений — IT6–IT8. Если на чертеже стоит допуск по квалитету, а не числом, сверяйтесь с таблицей допусков: значение зависит от номинального размера.
Шероховатость поверхности на чертеже обозначают знаком с параметром Ra или Rz. Ra 3,2 означает среднее арифметическое отклонение профиля 3,2 мкм — это типовая поверхность после чистового точения или фрезерования. Более гладкие поверхности (Ra 0,8 и ниже) обычно требуют шлифования или тонкого чистового прохода. Правила обозначения допусков и посадок задаёт ГОСТ 2.307-2011, параметры шероховатости — ГОСТ 2789-73.
База измерения — это поверхность, от которой отсчитывают размер. На чертеже базу обозначают зачернённым треугольником с буквой. Если мерить от другой поверхности, получите другое значение — и ложное несоответствие, и ложное соответствие. В сопрягаемых деталях проверяйте посадки: зазор или натяг должны соответствовать указанному на сборочном чертеже.
Мнение. Если на чертеже несколько баз, начинайте измерения от той, которая указана первой: от неё строится вся размерная цепь, и ошибка на старте испортит все последующие замеры.
Чем измерять: инструменты для проверки размеров
Выбор прибора зависит от допуска размера, а не от того, что лежит под рукой. Один из главных критериев — практическое правило: погрешность прибора не больше трети допуска. Если допуск ±0,1 мм, прибор должен мерить с погрешностью не хуже 0,03 мм. Штангенциркуль с точностью 0,05 мм для такого допуска уже на грани: он подходит для допусков от ±0,15 мм и шире.
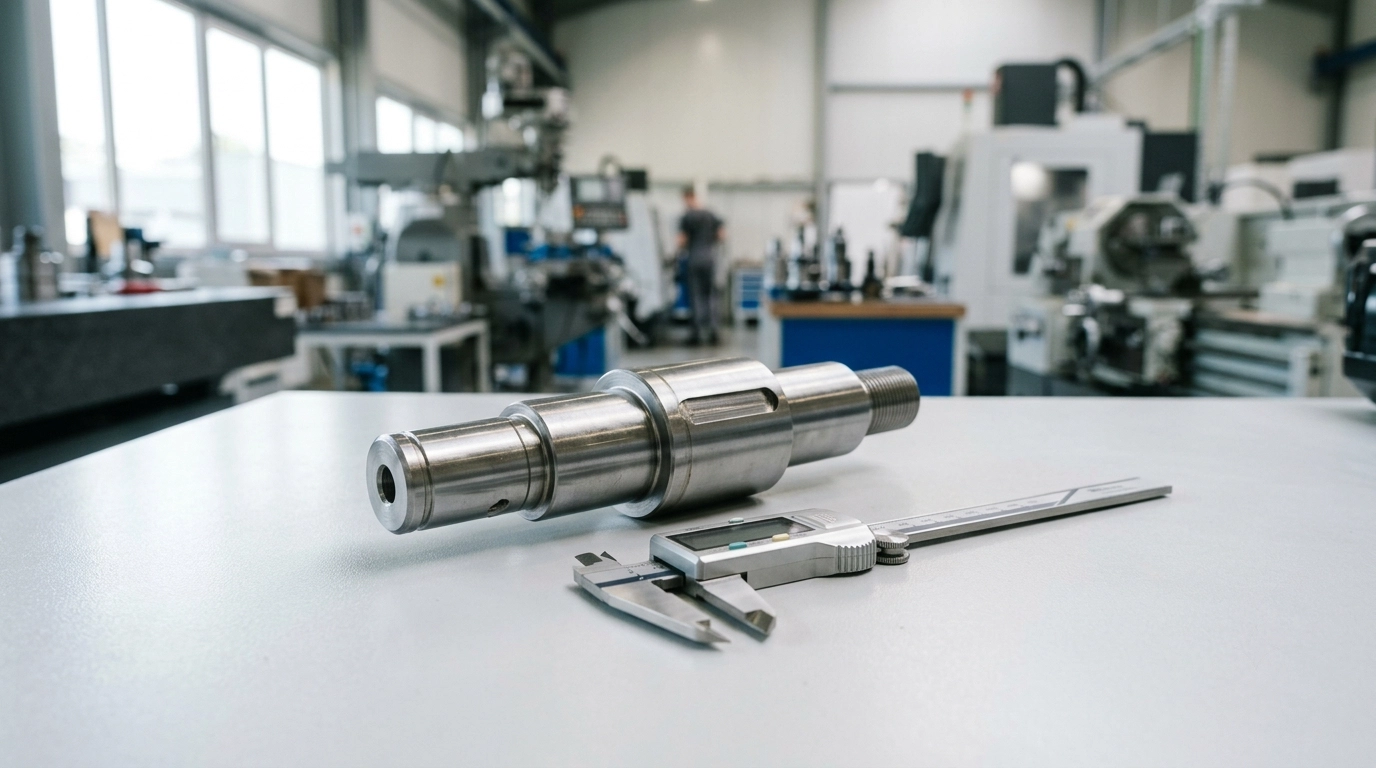
Штангенциркуль измеряет наружные и внутренние размеры, глубину, уступы. Точность — 0,05–0,1 мм в зависимости от модели. Микрометр даёт точность до 0,01 мм и нужен для размеров с допуском ±0,03 мм и жёстче. Индикатор часового типа ловит биение, соосность и отклонение формы — то, что штангенциркуль в принципе не видит. Калибры и шаблоны проверяют резьбу, радиусы и фаски по принципу «проходит — не проходит».
| Тип размера | Чем мерить | Точность прибора | Предельный допуск детали |
|---|---|---|---|
| Габариты, свободные размеры | Штангенциркуль | 0,05–0,1 мм | от ±0,15 мм |
| Ответственные диаметры | Микрометр | 0,01 мм | от ±0,03 мм |
| Биение, соосность | Индикатор часового типа | 0,01 мм | от ±0,03 мм |
| Резьба | Резьбовой калибр | проходной/непроходной | по ГОСТ на резьбу |
| Радиусы, фаски | Радиусные шаблоны | визуально | по чертежу |
Таблица соответствия: обозначение на чертеже → что проверять → чем мерить
Эта таблица — шпаргалка для сверки типовых элементов детали. Каждую строку можно использовать как чек-лист при приёмке: нашли обозначение на чертеже — сразу видите, что проверять и чем.
| Элемент детали | Обозначение на чертеже | Чем мерить | Что считать отклонением |
|---|---|---|---|
| Диаметр отверстия | Ø20H7 или Ø20±0,02 | Нутромер или микрометр | Выход за поле допуска |
| Межцентровое расстояние | 50±0,1 | Штангенциркуль | Выход за ±0,1 мм |
| Резьба | М10×1,5-6H | Резьбовой калибр | Непроходной калибр вкрутился |
| Фаска | 1×45° | Шаблон, визуально | Размер или угол не совпали |
| Радиус скругления | R3 | Радиусный шаблон | Шаблон не прилегает |
| Соосность | Допуск соосности Ø0,05 | Индикатор на оправке | Биение больше допуска |
Межцентровое расстояние измеряют между осями отверстий, а не между кромками: ошибка на радиус отверстия даст ложное отклонение. Резьбу проверяют парой калибров — проходной должен вкрутиться, непроходной не должен. Соосность и биение меряют только от базы, указанной на чертеже.
Типовые дефекты по видам обработки и как их ловить
Каждый вид обработки оставляет характерные дефекты. Зная их, вы целенаправленно ищете проблему, а не осматриваете деталь «в целом».
Токарная обработка. Задиры на поверхности, конусность вместо цилиндра, дробление при чистовом проходе, несоосность ступеней. Конусность ловят микрометром в двух сечениях: разница диаметров по длине не должна выходить за допуск. Задиры видны визуально и тактильно.
Фрезерная обработка. Ступеньки между проходами, следы фрезы, заусенцы на кромках, отклонение от плоскостности. Плоскостность проверяют поверочной плитой и щупом: щуп 0,05 мм не должен проходить между деталью и плитой, если допуск жёстче.
Лазерная резка. Грат на нижней кромке, окалина, конусность реза, отклонение кромки от вертикали. Грат снимается, но его наличие говорит о неправильных режимах. Конусность реза проверяют микрометром по толщине листа.
Гибка. Трещины на внешнем радиусе, пружинение — угол не соответствует чертежу, смятие в месте прижима. Угол проверяют угломером или шаблоном, трещины — визуально, при необходимости с лупой.
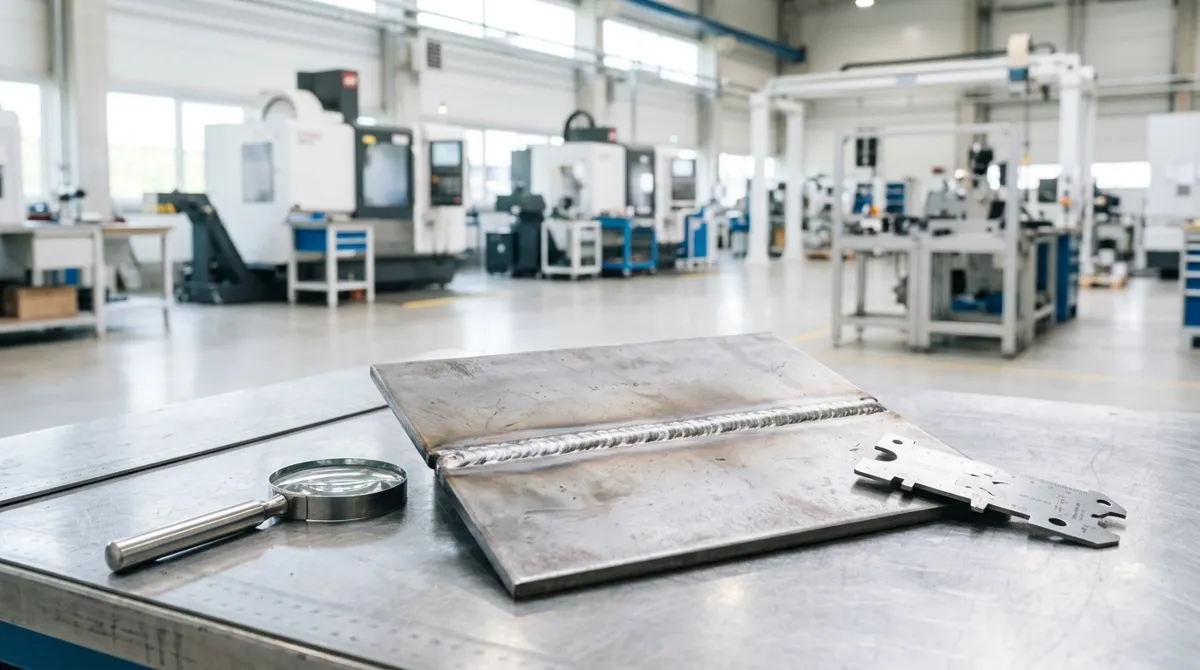
Сварка. Подрезы, поры, непровар, брызги, деформация. Подрезы и поры видны визуально, непровар — только методами контроля сварных швов: ультразвуком или рентгеном. Подробнее о методах — в статье про контроль сварных швов: какие методы бывают. Как читать обозначения швов на чертеже — в статье «Сварные швы на чертеже: ГОСТ 2.312-72».
Покраска. Шагрень, потёки, непрокрас, отслоение, несоответствие толщины. Толщину покрытия проверяют толщиномером, адгезию — решётчатым надрезом, если это требование чертежа.
7 шагов приёмки деталей: от визуального осмотра до сверки с документацией
-
Визуальный осмотр. Царапины, вмятины, заусенцы, следы коррозии. Осматривайте каждую деталь партии при малом объёме, при большом — выборку по плану контроля.
-
Тактильная проверка. Проведите пальцем по кромкам и поверхностям: заусенцы и острые кромки чувствуются сразу. Шероховатость на ощупь — грубая оценка, но быстрый фильтр.
-
Базовые размеры. Габариты, диаметры, межцентровые расстояния — штангенциркулем. Это отсеивает грубые отклонения за минуты.
-
Точные измерения. Ответственные размеры — микрометром, биение и соосность — индикатором. Только те размеры, где допуск жёстче ±0,1 мм.
-
Шероховатость. Сравните поверхность с эталоном шероховатости или замерьте профилометром, если Ra ниже 1,6 и это требование чертежа.
-
Скрытые дефекты. Сварные швы, покрытия, внутренние полости. Для сварных швов — контроль сварных швов по требованиям чертежа: визуальный, ультразвуковой или рентген.
-
Сверка с документацией. Паспорт, сертификаты на материал, протоколы контроля. Комплектность партии — по накладной и чертежу.
Журнал входного контроля: как вести и что записывать
Журнал входного контроля фиксирует результат каждой приёмки и служит основанием для акта несоответствия, если партия не прошла. Форма журнала приведена в ГОСТ 24297-2013 (журнал верификации закупленной продукции), на предприятии её могут адаптировать. Типовые графы: дата, поставщик, номер партии, наименование деталей, количество, результаты измерений, вывод о соответствии, подписи.
Записывайте фактические размеры, а не «соответствует». Запись «Ø25,04; Ø25,07; Ø25,02» позволяет через месяц понять, что именно мерили и с каким результатом. Вывод о соответствии — «годен» или «не годен» с указанием пункта чертежа, по которому отклонение.
Пример заполнения (данные условные):
| Дата | Поставщик | Партия | Деталь | Кол-во | Размер по чертежу | Факт | Вывод | Подпись |
|---|---|---|---|---|---|---|---|---|
| 12.09.2026 | ООО «Металл» | 147 | Втулка | 50 | Ø25±0,1 | Ø25,04 | Годен | Иванов |
| 12.09.2026 | ООО «Металл» | 147 | Втулка | 50 | Ra 3,2 | Ra 3,1 | Годен | Иванов |
| 15.09.2026 | ООО «Сплав» | 89 | Фланец | 20 | Ø60±0,05 | Ø60,12 | Не годен | Петров |
Заполняет журнал приёмщик, подписывает — приёмщик и представитель ОТК. Нумерация страниц сквозная, исправления — одной чертой с подписью, без замазывания. Срок хранения журнала и протоколов определяет система менеджмента качества предприятия.
Что делать, если размер не прошёл: акт несоответствия и возврат партии
Размер вышел за поле допуска — оформляйте акт несоответствия. В акте укажите: номер партии, наименование детали, пункт чертежа, номинальный размер с допуском, фактический размер, чем мерили. Приложите результаты измерений — таблицу или протокол. Чем полнее акт, тем меньше пространства для спора.
Порядок возврата: уведомите поставщика об обнаруженном несоответствии, согласуйте возврат партии или замену. Документы — акт несоответствия, накладная на возврат, при необходимости фото дефектов. Скрытый брак, проявившийся после приёмки, фиксируйте отдельным актом с фото, описанием условий эксплуатации и ссылкой на пункт чертежа.
Если допуск на границе — фактический размер равен предельному, — решение принимает представитель ОТК заказчика. Формально размер в поле допуска, но износ инструмента поставщика мог дать систематическое смещение: проверьте остальные детали партии.
- акт несоответствия с фактическими размерами и пунктами чертежа;
- протокол измерений или таблица замеров;
- фото дефектов с масштабной линейкой;
- накладная на возврат партии;
- переписка с поставщиком о сроках замены.
Итог: приёмочный контроль как страховка от брака
Приёмочный контроль — это цепочка «чертёж → измерения → журнал → решение». Каждое звено обязательно: без чертежа нечего сверять, без измерений нечего записывать, без журнала нечем обосновать претензию, без решения партия зависает на складе.
Систематический контроль даёт меньше брака в сборке и меньше споров с поставщиком: когда каждая партия проверяется по одному алгоритму, несоответствия всплывают до оплаты, а не после запуска в производство. Если вы заказываете изготовление деталей по чертежам, уточните у производителя, какой контроль встроен в процесс — это снижает нагрузку на вашу приёмку.
Приёмочный контроль — это не недоверие к поставщику, а страховка от дорогих ошибок в сборке.
Частые вопросы
Что проверять при приёмке металлических деталей?
Проверяют геометрию и размеры по чертежу, шероховатость поверхностей, качество обработки (заусенцы, задиры, следы фрезы), качество сварных швов и покрытий, комплектность партии и наличие документов: паспорта, сертификатов на материал, протоколов контроля.
Как проверить размеры детали по чертежу?
Найдите на чертеже номинальный размер и предельные отклонения (например, Ø25±0,1). Измерьте фактический размер штангенциркулем или микрометром — в зависимости от допуска. Если фактический размер попадает в поле допуска, деталь соответствует чертежу.
Какой инструмент нужен для контроля размеров деталей?
Базовый набор: штангенциркуль (точность 0,05–0,1 мм), микрометр (0,01 мм), индикатор часового типа для биения и соосности, калибры для резьбы, шаблоны для радиусов и фасок. Выбор зависит от допуска: погрешность прибора должна быть не больше трети допуска.
Как вести журнал входного контроля качества деталей?
Журнал заполняют при каждой приёмке: дата, поставщик, номер партии, наименование деталей, количество, результаты измерений, вывод о соответствии. Записи подписывает приёмщик и представитель ОТК. Форма журнала — по ГОСТ 24297-2013, срок хранения устанавливает предприятие.
Что делать, если деталь не прошла контроль?
Оформите акт несоответствия с указанием фактических размеров и отклонений от чертежа, приложите результаты измерений. Уведомите поставщика и согласуйте возврат партии или замену. Если брак скрытый и проявился позже — зафиксируйте его отдельным актом с фото и описанием условий эксплуатации.