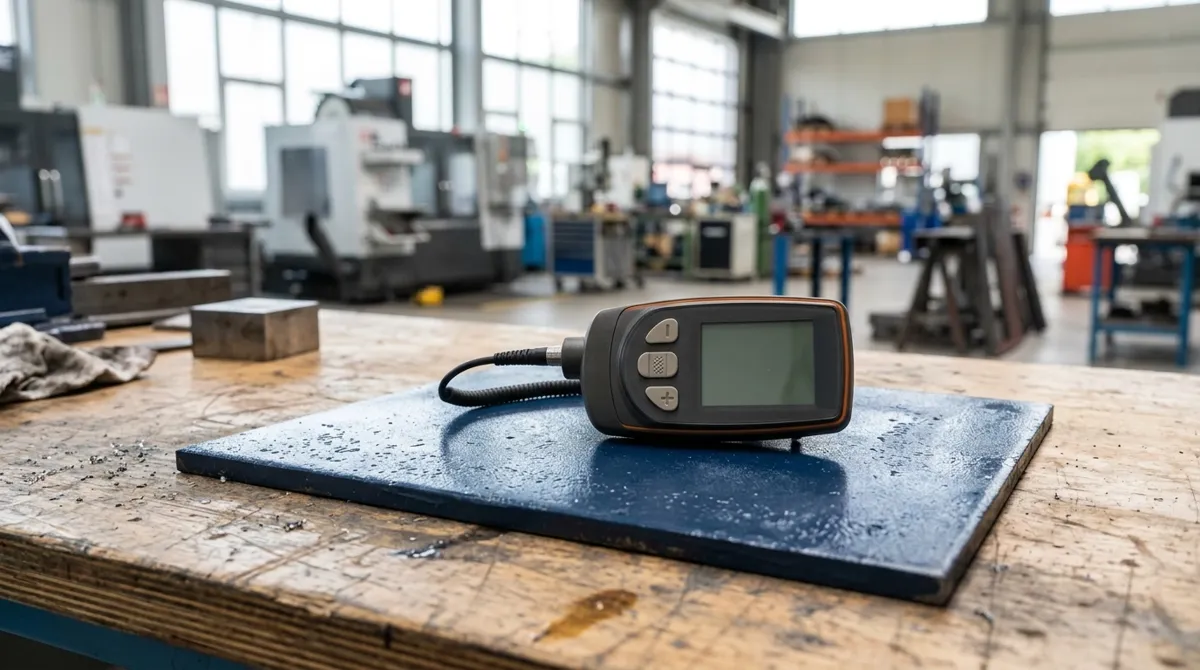
Толщиномер лакокрасочного покрытия — это прибор, который за минуту показывает, сколько микрометров краски легло на металл. Заказчику он нужен, чтобы не гадать: недокрас глазом не виден, но ржавчина на такой детали появится через сезон. Разберём, как мерить, какие значения считать браком и что прописать в договоре, чтобы проверка была предметной.
Зачем заказчику толщиномер, если краска и так видна
Вы уверены, что на детали нужная толщина покрытия? Глаз различает цвет, блеск и равномерность тона, но не толщину. Тонкий и нормальный слой выглядят одинаково: оба закрывают металл, оба блестят, оба кажутся «нормально покрашенными». Разница проявится через сезон, когда тонкое покрытие начнёт пропускать влагу и на металле выступит ржавчина.
Толщиномер лакокрасочного покрытия переводит приёмку из спора «на глаз» в измеряемый параметр. Вы не говорите исполнителю «мне кажется, краски мало» — вы показываете цифру: здесь ниже, чем записано в ТЗ. Это предметный разговор, а не вкусовщина.
Прибор окупается на первой же партии, где покраска была с браком. Одна переделка партии кронштейнов или корпусов стоит дороже, чем толщиномер с поверкой. А если вы заказываете покраску регулярно, прибор становится инструментом входного контроля, как штангенциркуль у токаря.
Факт. Глаз не различает разницу в толщине покрытия — толщиномер показывает её за секунду, поэтому приёмка без прибора это лотерея.
Мнение. Если вы принимаете окрашенные детали хотя бы раз в квартал, толщиномер окупается на первом же споре с исполнителем.
Как толщиномер измеряет краску на металле
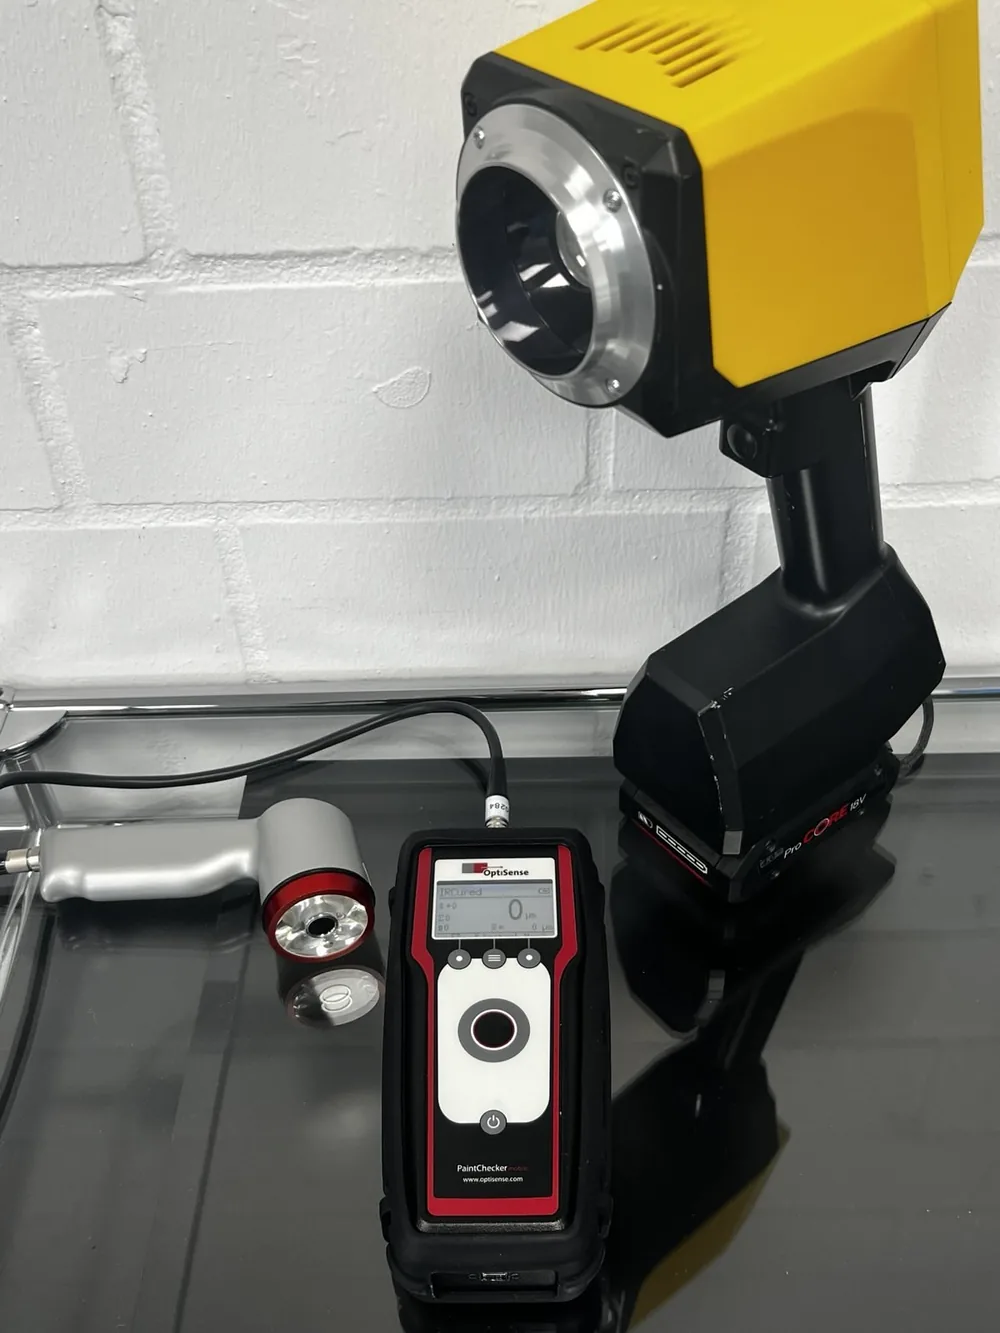
Фототермические толщиномеры OptiSense Paintchecker Gun-R и Coatmaster Flex. Фото: Hannes4597 · CC0 1.0
Принцип прост: прибор определяет расстояние от своего датчика до металла через слой краски. Чем толще покрытие, тем больше это расстояние. Дальше начинаются различия — какой металл под краской и какой метод измерения подходит.
Магнитный толщиномер работает на стали и других ферромагнитных металлах. Датчик создаёт магнитное поле, а прибор меряет, как оно ослабевает из-за слоя краски между датчиком и металлом. Это самый доступный тип приборов, и для чёрной стали его достаточно.
Вихретоковый толщиномер нужен для алюминия, меди, латуни и оцинковки — металлов без магнитных свойств. Датчик наводит в металле вихревые токи и по их затуханию вычисляет толщину покрытия. На стали такой прибор не сработает, как и магнитный на алюминии.
Ультразвуковой толщиномер измеряет покрытие на любом основании, включая неметаллическое, и справляется с толстыми слоями. Заказчику металлообработки он нужен реже: для стали и алюминия хватает первых двух типов.
Комбинированные приборы сами определяют тип основания и переключаются между магнитным и вихретоковым методом. Это удобно, когда в заказе стальные и алюминиевые детали вперемешку: не нужно менять прибор или настройки.
| Тип толщиномера | Принцип | Для какого металла |
|---|---|---|
| Магнитный | Магнитное поле через краску | Сталь, чугун |
| Вихретоковый | Вихревые токи в металле | Алюминий, медь, латунь, оцинковка |
| Ультразвуковой | Отражение ультразвука | Любое основание, толстые покрытия |
| Комбинированный | Автопереключение методов | Сталь и цветные металлы |
Точность прибора указана в его паспорте, и её нужно учитывать при приёмке. Профессиональные лабораторные приборы точнее бытовых, но заказчику, который проверяет покраску кронштейнов или корпусов, лабораторная точность не нужна.
Какая толщина покрытия считается нормальной
Норма зависит от типа окраски и назначения детали. Один и тот же кронштейн для внутреннего помещения и для уличной установки требует разной толщины покрытия.
Порошковая окраска даёт плотный слой, который защищает металл от влаги и механических повреждений. Точное значение зависит от порошка и режима нанесения.
Жидкая эмаль без грунта даёт более тонкий слой, чем порошковая, и это нормально, а не брак: растворитель испаряется, и слой усаживается. Требовать от жидкой эмали толщину порошковой бессмысленно.
Система грунт + эмаль формирует суммарное покрытие из двух слоёв. Грунт отвечает за адгезию к металлу и антикоррозионную защиту, эмаль — за внешний вид и стойкость к среде.
Толщина не бывает «чем больше, тем лучше». Перекрас сверх нормы даёт хрупкость: толстый слой краски трескается при ударе и отслаивается при перепаде температур. Поэтому верхняя граница в ТЗ так же важна, как нижняя.
Требование к толщине должно идти от условий эксплуатации: улица, агрессивная среда, механический износ. Деталь внутри сухого помещения требует меньшей толщины, чем уличный корпус. Цифру в договор вписывает заказчик вместе с исполнителем, исходя из того, где деталь будет служить.
Мнение. Если деталь будет стоять на улице, требуйте порошковую окраску или систему грунт + эмаль: однослойная жидкая эмаль может не выдержать уличных условий.
Как правильно мерить: пошаговая методика для не-метролога
Методика нужна, чтобы результат был воспроизводимым: два человека с одним прибором должны получить одинаковые цифры. Вот порядок, который можно выполнить с прибором в руках.
-
Подготовьте прибор. Проверьте батарею, откалибруйте по пластинам из комплекта. Если прибор поверен, убедитесь, что свидетельство о поверке действует — срок поверки указан в свидетельстве.
-
Очистите поверхность. Пыль и грязь прибор примет за краску и завысит показание. Протрите точки замера сухой ветошью, при необходимости — обезжирьте.
-
Разметьте точки. Несколько точек равномерно по плоскости, с отступом от края. На краю покрытие всегда тоньше — это особенность напыления, а не брак.
-
Делайте несколько замеров на каждой точке и берите среднее. Это убирает случайные выбросы: одна пылинка или неровность не испортит результат.
-
Записывайте результат сразу в акт. Точка, значение, среднее по изделию. Акт замера толщины ЛКП — это документ, который фиксирует результат и подписывается обеими сторонами.
-
Фотофиксируйте прибор на детали в момент замера. Снимок с видимым значением на экране — сильный аргумент, если дело дойдёт до претензии.
Это не лабораторный контроль, но для приёмки партии деталей её достаточно: она даёт объективную картину, а не случайное число с одного замера.
Какие значения считать браком
Брак по толщине — это не только недокрас. Есть четыре признака, по которым покрытие не принимают.
- Недокрас — средняя толщина ниже нижней границы из ТЗ. Покрытие не защитит металл, коррозия начнётся в первый же сезон.
- Перекрас — толщина выше верхней границы. Риск трещин и отслоения при ударе или перепаде температур.
- Разнотолщинность — заметный разброс между точками. Признак неравномерного напыления: где-то краски много, где-то почти нет.
- Локальные провалы — отдельные точки с аномально низким значением на фоне нормального среднего. Часто это непрокрашенные углы и кромки.
Шагрень и потёки толщиномер не покажет — это визуальный контроль, и он идёт в паре с замером. Прибор меряет только толщину, а не внешний вид покрытия.
Адгезия покрытия проверяется отдельно — толщиномер её не измеряет. Краска может лежать ровным слоем в 80 мкм, но отслаиваться плёнкой из-за плохой подготовки поверхности. Поэтому приёмка покраски — это всегда два контроля: толщиномер и визуальный осмотр, а при сомнениях — тест на адгезию.
Как прописать толщину ЛКП в договоре и что делать при расхождении
Толщина ЛКП, не записанная в договоре, не существует. При споре без цифры в ТЗ заказчику нечего предъявить: «я думал, будет толще» — не аргумент.
В ТЗ или договоре пишите четыре вещи: тип покрытия, диапазон толщины в мкм, методику замера, количество точек. Например: «Порошковая окраска, толщина от … до … мкм, замер поверенным толщиномером, число точек на изделие — по договорённости». Укажите, каким прибором производится замер и что он поверен — это снимает спор о точности.
Акт замера — двусторонний документ: подписи заказчика и исполнителя, дата, номер партии. Без акта замер остаётся частным мнением одной стороны.
При расхождении с ТЗ действуйте так: зафиксируйте актом, не подписывайте приёмку, требуйте переделку или соразмерное уменьшение цены. Фотофиксация в момент замера — сильный аргумент, если дело дойдёт до претензии.
Факт. Толщина ЛКП, не записанная в договоре, не существует — при споре без цифры в ТЗ заказчику нечего предъявить.
Мнение. Если вы заказываете покраску систематически, утвердите методику приёмки один раз и ссылайтесь на неё в каждом договоре — это экономит время на согласовании.
Какой толщиномер выбрать заказчику
Выбор сводится к трём вопросам: какой металл, как часто мерить, нужна ли поверка.
- Только сталь — хватит магнитного толщиномера, это самые доступные модели.
- Сталь и алюминий — комбинированный прибор, переплата за универсальность оправдана.
- Оцинковка и цветные металлы — вихретоковый или ультразвуковой.
- Проверьте свидетельство о поверке — прибор без действующей поверки не годится для приёмки с претензией.
- Для разовой приёмки партии дешевле арендовать прибор, чем покупать.
Прибор без поверки — это индикатор, а не средство измерения. Его показания можно оспорить, и в споре с исполнителем вы останетесь без аргумента. Если толщиномер нужен для приёмки с претензией, поверка обязательна.
Частые ошибки при замере толщины
Каждая ошибка — это искажённый результат и неверное решение о приёмке.
- Мерить грязную или мокрую поверхность — прибор покажет больше, чем есть на самом деле.
- Мерить на краю детали — там покрытие всегда тоньше, это не брак, а особенность напыления.
- Один замер на всё изделие — случайная точка не говорит о равномерности покрытия.
- Не учитывать погрешность прибора — значение на границе допуска в пределах погрешности прибора — не обязательно брак.
- Сравнивать показания разных приборов без калибровки — два толщиномера могут расходиться на несколько мкм, и это нормально.
Итог: толщиномер как страховка заказчика
Толщиномер переводит приёмку покраски из вкусовщины в измерение. Три условия объективной приёмки: поверенный прибор, методика замера, толщина в договоре. Если покраска заказывается регулярно — прибор окупается на первом же споре.
Факт. Толщиномер — это не про недоверие к исполнителю, а про то, что у обеих сторон появляется общий измеримый язык.
Если вы заказываете изготовление деталей с покраской, обсудите с исполнителем толщину покрытия до запуска партии. Запишите цифру в ТЗ, договоритесь о методике замера — и приёмка станет формальностью, а не спором.
Частые вопросы
Какая толщина порошковой покраски считается нормальной?
Точное значение зависит от порошка и условий эксплуатации детали, поэтому цифру нужно зафиксировать в ТЗ.
Чем магнитный толщиномер отличается от вихретокового?
Магнитный меряет покрытие на стали и других ферромагнитных металлах, вихретоковый — на алюминии, меди, латуни и оцинковке. Для смешанных заказов удобен комбинированный прибор.
Сколько точек нужно мерить на одном изделии?
Точек должно быть несколько, равномерно по изделию и с отступом от края. На каждой точке делают несколько замеров и берут среднее, чтобы убрать случайные выбросы.
Какая погрешность у толщиномера?
Она указана в паспорте прибора. Для приёмки партии обычно достаточно, если прибор поверен и погрешность учтена в допуске.