MIG и MAG — это один и тот же полуавтомат, разница только в защитном газе. MIG варит в инертном газе — аргоне или гелии, MAG — в активном: углекислом газе или его смеси с аргоном. От газа зависят тип дуги, качество шва и то, какой металл вы сможете сварить.
Что такое полуавтоматическая сварка
Полуавтоматическая сварка — это дуговая сварка, при которой сварочная проволока подаётся в зону дуги автоматически, а горелку ведёт сварщик. Отсюда и название: половину работы делает механизм, половину — человек. Проволока сматывается с катушки, проходит через подающий механизм и выходит из горелки с постоянной скоростью, которую вы настраиваете заранее.
Отличие от ручной дуговой сварки штучными электродами — в непрерывности процесса. Электрод сгорает за минуту-две, его нужно менять, зачищать шов от шлака. Проволока в полуавтомате подаётся без остановки: шов можно вести десятки сантиметров подряд. Это ускоряет работу в два-три раза и упрощает её для новичка — не нужно контролировать длину дуги вручную, её держит постоянная скорость подачи.
Полуавтомат применяют везде, где нужна скорость и ровный шов: кузовной ремонт, производство металлических деталей, сварка тонкостенных конструкций, изготовление корпусов и кронштейнов. Если вы заказываете изготовление деталей по чертежам, полуавтомат — один из основных способов сварки, который подрядчик использует для углеродистой стали.
Факт. Полуавтомат подаёт проволоку со скоростью до 15 метров в минуту — это в десятки раз быстрее, чем сварщик вручную подаёт присадочный пруток при TIG-сварке.
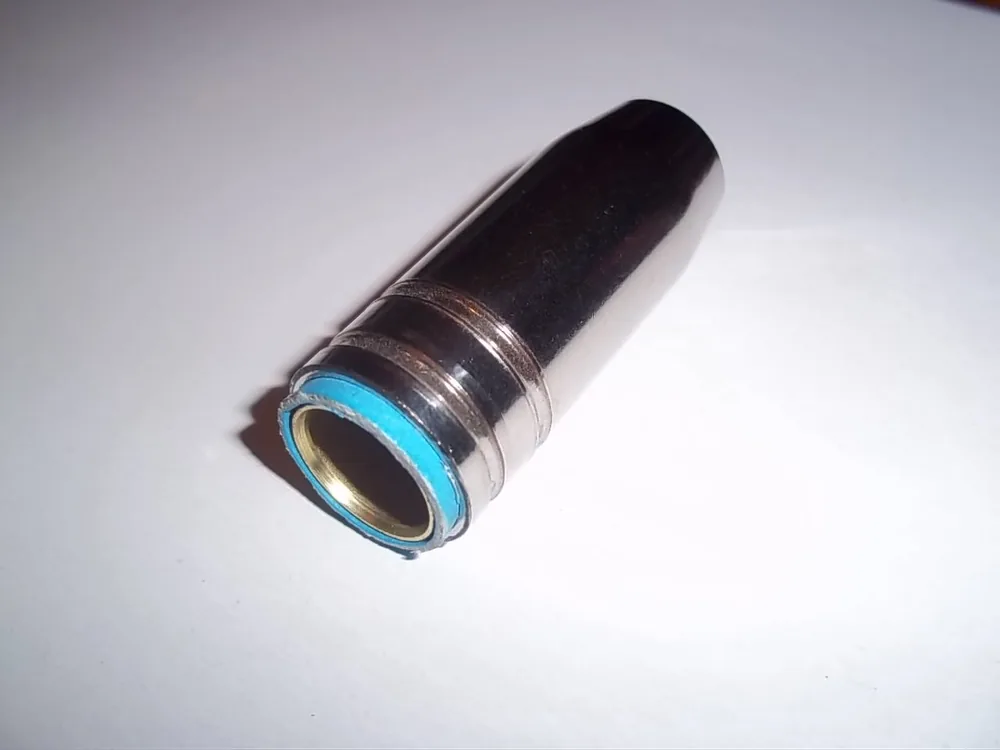
MIG и MAG: в чём разница
MIG и MAG — это два режима одного и того же процесса полуавтоматической сварки. Разница только в защитном газе, который подаётся в зону дуги. MIG — Metal Inert Gas, сварка в инертном газе: аргоне или гелии. Инертный газ не вступает в реакцию с расплавленным металлом, он только вытесняет воздух из зоны сварки. MAG — Metal Active Gas, сварка в активном газе: углекислом газе или его смеси с аргоном. Активный газ участвует в процессе — разлагается в дуге и влияет на перенос металла.
Практическая разница сводится к тому, какой металл вы варите. MIG с чистым аргоном — единственный вариант для алюминия и большинства цветных металлов. MAG с CO2 или смесью — основной способ для углеродистой стали. Один и тот же аппарат может работать в обоих режимах: достаточно поменять баллон и перенастроить подачу газа.
Путаница возникает именно из-за этого: аппарат один, а названий два. В быту «полуавтоматом» часто называют MAG-сварку стали в углекислоте, потому что это самый частый сценарий. Но технически полуавтомат — это и MIG, и MAG.
| Параметр | MIG | MAG |
|---|---|---|
| Защитный газ | Аргон, гелий | CO2, смесь Ar/CO2 |
| Свариваемые металлы | Алюминий, нержавейка, цветные | Углеродистая сталь, низколегированная |
| Тип дуги | Мягкая, стабильная | Жёстче, больше брызг на чистом CO2 |
| Стоимость газа | Выше | Ниже |
| Качество шва | Чище, меньше брызг | На CO2 — грубее, на смеси — сравнимо |
Мнение. Если вы варите только сталь и хотите сэкономить, берите MAG на чистом CO2. Если нужен ровный шов без зачистки — доплатите за смесь аргона с CO2, разница в цене окупится временем на зачистку.
Защитные газы для полуавтомата
Выбор газа определяет не только режим MIG или MAG, но и качество шва, количество брызг и стоимость работы. Для полуавтомата используют три основных варианта.
Чистый углекислый газ — самый дешёвый вариант для углеродистой стали. Дуга на CO2 жёсткая, брызг много, шов получается грубее. Но для черновых работ, где шов потом зачищается или не виден, этого достаточно.
Смесь аргона с углекислым газом в пропорции 82/18 или 80/20 — стандарт для качественной сварки стали. Аргон стабилизирует дугу, CO2 обеспечивает провар. Брызг заметно меньше, шов ровнее, работать комфортнее. Смесь дороже чистого CO2, но разница в цене компенсируется меньшим временем на зачистку.
Чистый аргон — единственный вариант для алюминия и основной для нержавейки. Аргон инертен, он не окисляет металл и не влияет на химический состав шва. Для нержавейки иногда добавляют 2–5% CO2, чтобы стабилизировать дугу, но для алюминия — только чистый аргон.
Расход газа при полуавтоматической сварке — типовые 10–12 литров в минуту. Недостаточный расход — первая причина пор в шве: воздух попадает в зону дуги. Избыточный расход создаёт турбулентность, которая тоже затягивает воздух.
- Чистый CO2 — углеродистая сталь, черновые швы, минимальный бюджет.
- Смесь Ar/CO2 (82/18) — углеродистая сталь, качественные швы, меньше брызг.
- Чистый аргон — алюминий, нержавейка, цветные металлы.
- Ar + 2–5% CO2 — нержавейка, когда нужна стабильнее дуга, чем на чистом аргоне.
Режимы переноса металла
Перенос металла — это то, как капля расплавленной проволоки переходит в сварочную ванну. От режима переноса зависят глубина провара, количество брызг и то, какой толщины металл вы сможете сварить. В полуавтомате три основных режима.
Короткое замыкание — режим для тонкого металла. Проволока касается ванны, происходит короткое замыкание, капля переходит в шов, дуга снова зажигается. Процесс повторяется десятки раз в секунду. Ток низкий, тепловложение минимальное — можно варить лист от 0,8 мм без прожогов. Минус — неглубокий провар, для толстого металла не подходит.
Струйный перенос — режим для толстого металла. При высоком токе капли отрываются от проволоки мелкой струёй, не касаясь ванны. Дуга стабильная, брызг мало, провар глубокий. Минус — высокое тепловложение, тонкий металл прожжёт.
Импульсный перенос — компромисс. Аппарат подаёт ток импульсами: короткий пик отрывает каплю, пауза даёт ванне остыть. Брызг меньше, чем при коротком замыкании, диапазон толщин шире. Импульсные аппараты дороже, но для серийной работы они окупаются качеством шва.
| Режим переноса | Толщина металла | Ток | Особенности шва |
|---|---|---|---|
| Короткое замыкание | 0,8–3 мм | Низкий | Мелкий провар, для тонкого листа |
| Струйный | От 4 мм | Высокий | Глубокий провар, мало брызг |
| Импульсный | 1–6 мм | Средний | Универсальный, минимум брызг |
Факт. Струйный перенос включается только при токе выше переходного — для проволоки 1,0 мм это примерно 200 ампер. Ниже этого порога капли переносятся короткими замыканиями.
Сварка углеродистой стали полуавтоматом
Углеродистая сталь — самый частый материал для полуавтомата, и режим здесь всегда MAG. Проволока — омеднённая Св-08Г2С, медь защищает поверхность от коррозии и улучшает токопередачу. Диаметры — от 0,6 до 1,2 мм: тоньше проволока для тонкого металла, толще — для массивных деталей.
Газ — CO2 или смесь аргона с CO2. На чистом CO2 дуга жёстче и брызг больше, на смеси шов ровнее. Для ответственных швов выбирайте смесь, для черновых — CO2.
Полярность — обратная: плюс на горелке, минус на изделии. Это стандарт для полуавтомата, при прямой полярности дуга нестабильна и провар слабый.
Типовые диапазоны настроек для стали разной толщины:
| Толщина стали | Диаметр проволоки | Напряжение | Подача проволоки |
|---|---|---|---|
| 0,8–1,5 мм | 0,6–0,8 мм | 15–18 В | 3–5 м/мин |
| 1,5–3 мм | 0,8–1,0 мм | 18–22 В | 5–8 м/мин |
| 3–6 мм | 1,0–1,2 мм | 22–28 В | 8–12 м/мин |
Это типовые отправные точки, а не готовые рецепты: точные значения зависят от аппарата, положения шва и требований к провару. Настройку всегда проверяют на образце из того же металла.
Сварка алюминия полуавтоматом
Алюминий полуавтоматом варят только в режиме MIG с чистым аргоном. Углекислый газ здесь недопустим: углерод вступает в реакцию с алюминием, шов получается пористым и хрупким. Аргон инертен, он просто вытесняет воздух и не влияет на металл.
Проволока для алюминия мягкая — она легко деформируется и застревает в подающем тракте. Поэтому нужен специальный тракт: тефлоновый канал, U-образные ролики, иногда отдельная горелка. Обычный стальной канал для алюминиевой проволоки не подходит.
Ещё две особенности алюминия. Первая — оксидная плёнка на поверхности: она плавится при 2000 °C, а сам алюминий — при 660 °C. Плёнку нужно удалять щёткой из нержавейки перед сваркой, иначе она останется в шве включениями. Вторая — высокая теплопроводность: алюминий быстро отводит тепло, поэтому ток нужен выше, чем для стали той же толщины.
- Только MIG — чистый аргон, никакого CO2.
- Специальный подающий тракт — тефлоновый канал, U-ролики.
- Зачистка оксидной плёнки — щёткой из нержавейки, прямо перед сваркой.
- Выше ток — алюминий отводит тепло быстрее стали.
Мнение. Если вы варите алюминий редко, полуавтомат с тефлоновым трактом окупится не сразу. Для разовых деталей из алюминия практичнее аргонодуговая сварка TIG — она не требует переделки аппарата.
Сварка нержавейки полуавтоматом
Нержавеющую сталь полуавтоматом варят в режиме MIG — на чистом аргоне или смеси аргона с 2–5% CO2. Небольшая добавка углекислого газа стабилизирует дугу, но повышает риск науглероживания шва. Для ответственных швов, где важна коррозионная стойкость, используют чистый аргон.
Проволока — нержавеющая, её марку подбирают под марку свариваемой стали. Для аустенитных сталей типа 304 — проволока 308L, для 316 — 316L. Ошибка в марке проволоки даст шов с другой коррозионной стойкостью, чем у основного металла.
Главный риск при сварке нержавейки — межкристаллитная коррозия. Она возникает при перегреве: хром связывается с углеродом, и сталь теряет защитные свойства. Поэтому нержавейку варят на минимально достаточном токе, не задерживая дугу на одном месте.
Когда выбрать TIG вместо MIG: если шов должен быть идеально ровным, без брызг и без последующей зачистки, или если металл тоньше 1 мм. TIG даёт точный контроль тепловложения, но работает медленнее. Для серийных деталей из нержавейки, где скорость важнее идеальной эстетики, полуавтомат выигрывает.
- Газ — чистый аргон или Ar + 2–5% CO2.
- Проволока — нержавеющая, под марку стали: 308L для 304, 316L для 316.
- Минимальный ток — перегрев вызывает межкристаллитную коррозию.
- TIG вместо MIG — для тонкого металла и швов без зачистки.
Как выбрать полуавтомат под свои задачи
Полуавтомат выбирают не по бренду, а по задачам: какой металл, какой толщины, как часто. Четыре критерия закрывают большинство случаев.
Максимальный ток определяет, какой толщины металл вы сварите. Для листа до 3 мм хватит аппарата на 160–180 ампер. Для стали 4–6 мм нужен ток 200–250 ампер. Алюминий той же толщины требует больше тока из-за теплопроводности.
Возможность переключения MIG/MAG — это не опция, а базовое требование. Любой полуавтомат работает в обоих режимах, разница только в баллоне с газом. Проверьте, что аппарат позволяет подключить и CO2, и аргон.
Подающий механизм: 2-роликовый дешевле, 4-роликовый стабильнее подаёт проволоку, особенно тонкую и мягкую. Для алюминия нужен тефлоновый канал и U-образные ролики — проверьте, что они доступны для выбранной модели.
Для дома и редкой работы достаточно аппарата на 160–180 ампер с 2-роликовым механизмом. Для серийного производства деталей — 250 ампер, 4-роликовый механизм и импульсный режим, если бюджет позволяет.
- Максимальный ток — под толщину металла: 160 А для 3 мм, 250 А для 6 мм.
- Переключение MIG/MAG — должно быть в любом аппарате.
- Подающий механизм — 4 ролика для стабильной подачи, тефлон для алюминия.
- Импульсный режим — для серийной работы, меньше брызг.
- Запас по току — 20–30% сверх расчётного, аппарат не должен работать на пределе.
Типичные ошибки при сварке полуавтоматом
Большинство дефектов полуавтоматической сварки — следствие четырёх ошибок, которые легко проверить до начала работы.
Недостаточный расход газа — первая причина пор в шве. Если расход ниже 10 л/мин или сопло забито брызгами, воздух попадает в зону дуги, и в металле остаются пустоты. Проверяйте расход по ротаметру и чистите сопло после каждой катушки проволоки.
Неправильная полярность — нестабильная дуга и слабый провар. Для полуавтомата стандарт — обратная полярность: плюс на горелке, минус на изделии. Перепутали клеммы — дуга горит неровно, шов получается поверхностным.
Слишком длинный вылет проволоки — непровар. Оптимальный вылет — 10–15 мм от сопла до детали. Длиннее — проволока плавится раньше, чем доходит до ванны, дуга гуляет, провар слабый.
Грязная поверхность — дефекты шва. Ржавчина, масло, краска испаряются в дуге и дают поры и включения. Зачищайте кромки до чистого металла, для алюминия — щёткой из нержавейки.
- Расход газа ниже 10 л/мин — поры в шве.
- Прямая полярность вместо обратной — нестабильная дуга, слабый провар.
- Вылет проволоки больше 15 мм — непровар, гуляющая дуга.
- Грязная поверхность — поры и включения от испарения ржавчины и масла.
Итог: MIG или MAG — что выбрать
Правило выбора простое: газ определяет металл, металл определяет режим. Углеродистая сталь — MAG, смесь аргона с CO2 для качества или чистый CO2 для экономии. Алюминий — только MIG на чистом аргоне. Нержавейка — MIG на аргоне или смеси с 2–5% CO2, а для тонкого металла и идеальных швов — TIG.
Факт. MIG и MAG — один аппарат, разный газ. Выбор газа определяет, какой металл вы сварите: аргон — алюминий и нержавейку, CO2 — сталь.
Если вы заказываете сварку, а не варите сами, уточните у подрядчика, каким способом он выполнит ваш заказ. Для тонкостенных деталей из нержавейки и алюминия альтернативой полуавтомату может быть лазерная сварка металла — она даёт минимальное тепловложение и шов без зачистки. Выбор способа зависит от чертежа, толщины металла и требований к шву — технолог подскажет оптимальный вариант под вашу задачу.
Частые вопросы
Чем отличается MIG от MAG сварки?
Только защитным газом: MIG использует инертный газ (аргон, гелий), MAG — активный (CO2 или смесь с аргоном). От газа зависят тип дуги и свариваемые металлы.
Можно ли варить алюминий полуавтоматом?
Да, но только в режиме MIG с чистым аргоном. Потребуется алюминиевая проволока и специальный подающий тракт — мягкая проволока легко деформируется.
Какой газ нужен для полуавтомата?
Для углеродистой стали — CO2 или смесь аргона с CO2. Для алюминия и нержавейки — чистый аргон. Выбор газа определяет режим: MAG или MIG.
Какая полярность у полуавтомата?
Для большинства случаев — обратная полярность: плюс на горелке, минус на изделии. Это обеспечивает стабильную дугу и хороший провар.
Источники
- ГОСТ 2246-70. Проволока стальная сварочная — Росстандарт
- ГОСТ 14771-76. Дуговая сварка в защитных газах — Росстандарт
- ISO 14175. Сварочные материалы. Газы и газовые смеси для сварки плавлением — Росстандарт