Газ для сварки — это не расходник, который можно взять любой. От него зависит, проварится ли шов, будет ли он ровным и сколько брызг придётся зачищать. Аргон, углекислота и их смеси решают три разные задачи: защищают ванну от воздуха, стабилизируют дугу и влияют на форму провара. Разберём, какой газ под какой металл и метод сварки брать и как не переплатить за лишний расход.
Зачем вообще нужен газ при сварке
Расплавленный металл на воздухе портится за секунды. Кислород окисляет ванну, азот растворяется в металле и делает шов хрупким, водород провоцирует поры. Газ нужен, чтобы вытеснить воздух из зоны сварки и не дать ему добраться до жидкого металла. Без защиты шов получается пористым, окисленным и слабым.
Газы для сварки делятся на две группы. Инертные — аргон и гелий — не вступают в реакцию с металлом, только защищают ванну. Активные — углекислый газ, кислород, водород — участвуют в процессе: стабилизируют дугу, меняют форму провара, но могут влиять на состав шва. Поэтому выбор газа зависит от металла и метода сварки.
MIG/MAG и TIG без газа не работают в принципе: защитная атмосфера — часть технологии. В TIG аргон или гелий защищают и ванну, и вольфрамовый электрод. В MIG/MAG газ стабилизирует дугу и формирует перенос металла. Ручная дуговая сварка штучным электродом обходится без внешнего газа — защиту даёт обмазка электрода.
Газ не улучшает шов — он не даёт воздуху его испортить. Без защиты ванна окисляется за секунды.
Аргон: инертный газ для точных швов
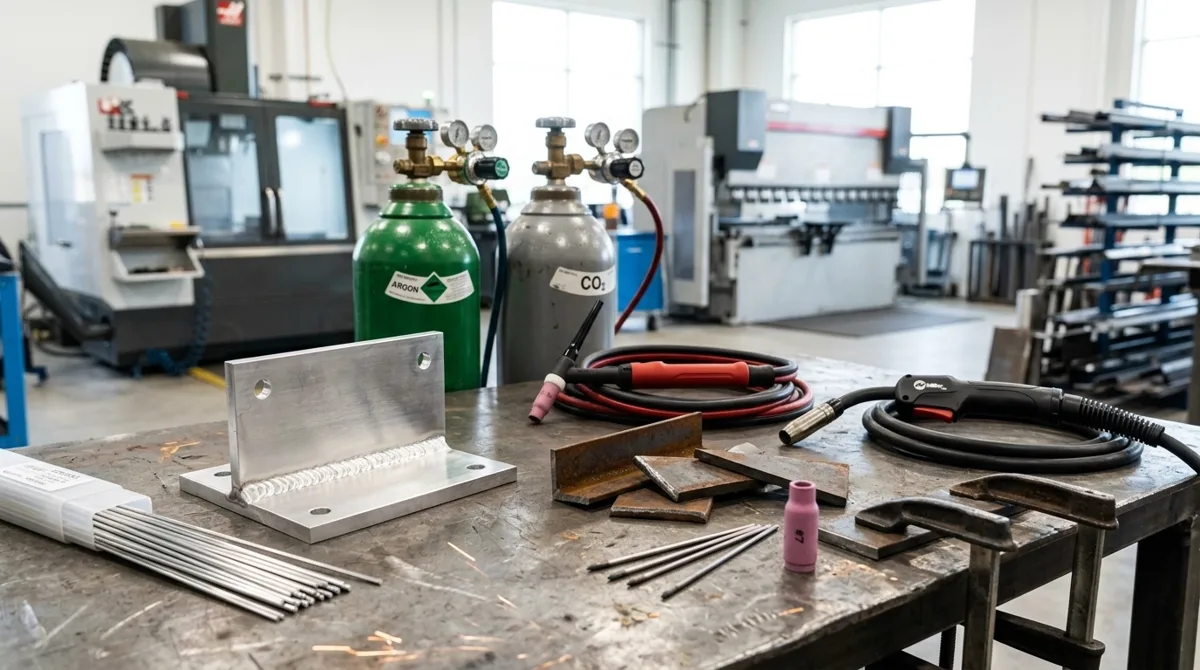
Микроструктура зоны TIG-шва на алюминии 6061 при сварке в среде чистого аргона. Фото: Dr. Crash, Wikimedia Commons · Public domain
Аргон — основной газ для TIG-сварки. Он не реагирует с металлом, даёт стабильную дугу и чистый шов без брызг. Сварщик видит ванну, контролирует проплавление и ведёт горелку точно по стыку. Для тонких деталей из нержавейки и алюминия это базовый вариант.
Аргоном варят нержавеющую сталь, алюминий, титан, медь и латунь. На нержавейке аргон сохраняет коррозионную стойкость шва — активные газы науглероживают металл и портят его свойства. На алюминии в AC-режиме катодная зачистка снимает оксидную плёнку, и аргон даёт ровный провар. Мы варим аргоном нержавейку и алюминий — это базовая связка для точных работ.
Ограничение у аргона одно: низкая теплопроводность. Толстые детали прогреваются медленно, дуга «плавает» по поверхности. Для толстого алюминия к аргону добавляют гелий — он поднимает температуру дуги и ускоряет провар.
Факт. Аргон — инертный газ: он не вступает в реакцию с расплавленным металлом и только защищает ванну от воздуха.
Углекислота: дешёвый активный газ для полуавтомата
Углекислый газ — рабочий вариант для сварки углеродистой стали полуавтоматом. Он дешёвый, доступный и даёт глубокий провар. Для черновых швов, заготовок и конструкций, где внешний вид не критичен, углекислота оправдана.
Плата за дешевизну — брызги и грубый шов. Углекислота активно реагирует с металлом, дуга горит нестабильно, вокруг шва разлетаются капли. После сварки нужна зачистка: сбить брызги, зашлифовать поверхность. На тонком металле углекислота склонна к прожогам — дуга слишком горячая для тонкого листа.
Плюсы углекислоты: низкая цена, глубокий провар, повсеместная доступность. Минусы: брызги, грубый шов, нестабильная дуга. Для ответственных швов на стали лучше взять смесь аргона с CO₂ — об этом следующий раздел.
Мнение. Если шов пойдёт под покраску и брызги не критичны, углекислота сэкономит бюджет. Если нужен ровный шов без зачистки — смесь окупится временем сварщика.
Сварочные смеси: баланс цены и качества шва
Смеси аргона с углекислотой сочетают свойства обоих газов. Аргон даёт стабильную дугу и чистый шов, добавка CO₂ улучшает провар и смачиваемость кромок. Для углеродистой стали это стандарт в серийном производстве: сварщик работает быстрее, зачистки меньше.
Типовые составы подбирают под задачу: чем больше CO₂, тем глубже провар и больше брызг; чем меньше CO₂, тем мягче дуга и чище шов, но ниже провар на толстых деталях. Для тонкого металла и ответственных швов берут смеси с малой долей CO₂, для толстых конструкций — с большей.
Кислород в смесях добавляют в небольших количествах для стабилизации дуги на легированных сталях. Кислород снижает поверхностное натяжение ванны, шов ложится ровнее. Для нержавейки избыток активных газов вреден: он окисляет легирующие элементы и науглероживает шов, хотя небольшая добавка кислорода в смеси для нержавеющей стали применяется.
| Состав смеси | Металл | Метод сварки | Результат |
|---|---|---|---|
| Ar + CO₂ (высокая доля CO₂) | Углеродистая сталь | MIG/MAG | Глубокий провар, умеренные брызги |
| Ar + CO₂ (средняя доля CO₂) | Углеродистая сталь | MIG/MAG | Ровный шов, меньше брызг |
| Ar + CO₂ (малая доля CO₂) | Тонкая сталь, нержавейка | MIG/MAG | Чистый шов, мягкая дуга |
| 100% Ar | Нержавейка, алюминий, титан | TIG | Чистый шов без брызг |
| Ar + He | Толстый алюминий, медь | TIG/MIG | Горячая дуга, быстрый провар |
Какой газ под какой металл: таблица соответствия
Выбор газа начинается с металла. Дальше — метод сварки, и только потом конкретный состав. Таблица ниже закрывает типовые задачи: от черновой стали до титана.
| Металл | Метод сварки | Рекомендуемый газ |
|---|---|---|
| Углеродистая сталь | MIG/MAG | CO₂ или смесь Ar+CO₂ |
| Углеродистая сталь | TIG | Аргон |
| Нержавеющая сталь | TIG | Аргон |
| Нержавеющая сталь | MIG/MAG | Смесь Ar+CO₂ с малой долей CO₂ |
| Алюминий | TIG | Аргон |
| Алюминий толстый | TIG/MIG | Смесь Ar+He |
| Медь, латунь | TIG | Аргон или Ar+He |
| Титан | TIG | Аргон высокой чистоты |
Углекислота в чистом виде не подходит для нержавейки: она науглероживает шов и снижает коррозионную стойкость. Для алюминия CO₂ исключён — алюминий активно реагирует с кислородом. Титан варится только чистым аргоном высокой чистоты: любой активный газ делает шов хрупким.
Если сомневаетесь в выборе — пришлите чертёж, подберём метод и газ под задачу. Подробнее про сварку нержавейки аргоном и сварочные работы по чертежам.
Расход газа: как посчитать и на чём сэкономить
Расход газа зависит от силы тока, диаметра проволоки, типа шва и навыка сварщика. Чем выше ток и толще проволока, тем больше газа нужно для защиты ванны. Навык сварщика влияет на стабильность дуги: новичок тратит больше газа на поджиги и перерывы. Конкретные значения подбирает технолог под режим и деталь.
Газ теряется на четырёх вещах: утечки через соединения, неправильный расходомер, сварка на сквозняке и избыточный расход «на всякий случай». Проверяйте шланги и вентиль перед работой, ставьте расходомер по режиму, закрывайте рабочую зону от ветра. Лишний газ, уходящий в атмосферу, — это прямые потери на часовой сварке.
Баллоны: маркировка, цвета и безопасность
Баллоны различаются по цвету корпуса и цвету надписи. Аргон — серый баллон с зелёной надписью, углекислота — чёрный с жёлтой, кислород — синий с чёрной, гелий — коричневый с белой. Цвет — первая проверка, но не единственная: всегда читайте маркировку на баллоне.
На баллоне указаны: наименование газа, дата освидетельствования, рабочее давление, объём. Объёмы для сварки бывают разные: малые удобны для выездных работ и редкой сварки, большие — для стационарного поста и серийных задач.
Баллон под давлением — зона повышенной ответственности. Не роняйте баллон, не грейте его, проверяйте вентиль перед подключением, храните вертикально и закреплённым. При повреждении вентиля баллон под давлением становится опасен: газ выходит мощным потоком, а сам баллон может сорваться с места. Отдельно стоит помнить, что давление в баллоне зависит от газа: у сжиженной углекислоты оно заметно ниже, чем у сжатых газов вроде аргона.
- Аргон — серый баллон, зелёная надпись
- Углекислота — чёрный баллон, жёлтая надпись
- Кислород — синий баллон, чёрная надпись
- Гелий — коричневый баллон, белая надпись
Частые ошибки при выборе и использовании газа
Экономия на газе — самая частая ошибка. Берут углекислоту вместо смеси, экономят на цене баллона, а потом теряют время на зачистку брызг и переделку швов. Дешёвый газ не экономит деньги — он переносит их в зачистку брызг и переделку швов.
Неправильный расход — вторая ошибка. Слишком мало газа — поры и окисление шва. Слишком много — турбулентность, которая подсасывает воздух в зону сварки. Расход настраивается по режиму, а не «на глазок».
Утечки и сквозняк — третья и четвёртая ошибки. Газ уходит через неплотные соединения, а не в шов. Ветер сдувает защитную атмосферу, и сварщик варит фактически без газа. Проверяйте магистраль и закрывайте рабочую зону.
Итог: как выбрать газ под свою задачу
Выбор газа — это три шага. Определите металл, выберите метод сварки, возьмите газ из таблицы соответствия. Для углеродистой стали полуавтоматом — смесь Ar+CO₂. Для нержавейки и алюминия — чистый аргон. Для толстого алюминия — аргон с гелием.
Если сомневаетесь — начните со смеси Ar+CO₂ для стали и чистого аргона для нержавейки и алюминия. Это базовые связки, которые закрывают большинство задач. Точный подбор газа и режима делается под конкретный чертёж: толщину металла, тип шва, требования к качеству.
Пришлите чертёж — подберём метод сварки и газ под задачу. Посчитаем расход, подскажем, на чём сэкономить без потери качества шва.
Частые вопросы
Какой газ нужен для сварки полуавтоматом?
Для углеродистой стали — углекислота или смесь аргона с CO₂. Смесь даёт меньше брызг и стабильнее дугу, углекислота дешевле.
Чем отличается аргон от углекислоты при сварке?
Аргон — инертный газ, не вступает в реакцию с металлом, даёт чистый шов без брызг. Углекислота — активный газ, дешевле, но даёт больше брызг и грубее шов.
Какой газ для сварки нержавейки?
Чистый аргон для TIG или смесь аргона с малой долей CO₂ для MIG/MAG. Углекислота в чистом виде не подходит — она науглероживает шов и ухудшает коррозионную стойкость.
Сколько газа уходит на сварку?
Типовой расход зависит от метода сварки и режима: для TIG он ниже, для MIG/MAG выше. Точные значения подбирает технолог, а запас газа в баллоне считается от объёма баллона и рабочего давления.
Источники
- ГОСТ 10157-2016 Аргон газообразный и жидкий — Росстандарт
- ГОСТ 8050-85 Двуокись углерода газообразная и жидкая — Росстандарт
- ТР ТС 032/2013 О безопасности оборудования, работающего под избыточным давлением — Евразийская экономическая комиссия