Способ сварки выбирают не по названию, а по трём параметрам: толщина металла, требуемое качество шва и бюджет на оборудование. Ручная дуговая сварка закроет большинство бытовых задач, полуавтомат даст скорость на серийных изделиях, а аргон нужен там, где шов должен быть аккуратным и прочным. Дальше — как сопоставить эти параметры с вашей конструкцией и не переплатить за метод, который вам не нужен.
От чего зависит выбор способа сварки
Выбор способа сварки начинается с вопроса: что именно вы варите и какой толщины металл. Тонкий лист 1 мм и пластина 10 мм требуют разных методов, разного оборудования и разной квалификации сварщика. Если начать с метода, а не с параметров детали, легко получить прожоги, деформацию или шов, который не выдержит нагрузку.
Пять параметров определяют выбор:
- Толщина металла — главный фильтр. Каждый метод имеет рабочий диапазон: тоньше нижней границы — прожоги, толще верхней — непровар.
- Требуемое качество шва — для ответственных конструкций нужен аргон или полуавтомат, для бытовых задач достаточно ручной дуговой.
- Пространственное положение шва — не все методы одинаково удобны в потолочном или вертикальном положении.
- Производительность — сколько метров шва нужно за смену. На серийных изделиях скорость решает.
- Бюджет — стоимость оборудования и расходников различается в десятки раз.
Факт. Диапазон рабочих толщин у четырёх основных методов сварки — от 0,1 мм у лазерной до десятков миллиметров у ручной дуговой.
Мнение. Если вы варите раз в месяц для себя, не покупайте TIG-аппарат за 100 тысяч — ручной инвертор за 15 тысяч закроет те же задачи с достаточным качеством.
Толщина металла — первый параметр, который отсекает неподходящие методы. Дальше смотрите на качество шва: если конструкция ответственная, экономия на методе обернётся переделкой. И только потом оценивайте производительность и бюджет.
Ручная дуговая сварка (MMA): универсальный минимум
Ручная дуговая сварка покрытыми электродами — базовый метод, с которого начинают большинство сварщиков. Она работает с металлом толщиной от 1,5–2 мм: всё, что тоньше, ведёт к прожогам. Для бытовых задач, ремонта и простых конструкций этого диапазона достаточно.
Оборудование — бюджетный сварочный инвертор и электроды как расходник. Инвертор не требует газового баллона, работает от обычной сети и помещается в багажник. Электроды продаются в любом строительном магазине, их выбор зависит от марки стали и толщины металла.
Где MMA справляется:
- заборы, каркасы, закладные детали;
- ремонтные работы на улице и в любом пространственном положении;
- толстый металл от 3 мм, где нужен глубокий провар;
- задачи, где шов потом зачищается и красится.
Где MMA не хватает:
- тонкий металл до 1,5 мм — прожоги и деформация;
- серийные изделия, где важна скорость;
- нержавейка и алюминий — нужны специальные электроды и навык;
- конструкции, где шов должен быть аккуратным без зачистки.
Факт. Ручная дуговая сварка оставляет на шве шлак, который нужно зачищать после каждого прохода — это добавляет время на обработку.
Главный минус MMA — шлак и брызги. После каждого прохода шов нужно обстучать и зачистить щёткой. На единичных изделиях это не критично, на серии — съедает часы. Но для старта и большинства бытовых задач метод остаётся самым доступным по входу.
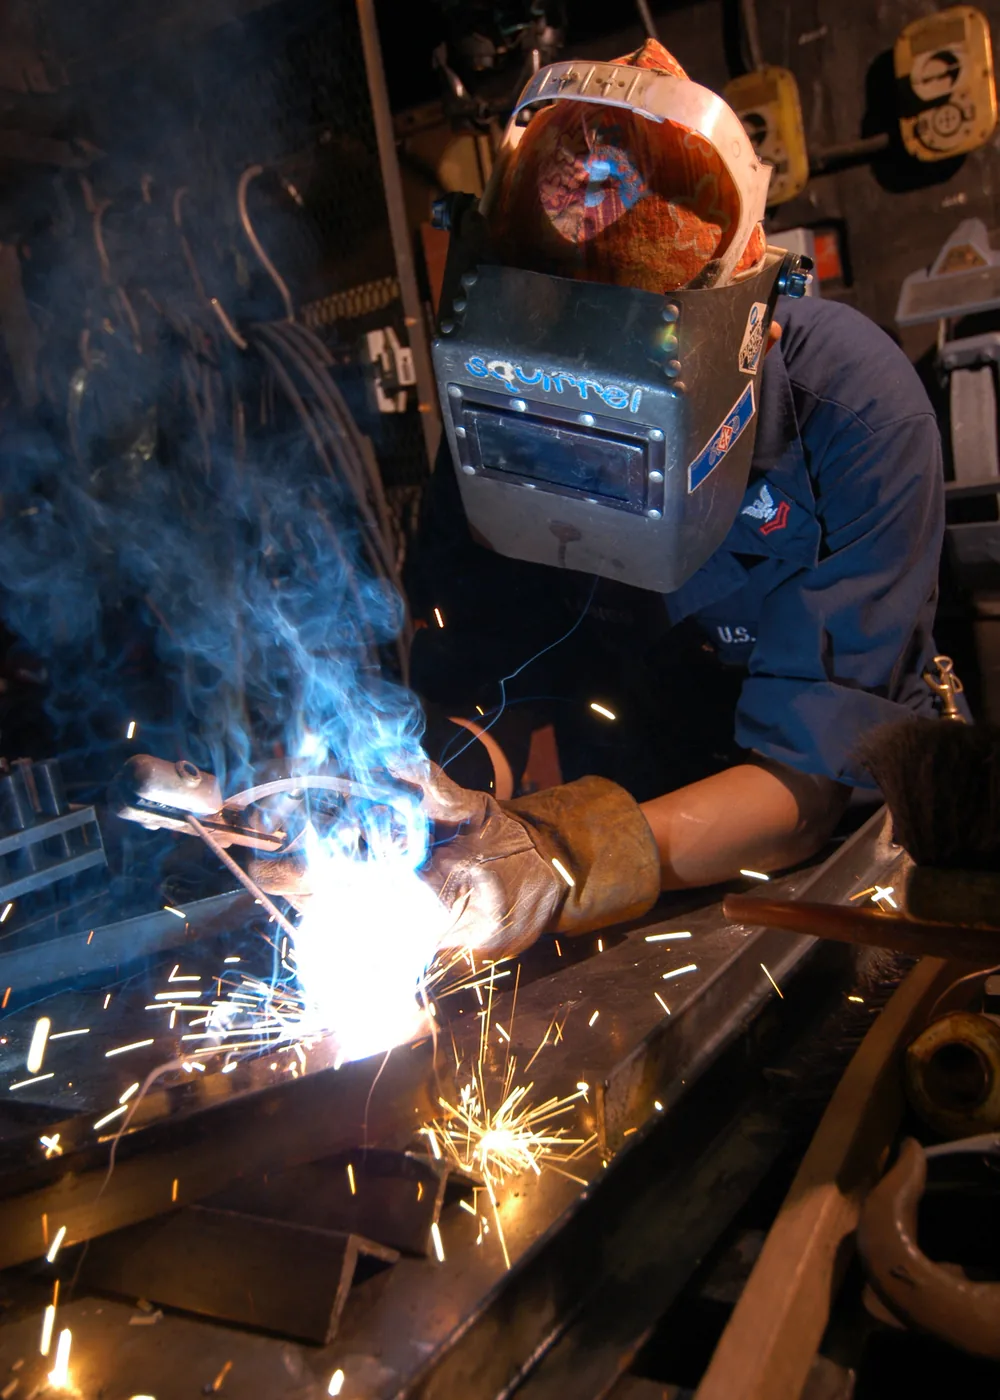
Полуавтоматическая сварка (MIG/MAG): скорость на серийных изделиях
Полуавтоматическая сварка в среде защитного газа использует сварочную проволоку, которая подаётся автоматически. Это даёт непрерывный шов без остановок на смену электрода — главный выигрыш в производительности. Метод работает с металлом от 0,5 мм, что позволяет варить тонкостенные детали без прожогов.
Оборудование — полуавтомат, баллон с защитным газом и проволока. Газ нужен для защиты сварочной ванны от воздуха: без него шов получится пористым и хрупким. На открытой площадке ветер сдувает газовую защиту, поэтому полуавтомат лучше работает в цехе или закрытом помещении.
Плюсы и минусы MIG/MAG для серийных изделий:
- Плюс: скорость. Непрерывная подача проволоки даёт в 2–3 раза больше метров шва за смену, чем MMA.
- Плюс: чистый шов. Нет шлака, меньше брызг — меньше времени на зачистку.
- Плюс: тонкий металл. От 0,5 мм без прожогов при правильной настройке.
- Минус: газовый баллон. На улице при ветре газовая защита не работает.
- Минус: настройка. Требует точной регулировки тока, напряжения и подачи проволоки.
Мнение. Если вы варите больше десяти одинаковых изделий в день, полуавтомат окупается за счёт скорости даже при более высокой цене оборудования.
Типичные конструкции для полуавтомата — корпуса, кронштейны, тонкостенные детали, серийные изделия. Там, где много одинаковых швов, скорость решает, а чистый шов экономит время на обработке. Подробнее о сравнении методов — в статье про сравнение контактной, лазерной и дуговой сварки.
Аргонодуговая сварка (TIG): аккуратный шов на нержавейке и алюминии
Аргонодуговая сварка неплавящимся электродом — метод для тех случаев, когда шов должен быть аккуратным, прочным и без брызг. Она работает с металлом от 0,2 мм — самым тонким из всех методов. Защитный газ аргон изолирует сварочную ванну, а сварщик контролирует тепловложение вручную.
TIG требует высокой квалификации сварщика — обычно 4–6 разряд. Это не метод для новичка: нужно одновременно вести горелку, подавать присадочный пруток и контролировать ванну. Ошибка видна сразу — перегрев, прожог или неровный шов.
Когда TIG оправдан:
- изделия из нержавейки, где важна коррозионная стойкость шва;
- алюминиевые детали — TIG один из немногих методов для алюминия;
- тонкостенные трубы и детали, где нужен контроль тепловложения;
- конструкции, где шов остаётся видимым и должен выглядеть аккуратно.
Когда TIG не нужен:
- толстые пластины от 5 мм — метод слишком медленный;
- серийные изделия, где важна скорость, а не эстетика;
- задачи, где шов потом зачищается и красится.
Факт. TIG-сварка алюминия требует аргона высокой чистоты — 99,99% и выше, иначе шов получится пористым.
За что платят при выборе TIG: за качество шва, за контроль процесса и за возможность варить нержавейку и алюминий. Скорость здесь в разы ниже, чем у полуавтомата, а расходники дороже. Но для ответственных конструкций и видимых швов альтернативы часто нет.
Лазерная сварка: минимальная деформация и высокая точность
Лазерная сварка — метод для прецизионных деталей, где важна минимальная деформация и узкий шов. Лазерный луч фокусируется в точку, плавит металл локально и почти не нагревает соседние участки. Это даёт шов шириной в доли миллиметра и минимальное коробление конструкции.
Рабочий диапазон толщин — от 0,1 до 10 мм, но с ограничениями по типу соединений. Лазер требует точной сборки: зазор между деталями должен быть минимальным, иначе луч не сфокусируется на стыке. Для простых задач с грубой подгонкой метод не подходит.
Плюсы и минусы лазерной сварки:
- Плюс: минимальная деформация. Локальный нагрев почти не коробит деталь.
- Плюс: узкий шов. Ширина шва — доли миллиметра, что важно для точных деталей.
- Плюс: скорость. Лазер варит быстрее TIG и сопоставим с полуавтоматом.
- Минус: цена оборудования. Вход от 300 тысяч рублей — самый дорогой из методов.
- Минус: требования к сборке. Зазоры и смещения кромок недопустимы.
Мнение. Лазерная сварка оправдана на серийных прецизионных деталях, где деформация недопустима. Для единичной бытовой конструкции это переплата без выгоды.
Типичные конструкции — тонкостенные корпуса, прецизионные детали, серийные изделия с высокими требованиями к геометрии. Подробнее о методе — в статье про лазерную сварку металла.
Сравнение способов сварки по ключевым параметрам
Таблица сводит четыре метода по параметрам, которые определяют выбор. Читайте её по порядку: сначала толщина металла, потом качество шва, потом бюджет. Цифры — ориентиры, а не прайс: конкретная задача может сдвинуть границы.
| Метод | Толщина металла | Скорость | Стоимость оборудования | Квалификация сварщика | Качество шва |
|---|---|---|---|---|---|
| MMA | от 1,5–2 мм | низкая | 8–25 тыс. руб. | 2–4 разряд | среднее, шлак и брызги |
| MIG/MAG | от 0,5 мм | высокая | 25–80 тыс. руб. | 3–4 разряд | хорошее, чистый шов |
| TIG | от 0,2 мм | низкая | 30–120 тыс. руб. | 4–6 разряд | высокое, аккуратный шов |
| Лазерная | 0,1–10 мм | высокая | от 300 тыс. руб. | оператор | высокое, узкий шов |
Таблица показывает главное: чем тоньше металл и выше требования к шву, тем дороже метод. MMA закрывает толстый металл и бытовые задачи за минимальные деньги. Лазерная сварка даёт лучший шов на тонких деталях, но вход стоит на порядок дороже.
Алгоритм выбора: от чертежа к методу сварки
Пять шагов переводят чертёж в конкретный метод сварки. Каждый шаг — одно действие, без теории.
- Определите толщину металла по чертежу. Это первый фильтр: тоньше 1,5 мм — MMA отпадает, тоньше 0,5 мм — остаются TIG и лазерная.
- Определите требования к качеству шва. Ответственная конструкция или видимый шов — TIG или полуавтомат. Шов под покраску — MMA достаточно.
- Оцените объём работ. Одно изделие — метод не критичен. Серия из десятков штук — скорость решает, смотрите на полуавтомат или лазерную.
- Сопоставьте с бюджетом. Считайте не только оборудование, но и расходники, время на зачистку, квалификацию сварщика.
- Проверьте наличие сварщика. TIG требует 4–6 разряд, лазерная — обученного оператора. Нет специалиста — метод не работает.
Мнение. Если после пяти шагов остаются сомнения, начните с MMA: это самый доступный вход, а для большинства конструкций его возможностей достаточно.
Алгоритм работает и для выбора подрядчика: если вы заказываете изготовление деталей из металла по чертежам, спросите, каким методом будут варить и почему. Ответ покажет, думал ли исполнитель о вашей задаче или просто взял то, что есть.
Типичные ошибки при выборе способа сварки
Ошибки выбора стоят денег: переделка, деформация или брак. Вот пять частых ошибок и их последствия.
- Сварка тонкого металла ручной дуговой. Прожоги и деформация листа — деталь уходит в брак.
- Выбор TIG для толстых пластин. Скорость падает в разы, стоимость работ растёт, а выгоды по качеству нет.
- Экономия на квалификации сварщика. Дефекты шва — поры, непровары, трещины — и переделка за свой счёт.
- Игнорирование пространственного положения шва. Потолочный шов полуавтоматом на улице — газовая защита не работает, шов пористый.
- Переоценка лазерной сварки для простых задач. Переплата за оборудование без выгоды: MMA даст тот же результат за меньшие деньги.
Факт. Дефекты сварных швов — поры, непровары, трещины — чаще всего возникают из-за неправильного выбора метода или режима, а не из-за плохого оборудования.
Каждая ошибка — это не абстрактный риск, а конкретные деньги на переделку. Тонкий лист, прожжённый MMA, не восстановить — только вырезать и варить заново. Толстая пластина, сваренная TIG, — это часы лишней работы сварщика.
Нормативные требования к сварным соединениям
Сварные соединения в металлоконструкциях регулируются стандартами. Они определяют типы швов, конструктивные элементы и требования к контролю. Для выбора метода важно знать, какой стандарт относится к вашему способу сварки.
Основные стандарты на сварные соединения:
- ГОСТ 5264-80 — ручная дуговая сварка, типы и конструктивные элементы швов;
- ГОСТ 14771-76 — дуговая сварка в защитных газах;
- ГОСТ 8713-79 — сварка под флюсом;
- СП 16.13330 — стальные конструкции, общие требования.
Контроль качества швов — визуальный, ультразвуковой, радиографический — выполняется по запросу заказчика. Для ответственных конструкций контроль обязателен, для бытовых — достаточно визуального осмотра.
Мнение. Если конструкция ответственная, не экономьте на контроле шва: ультразвук или рентген выявят дефекты, которые не видны глазом.
Какой способ сварки выбрать: короткий итог
Правило выбора простое: сначала толщина металла, потом требования к шву, потом бюджет.
- Тонкий металл до 2 мм — полуавтомат или TIG.
- Толстый металл от 3 мм, бытовые задачи — MMA.
- Нержавейка и алюминий — TIG.
- Серийные изделия с высокими требованиями — полуавтомат или лазерная.
- Если сомневаетесь — начните с MMA, это самый доступный вход.
Способ сварки выбирают по толщине металла и требованиям к шву, а не по названию метода.
Если вы заказываете сварку у подрядчика, пришлите чертёж — технолог проверит его и предложит метод под вашу задачу. Оставьте заявку на изготовление деталей из металла по чертежам, и мы рассчитаем, какой способ сварки подойдёт для вашей конструкции.
Частые вопросы
Какая сварка лучше для тонкого металла?
Для металла тоньше 2 мм лучше всего подходит полуавтоматическая сварка (MIG/MAG) или аргонодуговая (TIG) — они дают меньше прожогов и деформаций, чем ручная дуговая.
Чем отличается ручная дуговая сварка от полуавтоматической?
Ручная дуговая сварка использует штучные электроды и даёт шлак, который нужно зачищать. Полуавтомат подаёт проволоку автоматически и варит быстрее, с более чистым швом, но требует газового баллона.
Какая сварка самая дешёвая?
Самая дешёвая по входу — ручная дуговая сварка (MMA): бюджетный инвертор стоит от 8–25 тыс. руб., а расходники — только электроды. Но на серийных изделиях полуавтомат может окупиться за счёт скорости.
Можно ли варить нержавейку обычной сваркой?
Нержавейку лучше варить аргонодуговой сваркой (TIG) или полуавтоматом с соответствующей проволокой. Обычные электроды для чёрной стали дадут коррозию шва и потерю свойств нержавейки.
Источники
- ГОСТ 5264-80. Ручная дуговая сварка. Соединения сварные — Росстандарт
- ГОСТ 14771-76. Дуговая сварка в защитных газах. Соединения сварные — Росстандарт
- ГОСТ 8713-79. Сварка под флюсом. Соединения сварные — Росстандарт
- СП 16.13330. Стальные конструкции — Минстрой России
Допуски, зазоры и режимы в статье даны по действующим стандартам: ГОСТ 5264-80, ГОСТ 14771-76, ГОСТ 8713-79, СП 16.13330. Действующую редакцию и статус документа можно проверить в официальном фонде стандартов Росстандарта (https://protect.gost.ru/).