Деталь ведёт при сварке потому, что металл в зоне шва сильно нагревается, расширяется, а затем остывает и сжимается, тянет за собой остальную деталь. Полностью убрать этот эффект нельзя, но его можно предсказать и снизить: конструкцией, порядком швов и оснасткой. Разбираем, как это делают и что учесть в чертеже.
Почему деталь ведёт после сварки
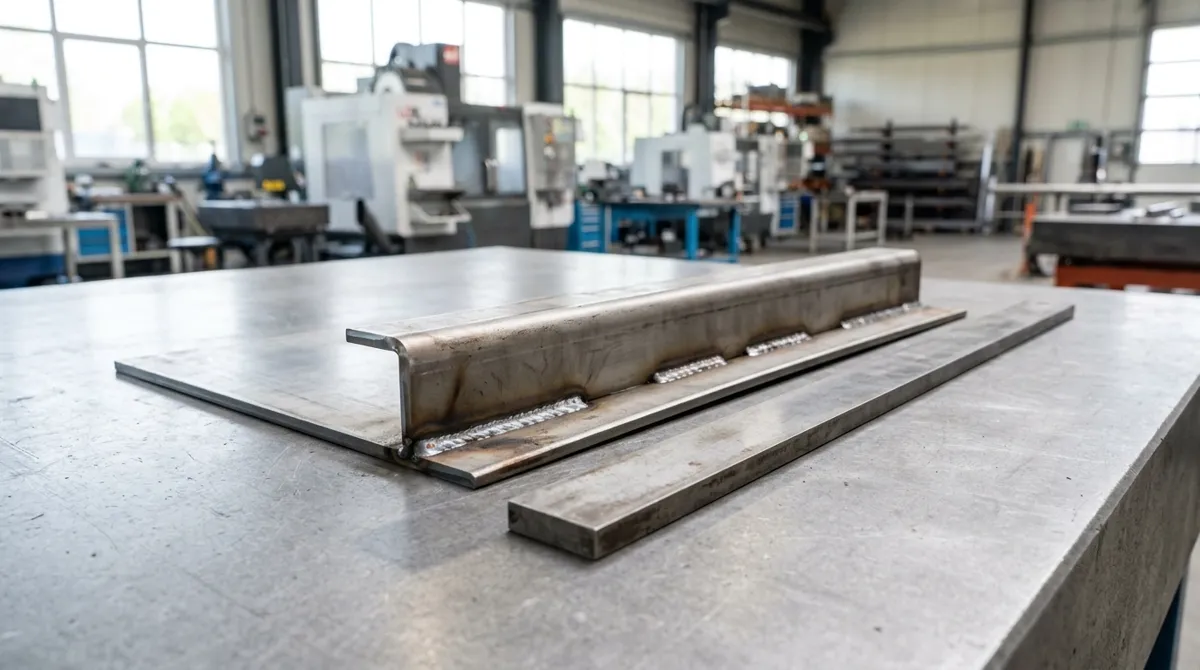
Шов и околошовная зона при сварке нагреваются намного сильнее, чем вся остальная деталь. Металл расширяется, но соседние холодные участки ему мешают. Когда шов остывает, он сжимается, а окружающий металл его сжатие не отпускает. Возникают внутренние напряжения, и деталь изгибается, скручивается или укорачивается.
Чем больше тепла ввели в металл и чем неравномернее оно распределено, тем сильнее деформация. Поэтому тонкий лист ведёт заметнее толстого, а длинный шов с одной стороны детали тянет её в эту сторону.
Коротко. Деформацию вызывает неравномерный нагрев и остывание. Снизить её можно оснасткой, порядком швов и конструкцией детали.
От чего зависит величина деформации
- Толщина металла. Тонкие листы теряют форму легче: продольная усадка шва выпучивает их, а жёсткости, чтобы этому противостоять, у них мало.
- Количество тепла. Больше проходов, больше катет, медленнее скорость — больше нагрев и сильнее поводка.
- Расположение швов. Швы с одной стороны детали тянут её в одну сторону. Симметричные швы частично компенсируют друг друга.
- Длина швов. Длинный непрерывный шов даёт больше усадки, чем набор коротких.
- Жёсткость конструкции. Массивная жёсткая деталь сопротивляется, но копит внутренние напряжения. Лёгкая гибкая деформируется заметнее.
- Материал. Нержавеющая сталь и алюминий сильнее расширяются при нагреве и ведут себя требуют более внимательного подбора режима, чем обычная углеродистая сталь.
- Способ сварки. Способы с меньшим тепловложением, например лазерная сварка, обычно ведут деталь меньше.
Как снижают деформацию при сварке
Работа идёт по нескольким направлениям: оснастка, порядок швов, прихватки и количество металла в шве. Конструкция детали тоже влияет, об этом ниже.
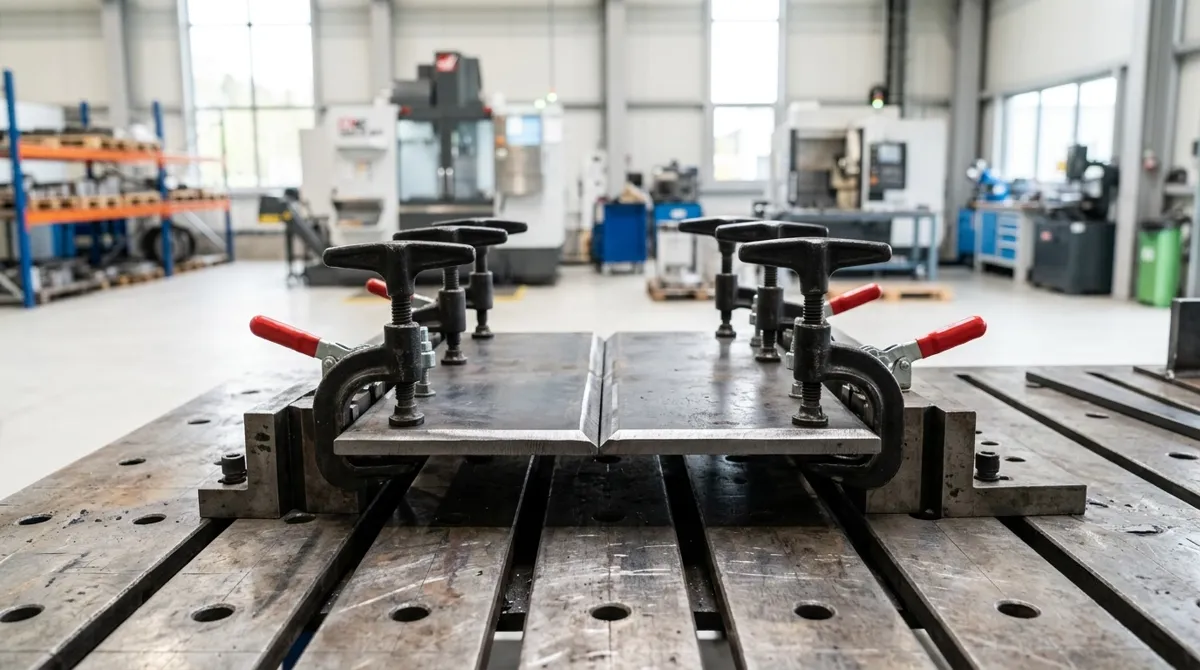
Оснастка. Деталь фиксируют в кондукторе или струбцинах до начала сварки и держат до остывания. Кондуктор не даёт заготовкам сдвинуться при сварке и снижает разброс геометрии от детали к детали. Усадку шва он не отменяет, но на серии даёт повторяемый результат.
Порядок швов. Сварщик не идёт по всей длине одним проходом в одну сторону. Швы чередуют, варят с разных сторон детали, длинный шов делают короткими участками. Так тепло распределяется равномернее, а усадка одного шва частично компенсируется соседним.
Прихватки. Перед основной сваркой детали собирают на прихватках, проверяют геометрию и только потом варят полностью. Поправить прихватку проще, чем готовый шов.
Минимум металла в шве. Чем меньше лишнего металла и лишних проходов, тем меньше тепла и деформации. Катет шва не стоит завышать «для надёжности»: нужный размер определяет конструктор по нагрузке.
Обратный выгиб. Иногда заготовку заранее слегка выгибают в противоположную сторону, чтобы после усадки шва деталь выпрямилась. Такой приём нужен не всегда, его подбирают под конкретную деталь.
Правка. Если деталь всё же повело, её можно выправить. Углеродистую сталь правят механически или местным нагревом. Нержавейку и алюминий лучше править механически: нагрев может ухудшить свойства металла. Это дополнительная операция, и её лучше не закладывать заранее, а предотвращать деформацию на этапе конструкции.
Что учесть в чертеже, если деталь должна остаться ровной
Многое зависит от того, как деталь сконструирована. Уже на этапе чертежа можно снизить риск:
- Заменить сварной угол гибкой, если позволяют нагрузка и толщина. Деталь из одной согнутой заготовки не имеет шва и не ведёт от нагрева, если на ней нет других швов и позволяют толщина и радиус гиба. Подробнее о гибке листового металла.
- Убрать лишние швы. Каждый шов — источник усадки.
- Расположить швы симметрично относительно центра детали, если позволяет конструкция.
- Указать, какие размеры критичны. Если ровность или размер между отверстиями важны, цех подберёт порядок сварки и, при необходимости, оставит припуск на механическую обработку после сварки.
- Указать допуски только там, где они действительно нужны. Жёсткие допуски на весь узел удорожают работу и повышают риск брака.
Если после сварки нужна точность, деталь делают с припуском и дорабатывают на станке: токарная и фрезерная обработка выправляют размеры, которые сварка сдвинула.
Как это выглядит на серии
На партии главная сложность не в самом шве, а в повторяемости: без оснастки геометрия расходится от детали к детали. Поэтому под серию делают кондуктор, а первую деталь согласуют с заказчиком как эталон. Дальше партия идёт по нему. Мы берём детали и узлы до 50 кг и габаритом до 2000 мм, материал можем принять ваш. Подробнее в разделе про сварочные работы.
Нужна такая работа? Смотрите страницы услуг: Сварочные работы.
Частые вопросы
Можно ли полностью избежать деформации при сварке?
Полностью убрать её нельзя: она следствие нагрева и остывания металла. Но её можно предсказать и снизить конструкцией, порядком швов и оснасткой, чтобы деталь укладывалась в допуск.
Какие детали ведёт сильнее всего?
Тонкие листовые, длинные и несимметричные, а также детали из нержавейки и алюминия. У них мала жёсткость или велико тепловое расширение.
Что делать, если деталь повело?
Выправить механически или местным нагревом. Если деталь ответственная, лучше сразу оставить припуск и довести размеры обработкой на станке.
Как сделать деталь, которая не поведёт?
Меньше швов, симметричное расположение, гибка вместо сварного угла, кондуктор на сварке. Если сомневаетесь, покажите чертёж технологу до запуска.
Влияет ли способ сварки на деформацию?
Да. Чем меньше тепла вводится в металл, тем меньше поводка. Способы с малым тепловложением, например лазерная и контактная точечная сварка, обычно деформируют деталь слабее.