Алюминий плавится при 660 °C, а его оксидная плёнка — при 2072 °C. Пока плёнка цела, металл под ней не соединится: поэтому алюминий варят иначе, чем сталь. Разбираем, чем отличаются TIG, MIG и MMA, какие режимы нужны для разных толщин и как избежать пор и трещин.
Почему алюминий сложнее сваривать, чем сталь
Алюминий ставит перед сварщиком четыре задачи, которых нет при работе со сталью. Первая — оксидная плёнка Al₂O₃: она плавится при 2072 °C, тогда как сам металл — при 660 °C. Пока плёнка цела, расплавленный алюминий не соединяется с присадочным материалом. Вторая — теплопроводность 237 Вт/(м·К) против 45–50 Вт/(м·К) у стали: тепло мгновенно уходит из зоны сварки, и нужен больший ток. Третья — коэффициент линейного расширения 23,1 × 10⁻⁶ 1/°C против 11–12 × 10⁻⁶ у стали: деталь сильно усаживается и коробится. Четвёртая — алюминий не краснеет при нагреве, поэтому сварщик не видит момент плавления.
| Свойство | Алюминий | Сталь |
|---|---|---|
| Температура плавления | 660 °C | 1400–1500 °C |
| Теплопроводность | 237 Вт/(м·К) | 45–50 Вт/(м·К) |
| Коэффициент расширения | 23,1 × 10⁻⁶ 1/°C | 11–12 × 10⁻⁶ 1/°C |
| Цветовой переход при нагреве | нет | есть |
Факт. Оксидная плёнка на алюминии плавится при 2072 °C — втрое выше, чем сам металл. Пока её не разрушить, сварное соединение не образуется.
Мнение. Если вы варите алюминий впервые после стали, начните с TIG на переменном токе: этот способ сам разрушает оксидную плёнку и прощает ошибки с нагревом.
Практическое следствие: алюминий нельзя варить так же, как сталь. Нужен способ, который разрушает оксидную плёнку, и источник тепла, который компенсирует быстрый отвод тепла. Отсюда — три основных метода, каждый со своей логикой.
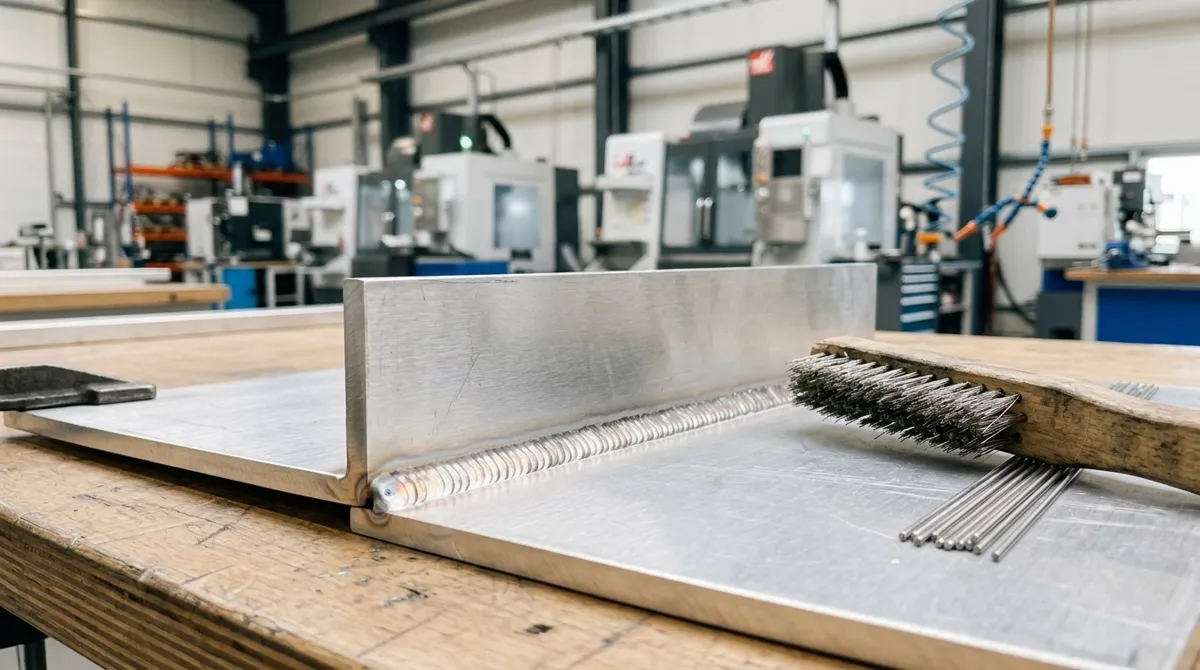
Три основных способа сварки алюминия: TIG, MIG и MMA
Для алюминия применяют три дуговых способа: TIG (аргонодуговая сварка вольфрамовым электродом), MIG (полуавтомат с подачей проволоки) и MMA (ручная дуговая штучными электродами). Первые два — основные, третий — нишевый. Принципиальная разница в том, как каждый способ разрушает оксидную плёнку и подаёт присадочный материал.
TIG работает на переменном токе: положительная полуволна сбивает оксидную плёнку, отрицательная — углубляет проплавление. Присадочный пруток сварщик подаёт вручную, поэтому контроль ванны максимальный. MIG использует постоянный ток обратной полярности: катодная очистка разрушает плёнку, а проволока подаётся автоматически — скорость выше. MMA применяют ограниченно: штучные электроды для алюминия дают грубый шов и подходят только для толстых деталей и ремонта.
| Критерий | TIG | MIG | MMA |
|---|---|---|---|
| Толщина металла | 1–6 мм | от 2 мм | от 5 мм |
| Качество шва | высокое | среднее | низкое |
| Скорость | низкая | высокая | средняя |
| Порог входа | высокий | средний | низкий |
| Разрушение оксида | переменный ток | обратная полярность | флюс в обмазке |
Факт. Для сварки алюминия нужен аргон высокой чистоты или аргон-гелиевая смесь. Углекислый газ не подходит: он окисляет металл и даёт поры.
Защитный газ — отдельное требование. Алюминий активно реагирует с кислородом и азотом, поэтому зону сварки защищают инертным газом. Аргон — стандарт; гелий добавляют для толстых деталей, чтобы поднять температуру дуги. Углекислый газ, которым варят сталь, для алюминия исключён.
TIG-сварка алюминия: точность и контроль
TIG — выбор для тонкого металла и ответственных швов. Переменный ток делает две работы: положительная полуволна разрушает оксидную плёнку, отрицательная — углубляет проплавление. Баланс между полуволнами настраивают под толщину: для тонкого листа увеличивают долю очистки, для толстого — долю проплавления.
Режимы подбирают по толщине. Сила тока, как общий ориентир, — порядка 30–40 А на 1 мм толщины, для алюминия обычно выше, чем для стали. Расход аргона — 6–12 л/мин; точный режим подбирают на пробной пластине. Вольфрамовый электрод затачивают под конус, для алюминия берут чистый вольфрам или вольфрам с лантаном. Диаметр электрода подбирают под силу тока.
Присадочные прутки выбирают под задачу:
- ER5356 (AlMg5) — для прочных швов, выше механические свойства;
- ER4043 (AlSi5) — для лучшей текучести, меньше склонность к горячим трещинам;
- ER5183 — для сплавов с высоким содержанием магния, морская техника.
Мнение. Если шов будет работать под нагрузкой, обычно берут ER5356: у него выше механические свойства. Если важны текучесть и внешний вид — ER4043. Окончательный выбор зависит от сплава основного металла.
Оптимальная зона TIG — толщины 1–6 мм. Тоньше миллиметра металл легко прожечь, толще шести — производительность падает, и выгоднее переходить на MIG. TIG также выбирают для контроля сварных швов, где важна повторяемость и чистота валика.
MIG-сварка алюминия: скорость и производительность
MIG-сварка алюминия — это скорость. Проволока подаётся автоматически, сварщик ведёт горелку и следит за ванной. Постоянный ток обратной полярности обеспечивает катодную очистку: оксидная плёнка разрушается прямо в процессе. Напряжение и расход аргона зависят от толщины и аппарата.
Проволока для алюминия плавится быстрее стальной из-за низкой температуры плавления, поэтому подача идёт интенсивнее, чем при сварке стали. Конкретные ток, напряжение и скорость подачи зависят от толщины, аппарата и проволоки: их берут из паспорта аппарата и уточняют на пробной пластине.
Факт. Для MIG-сварки алюминия нужен специальный подающий механизм: тефлоновые направляющие и U-образные ролики. Стальные ролики сминают мягкую алюминиевую проволоку.
Проволоку выбирают так же, как прутки для TIG: ER4043 — универсальная, ER5356 — для прочных швов. Тонкая проволока подходит для тонкого металла, толстая — для толстого.
Подготовка алюминия перед сваркой: чек-лист
Пропуск подготовки — главная причина пор в алюминиевых швах. Оксидная плёнка восстанавливается на воздухе за часы, а влага и грязь дают водород, который остаётся в металле пузырями. Порядок действий такой:
- Механическая зачистка щёткой из нержавеющей стали. Щётка должна быть отдельной — только для алюминия. Стальная щётка оставляет частицы железа, которые дают коррозию и поры.
- Обезжиривание ацетоном или специальным растворителем. Удаляет масла, смазку, отпечатки пальцев.
- Сварка как можно скорее после зачистки, в пределах нескольких часов. Дольше — оксидная плёнка восстанавливается, и зачистку нужно повторять.
- Разделка кромок для толстых деталей: угол разделки и притупление берут по технологической карте.
- Хранение подготовленных деталей в сухом месте, без контакта с руками.
Мнение. Если между зачисткой и сваркой прошло много времени, не экономьте пять минут — зачистите заново. Одна пора в ответственном шве обойдётся дороже повторной подготовки.
Типичные дефекты сварки алюминия и их причины
Дефекты алюминиевых швов делятся на две группы: поры от водорода и трещины от усадки. Поры выглядят как круглые пустоты в сечении шва, трещины — как тонкие разрывы вдоль или поперёк валика. Причины разные, и способы предотвращения тоже.
| Дефект | Причина | Как не допустить |
|---|---|---|
| Поры | Влага, грязь, масло на поверхности | Тщательная очистка, сварка вскоре после зачистки |
| Горячие трещины | Высокая усадка, неправильная присадка | Присадка ER4043 для склонных к трещинам сплавов, предварительный подогрев |
| Непровар | Недостаточный ток, высокая скорость | Увеличить ток, снизить скорость, проверить разделку кромок |
| Прожиг | Слишком большой ток для тонкого металла | Снизить ток, использовать импульсный режим |
| Коробление | Высокий коэффициент расширения | Жёсткая фиксация, обратноступенчатая сварка, симметричные швы |
Факт. Водород — главный источник пор в алюминии. Он попадает из влаги и грязи на поверхности, а при кристаллизации шва не успевает выйти и остаётся пузырями.
Непровар и прожиг — две стороны одной ошибки: неверно выбранный ток. Для алюминия окно параметров уже, чем для стали: чуть ниже оптимума — непровар, выше — прожиг. Поэтому режимы подбирают на образцах той же толщины, что и деталь.
Сварка толстого алюминия и сплавов
Толстый алюминий — отдельная задача. Для толстых деталей иногда применяют предварительный подогрев: он компенсирует быстрый отвод тепла и снижает риск непровара, а его температуру задаёт технологическая карта, потому что перегрев ухудшает свойства сплава. Толстые детали варят в несколько проходов: каждый следующий проход ложится на предыдущий, межслойную температуру контролируют.
Сплавы делятся на деформируемые и литейные. Деформируемые — АД31, АМг — свариваются хорошо, их применяют в конструкциях. Литейные — АЛ2, АЛ9 — свариваются хуже: в них больше кремния, шов склонен к горячим трещинам. Для литейных сплавов подбирают присадку и режим отдельно, часто с подогревом.
Мнение. Если деталь толстая и швов много, MIG обычно выгоднее TIG: скорость выше, а качество при правильных режимах сопоставимо.
Выбор способа для толстого металла: MIG для серийных деталей и длинных швов, TIG — для точных коротких швов и ответственных узлов. MMA для толстого алюминия применяют, когда нет газа, но качество шва ниже.
Какой способ сварки алюминия выбрать: итоговая таблица
Выбор способа сводится к трём вопросам: какая толщина, какие требования к шву, какой объём работ. Ответы дают однозначную рекомендацию.
| Задача | Толщина | Требования к шву | Способ |
|---|---|---|---|
| Тонкие детали, корпуса | 1–3 мм | высокие, герметичность | TIG |
| Серийные детали, длинные швы | от 3 мм | средние | MIG |
| Толстые детали, ремонт | от 5 мм | низкие, нет газа | MMA |
| Ответственные узлы, контроль швов | 1–6 мм | высокие, повторяемость | TIG |
| Толстые конструкции, скорость | от 5 мм | средние | MIG |
Мнение. Если вы делаете одну деталь и шов должен быть красивым и герметичным — берите TIG. Если серия из десяти одинаковых корпусов — MIG окупится на второй детали.
Для сравнения: лазерная сварка металла даёт минимальную зону термического влияния и подходит для тонких деталей, где важна геометрия. Подробнее о различиях дуговых и лучевых методов — в сравнении контактной, лазерной и дуговой сварки.
Если нужна сварка алюминиевой детали по чертежу — пришлите чертёж, технолог проверит его и подберёт способ под толщину и требования к шву. Можем работать с вашим материалом: изготовление деталей по чертежам.
Нужна такая работа? Смотрите страницы услуг: Сварочные работы.
Частые вопросы
Почему алюминий сложнее сваривать, чем сталь?
Из-за оксидной плёнки с температурой плавления 2072 °C, высокой теплопроводности и большого коэффициента расширения. Плёнку нужно разрушать, а тепло уходит из зоны сварки быстрее, чем у стали.
Какой сваркой варят алюминий?
Основные способы — TIG (аргонодуговая) и MIG (полуавтомат). MMA применяют ограниченно для толстых деталей и ремонта. Для тонкого металла и ответственных швов выбирают TIG, для серийных деталей — MIG.
Можно ли варить алюминий полуавтоматом?
Да, MIG-сварка алюминия — один из основных способов. Нужен постоянный ток обратной полярности, аргон высокой чистоты и специальный подающий механизм с тефлоновыми направляющими.
Какой газ нужен для сварки алюминия?
Аргон высокой чистоты или аргон-гелиевая смесь. Углекислый газ не подходит — он окисляет алюминий и даёт поры. Расход подбирают под способ и аппарат: для TIG обычно порядка 6–12 л/мин.
Источники
- ГОСТ 14806-80 «Дуговая сварка алюминия и алюминиевых сплавов в инертных газах» — Госстандарт СССР
- ГОСТ 7871-75 «Проволока сварочная из алюминия и алюминиевых сплавов» — Госстандарт СССР
- Алюминий — физические свойства — Википедия
- Оксид алюминия — свойства — Википедия