Сварка внахлёст — это соединение двух листов, положенных друг на друга с перекрытием. Её выбирают, когда нужна простая подготовка кромок и не требуется точная подгонка деталей. Но у соединения есть ограничения по толщине металла и длине нахлёстки — разберём, где оно работает, а где от него лучше отказаться.
Что такое нахлёсточное соединение и чем оно отличается от стыкового
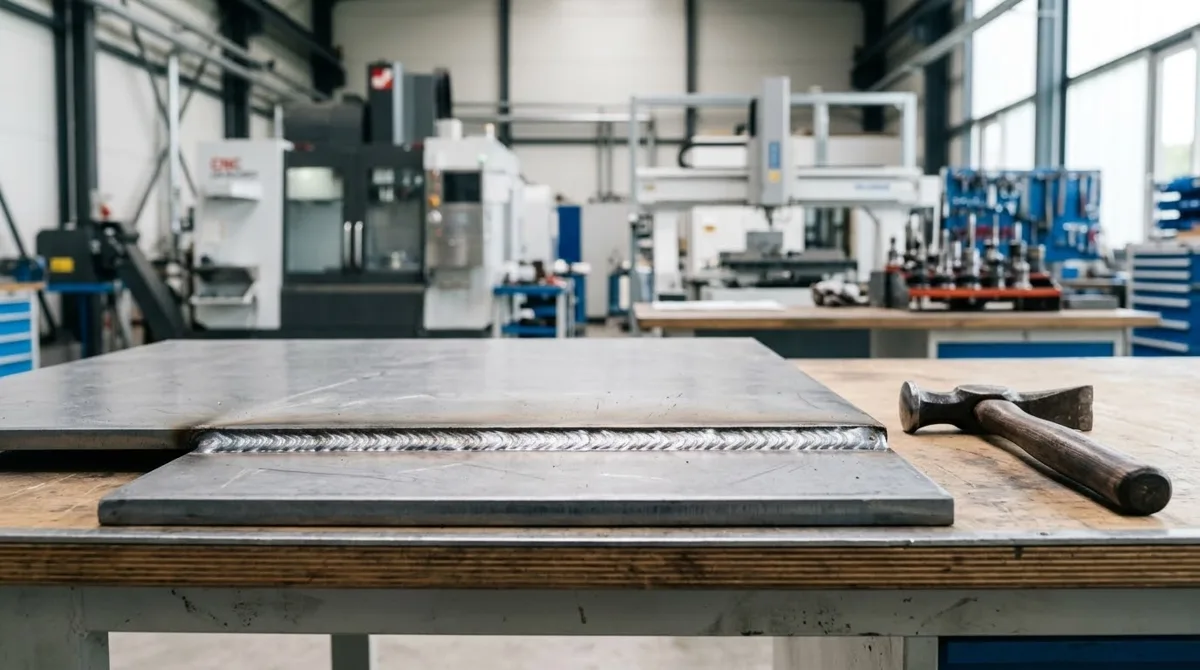
Сварной шов идёт по кромке верхнего листа, соединяя его с поверхностью нижнего. Между листами образуется угол, а сам шов, как правило, получается угловым — независимо от того, каким способом варят: ручной дугой, полуавтоматом или аргоном.
Главное отличие от стыкового соединения — в подготовке. При стыковой сварке кромки двух листов подгоняют вплотную, а для толстого металла ещё и разделывают — снимают фаску, чтобы шов проварил всю толщину. Нахлёст этого не требует: листы просто кладут с перекрытием, и сварщик ведёт шов по видимой кромке. Подготовка сводится к зачистке поверхности и фиксации деталей.
Факт. Нахлёсточное соединение, как правило, выполняется угловым швом — тип шва не зависит от способа сварки.
Простота подготовки — основная причина, по которой нахлёст выбирают для тонколистовых деталей. Но за простоту приходится платить: при переменных нагрузках соединение уступает стыковому по выносливости из-за концентрации напряжений в зоне перекрытия, а скрытая полость между листами создаёт условия для щелевой коррозии.
Где применяют сварку внахлёст: типичные детали и конструкции
Нахлёст оправдан там, где металл тонкий, а требования к точности подгонки невысокие. Вот пять типичных случаев, когда выбирают именно это соединение:
- Корпуса, кожухи и панели из тонкого листа. Тонкий металл легко деформируется при стыковой сварке, а нахлёст даёт стабильную геометрию без разделки кромок.
- Закладные детали и кронштейны. Пластина на пластину — классический случай, когда нахлёст проще и быстрее стыка.
- Арматурные сетки и каркасы. Стержни арматуры соединяют с перекрытием по длине — это тоже нахлёсточное соединение, только на круглом профиле.
- Ремонтные накладки и усиления. Когда нужно закрыть дефект или усилить участок, накладку приваривают внахлёст по периметру.
- Изделия из нержавейки и алюминия. Тонколистовые корпуса, поддоны, экраны — там, где важна герметичность шва, а не максимальная прочность.
Мы работаем с материалом заказчика: лист, полосу или заготовку привозят к нам, а мы режем, гнём и варим по чертежу. Нахлёст в таких задачах — частое решение, потому что он прощает небольшие отклонения в размерах заготовок.
Как рассчитать минимальную длину нахлёстки: правило пяти толщин
Минимальную длину нахлёстки, как правило, принимают равной пяти толщинам тонкого элемента. Длина нахлёстки определяет площадь контакта между листами, через которую нагрузка передаётся с одного элемента на другой. Короткая нахлёстка даёт малое сечение — и соединение рвётся по металлу рядом со швом, даже если сам шов цел.
На расчёт влияют тип нагрузки, марка стали и способ сварки. При динамических нагрузках длину нахлёстки увеличивают, при статических — можно держаться нижней границы. Точные значения под конкретную деталь считает технолог по чертежу.
Мнение. Если сомневаетесь в длине нахлёстки — берите с запасом. Запас по длине дешевле, чем переделка разрушенного соединения.
Катет углового шва: сколько нужно для прочного соединения
Катет углового шва — это размер его поперечного сечения, расстояние от корня шва до внешней кромки. Для нахлёсточного соединения катет ориентировочно принимают в пределах толщины тонкого листа — это ориентир для малонагруженных соединений, для равнопрочности основному металлу требуемый катет обычно больше.
Заниженный катет — самая частая ошибка. Шов получается слабым, с малым сечением, и соединение разрушается при нагрузке ниже расчётной. Внешне такой шов выглядит как тонкая нитка валика, а внутри может быть непровар корня.
Завышенный катет тоже вреден. Большой шов — это лишний нагрев, рост деформаций и напряжений в металле, перерасход присадочного материала. Тонкий лист от перегрева ведёт, и деталь теряет геометрию.
Катет зависит от способа сварки. Ручная дуговая даёт более грубый и крупный шов, полуавтомат — ровнее и стабильнее, аргонодуговая сварка позволяет вести аккуратный шов с точным катетом на нержавейке и алюминии. Технолог выбирает катет по чертежу, а не «на глаз».
Ограничения по толщине: почему нахлёст теряет преимущества на толстом металле
С ростом толщины металла нахлёст теряет свои преимущества. Шов хуже проваривает корень соединения: тепло дуги уходит в толстый металл, и зона проплавления может не доходить до нижнего листа. Возникает непровар корня — скрытый дефект, который не виден снаружи.
Вторая причина — рост деформаций и внутренних напряжений. Толстые листы при сварке нагреваются неравномерно, и нахлёст с его несимметричной геометрией усиливает перекос. Деталь ведёт, появляются трещины в зоне шва.
Для толстого металла обычно используют стыковое соединение с разделкой кромок. Фаска позволяет проварить всю толщину, а симметричная геометрия стыка снижает деформации. Многослойная сварка нахлёста технически возможна, но теряет главное преимущество — простоту, и по трудозатратам проигрывает стыку.
Факт. Нахлёст нецелесообразен для толстого металла: шов хуже проваривает корень, растут деформации и напряжения.
Подготовка металла к сварке внахлёст: зазоры, зачистка, прихватки
Плохая подготовка — главная причина дефектов нахлёсточных швов. Порядок такой:
- Проверить зазор между листами. Для тонкого металла зазор рекомендуется минимальный — чем плотнее прилегают листы, тем надёжнее проплавление корня.
- Зачистить зону шва. Удалить ржавчину, масло, окалину — всё, что мешает проплавлению и даёт поры в шве.
- Зафиксировать детали. Струбцины или кондукторы удерживают листы от смещения при нагреве.
- Наложить прихватки. Короткие швы с равномерным шагом фиксируют геометрию до основного шва.
Зазор проверяют щупом или визуально по всей длине соединения. Если лист неровный, его правят или прижимают струбцинами до сварки. Прихватки варят тем же способом, что и основной шов: иначе в оставленной в изделии прихватке возрастает риск непровара, пор и трещин.
Какими способами варят внахлёст: от ручной дуговой до лазерной
Выбор способа сварки зависит от толщины металла, требований к качеству шва и объёма партии.
Ручная дуговая сварка универсальна, но даёт грубый шов с брызгами — для тонкого металла её применяют редко. Полуавтомат быстрее и ровнее, подходит для серийных деталей. Аргонодуговая сварка подходит для нержавейки и алюминия, где важна аккуратность шва. Лазерная сварка хороша для тонкого металла — минимальный нагрев, почти нет деформаций. Точечная сварка соединяет тонколистовые детали без сплошного шва, но прочность такого соединения ниже.
Мы варим ручной дугой, полуавтоматом и аргоном — по чертежу и из материала заказчика. Подробнее про аргонодуговую сварку TIG и лазерную сварку тонкого металла — в отдельных статьях.
Типичные дефекты нахлёсточных швов и как их выявляют
Непровар корня — главный дефект нахлёсточного соединения. Он возникает, когда шов не проплавляет нижний лист, и внешне соединение выглядит целым, а внутри пустота. При нагрузке такой шов разрушается внезапно.
Другие типичные дефекты:
- Подрез — углубление по кромке шва, ослабляет сечение металла.
- Поры — газовые пузыри в шве от грязной поверхности или плохой защиты.
- Шлаковые включения — остатки шлака в металле шва при ручной дуговой сварке.
Для выявления дефектов применяют визуальный осмотр, капиллярный контроль, ультразвуковой контроль и рентген. Визуальный осмотр находит подрезы и поверхностные поры. Капиллярный выявляет трещины, выходящие на поверхность. УЗК и рентген показывают внутренние дефекты — непровар корня и поры в глубине шва.
Контроль сварных швов выполняем по запросу заказчика; необходимость и объём контроля определяет проект или норматив. Подробнее о методах — в статье про контроль сварных швов.
Коррозия нахлёсточного соединения: почему зазор опасен и как защитить
Нахлёст создаёт скрытую зону между листами, куда попадает влага и где она задерживается. Возникает щелевая коррозия — она развивается внутри соединения и снаружи не видна. Металл разрушается изнутри, и деталь теряет прочность незаметно для глаза.
Защита начинается с герметизации зазора. Плотный провар по всей длине нахлёстки не оставляет щели для влаги. Если полный провар невозможен, зазор закрывают герметиком или цинкуют деталь после сварки. Грунтовка и покраска защищают наружную поверхность, но не зазор между листами — его нужно закрывать отдельно.
Для конструкций на улице делают дренажные отверстия, чтобы вода не скапливалась в полостях. Пескоструйная очистка перед покраской убирает окалину и ржавчину, улучшая сцепление покрытия с металлом.
Мнение. Если деталь будет работать на улице или во влажной среде — не экономьте на герметизации нахлёста. Щелевая коррозия разрушает соединение быстрее, чем обычная ржавчина на открытой поверхности.
Нахлёст или стык: что выбрать для вашей детали
Выбор между нахлёстом и стыком сводится к четырём критериям.
| Критерий | Нахлёст | Стык |
|---|---|---|
| Толщина металла | Тонкий лист | Любая, с разделкой кромок |
| Нагрузка | Статическая | Статическая и динамическая |
| Точность подгонки | Прощает неточности | Требует точной подгонки |
| Внешний вид | Виден перепад листов | Ровная поверхность |
| Подготовка | Простая, без разделки | Разделка кромок для толстого металла |
Нахлёст выбирают для тонкого металла, статических нагрузок и деталей, где внешний вид не критичен. Стык — для толстого металла, динамических нагрузок и ответственных конструкций, где важна прочность и ровная поверхность.
Если деталь из тонкого листа, нагрузка статическая, а подгонка неточная — нахлёст оправдан. Если металл толстый или нагрузка динамическая — только стык с разделкой кромок. Сомневаетесь — пришлите чертёж, технолог подскажет тип соединения под вашу задачу.
Итог: когда сварка внахлёст — правильный выбор
Нахлёст — это про простоту и скорость. Он работает для тонкого металла, простых деталей и неточной подгонки. Не применяйте его для толстого металла, динамических нагрузок и ответственных конструкций — там нужен стык с разделкой кромок.
Если нужно изготовить детали по чертежу со сваркой внахлёст — пришлите чертёж на расчёт. Технолог проверит геометрию, подберёт тип соединения и способ сварки под вашу задачу.
Частые вопросы
Какая минимальная длина нахлёстки при сварке?
Минимальную длину нахлёстки, как правило, принимают равной пяти толщинам тонкого элемента. Точное значение зависит от нагрузки, марки стали и способа сварки — его определяет технолог по чертежу.
Можно ли варить внахлёст толстый металл?
Нецелесообразно. С ростом толщины шов хуже проваривает корень соединения, растут деформации и напряжения. Для толстого металла обычно используют стыковое соединение с разделкой кромок.
Какой катет шва нужен при сварке внахлёст?
Катет углового шва ориентировочно принимают в пределах толщины тонкого листа — это ориентир для малонагруженных соединений. Для равнопрочности основному металлу требуемый катет обычно больше, точное значение определяет расчёт по проекту.
Чем нахлёсточное соединение хуже стыкового?
Нахлёст уступает стыку по выносливости при переменных нагрузках, создаёт концентратор напряжений в зоне перекрытия и подвержен щелевой коррозии. Зато он проще в подготовке и не требует точной подгонки кромок.
Какой зазор допустим между листами при сварке внахлёст?
Чем плотнее прилегают листы, тем надёжнее проплавление корня. Большой зазор ведёт к непровару корня и ослаблению соединения, поэтому листы перед сваркой прижимают струбцинами или правят.