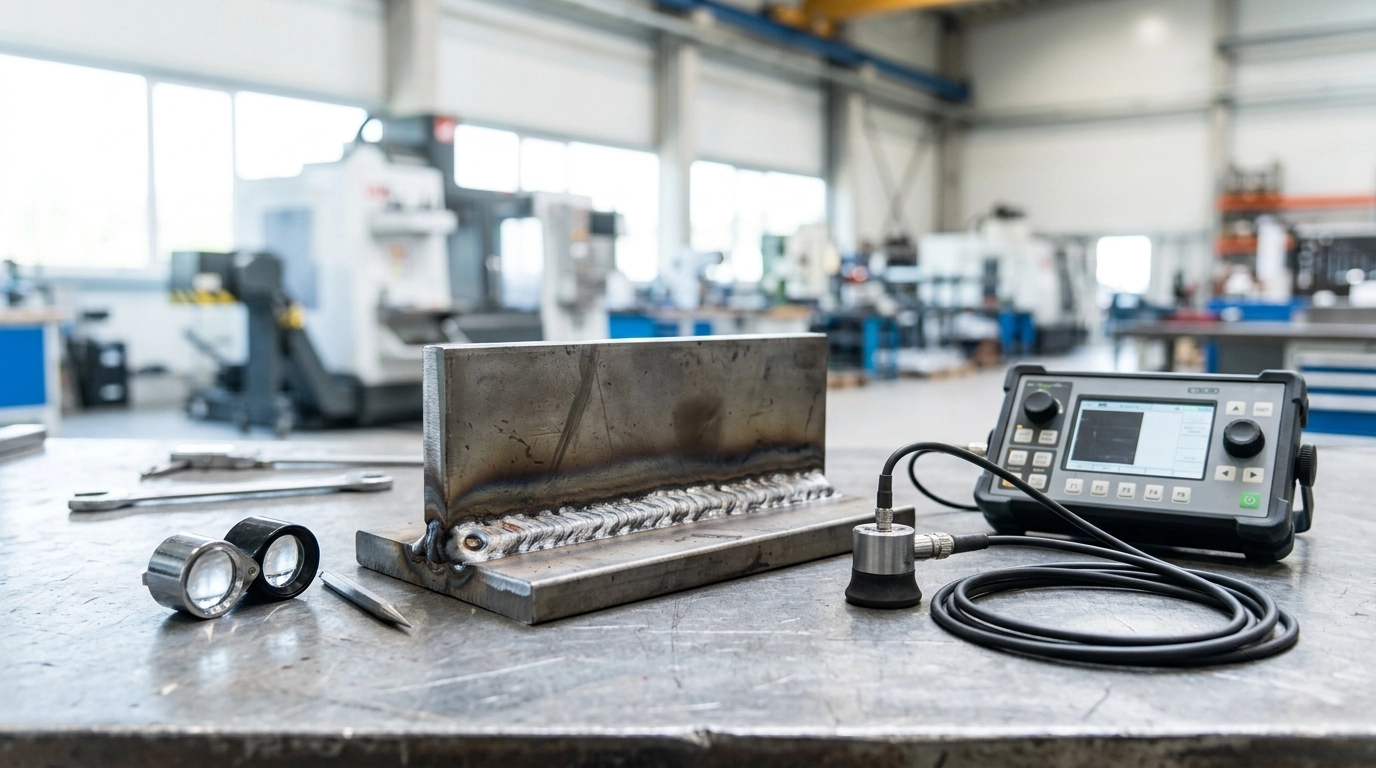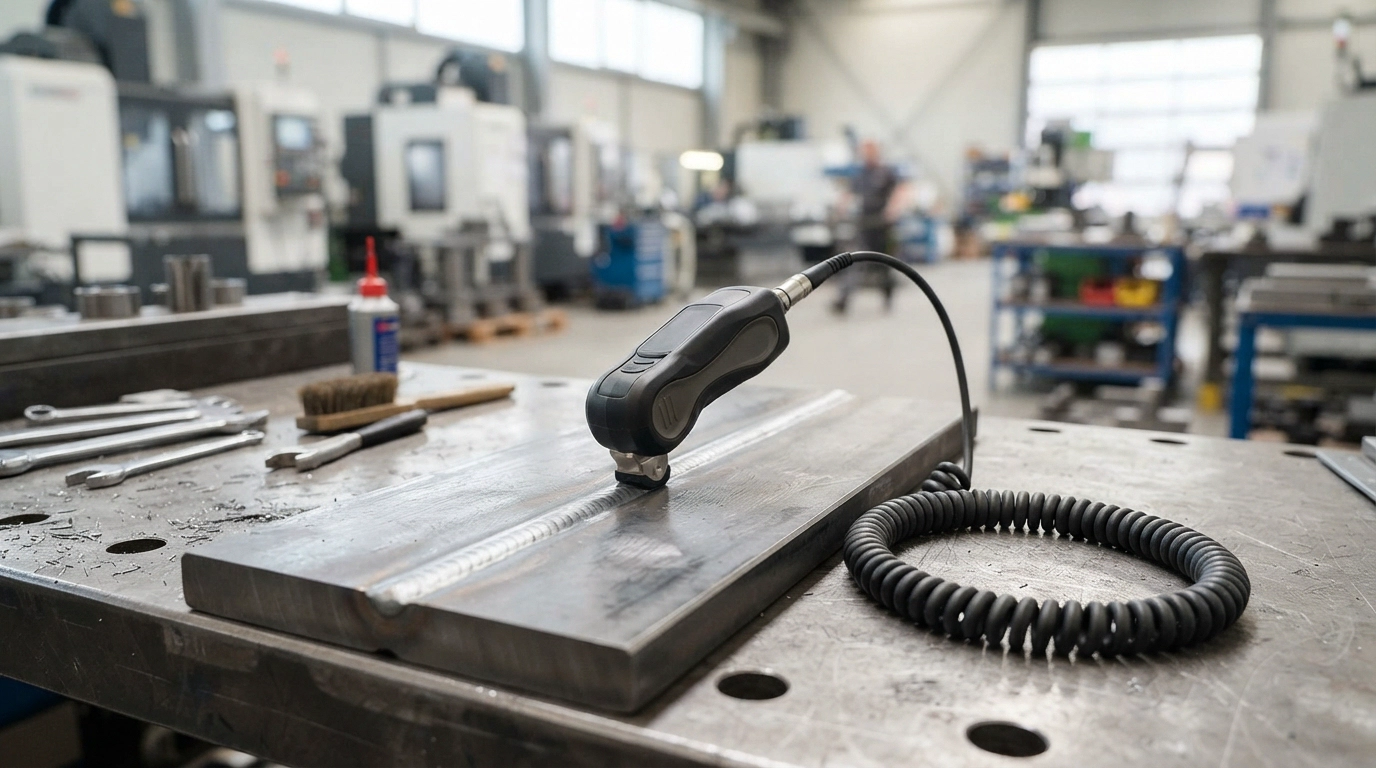
УЗК сварных швов — это ультразвуковой контроль, метод неразрушающей проверки, который находит внутри шва несплошности: трещины, непровары, поры, шлаковые включения. Прибор посылает в металл ультразвуковые колебания, а отражённый сигнал показывает, есть ли внутри граница, от которой волна отразилась. Изделие при этом не портится, не разрезается и не облучается. Результат — не «хорошо/плохо», а координаты и параметры каждой несплошности, которые сравнивают с допуском по нормативному документу.
Что такое УЗК сварного шва и что оно показывает
УЗК — это ультразвуковой контроль, один из методов неразрушающего контроля сварных соединений. Его задача — найти внутри шва и околошовной зоны несплошности, которые не видны снаружи. Прибор не портит изделие: шов не разрезают, не травят, не нагружают до разрушения. После проверки деталь можно красить, собирать и сдавать заказчику.
Принцип работы такой: преобразователь — его же называют датчиком или искателем — прижимают к металлу через контактную среду. Он посылает в металл ультразвуковые колебания. Если на пути волны встречается граница «металл — несплошность», часть колебаний отражается обратно. Дефектоскоп — это прибор с экраном, который принимает отражённый сигнал и показывает его как пик. Важно не путать: преобразователь — это щуп, который оператор держит в руке, а дефектоскоп — блок с экраном и настройками.
Факт. УЗК показывает не «есть дефект или нет», а наличие несплошности, её координаты, условную протяжённость и амплитуду эха. Решение «дефект это или допустимая несплошность» принимают по нормативному документу, а не по факту пика на экране.
Метод даёт четыре параметра: наличие несплошности, глубину залегания, положение вдоль шва и условную протяжённость. Амплитуда эха — это косвенный признак размера: чем больше отражающая поверхность, тем выше пик. Но УЗК не даёт фотографию дефекта и не называет его тип с абсолютной уверенностью. Оператор видит сигнал, оценивает его по совокупности признаков и записывает в заключение. Про внешний вид шва — брызги, подрезы, чешуйчатость — УЗК не отвечает, это задача визуально-измерительного контроля. Подробнее о том, как методы делят задачи, рассказано в статье о методах контроля сварных швов.
Ионизирующего излучения в УЗК нет. Зону контроля не эвакуируют, рядом можно продолжать другие работы, если это не запрещено инструкцией на объекте. Это одно из отличий от радиографического контроля, где применяют рентген или гамма-излучение и требуют ограждения зоны.
Как проходит проверка: от подготовки шва до отсчёта сигнала
Проверка начинается не с прибора, а с подготовки поверхности. Околошовную зону зачищают от брызг, окалины, ржавчины и краски. Если между преобразователем и металлом останется воздушный зазор, ультразвук погаснет, и сигнал не пройдёт. Размер зоны зачистки определяет нормативный документ и толщина металла — точные цифры под конкретное изделие даёт специалист по контролю.
Перед УЗК шов проходит визуально-измерительный контроль. Сначала смотрят на геометрию шва, подрезы, поверхностные трещины, поры, которые выходят наружу. Только после этого берутся за ультразвук. Такая очерёдность заложена в нормативных документах: ВИК отсекает то, что видно снаружи, а УЗК ищет то, что спрятано внутри.
Дальше оператор настраивает дефектоскоп по настроечному образцу. Это стандартный образец с искусственными отражателями, по которому выставляют чувствительность и проверяют, что прибор видит сигнал на нужной глубине. Без настройки амплитуды сравнивать не с чем: пик на экране может быть и от несплошности, и от структурного шума металла.
На шов наносят контактную среду — гель, масло, воду или специальный состав. Она вытесняет воздух и передаёт колебания в металл. Оператор ведёт преобразователь по околошовной зоне продольными и поперечными движениями. Наклонный преобразователь вводит луч под углом, чтобы «просветить» шов с двух сторон. Если доступ есть с обеих сторон, шов сканируют дважды — так лучше видны несплошности разной ориентации.
Когда на экране появляется пик в зоне контроля, оператор оценивает его положение, амплитуду и протяжённость. Участок фиксируют по координатам вдоль шва. Итог работы — не устное «вроде чисто», а запись результата, которая потом попадает в заключение. Заказчик, который стоит рядом, видит только часть процесса: зачистку, гель, движение преобразователя. Решение по шву он получает позже, на бумаге.
Для отдельных сталей между сваркой и контролем выдерживают паузу. Это связано с возможным образованием холодных трещин, которые проявляются не сразу. Нужна ли выдержка и какая именно — определяет нормативный документ на конкретный материал и конструкцию.
Какие дефекты УЗК находит и как о них судят
УЗК нацелен на пять типов несплошностей: трещины, непровары, несплавления, поры и шлаковые включения. Плоские несплошности — трещины, непровары, несплавления — отражают ультразвук хорошо, если ориентированы поперёк луча. Объёмные — поры и шлак — тоже видны, но определить их тип по одному сигналу сложнее.
Непровар и несплавление — разные вещи, хотя оба относятся к плоским несплошностям. Непровар — это когда сечение или корень соединения не проплавлены. Несплавление — когда нет соединения между наплавленным металлом и основным либо между отдельными валиками шва. Точные определения даёт стандарт на термины и определения в сварке.
Мнение. Пик на экране — это не приговор. Несплошность становится дефектом только тогда, когда её параметры превышают допуск, заданный нормативным документом или проектом. Не «есть эхо — брак», а сравнение амплитуды, протяжённости и количества с браковочным уровнем.
Оператор замеряет амплитуду эха и условную протяжённость несплошности, затем сравнивает с нормой. Если параметры в допуске — участок помечают как допустимый. Если превышают — как недопустимый. Одна и та же пора в ответственной конструкции может быть браком, а в неответственной — допустимой несплошностью. Всё решает нормативный документ, по которому ведут контроль, и требования проекта.
Ориентация несплошности влияет на результат. Трещина, лежащая вдоль луча, может дать слабый сигнал, хотя по факту она опасна. Поэтому оператор сканирует шов с разных сторон и под разными углами. Если доступ только с одной стороны, часть несплошностей может остаться незамеченной — это ограничение метода, а не ошибка оператора.
Когда УЗК не справляется и нужен другой метод
У метода есть границы. Первая — поверхностные и приповерхностные дефекты. Рядом с поверхностью у преобразователя «мёртвая зона»: сигнал от несплошности сливается с зондирующим импульсом, и разглядеть его нельзя. Для поверхности применяют визуально-измерительный контроль, капиллярный или магнитопорошковый метод.
Вторая граница — нержавеющая сталь. Структура наплавленного металла аустенитных швов рассеивает и искажает ультразвук. Сигнал затухает, появляются ложные пики, достоверность падает. Контролировать такие швы можно, но по специальной методике, с другими настройками и образцами. Если заказчик приносит изделие из нержавеющей стали, специалист по контролю может предложить другой метод — это не отказ, а подбор под материал.
Третья граница — малая толщина металла. У тонких листов ультразвуковой контроль ограничен: сигнал от несплошности трудно отделить от сигнала от противоположной поверхности. Порог толщины задаёт нормативный документ, универсальной цифры нет.
Четвёртая граница — сложная геометрия и ограниченный доступ. Если преобразователь не встаёт на околошовную зону или шов нельзя «просветить» с двух сторон, достоверность падает. В таких случаях выбирают другой метод: радиографический, капиллярный или магнитопорошковый. Решение принимает специалист по контролю или проектная документация.
Как читать заключение по результатам контроля
Результат УЗК приходит на бумаге — это заключение по результатам контроля. Состав и форма документа определяются нормативным документом и требованиями заказчика. В заключении указывают объект и конкретный шов, метод контроля, документ, по которому вели проверку, и оценку по участкам.
Читать заключение нужно по участкам, а не целиком. Если контроль выборочный, запись «годен» относится только к проверенным участкам, а не ко всему изделию. Объём контроля — весь шов или его часть — задаёт проект или заказчик до начала работ. Если в задании не указано, что контролировать весь шов, оператор проверяет только оговорённые участки.
Факт. Заключение с пометкой «недопустимо» — это не конец изделия. Участок исправляют: вышлифовывают несплошность, заваривают заново и проверяют повторно. Подтверждает годность только повторный контроль, а не факт исправления.
Если в заключении отмечен участок «недопустимо», заказчик спрашивает, что дальше. Дальше — исправление и повторный контроль этого участка. Пока повторное заключение не подтвердило годность, участок считается не принятым. Никакие устные заверения сварщика или прораба это не заменяют.
В заключении могут быть указаны координаты несплошностей, их условная протяжённость и оценка по каждой. Точный перечень полей зависит от формы документа, принятой на предприятии или в отрасли. Если заказчику нужны дополнительные сведения — например, схема расположения несплошностей — это оговаривают до начала контроля.
Что подготовить заказчику до проверки
Проверка проходит быстрее, когда к ней готовятся заранее. Первое — доступ к шву. Зону вокруг шва освобождают, чтобы оператор мог подойти с преобразователем с нужных сторон. Если шов в углу, за конструкцией или на высоте, доступ оговаривают до начала работ.
Второе — шов не покрашен и не заизолирован. Покраску лучше проводить после контроля: краска и изоляция мешают ультразвуку и требуют зачистки. Порядок «контроль → покраска» уточняют на этапе планирования, чтобы не переделывать работу.
Третье — чертёж. В нём должны быть указаны швы, которые подлежат контролю, объём контроля и норма приёмки. Если чертежа нет, специалист по контролю не сможет определить, какие швы проверять и по каким критериям оценивать. Заказчик, который заказывает контроль сварных швов вместе с изготовлением, заранее пишет в задание эти данные. Как обозначить швы и требования к ним в чертеже, разобрано в статье «Сварные швы на чертеже: ГОСТ 2.312-72».
Четвёртое — документы на материал и сварку, если их требует нормативный документ. Это могут быть сертификаты на металл, данные о сварочных материалах, квалификация сварщика. Перечень зависит от отрасли и типа конструкции.
Пятое — заранее уточнить, кто определяет объём контроля. Если это делает заказчик, он фиксирует объём в задании. Если проект — значит, в проектной документации уже есть указания. Неопределённость с объёмом — самая частая причина, по которой контроль откладывают или проводят не в том объёме, который нужен заказчику.
Нужна такая работа? Смотрите страницы услуг: Контроль сварных швов.
Частые вопросы
УЗК заменяет рентген?
Нет. Методы дополняют друг друга. УЗК лучше видит плоские несплошности — трещины и непровары, если они ориентированы поперёк луча. Радиографический контроль даёт изображение, по которому проще определить тип объёмных несплошностей — пор и шлаковых включений. Выбор метода зависит от материала, толщины, типа шва и требований проекта.
УЗК безопасно для человека?
Да. Ультразвуковой контроль не использует ионизирующее излучение, поэтому не нужны ни защитные экраны, ни эвакуация зоны. Ограничения по безопасности — общие для любых работ на производственном объекте: работа на высоте, электробезопасность, допуск на площадку.
Всегда ли нужен УЗК?
Нет. Обязательность контроля определяют проектная документация и правила отрасли. Для одних конструкций достаточно визуально-измерительного контроля, для других обязателен ультразвуковой или радиографический. Если в проекте метод не указан, его выбирает специалист по контролю.
Что делать при недопустимом дефекте?
Участок с недопустимой несплошностью вышлифовывают, заваривают заново и проверяют повторно. Пока повторное заключение не подтвердило годность, участок не принят. Исправление без повторного контроля результата не даёт.
Сколько стоит УЗК?
Цена зависит от объёма контроля, количества швов, толщины металла и нормативного документа, по которому ведут проверку. Точную стоимость считают после получения чертежа и задания на контроль.
Источники
- ГОСТ Р 55724-2013. Контроль неразрушающий. Соединения сварные. Методы ультразвуковые — Росстандарт
- ГОСТ Р ИСО 17640-2016. Неразрушающий контроль сварных соединений. Ультразвуковой контроль. Технология, уровни контроля и оценки — Росстандарт
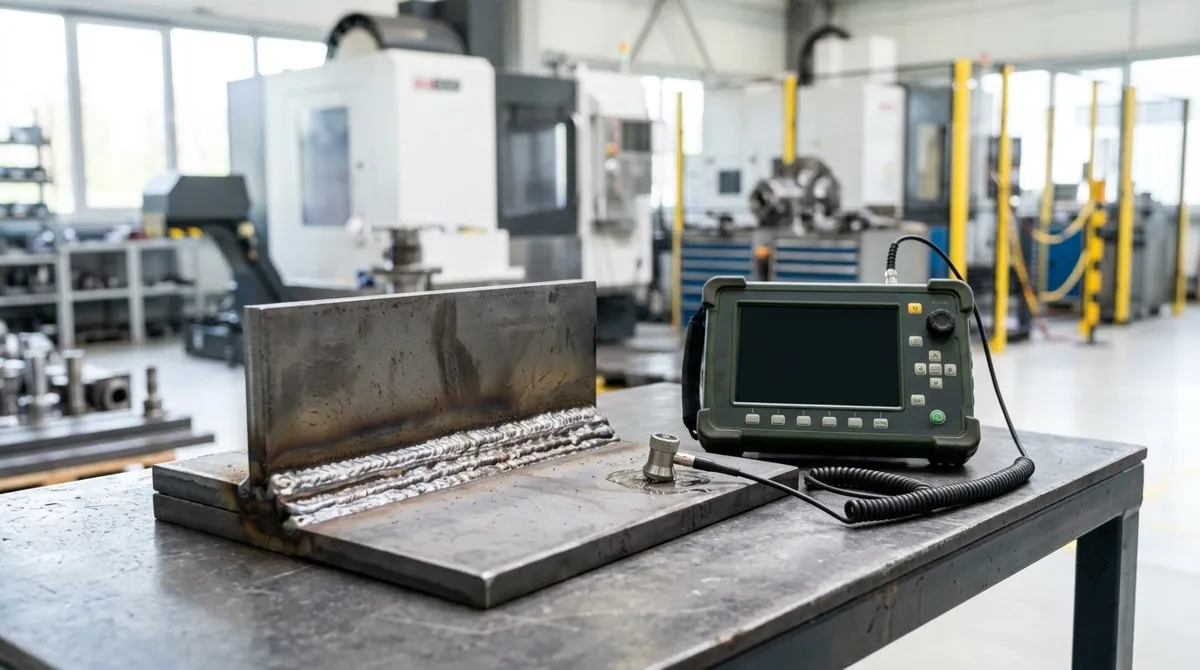
Если нужно проверить сварные швы на вашем изделии, пришлите чертёж и задание на контроль — специалист определит метод, объём и срок проверки.