Низколегированная сталь — это та же углеродистая, но с добавкой марганца, кремния, хрома или никеля в пределах пары процентов. Эти добавки меняют поведение металла при нагреве: шов и зона рядом с ним закаливаются быстрее, чем у обычной стали, и при неправильном режиме дают трещины. Разберём, чем сварка низколегированной стали отличается от обычной, какие материалы и режимы выбирать и как проверить шов.
Что такое низколегированная сталь и чем она отличается от обычной
Низколегированная сталь — это углеродистая сталь, в которую при выплавке добавили легирующие элементы: марганец, кремний, хром, никель, медь. Суммарная доля добавок не превышает 2,5%. Если в марке стали кроме углерода есть буквы Г, С, Х, Н — перед вами уже легированная сталь. Простой критерий: обычная углеродистая сталь в маркировке содержит только цифры и букву «С» в начале, а низколегированная — дополнительные буквы, обозначающие конкретные элементы.
Добавки дают металлу свойства, которых нет у простой углеродистой стали. Марганец и кремний повышают прочность и упругость. Хром и никель добавляют хладостойкость — способность сохранять вязкость при отрицательных температурах. Медь улучшает сопротивление атмосферной коррозии. Поэтому низколегированные стали идут туда, где обычная сталь не справляется: мосты, сосуды под давлением, конструкции для северных регионов.
Для сварщика главное отличие не в прочности, а в поведении металла при нагреве. Легирующие добавки ускоряют закалку: зона термического влияния рядом со швом остывает быстрее и образует твёрдые, но хрупкие структуры. Обычная углеродистая сталь при тех же условиях остывает мягче и прощает больше ошибок в режиме.
| Параметр | Углеродистая сталь | Низколегированная сталь |
|---|---|---|
| Легирующие добавки | Отсутствуют или минимальны | До 2,5% суммарно |
| Прочность | Базовая | Выше на 20–40% |
| Хладостойкость | Ограниченная | До −70 °C у отдельных марок |
| Поведение при сварке | Мягкое, прощает ошибки | Быстрая закалка, риск трещин |
| Требования к режиму | Стандартные | Строже: подогрев, прокалка |
Факт. Низколегированная сталь содержит легирующие элементы в сумме до 2,5% — это порог, после которого сталь переходит в категорию среднелегированных.
Какие марки низколегированной стали чаще всего сваривают
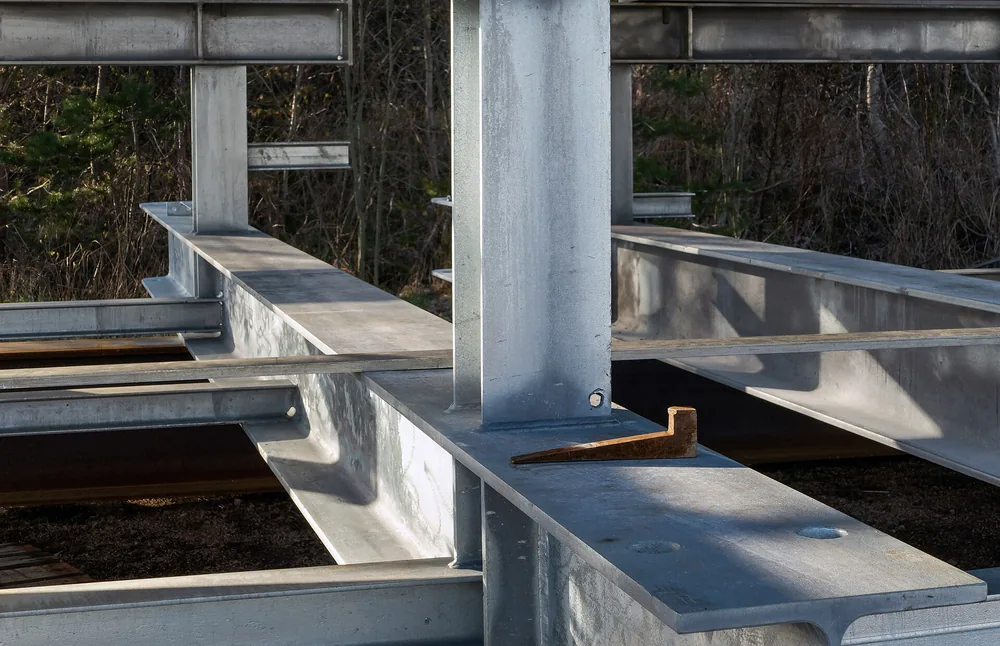
Клин на новой опоре из двутавров для резервуаров под давлением. Фото: W.carter · CC0 1.0
В заказах на изготовление деталей чаще всего встречаются пять-семь марок. Самая массовая — 09Г2С: строительные конструкции, ёмкости, трубопроводы. Цифра 09 показывает содержание углерода в сотых долях процента, буква Г — марганец, цифра 2 — его примерное количество, буква С — кремний. Рядом стоит 10Г2С1 — та же логика, чуть больше углерода и кремния.
Хромокремненикелевые стали с медью — 10ХСНД и 15ХСНД — применяют в мостостроении и для конструкций, работающих под открытым небом. Медь в составе даёт атмосферостойкость: поверхность со временем покрывается плотной плёнкой, которая защищает металл от дальнейшей коррозии. Теплоустойчивые марки 12ХМ и 15ХМ работают при повышенных температурах — до 500–550 °C, поэтому их сваривают в котлах и паропроводах.
Марка стали напрямую определяет выбор электродов, проволоки и режима. 09Г2С сваривается относительно легко, но требует подогрева при толщине свыше 10 мм. Хромансили капризнее: они чувствительнее к водороду и быстрее дают холодные трещины. Теплоустойчивые стали после сварки почти всегда требуют термообработки. Если сомневаетесь в марке — как выбрать марку стали для детали поможет разобраться по чертежу.
- 09Г2С, 10Г2С1 — строительные конструкции, сосуды, ёмкости
- 10ХСНД, 15ХСНД — мосты, атмосферостойкие конструкции
- 12ХМ, 15ХМ — теплоустойчивые, работа при повышенных температурах
Почему низколегированная сталь трещит при сварке: три главных риска
Главный риск при сварке низколегированной стали — холодные трещины. Они появляются не во время сварки, а через несколько часов или даже суток после неё, когда металл уже остыл. Сварщик заканчивает шов, визуально всё чисто, а через день в зоне термического влияния раскрывается трещина. Поэтому осмотр сразу после работы ничего не гарантирует.
Механизм образования холодных трещин складывается из трёх факторов. Первый — закалочные структуры: легирующие добавки ускоряют остывание зоны термического влияния, и металл там становится твёрдым, но хрупким. Второй — водород, который попадает в шов из влажного покрытия электродов, ржавчины или масла на кромках. Водород скапливается в микроскопических пустотах и создаёт внутреннее давление. Третий — остаточные напряжения от усадки металла при остывании. Когда все три фактора сходятся, металл не выдерживает и трескается.
Мнение. Если варите низколегированную сталь толщиной свыше 10 мм без подогрева и непрокалёнными электродами, холодная трещина — вопрос времени, а не случая.
Подогрев и прокалка электродов убирают два фактора из трёх. Подогрев замедляет остывание и не даёт образоваться хрупким закалочным структурам. Прокалка электродов выпаривает влагу из покрытия и снижает поступление водорода в шов. Остаточные напряжения снимают термообработкой после сварки или правильной последовательностью наложения швов.
Какие электроды и проволоку брать для низколегированной стали
Принцип подбора простой: прочность шва должна быть не ниже прочности основного металла. Если сварить 09Г2С электродами для обычной углеродистой стали, шов окажется слабым местом конструкции — он разрушится раньше, чем основной металл. Поэтому под низколегированные стали берут электроды с повышенными прочностными характеристиками.
Для ручной дуговой сварки применяют электроды с основным покрытием: УОНИ 13/55 и УОНИ 13/45. Основное покрытие даёт наплавленный металл с низким содержанием водорода — это критично для низколегированных сталей. УОНИ 13/55 обеспечивает предел прочности шва около 55 кгс/мм², что соответствует 09Г2С. УОНИ 13/45 — вариант для менее прочных марок и конструкций с умеренными нагрузками.
Для полуавтоматической сварки используют проволоку Св-08Г2С или её зарубежный аналог ER70S-6. Проволока Св-08Г2С содержит марганец и кремний — те же элементы, что и в основном металле, поэтому шов получается близким по составу к 09Г2С. Для хромансилей и теплоустойчивых сталей одной проволоки недостаточно: нужны специализированные составы с хромом и молибденом. Точный подбор делает технолог по чертежу и условиям эксплуатации.
| Марка стали | Ручная дуговая сварка | Полуавтомат MIG/MAG |
|---|---|---|
| 09Г2С, 10Г2С1 | УОНИ 13/55, УОНИ 13/45 | Св-08Г2С, ER70S-6 |
| 10ХСНД, 15ХСНД | УОНИ 13/55, специализированные | Св-08Г2С с контролем режима |
| 12ХМ, 15ХМ | Специализированные с Cr-Mo | Проволока с Cr-Mo |
Прокалка электродов перед работой — обязательный шаг. Электроды с основным покрытием впитывают влагу из воздуха, а влага — источник водорода в шве. Прокаливают их при температуре 350–400 °C в течение часа, затем хранят в термопенале при 80–120 °C. Если электроды пролежали открытыми больше суток — прокалка нужна заново.
Режимы сварки и предварительный подогрев: что задать до начала
Предварительный подогрев нужен не всегда, а при определённых условиях. Первое — толщина металла: для 09Г2С порог начинается с 10–15 мм. Тонкий лист остывает медленнее относительно своего объёма, и закалочные структуры не успевают образоваться. Второе — температура в цеху: при отрицательных температурах подогрев обязателен даже для тонких деталей, потому что холодный металл отводит тепло слишком быстро.
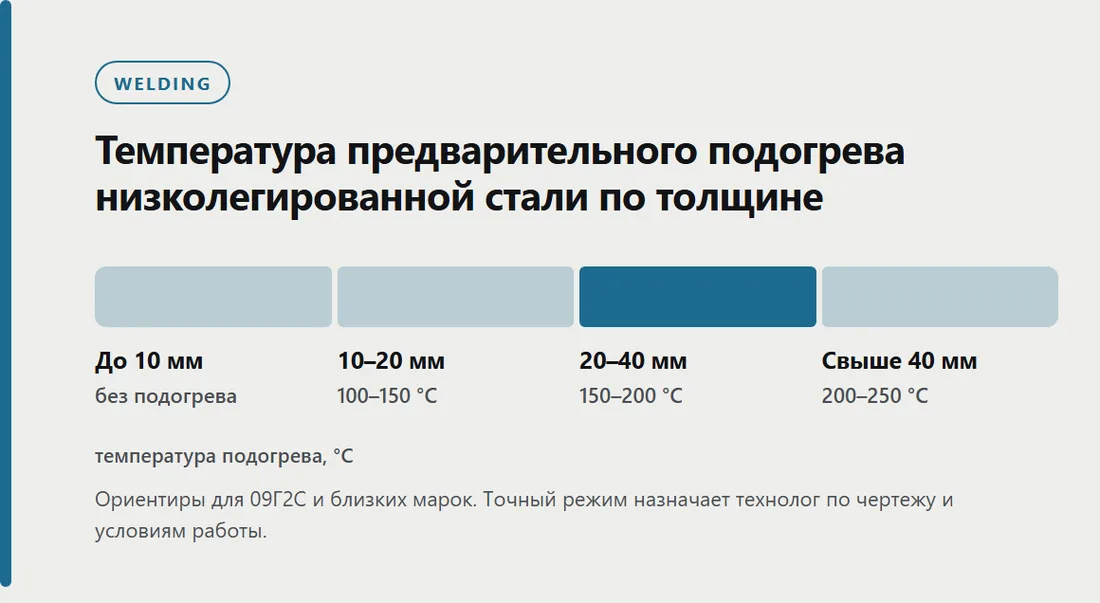
Ориентиры по температуре подогрева для 09Г2С и близких марок: при толщине 10–20 мм — 100–150 °C, при 20–40 мм — 150–200 °C, свыше 40 мм — 200–250 °C. Межслойная температура при многослойной сварке — 150–200 °C: металл не должен остывать между проходами. Точный режим назначает технолог по чертежу, марке стали и условиям работы.
Для полуавтоматической сварки 09Г2С применяют сварочную проволоку в среде защитного газа — смеси аргона с углекислым газом или чистого углекислого газа. Ток и напряжение подбирают под диаметр проволоки, толщину металла и положение шва: вертикальные и потолочные швы варят на меньшем токе. Точный режим задаёт технолог.
Термообработка после сварки — отпуск при 600–650 °C — снимает остаточные напряжения и разупрочняет закалочные структуры. Она обязательна для теплоустойчивых сталей и ответственных конструкций с толстыми швами. Для рядовых деталей из 09Г2С небольшой толщины термообработка не требуется.
Как проверяют швы на низколегированной стали
Визуальный и измерительный контроль — обязательный минимум для любого сварного соединения. Сварщик или контролёр осматривает шов на предмет трещин, пор, подрезов, непроваров и проверяет геометрию: ширину, выпуклость, катет углового шва. Но для низколегированной стали визуального осмотра недостаточно: холодные трещины могут находиться внутри металла и не выходить на поверхность.
Ультразвуковой контроль выявляет внутренние дефекты: трещины, непровары, шлаковые включения. Его применяют для ответственных конструкций — сосудов, трубопроводов, несущих элементов. Капиллярный контроль находит поверхностные трещины, которые не видны глазом: на очищенный шов наносят проникающую жидкость, затем проявляющий состав, и трещина проступает цветной линией. Для хромансилей капиллярный контроль особенно полезен — эти стали склонны к поверхностным микротрещинам.
Объём контроля определяет не желание заказчика, а ответственность конструкции. Для несущих элементов зданий и сосудов под давлением ультразвуковой контроль может требоваться по всей длине шва. Для рядовой детали достаточно визуального осмотра. Контроль сварных швов выполняем по запросу — метод и объём подбираем под требования к конструкции.
Коротко: что запомнить о сварке низколегированной стали
Пять шагов, которые закрывают подготовку к сварке низколегированной стали:
- Проверьте марку стали по чертежу — от неё зависят все дальнейшие решения
- Подберите электроды или проволоку под марку: для 09Г2С — УОНИ 13/55 или Св-08Г2С
- Назначьте подогрев по толщине и температуре в цеху: от 100 °C при толщине свыше 10 мм
- Прокалите электроды при 350–400 °C, если работаете ручной дуговой сваркой
- После сварки проведите контроль по требованиям к конструкции
Если сомневаетесь в марке стали или режиме — пришлите чертёж, технолог проверит его и подберёт материалы и параметры сварки под вашу деталь.
Частые вопросы
Чем низколегированная сталь отличается от углеродистой при сварке?
Низколегированная сталь быстрее закаливается в зоне термического влияния из-за легирующих добавок, поэтому выше риск холодных трещин. Требует более строгого подбора режимов, часто — предварительного подогрева и прокалки электродов.
Какие электроды лучше для сварки 09Г2С?
Для ручной дуговой сварки 09Г2С применяют электроды с основным покрытием — УОНИ 13/55 или УОНИ 13/45. Они дают шов с низким содержанием водорода, что снижает риск холодных трещин.
Нужен ли предварительный подогрев при сварке низколегированной стали?
При толщине металла свыше 10–15 мм или работе при отрицательной температуре подогрев нужен. Для 09Г2С ориентир — 100–150 °C при толщине 10–20 мм, точный режим назначается по чертежу и условиям.
Почему на низколегированной стали появляются холодные трещины?
Холодные трещины возникают из-за сочетания трёх факторов: закалочных структур в зоне термического влияния, водорода в наплавленном металле и остаточных напряжений. Подогрев и прокалка электродов убирают два из трёх.
Источники
- ГОСТ 19281-2014. Прокат из стали повышенной прочности — Росстандарт
- ГОСТ 9467-75. Электроды покрытые металлические для ручной дуговой сварки — Росстандарт
- ГОСТ 2246-70. Проволока стальная сварочная — Росстандарт
- СП 16.13330.2017. Стальные конструкции — Минстрой России