Лазерная резка нержавеющей стали — один из самых точных способов раскроя листа, но у него есть границы. Толщина, марка стали и режим решают, получится чистая кромка или оплавленный край с окалиной. Разбираем, где лазер выигрывает у плазмы и гидроабразива, а где лучше выбрать другой метод.
Что такое лазерная резка нержавеющей стали
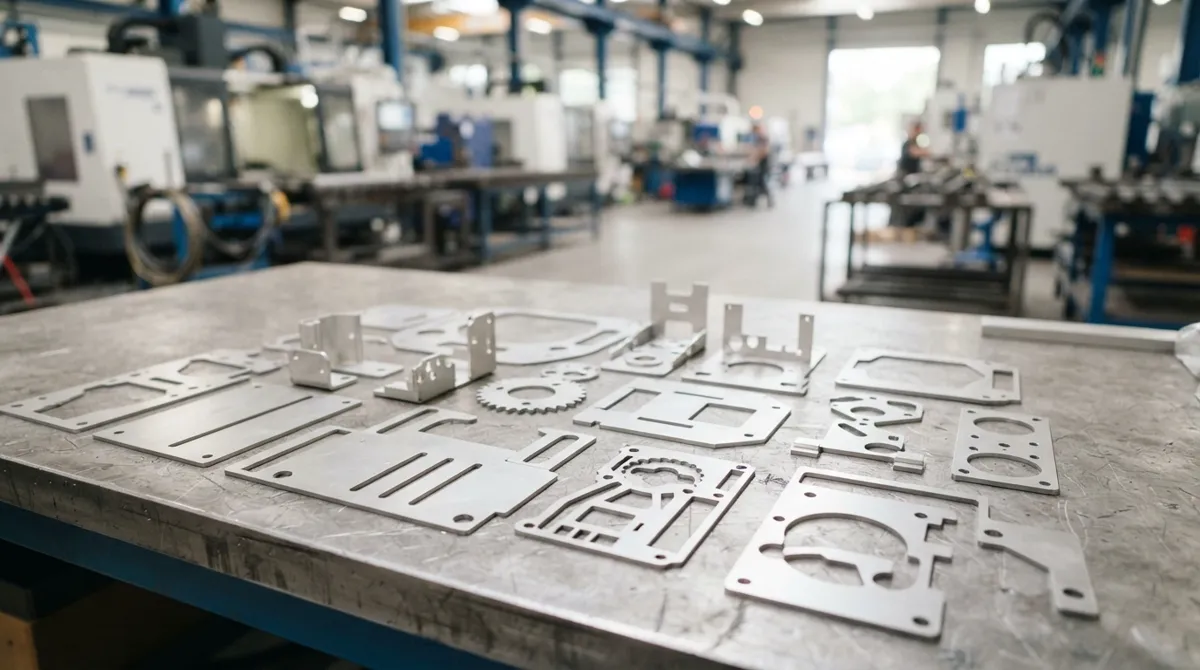
Лазерная резка — это раскрой листа сфокусированным лучом, который плавит и испаряет металл в точке реза. Вспомогательный газ выдувает расплав из зоны реза, оставляя узкую щель. Для нержавеющей стали этот метод работает иначе, чем для обычной: у нержавейки ниже теплопроводность, поэтому тепло концентрируется в точке реза, а не растекается по листу. Это даёт узкую зону термического влияния и ровную кромку.
Нержавеющая сталь сильнее отражает лазерное излучение, чем углеродистая. Поэтому для неё важнее правильный подбор мощности и вспомогательного газа. Чаще всего используют азот: он не вступает в реакцию с металлом, и кромка остаётся светлой, без окислов. Кислород ускоряет резку, но оставляет тёмную окисленную кромку, которую потом нужно зачищать.
Волоконный лазер против CO2: что выбрать для нержавейки
Волоконный лазер режет нержавейку быстрее и даёт более тонкий рез. Для тонких и средних листов это основной выбор: выше скорость, стабильнее кромка, ниже стоимость метра реза. CO2-лазер для металла сегодня применяется реже, в основном на больших толщинах, и работает медленнее.
Для типовых деталей из тонкого и среднего листа волоконный лазер выигрывает по большинству параметров. CO2-лазер имеет смысл только для толщин, где волоконный уже теряет качество.
Факт. Ширина реза при лазерной резке нержавеющей стали зависит от толщины листа, мощности и сопла.
Какие толщины нержавейки берёт лазер
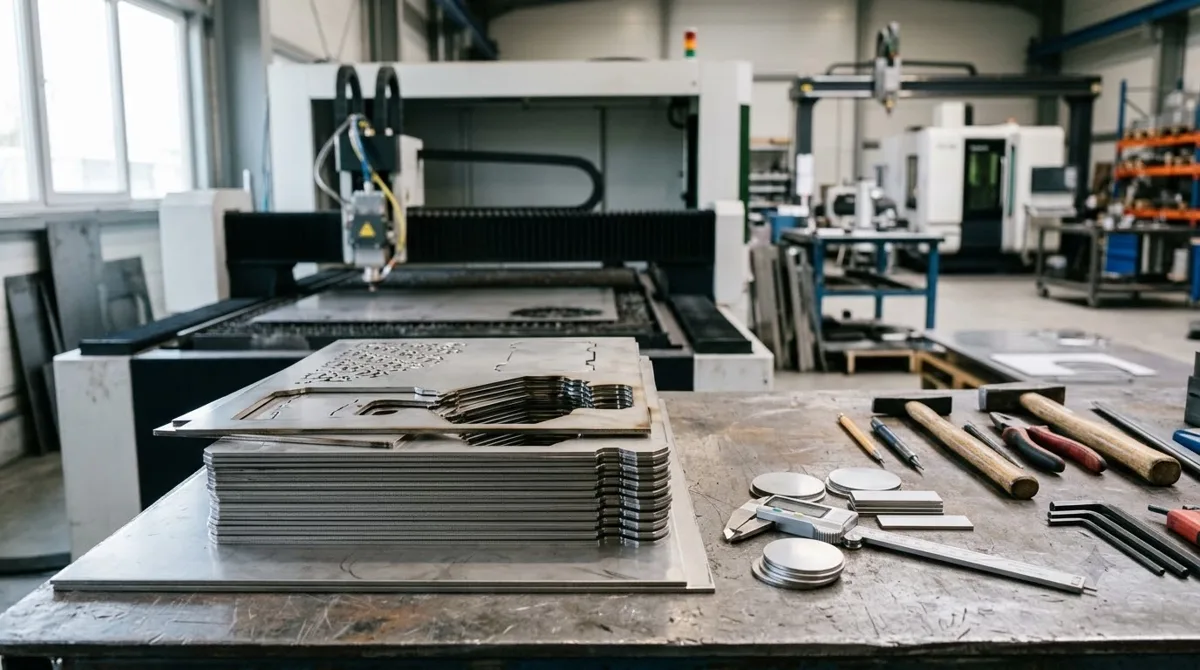
Лазерная резка нержавеющей стали. Фото: Foy & Gibson Pty. Ltd. · Public domain
Волоконный лазер уверенно режет нержавеющую сталь в пределах типовых толщин. Дальше качество кромки падает: появляется грат, рез становится неровным, скорость резко снижается. CO2-лазер справляется с более толстыми листами, но на таких толщинах работает медленно, и стоимость метра реза растёт.
Для деталей с жёсткими допусками практический порог ниже: на больших толщинах лазер уже не даёт стабильного качества, и выгоднее смотреть в сторону плазменной или гидроабразивной резки.
| Толщина листа | Волоконный лазер | CO2-лазер | Качество кромки |
|---|---|---|---|
| Тонкий лист | высокая скорость | средняя скорость | чистая, без грата |
| Средний лист | высокая скорость | средняя скорость | чистая, минимальный грат |
| Толстый лист | средняя скорость | низкая скорость | заметный грат, нужна зачистка |
| Большая толщина | не рекомендуется | низкая скорость | грубая кромка, окалина |
Мнение. Если деталь из нержавейки большой толщины требует чистой кромки, гидроабразив окупится быстрее, чем борьба с постобработкой после лазера.
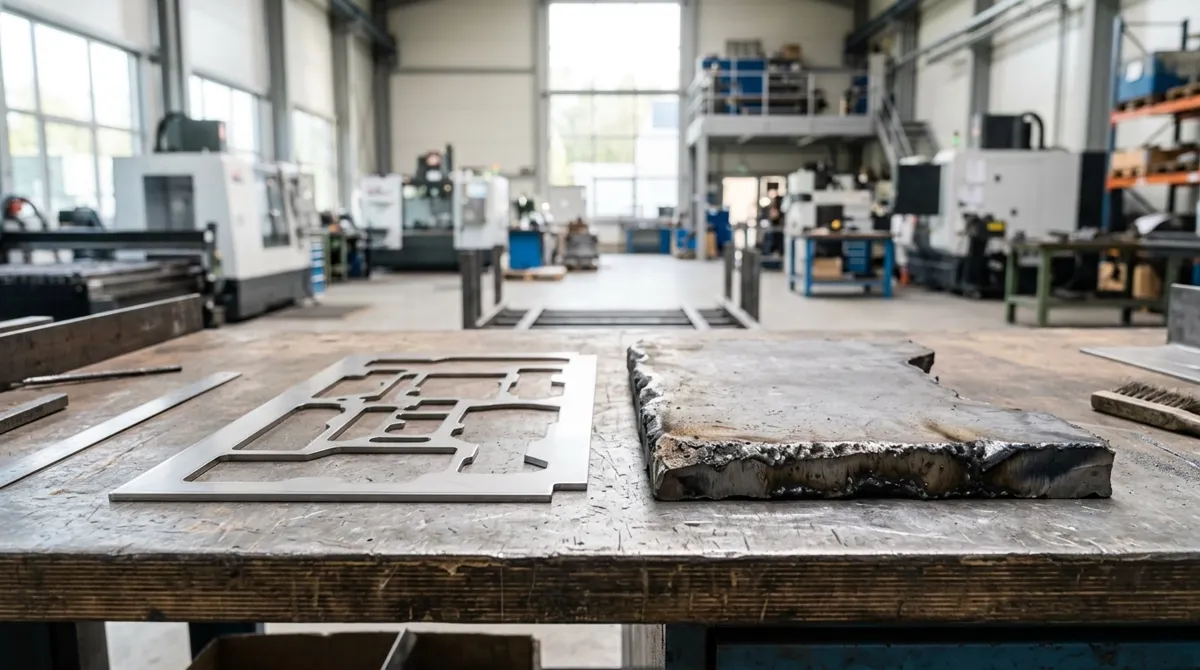
Что происходит с кромкой: зона термического влияния, грат, окалина
Зона термического влияния (ЗТВ) — это участок металла рядом с резом, который нагрелся, но не расплавился. У лазерной резки ЗТВ узкая. Для нержавеющей стали это критично: чем уже ЗТВ, тем меньше меняется структура металла и тем выше остаётся коррозионная стойкость.
Грат — это застывший расплав на нижней кромке реза. Он появляется, когда мощность лазера или давление газа подобраны неверно, чаще на больших толщинах. Грат убирают шлифовкой или виброобработкой. Окалина и цвета побежалости возникают при резке с кислородом или при перегреве кромки. Они не только портят вид, но и снижают стойкость к коррозии.
Узкая зона термического влияния — заметное преимущество лазера перед плазмой для нержавейки.
У плазменной резки ЗТВ в разы шире. Для нержавеющей стали это означает больший участок с изменённой структурой и повышенный риск межкристаллитной коррозии. Поэтому для ответственных деталей из нержавейки лазер предпочтительнее плазмы.
Влияет ли лазерная резка на коррозионную стойкость
Сама по себе лазерная резка не портит нержавеющую сталь. Но окисленная кромка и перегретая зона термического влияния могут снизить коррозионную стойкость. Окислы на кромке работают как места начала коррозии: под ними металл теряет защитную пассивную плёнку.
Аустенитные марки — AISI 304, AISI 316 — после лазерной резки с азотом сохраняют стойкость достаточно хорошо. Кромка остаётся светлой, окисление минимальное. Ферритные марки чувствительнее к перегреву: в зоне термического влияния структура меняется сильнее, и стойкость к коррозии в этом месте может снижаться.
Постобработка нужна в нескольких случаях:
- деталь работает в пищевой или химической среде;
- кромка будет свариваться — окислы ухудшают качество шва;
- деталь резалась с кислородом, и кромка тёмная.
Для внутренних деталей и неответственных узлов постобработку можно пропустить.
Какие марки нержавейки режутся лазером лучше
Аустенитные стали — AISI 304, 316, 321 — режутся лазером чисто и стабильно. Они меньше склонны к грату, кромка получается ровной, режим подбирается предсказуемо. AISI 304 — стандартный выбор для большинства деталей: корпуса, кронштейны, панели, закладные.
Ферритные стали, например AISI 430, более капризны. Они склонны к образованию грата, требуют точной настройки мощности и скорости. Кромка чаще получается грубой, и постобработка нужна почти всегда.
Мартенситные стали режутся, но кромка твердеет из-за закалки в ЗТВ. На тонких деталях возможны трещины. Для таких марок лазер используют реже и только с последующим отпуском или шлифовкой.
| Марка стали | Тип | Поведение при лазерной резке | Рекомендация |
|---|---|---|---|
| AISI 304 | аустенитная | ровная кромка, стабильный результат | основной выбор |
| AISI 316 | аустенитная | ровная кромка, чуть медленнее | агрессивные среды |
| AISI 430 | ферритная | склонна к грату, грубая кромка | только с постобработкой |
| AISI 420 | мартенситная | твердеет кромка, риск трещин | редко, с осторожностью |
Точность и допуски при лазерной резке нержавейки
Лазерная резка даёт высокую точность позиционирования. Ширина реза зависит от толщины листа, мощности и сопла. Это нужно учитывать при проектировании: если отверстие должно быть точно 10 мм, в чертеже закладывают поправку на ширину реза.
Минимальный диаметр отверстия примерно равен толщине листа. Меньшие отверстия уже сверлят или пробивают.
Повторяемость от детали к детали — заметное преимущество лазера. В серии из десятков деталей размеры держатся в пределах допуска, заданного режимом. Для заказа важны четыре параметра:
- толщина листа — от неё зависят ширина реза и скорость;
- марка стали — влияет на режим и качество кромки;
- требуемый допуск — на тонких листах легче выдержать узкий допуск;
- наличие отверстий малого диаметра — их может быть нужно сверлить отдельно.
Лазер, плазма или гидроабразив: что выбрать для нержавейки
Лазер выигрывает у плазмы по точности и качеству кромки на тонких и средних листах. Ширина реза у лазера в разы меньше, ЗТВ уже, кромка чище. Плазма быстрее на толстых листах и дешевле в пересчёте на метр реза, но кромка грубая, с окалиной и широкой ЗТВ.
Гидроабразивная резка не нагревает металл вообще. ЗТВ отсутствует, кромка чистая, но скорость ниже лазерной, а стоимость метра реза выше. Гидроабразив выигрывает там, где нужно нулевое термическое влияние или большая толщина.
| Метод | Толщина | Качество кромки | Скорость | Стоимость метра |
|---|---|---|---|---|
| Лазер | тонкий и средний лист | чистая, узкая ЗТВ | высокая | средняя |
| Плазма | от средних толщин | грубая, широкая ЗТВ | высокая на толстых | низкая |
| Гидроабразив | любая | чистая, без ЗТВ | низкая | высокая |
Когда лазер не подходит для нержавейки
Лазер не подходит, когда толщина велика: качество кромки падает, а стоимость растёт. Если требуется нулевое термическое влияние — только гидроабразив. Если деталь не влезает в рабочую зону станка, её режут плазмой или гидроабразивом на другом оборудовании.
Постобработка после лазерной резки: что и когда нужно
Постобработка нужна не всегда. Для внутренних деталей, которые не видны и не контактируют с агрессивной средой, кромку после лазера можно оставить как есть. Для ответственных деталей постобработка восстанавливает коррозионную стойкость и готовит кромку под сварку.
Шаги постобработки для ответственных деталей:
- Удаление грата — шлифовка или виброобработка нижней кромки.
- Травление и пассивация — снятие окислов и восстановление пассивной плёнки.
- Шлифовка кромки — подготовка под сварку, если деталь будет свариваться.
Травление и пассивация важны для пищевой и химической промышленности. Для обычных деталей из AISI 304, резанных азотом, часто достаточно просто убрать грат. Часть этих операций выполняется у наших партнёров — уточняйте при заказе.
Частые ошибки при заказе лазерной резки нержавейки
Четыре ошибки, которые удорожают заказ или портят деталь:
- не указана марка стали — режим подобран неверно, кромка с гратом или окалиной;
- не учтена постобработка — деталь пошла коррозией в эксплуатации;
- завышенные требования к точности — допуск жёстче, чем нужно, удорожает резку без необходимости;
- нет запаса на ширину реза — деталь не влезает в допуск, партия уходит в брак.
Каждая ошибка решается на этапе чертежа. Достаточно указать марку стали, требуемый допуск и условия эксплуатации — технолог подберёт режим и скажет, нужна ли постобработка.
Итог: когда лазерная резка нержавейки — правильный выбор
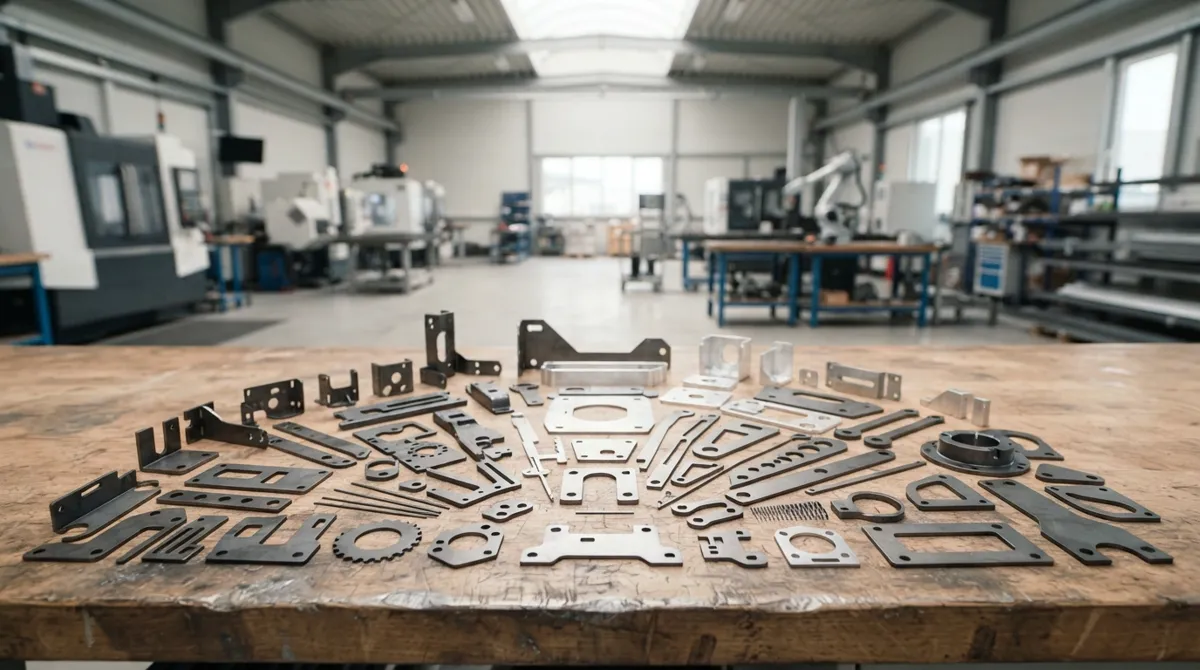
Лазерная резка оправдана, когда важна точность и ровная кромка, а толщина невелика. Узкая зона термического влияния, повторяемость от детали к детали и возможность резать сложные контуры делают лазер основным методом для нержавеющих деталей из листа.
Если вы готовите чертёж детали из нержавеющей стали, пришлите его на расчёт — подскажем, подходит ли лазер для вашей толщины и марки, и посчитаем стоимость по лазерной резке металла по чертежу. Для деталей, которые после резки нужно сваривать или гнуть, посмотрите изделия из нержавеющей стали.
Частые вопросы
Какой лазер лучше для резки нержавеющей стали — волоконный или CO2?
Для тонких и средних листов волоконный лазер выигрывает по скорости и качеству кромки. CO2-лазер имеет смысл для более толстых листов, но работает медленнее.
Можно ли резать нержавейку лазером без последующей обработки кромки?
Для неответственных деталей — да. Для пищевой, химической промышленности или деталей под сварку кромку обычно травят, пассивируют или шлифуют, чтобы восстановить коррозионную стойкость.
Какая максимальная толщина нержавейки для лазерной резки?
Волоконный лазер уверенно режет в пределах типовых толщин, CO2 — более толстые листы, но на предельных толщинах страдает качество кромки и скорость. Для более толстых листов смотрят в сторону плазмы или гидроабразива.
Портит ли лазерная резка нержавеющую сталь?
Сама резка не портит сталь, но окисленная кромка и зона термического влияния могут снизить коррозионную стойкость. Постобработка кромки решает эту проблему.