Лазер и плазма режут один и тот же лист по-разному: лазер даёт кромку под сварку без доработки, плазма быстрее справляется с толстым металлом. Выбор сводится к трём вопросам: какая толщина, какой тираж и что будет с деталью дальше. Разберём пороги, после которых один способ становится выгоднее другого.
Как режут лазер и плазма: разница в самом процессе
Лазерная резка — это сфокусированный луч, который плавит и испаряет металл в точке касания. Рез получается узким: луч работает как тонкое сверло, которое не изнашивается. Плазменная резка — это струя ионизированного газа с очень высокой температурой, которая проплавляет металл по всей толщине. Рез у плазмы заметно шире, чем у лазера.
Оба способа работают на ЧПУ-станках: программа ведёт режущую голову по контуру детали, оператор следит за процессом. Разница не в управлении, а в источнике энергии и в том, насколько широко он воздействует на металл. Лазер бьёт точечно, плазма — широкой струёй.
Ширина реза — не техническая деталь, а параметр, который сразу влияет на два практических результата. Во-первых, на точность: чем уже рез, тем ближе деталь к чертёжному размеру. Во-вторых, на расход металла: при широком резе больше материала уходит в отход, и это особенно заметно при плотном раскрое листа на мелкие детали.
Факт. Рез у лазера заметно уже, чем у плазмы. Это напрямую влияет на точность и расход металла.
Точность реза и допуски: где лазер выигрывает без вариантов
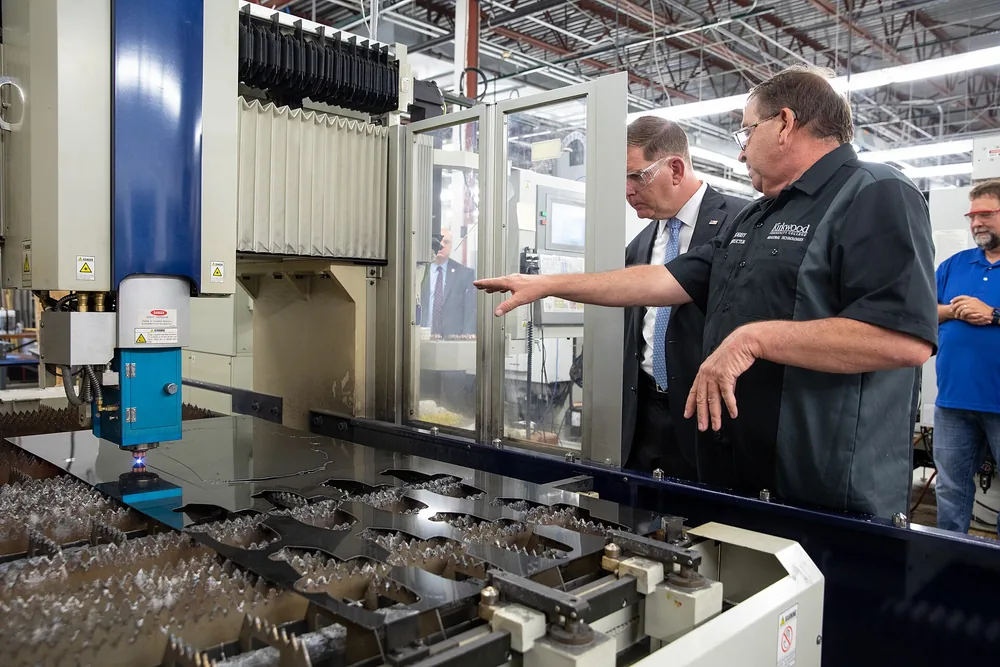
Лазерный станок в отделе промышленных технологий во время экскурсии. Фото: US Department of Labor · CC BY 2.0
Лазерная резка даёт более высокую точность размеров, чем плазменная. У плазмы кромка получается с наклоном (конусностью): верхняя поверхность реза шире нижней, а разброс размеров больше.
| Параметр | Лазерная резка | Плазменная резка |
|---|---|---|
| Точность размеров | Выше | Ниже |
| Ширина реза | Узкая | Шире |
| Конусность кромки | Минимальная | Заметнее |
| Шероховатость кромки | Низкая, часто под сварку без доработки | Выше, часто нужна зачистка |
Когда достаточно точности плазмы? Для заготовок, которые дальше пойдут на мехобработку: фрезеровку, токарку, сверление. Там резаный контур — это черновой размер, и точность реза не критична, потому что финишный размер даст станок. Когда нужна точность лазера? Когда деталь после резки идёт сразу на сборку или сварку без дополнительной обработки: кронштейны, корпуса, панели с отверстиями под крепёж.
Мнение. Если деталь после резки идёт на фрезеровку или токарку, переплачивать за лазерную точность не нужно: плазма даст черновой контур, а финишный размер всё равно сделает станок.
Лазер выигрывает по точности всегда — вопрос только в том, нужна ли эта точность вашей детали. Для черновой заготовки под мехобработку менее точный рез не проблема. Для детали, которая сразу пойдёт в изделие, — критичен.
Зона термического влияния: почему это важно для нержавейки и легированных сталей
Зона термического влияния — это участок металла рядом с резом, который нагрелся, но не расплавился. Нагрев меняет структуру металла: у углеродистой стали это не критично, у нержавейки и легированных сталей — может снизить коррозионную стойкость и прочность.
У плазмы зона термического влияния шире: струя раскалённого газа прогревает металл вокруг реза сильнее, чем сфокусированный лазерный луч. Для нержавеющей стали это риск: перегретая кромка может начать ржаветь в месте реза, даже если сам лист — нержавеющий. Для алюминия — риск деформации: тонкий лист при широкой зоне нагрева ведёт.
Лазер даёт узкую зону термического влияния: кромка остаётся ближе к исходному состоянию металла. Поэтому для нержавейки и алюминия лазер — стандартный выбор, особенно когда деталь после резки идёт под сварку или в изделие без дополнительной обработки.
Факт. У плазмы зона термического влияния шире, чем у лазера. Для нержавейки это риск снижения коррозионной стойкости у кромки, для тонкого алюминия — риск деформации.
Когда широкая зона не критична? Обычная углеродистая сталь под сварку с последующей зачисткой: там кромку всё равно зачищают перед сваркой, и нагрев при резке не влияет на итоговое изделие.
Толщина листа: где заканчивается лазер и начинается плазма
Лазер хорошо режет сталь малой и средней толщины. С ростом толщины скорость падает, а кромка грубеет: лучу нужно больше времени, чтобы проплавить металл по всей толщине. Плазма справляется с толстым металлом — это её территория, где лазер уже не так эффективен. Предельные толщины зависят от мощности конкретного станка.
Тонкий лист — обратная ситуация. Лазер режет его без деформации: узкий луч и высокая скорость не дают металлу прогреться. Плазма на тонком листе может повести заготовку: широкая струя и медленная подача перегревают металл, и лист деформируется.
Порог выбора по толщине выглядит так:
- малая и средняя толщина — лазер: точность, чистая кромка, высокая скорость;
- толстый металл — плазма: лазер теряет скорость и качество, плазма работает уверенно;
- граница между ними зависит от станка: здесь решают тираж, требования к кромке и материал.
Для нержавейки и алюминия лазер тоже применяют, но порог по толщине ниже, чем у углеродистой стали. Это связано с теплопроводностью материалов: они быстрее отводят тепло от точки реза, и лазеру нужно больше мощности.
Мнение. Если ваша деталь из толстой стали и пойдёт под сварку без мехобработки, лазер всё ещё оправдан: он даст кромку, которую не нужно дорабатывать. Если та же деталь — черновая заготовка под фрезеровку, плазма сэкономит бюджет.
Скорость реза и тираж: когда плазма быстрее, а лазер экономичнее
Скорость реза зависит от толщины листа, и зависимость у способов разная. На тонком листе лазер быстрее: узкий луч не тратит время на прогрев широкой зоны, и подача выше. На толстом листе плазма быстрее: лазер теряет скорость с ростом толщины, а плазменная струя проплавляет металл по всей толщине сразу.
Точные скорости зависят от мощности станка, но закономерность такая: на тонком листе лазер быстрее, на толстом — плазма.
Себестоимость метра реза складывается из скорости, расхода энергии и газа, износа расходников. На стали малой и средней толщины лазер часто выгоднее: высокая скорость и отсутствие доработки кромки перекрывают стоимость работы станка. На толстом металле плазма выигрывает: лазер на таких толщинах медленный, а плазма режет быстро и с приемлемым качеством.
Тираж умножает разницу. При большой серии тонких деталей лазер выигрывает за счёт скорости на тонком листе. При серии толстых заготовок плазма выигрывает за счёт скорости на толстом. Разница в минутах на деталь превращается в часы на партию.
Кромка после резки: что уйдёт под сварку без доработки
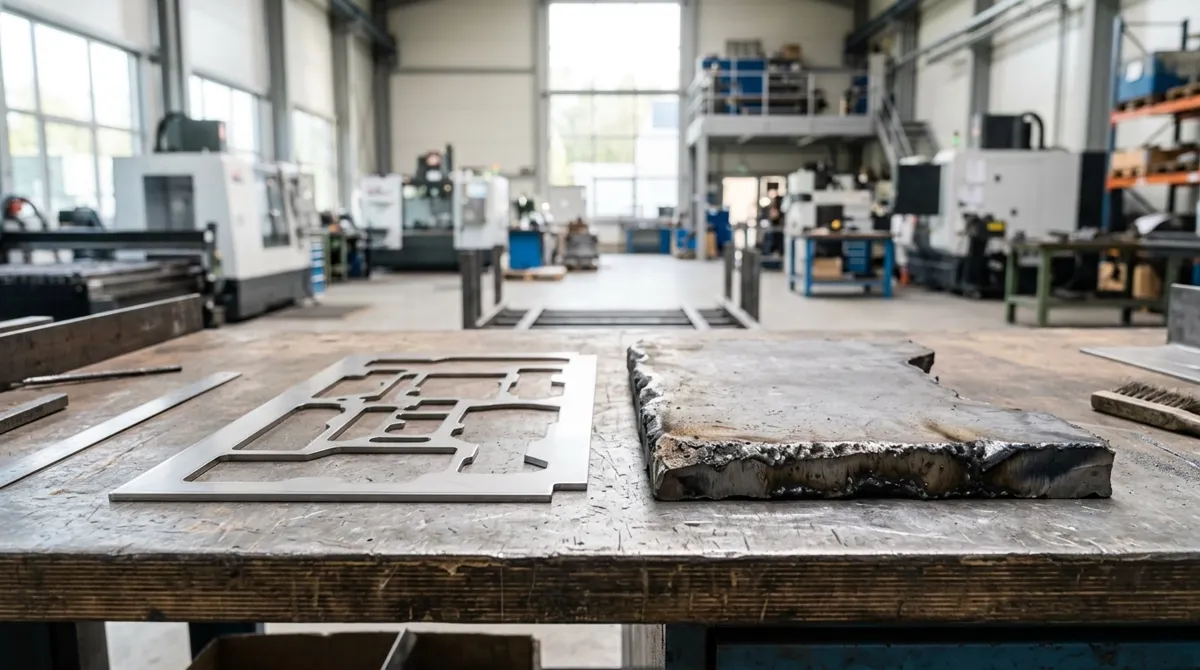
Лазерная кромка — чистая, с минимальной конусностью, часто готова под сварку без зачистки. Это экономит целую операцию: деталь после резки сразу идёт на сварку или сборку. Плазменная кромка — с конусностью и окалиной: под ответственные швы нужна мехобработка — зачистка, фрезеровка кромки, снятие окалины.
Минимальный диаметр отверстия — ещё одно ограничение плазмы: струя газа не может аккуратно сделать маленькое отверстие. Лазер справляется с мелкими отверстиями лучше: узкий луч позволяет резать их точнее.
Факт. Плазменная кромка с конусностью и окалиной под ответственные швы требует мехобработки. Лазерная кромка часто идёт под сварку сразу после резки.
Когда доработка кромки съедает выгоду от более дешёвого реза? Когда деталей много, а требования к кромке высокие. Плазма может быть дешевле лазера за метр реза, но если каждую деталь потом зачищать вручную, экономия на резке уходит в зарплату слесаря. Лазер дороже на входе, но дешевле на выходе — если считать полную цепочку «рез → следующая операция».
Что влияет на стоимость заказа: не только цена метра реза
Цена метра реза зависит от толщины, материала и способа — но это не вся стоимость заказа. На итог влияют пять факторов, которые можно оценить по своему чертежу:
- раскрой листа: как плотно детали ложатся на лист, сколько металла уходит в отход;
- число деталей: при большой серии разница в скорости реза умножается на тираж;
- требования к кромке: нужна ли зачистка, фрезеровка, снятие окалины;
- последующая обработка: пойдёт ли деталь на сварку, гибку, мехобработку;
- материал: нержавейка и алюминий режутся медленнее углеродистой стали.
Лазер на тонком листе часто дешевле за счёт скорости и отсутствия доработки. Плазма на толстом листе выигрывает за счёт скорости и меньших требований к точности. Но это общие правила, а не гарантия: итог считают по конкретному чертежу.
Порядок расчёта такой: чертёж → раскрой листа → выбор способа → метраж реза → итоговая стоимость. Человек не может посчитать это в уме, потому что раскрой зависит от геометрии деталей, а скорость — от мощности конкретного станка. Поэтому мы не называем цену до чертежа: сначала технолог смотрит деталь, потом считает.
Как выбрать: три вопроса, которые решают всё
Сведите выбор к трём вопросам — и ответ станет очевидным.
Вопрос 1: какая толщина листа? Малая и средняя — лазер: точность, чистая кромка, высокая скорость. Толстый металл — плазма: лазер теряет скорость и качество. Между ними — зона выбора, где решают остальные два вопроса.
Вопрос 2: что будет с деталью дальше? Под сварку без доработки — лазер: кромка готова сразу. Под черновую заготовку с последующей мехобработкой — плазма: точность реза не критична, а скорость на толстом листе выше.
Вопрос 3: какой тираж? Большая серия тонких деталей — лазер: скорость на тонком листе выше, и разница умножается на число деталей. Штучные толстые заготовки — плазма: скорость на толстом листе выше, а точность не критична.
Особые случаи: нержавейка и алюминий — лазер из-за узкой зоны нагрева. Тонкий лист — лазер, потому что плазма может повести заготовку. Мелкие отверстия — лазер, потому что плазма не сделает их аккуратно.
Если сомневаетесь — пришлите чертёж. Технолог посмотрит деталь, оценит толщину, тираж и требования к кромке, и подскажет, какой способ выгоднее для вашей задачи. Это быстрее, чем разбираться в порогах самостоятельно.
Частые вопросы
Чем отличается лазерная резка от плазменной?
Лазер режет сфокусированным лучом и даёт узкий рез с высокой точностью, плазма — струёй ионизированного газа с более широким резом. Лазер точнее, плазма быстрее на толстом металле.
Какая максимальная толщина металла для плазменной резки?
Плазма справляется с толстым металлом, где лазер теряет скорость и качество кромки. Предельная толщина зависит от мощности источника; точное значение уточняйте у подрядчика.
Что дешевле: лазерная или плазменная резка?
На малой и средней толщине лазер часто выгоднее за счёт скорости и отсутствия доработки кромки, на толстом металле — плазма. Итог зависит от толщины, тиража и требований к кромке.
Какую точность даёт лазерная резка?
Лазер точнее плазмы и даёт кромку, часто пригодную под сварку без доработки. У плазмы разброс размеров шире, а кромка имеет конусность. Точные допуски называет подрядчик по паспорту станка.