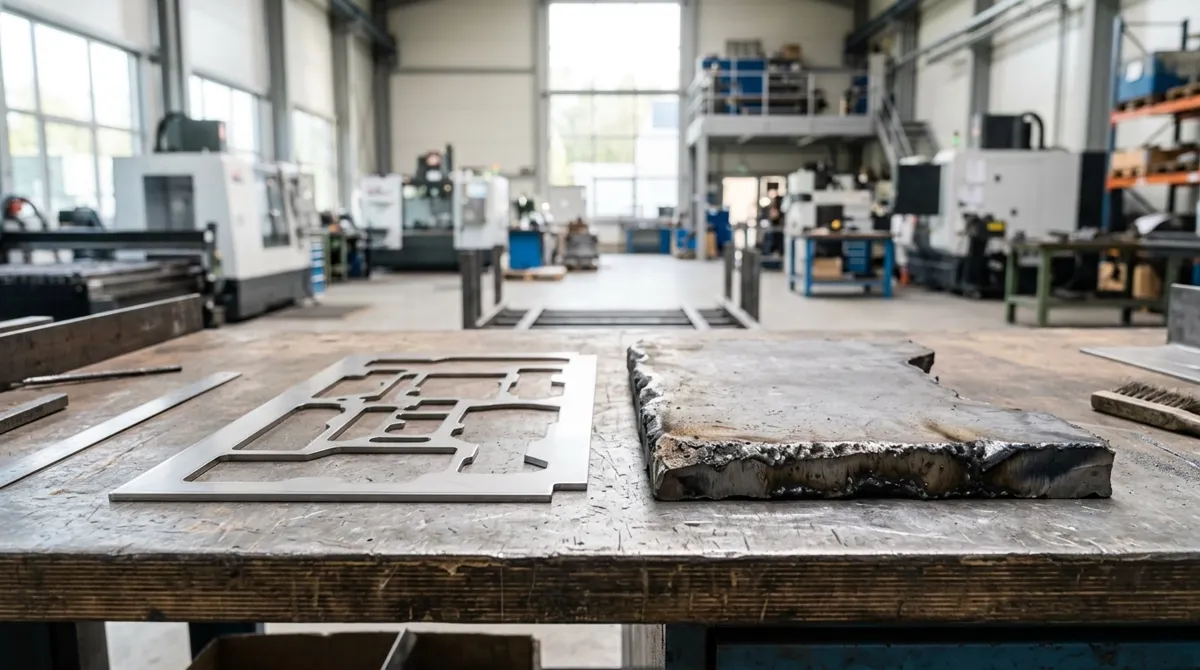
Окалина и грат после лазерной резки — не косметический дефект, а барьер между металлом и краской. На неочищенной окалине адгезия покрытия заметно ниже, и краска отслаивается вместе с оксидной плёнкой. Зачищать нужно почти всегда, но степень зачистки зависит от типа покрытия: под порошковую окраску требования выше, чем под жидкий грунт по ржавчине.
Что такое окалина и грат после лазерной резки
Окалина — это оксидная плёнка, которая образуется на кромке и прилегающей поверхности металла при кислородной резке. Грат — застывший металл, выдавленный из зоны реза и прилипший к нижней кромке. Визуально их легко различить: окалина выглядит как тёмный налёт, грат — как выступ, который можно нащупать пальцем.
Толщина окалины при кислородной резке составляет 10–50 мкм. Грат крупнее — это видимый выступ до долей миллиметра, иногда до миллиметра на толстом металле. При азотной резке нержавейки окалина тоньше, но она требует пассивации: оксидная плёнка на нержавеющей стали не защищает её так, как на углеродистой.
Разница между окалиной и гратом важна для выбора метода зачистки. Окалину убирают абразивом или химией, грат — механически: шлифовкой, зачистным кругом или пескоструем. Если перепутать и пытаться снять грат химическим травлением, ничего не выйдет: кислота растворит окалину, но не выступ металла.
Окалина — это плёнка, грат — выступ. Плёнку убирают абразивом или химией, выступ — только механически.
Почему появляются окалина и грат: настройки реза
Окалина и грат — следствие режимов резки, а не брак металла. Четыре настройки лазерного станка определяют, сколько окалины останется на кромке и появится ли грат.
Скорость резки ниже оптимальной — металл перегревается, окалины больше. Лазер дольше держит температуру в зоне реза, и кислород успевает окислить больше металла. Давление газа недостаточное — расплав не выдувается из зоны реза, застывает и остаётся гратом на нижней кромке. Фокус смещён — рез шире, кромка оплавлена, окалина толще. Состояние сопла и чистота газа влияют на стабильность реза: загрязнённое сопло даёт неравномерный поток газа, и грат появляется участками.
- Скорость резки ниже оптимальной — перегрев, больше окалины
- Давление газа недостаточное — расплав не выдувается, остаётся грат
- Фокус смещён — рез шире, кромка оплавлена
- Загрязнённое сопло или грязный газ — неравномерный рез, грат участками
Эти четыре параметра связаны: если оператор поднял скорость, но не поднял давление газа, грат появится снова. Настройка лазерной резки — это подбор комбинации, а не одного параметра.
Как по виду дефекта понять, что не так с настройками
Тип грата и цвет окалины указывают на конкретную причину. Оператор может за десять секунд найти свою ситуацию в таблице и понять, что проверять.
| Внешний вид дефекта | Вероятная причина | Что проверить |
|---|---|---|
| Крупный грат снизу по всей длине | Низкая скорость или слабое давление газа | Поднять скорость, увеличить давление |
| Грат только на отдельных участках | Загрязнение сопла или неравномерная подача газа | Почистить сопло, проверить магистраль |
| Окалина с синим оттенком | Перегрев, слишком высокая мощность | Снизить мощность, поднять скорость |
| Рваная кромка с заусенцами | Расфокусировка | Проверить фокус, калибровать оптику |
Синий оттенок окалины — признак перегрева. Металл нагрелся до температуры, при которой оксидная плёнка меняет цвет. Это не просто косметика: перегретая кромка теряет прочность, и после зачистки на ней остаются микротрещины.
Грат по всей длине реза говорит о системной проблеме — настройках. Грат участками — о локальной: сопло, газ, загрязнение. Это различие экономит время при диагностике.
Когда зачистка обязательна, а когда можно не трогать
Зачищать нужно почти всегда. Окалина работает как барьер: краска держится за оксид, а оксид отслаивается от металла.
Обязательна зачистка в трёх случаях. Под порошковую окраску — порошок полимеризуется при 180–200 °C, и окалина под ним отслаивается быстрее, чем под жидкой краской. Под жидкие ЛКМ на наружных поверхностях — там покрытие работает в агрессивной среде: влага, перепады температуры, ультрафиолет. Под сварные узлы — сварка по окалине даёт поры и непровары, а после сварки окалина мешает адгезии.
Можно не трогать окалину на внутренних невидимых деталях без требований к покрытию и на черновых кронштейнах, которые не красят. Но даже там грат лучше снять: острый выступ травмирует руки при сборке и цепляется за соседние детали.
Окалина — это барьер между краской и металлом. Краска держится за оксид, а оксид отслаивается от металла.
Если не зачистить, последствия проявятся не сразу. Первые месяцы покрытие выглядит нормально. Потом появляются пузыри, точечная коррозия под плёнкой, отслоение. Срок службы покрытия сокращается в два-три раза.
Классы очистки поверхности: какой нужен под ваш тип краски
Тип покрытия определяет минимальный класс очистки. Порошковая окраска требует Sa 2.5 по ISO 8501-1 — это абразивоструйная очистка, при которой на поверхности не остаётся видимой окалины и ржавчины. Жидкие ЛКМ допускают St 2–St 3 — ручную или механическую зачистку.
| Тип покрытия | Минимальный класс очистки | Шероховатость Rz |
|---|---|---|
| Порошковая окраска | Sa 2.5 | 30–60 мкм |
| Жидкие ЛКМ | St 2–St 3 | 20–40 мкм |
| Цинконаполненные составы | Sa 2.5 и выше | 30–60 мкм |
Шероховатость Rz — это высота микронеровностей поверхности. Краске нужна шероховатость, чтобы зацепиться: на полированной поверхности адгезия ниже, чем на матовой. Но слишком грубая поверхность тоже плоха: пики шероховатости проступают сквозь тонкое покрытие.
ГОСТ 9.402-2004 задаёт требования к подготовке металлических поверхностей перед окрашиванием. ISO 8501-1 — международный стандарт, который описывает степени очистки визуально: эталонные фотографии Sa 2, Sa 2.5, Sa 3, St 2, St 3. Класс Sa 2.5 означает, что после очистки остаются только лёгкие следы загрязнений в виде пятен или полос.
Факт. Минимальный класс очистки под порошковую окраску — Sa 2.5 по ISO 8501-1, с шероховатостью Rz 30–60 мкм.
Мнение. Если деталь пойдёт на наружную поверхность, берите Sa 2.5 даже под жидкую краску: разница в трудозатратах небольшая, а срок службы покрытия вырастает в разы.
Методы зачистки: от ручной шлифовки до пескоструя
Три метода зачистки дают разный результат по классу чистоты, шероховатости и трудозатратам. Выбор зависит от типа краски, геометрии детали и требований к покрытию.
Ручная шлифовка — самый дешёвый метод. Шлифмашинка с зачистным кругом снимает окалину и грат, но результат неравномерный: в углублениях окалина остаётся, на выступах металл перегревается. Класс очистки — St 2–St 3, шероховатость — 20–40 мкм. Подходит для жидких ЛКМ на неответственных деталях.
Пескоструйная очистка даёт самый предсказуемый результат. Абразив равномерно снимает окалину со всей поверхности, включая углубления и труднодоступные места. Класс очистки — Sa 2.5–Sa 3, шероховатость — 30–60 мкм. Пескоструй создаёт именно ту шероховатость, которая нужна порошковой краске.
Химическое травление — для тонких деталей, где механическая зачистка деформирует металл. Кислота растворяет окалину, но не трогает грат: выступ металла остаётся. После травления нужна пассивация, особенно для нержавейки.
| Метод зачистки | Итоговая шероховатость Rz | Совместимость с краской | Трудозатраты |
|---|---|---|---|
| Ручная шлифовка | 20–40 мкм | Жидкие ЛКМ | Высокие, неравномерно |
| Пескоструй | 30–60 мкм | Порошковая, жидкие | Средние, равномерно |
| Химическое травление | 10–20 мкм | Жидкие ЛКМ | Низкие, нужна пассивация |
Пескоструйная очистка — стандарт для деталей под порошковую окраску. Она стабильнее ручной шлифовки: оператор не может пропустить участок или перегреть металл. Если деталь идёт на наружную поверхность, пескоструйная очистка под покраску окупается сроком службы покрытия.
Пошаговый чек-лист подготовки детали после лазера под покраску
Шесть шагов, которые можно повесить в цехе. Порядок важен: если поменять местами обезжиривание и зачистку, масло впитается в абразив и размажется по поверхности.
- Обезжиривание. Удалить масло, конденсат и следы пальцев. Без этого шага краска не ляжет даже на чистый металл.
- Удаление грата. Механически — зачистным кругом или шлифовкой, либо пескоструем. Грат снимают до зачистки окалины, чтобы не повредить очищенную поверхность.
- Удаление окалины. До требуемого класса чистоты: Sa 2.5 под порошок, St 2–St 3 под жидкие ЛКМ.
- Контроль шероховатости Rz. Проверить, что поверхность в диапазоне под выбранный тип краски.
- Обеспыливание. Сдуть абразив и пыль сжатым воздухом, протереть ветошью без ворса.
- Сразу грунт или покраска. Зачищенная деталь стоит 4–8 часов до покраски без риска коррозии. Дольше — поверхность окисляется, адгезия снова падает.
Межоперационный интервал — 4–8 часов в цеховых условиях. Если влажность высокая, интервал сокращается: на очищенной стали конденсат появляется быстрее. Лучше красить в день зачистки.
Типичные ошибки при зачистке и их последствия
Четыре ошибки, из-за которых краска отслаивается, даже если зачистку делали.
Пропуск обезжиривания — краска не ляжет даже на чистый металл. Масляная плёнка работает как разделительный слой: покрытие отслаивается целиком, а не участками.
Зачистка не до нужного класса — адгезия остаётся низкой. Если под порошковую окраску сделали St 2 вместо Sa 2.5, окалина в углублениях осталась, и покрытие уйдёт именно оттуда.
Слишком долгий интервал между зачисткой и покраской — поверхность успевает окислиться. Тонкая оксидная плёнка образуется за 8–12 часов, и адгезия падает так же, как на неочищенной окалине.
Полировка до блеска — краске не за что зацепиться. Нужна шероховатость Rz 20–60 мкм, а не зеркальная поверхность. Полированная деталь под покраску — это брак подготовки.
- Пропуск обезжиривания — краска отслаивается целиком
- Зачистка не до нужного класса — адгезия низкая, покрытие уходит из углублений
- Интервал больше 8 часов — поверхность окисляется, адгезия падает
- Полировка до блеска — краске не за что зацепиться
Каждая ошибка проявляется по-своему: пузыри, отслоение, точечная коррозия под плёнкой, неравномерный цвет. Если покрытие дефектное, проверяйте подготовку, а не краску.
Итог: зачищать или нет
Зачищать нужно почти всегда. Исключение — внутренние невидимые детали без требований к покрытию и черновые кронштейны, которые не красят.
Степень зачистки определяется типом краски: под порошок — Sa 2.5, под жидкие ЛКМ — St 2–St 3. Правильная зачистка продлевает срок службы покрытия в два-три раза.
Зачистка — это не дополнительная операция, а часть покраски. Без неё краска не держится.
Если деталь после лазерной резки идёт под покраску, заложите зачистку в технологический процесс сразу. Изготовление деталей по чертежам с зачисткой и покраской в одном заказе снимает вопрос «кто это будет делать»: подготовку поверхности делает тот же подрядчик, что режет и красит.
Частые вопросы
Нужно ли зачищать окалину после лазерной резки перед покраской?
Да, почти всегда. Окалина снижает адгезию краски, и покрытие отслаивается вместе с оксидной плёнкой. Исключение — внутренние невидимые детали без требований к покрытию.
Какой класс очистки нужен под порошковую окраску?
Минимальный класс — Sa 2.5 по ISO 8501-1, с шероховатостью Rz 30–60 мкм. Пескоструйная очистка даёт такой результат стабильнее ручной шлифовки.
Что будет, если покрасить металл с окалиной?
Краска ляжет на оксидную плёнку, а не на металл. Со временем окалина отслоится вместе с покрытием: появятся пузыри, точечная коррозия под плёнкой, неравномерный цвет.
Можно ли красить сразу после лазерной резки без зачистки?
Только если деталь внутренняя, невидимая, и требований к покрытию нет. Для наружных поверхностей и порошковой окраски зачистка обязательна.
Сколько времени может стоять зачищенная деталь до покраски?
В цеховых условиях — 4–8 часов. Дольше — поверхность успевает окислиться, и адгезия снова падает. Лучше красить в день зачистки.
Источники
- ГОСТ 9.402-2004. Единая система защиты от коррозии и старения. Покрытия лакокрасочные. Подготовка металлических поверхностей к окрашиванию — Росстандарт
- ISO 8501-1. Подготовка стальной поверхности перед нанесением красок и относящихся к ним продуктов. Визуальная оценка чистоты поверхности — ISO
- ГОСТ 9.410-88. Единая система защиты от коррозии и старения. Покрытия порошковые полимерные. Типовые технологические процессы — Росстандарт