Допуск размера — это разрешённый диапазон, в который должен попасть действительный размер детали, чтобы она считалась годной. На чертеже его записывают буквой и цифрой: буква задаёт положение поля допуска, цифра — квалитет точности. Чем точнее допуск, тем дороже изготовление, поэтому назначать его нужно под реальную задачу соединения, а не «на всякий случай».
Что такое допуск размера и зачем он нужен
Допуск размера — это разность между наибольшим и наименьшим предельными размерами, внутри которой деталь считается годной. Он не про ошибку изготовителя, а про осознанный диапазон: ни один станок не даёт идеально точный размер, и конструктор заранее решает, какое отклонение узел переживёт без потери работоспособности.
На чертеже всегда есть три размера одной детали. Номинальный размер — тот, что указан без отклонений. Действительный размер — тот, что получился после обработки и измерения. Предельные размеры — границы, между которыми действительный размер должен оказаться.
Возьмём вал с номинальным размером и симметричным допуском. Наибольший и наименьший предельные размеры отстоят от номинала на величину отклонений, а допуск равен их разности. Всё, что попало в этот диапазон, — годная деталь. Всё, что вышло за границы, — брак, даже если визуально вал выглядит нормально.
Предельные отклонения отсчитываются от номинального размера: верхнее и нижнее отклонения. Именно их конструктор проставляет на чертеже, а не сами предельные размеры.
Факт. Допуск — это всегда положительная величина: разность между наибольшим и наименьшим предельными размерами не может быть отрицательной или нулевой.
Если на чертеже нет ни одного допуска, деталь всё равно изготовят — но по свободным размерам, и за результат никто не отвечает. Для сопрягаемых поверхностей допуск обязателен.
Как читать обозначение допуска на чертеже
Обозначение допуска на чертеже — это буква и цифра, например H7 или g6. Буква задаёт положение поля допуска относительно нулевой линии, то есть относительно номинального размера. Цифра — квалитет точности, то есть величину допуска. Заглавная буква обозначает отверстие, строчная — вал.
Поле допуска состоит из двух частей: основного отклонения (буква) и квалитета (цифра). Буква H для отверстия означает, что нижнее отклонение равно нулю: отверстие не может быть меньше номинала. Буква g для вала означает, что вал всегда меньше номинала — верхнее отклонение отрицательное.
Посадка записывается дробью: Ø40H7/g6. Числитель — поле допуска отверстия, знаменатель — поле допуска вала. В этой паре отверстие H7 имеет нижнее отклонение, равное нулю, а вал g6 — отрицательные отклонения. Между ними всегда есть зазор: вал свободно входит в отверстие.
Такая запись читается по частям: сначала определяем, что перед нами — отверстие или вал, затем смотрим букву (положение поля), затем цифру (величину допуска). Для посадки сравниваем поля отверстия и вала, чтобы понять, что получится в соединении — зазор или натяг.
Факт. В обозначении Ø40H7/g6 числитель H7 — отверстие, знаменатель g6 — вал. Перепутать их местами — значит назначить посадку наоборот.
Квалитеты точности: что означает цифра в обозначении
Квалитет точности — это величина допуска для данного номинального размера. Шкала квалитетов идёт от IT01 (сверхточный) до IT18 (грубый). Чем меньше номер квалитета, тем меньше допуск при том же номинале: IT6 точнее IT9, а IT9 точнее IT12.
Цифра в обозначении поля допуска — это и есть номер квалитета. H7 означает отверстие с квалитетом IT7, g6 — вал с квалитетом IT6.
Квалитет напрямую связан со способом обработки. Обычное точение даёт более грубый допуск, точное точение — точнее, шлифование и доводка — ещё точнее. Назначить квалитет точнее, чем позволяет выбранный способ обработки, — значит заложить брак ещё на этапе чертежа.
Типовые области применения квалитетов:
| Квалитет | Способ обработки | Область применения |
|---|---|---|
| IT5–IT6 | Шлифование, доводка | Подшипниковые шейки, точные валы |
| IT7–IT8 | Точное точение, развёртывание | Посадочные места, отверстия под подшипники |
| IT9–IT10 | Точение, фрезерование | Сопрягаемые поверхности средней точности |
| IT11–IT12 | Обычное точение, сверление | Свободные размеры, крепёжные отверстия |
Если сомневаетесь в квалитете, для сопрягаемых поверхностей обычно берут квалитет средней точности, а для свободных размеров — более грубый: этого достаточно для большинства узлов общего машиностроения.
Посадки: зазор, натяг и переходная
Посадка — это характер соединения двух деталей, который образуется сочетанием полей допусков отверстия и вала. По типу посадки делятся на три группы: с зазором, с натягом и переходные.
Посадка с зазором означает, что между валом и отверстием всегда есть промежуток: детали свободно перемещаются друг относительно друга. Пример — вал во втулке скольжения, направляющие, шарниры. Обозначение H7/g6 как раз даёт гарантированный зазор.
Посадка с натягом — противоположный случай: вал всегда больше отверстия, и соединение держится за счёт упругой деформации. Так запрессовывают втулки в корпуса, устанавливают кольца подшипников на валы. Детали неподвижны, разборка требует усилия или нагрева.
Переходная посадка допускает и зазор, и натяг — в зависимости от того, какие действительные размеры получились у конкретной пары. Её применяют для центрирования: фланцы, зубчатые колёса на валах, крышки. Соединение держится, но при необходимости разбирается без разрушения.
| Тип посадки | Характер соединения | Типовые примеры |
|---|---|---|
| С зазором | Всегда есть промежуток, детали подвижны | Валы во втулках, направляющие |
| С натягом | Всегда есть натяг, детали неподвижны | Запрессовка втулок, кольца подшипников |
| Переходная | Возможен и зазор, и натяг | Центрирование фланцев, зубчатые колёса |
Факт. Посадка с натягом держится только за счёт упругой деформации материала — без клея, сварки и крепежа. Поэтому точность здесь критична: при недостаточном натяге соединение развалится, при избыточном — треснет деталь.
Система отверстия и система вала: в чём разница
Система отверстия и система вала — это два подхода к назначению посадок. В системе отверстия основное отверстие обозначают буквой H (нижнее отклонение равно нулю), а посадку задают отклонением вала. В системе вала основной вал обозначают буквой h (верхнее отклонение равно нулю), а посадку задают отклонением отверстия.
Система отверстия — стандарт в машиностроении. Логика простая: отверстия обрабатывать дороже, чем валы. Мерный инструмент — развёртки, протяжки, калибры-пробки — стоит денег, и выгоднее иметь один набор на основное отверстие H, а посадку менять валом.
Систему вала выбирают, когда вал уже есть и обрабатывать его не нужно. Например, покупной калиброванный пруток или стандартный вал от готового узла. Тогда посадку задают отверстием, а вал остаётся как есть.
На практике конструктор почти всегда работает в системе отверстия. Система вала — исключение для случаев, когда вал стандартный, а отверстие можно обработать под него.
Если нет явной причины использовать систему вала, берут систему отверстия — это дешевле в оснастке и привычнее для производства.
Свободные размеры: общие допуски по ГОСТ 30893.1
Не на каждый размер нужен индивидуальный допуск. Размеры, которые ни с чем не сопрягаются, — свободные. Для них существуют общие допуски, которые указывают одной записью в технических требованиях чертежа.
Общие допуски по ГОСТ 30893.1 делятся на четыре класса точности: f (точный), m (средний), c (грубый), v (очень грубый). Запись в техтребованиях выглядит так: «Общие допуски по ГОСТ 30893.1-m». Это означает, что все размеры без индивидуальных допусков выполняются по среднему классу.
Классы различаются величиной допуска для одного и того же номинала: чем точнее класс, тем меньше допуск. Класс f — самый точный из общих, класс v — самый грубый.
Когда общих допусков достаточно: крепёжные отверстия, габаритные размеры корпуса, расстояния между несопрягаемыми поверхностями. Когда нужен индивидуальный допуск: посадочные места, сопрягаемые поверхности, размеры, влияющие на работу узла.
Как выбрать квалитет и посадку под конкретную задачу
Выбор квалитета и посадки — это последовательность из пяти шагов, а не угадывание по справочнику. Начните с характера соединения, затем оцените условия работы, и только потом назначайте обозначение.
Шаг 1: определите характер соединения. Подвижное — нужен зазор. Неподвижное неразъёмное — натяг. Неподвижное разъёмное или центрирующее — переходная посадка.
Шаг 2: оцените нагрузку и условия работы. Скорость вращения, температура, наличие смазки, вибрации. Подшипниковая шейка под высокой нагрузкой требует точнее допуск, чем втулка в тихоходном узле.
Шаг 3: выберите тип посадки. Для свободного вращения — посадка с зазором, для запрессовки — с натягом, для центрирования — переходная.
Шаг 4: назначьте квалитет по требуемой точности и способу обработки. Если деталь будут точить — не точнее, чем позволяет точение. Если шлифовать — можно взять более точный квалитет. Квалитет должен быть достижим тем способом, который реально будет применён.
Шаг 5: проверьте достижимость допуска. Спросите себя: сможет ли производство выдержать этот допуск на этом оборудовании? Если нет — либо меняйте квалитет, либо закладывайте другой способ обработки.
Точность должна быть достаточной для работы узла, но не избыточной. Лишний квалитет — это лишние проходы, лишний контроль и лишние затраты без какой-либо пользы для изделия.
Во сколько обходится точность: связь квалитета и цены
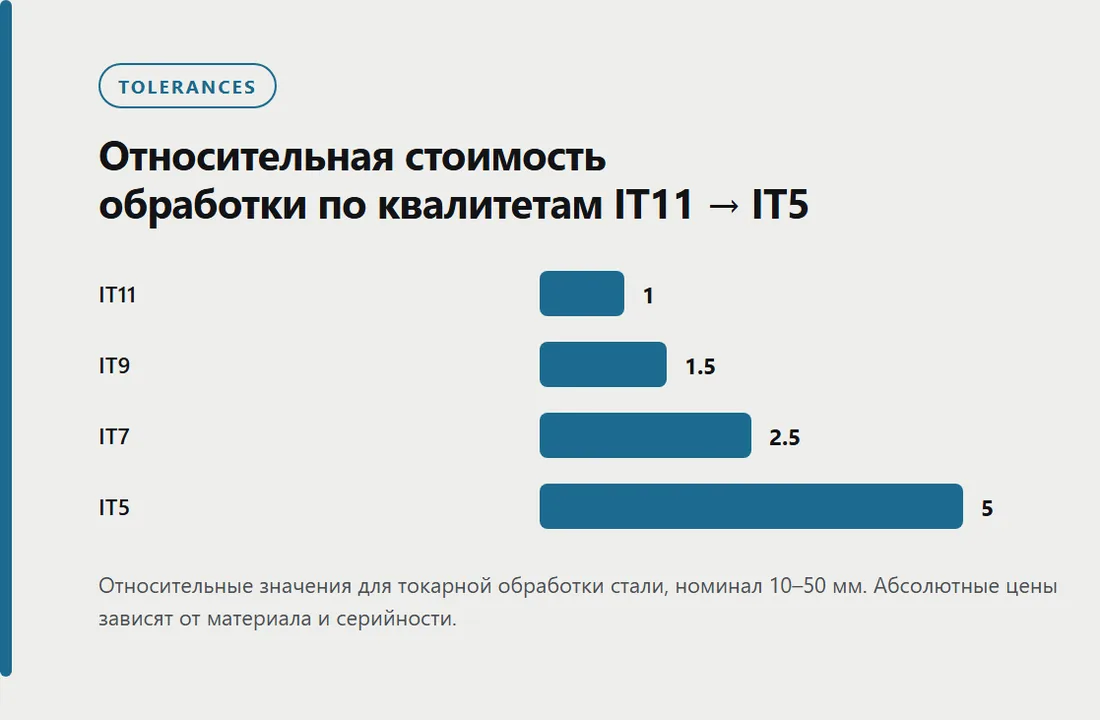
Каждый следующий квалитет точнее — это дополнительный проход, смена инструмента, контроль. Переход на более точный квалитет при токарной обработке заметно увеличивает стоимость детали. Особенно точные квалитеты — это уже шлифование или доводка, и цена растёт кратно.
Абсолютные цены зависят от материала, серийности и оборудования, поэтому здесь речь идёт только об относительных коэффициентах. Закономерность устойчивая: ужесточение допуска на несколько квалитетов — это заметный рост стоимости.
Завышенная точность — частая причина лишних затрат на деталь. Конструктор ставит более точный квалитет «на всякий случай», хотя узел спокойно работает с более грубым. Производство вынуждено шлифовать вместо точения, контролировать каждый размер, отбраковывать то, что прошло бы по более грубому допуску.
Типовые ошибки при назначении и чтении допусков
Избыточная точность — распространённая ошибка. На чертеже стоит точный квалитет там, где достаточно грубого. Деталь шлифуют, контролируют по микрометру, отбраковывают по соткам — а узел работал бы и с более грубым допуском. Это лишние затраты без пользы для изделия.
Недостаточная точность — обратная ошибка. На посадочное место назначен свободный допуск, и при сборке деталь либо болтается, либо не входит. Брак обнаруживается на сборке, когда исправлять уже поздно.
Неправильное прочтение дроби — перепутаны отверстие и вал. Конструктор прочитал H7/g6 как «отверстие g6, вал H7» и назначил посадку наоборот. Результат — соединение с огромным зазором вместо расчётного.
Отсутствие общих допусков — каждый размер на чертеже с индивидуальным допуском. Чертёж перегружен, технолог тратит время на разбор, а свободные размеры всё равно выполняются по факту, а не по написанному.
Игнорирование температурного фактора — контроль точных размеров при температуре, отличной от нормальной. Измерение нагретой после обработки детали даёт завышенный результат, а после остывания размер окажется меньше измеренного, поэтому точные размеры контролируют при нормальной температуре.
Если на чертеже больше половины размеров с индивидуальными допусками — это повод пересмотреть чертёж: скорее всего, часть из них свободные и должны быть закрыты общими допусками.
Чек-лист: как проверить чертёж перед передачей в производство
Перед отправкой чертежа в цех пройдитесь по списку. Каждый пункт — это минута проверки, которая экономит часы на исправлении брака.
- Все сопрягаемые размеры имеют допуск или посадку — ни одно посадочное место не осталось без обозначения.
- Свободные размеры закрыты общими допусками — в техтребованиях стоит запись по ГОСТ 30893.1.
- Квалитеты достижимы выбранным способом обработки — точный квалитет не назначен на деталь, которую будут точить на универсальном станке.
- Посадки соответствуют характеру соединения — зазор для подвижного, натяг для неразъёмного, переходная для центрирующего.
- Нет избыточной точности на несопрягаемых поверхностях — свободные размеры не имеют индивидуальных допусков.
- Обозначения читаются однозначно — отверстие и вал в дроби не перепутаны.
Если чертёж проходит по всем пунктам, его можно отдавать в производство. Если нет — правки на этапе чертежа стоят копейки, а исправление готовой детали — полную стоимость изготовления.
Если сомневаетесь в назначенных допусках, передайте чертёж на изготовление деталей по чертежам с пометкой о проверке — технолог сверит посадки и квалитеты до запуска в работу.
Итог: допуск — это осознанный выбор, а не формальность
Допуск — это диапазон годности, а не ошибка изготовителя. Буква и цифра в обозначении задают положение и величину поля допуска. Точность стоит денег, поэтому назначать нужно минимально достаточную — ту, при которой узел работает, а деталь не дороже, чем нужно.
Допуск должен быть достаточным для работы узла и не дороже, чем нужно. Всё, что точнее, — лишние затраты; всё, что грубее, — брак при сборке.
Проверьте чертёж по чек-листу перед передачей в производство. Если нужна помощь с назначением допусков или изготовлением деталей по готовому чертежу — свяжитесь с нами, разберём вашу задачу.
Частые вопросы
Что означает допуск размера на чертеже?
Допуск размера — это разрешённый диапазон между наибольшим и наименьшим предельными размерами, в который должен попасть действительный размер детали, чтобы она считалась годной.
Как читать обозначение Ø40H7/g6?
Числитель H7 — поле допуска отверстия: буква H задаёт положение поля, цифра 7 — квалитет точности. Знаменатель g6 — поле допуска вала. Вместе они образуют посадку с гарантированным зазором.
Чем отличается квалитет IT6 от IT9?
IT6 — более точный квалитет: при том же номинальном размере допуск меньше, чем у IT9. IT6 требует шлифования или точного точения, IT9 достижим обычным точением. Разница в стоимости обработки может быть заметной.
Что такое общие допуски по ГОСТ 30893.1?
Общие допуски — это допуски на свободные (несопрягаемые) размеры, которые указывают одной записью в технических требованиях, например «Общие допуски по ГОСТ 30893.1-m». Они избавляют от необходимости проставлять индивидуальный допуск на каждый размер.
Источники
- ГОСТ 25346-2013. Основные нормы взаимозаменяемости. Характеристики изделий геометрические. Система допусков на линейные размеры — Росстандарт
- ГОСТ 30893.1-2002. Основные нормы взаимозаменяемости. Общие допуски. Предельные отклонения линейных и угловых размеров с неуказанными допусками — Росстандарт
- ISO 286-1:2010. Geometrical product specifications (GPS) — ISO code system for tolerances on linear sizes — ISO