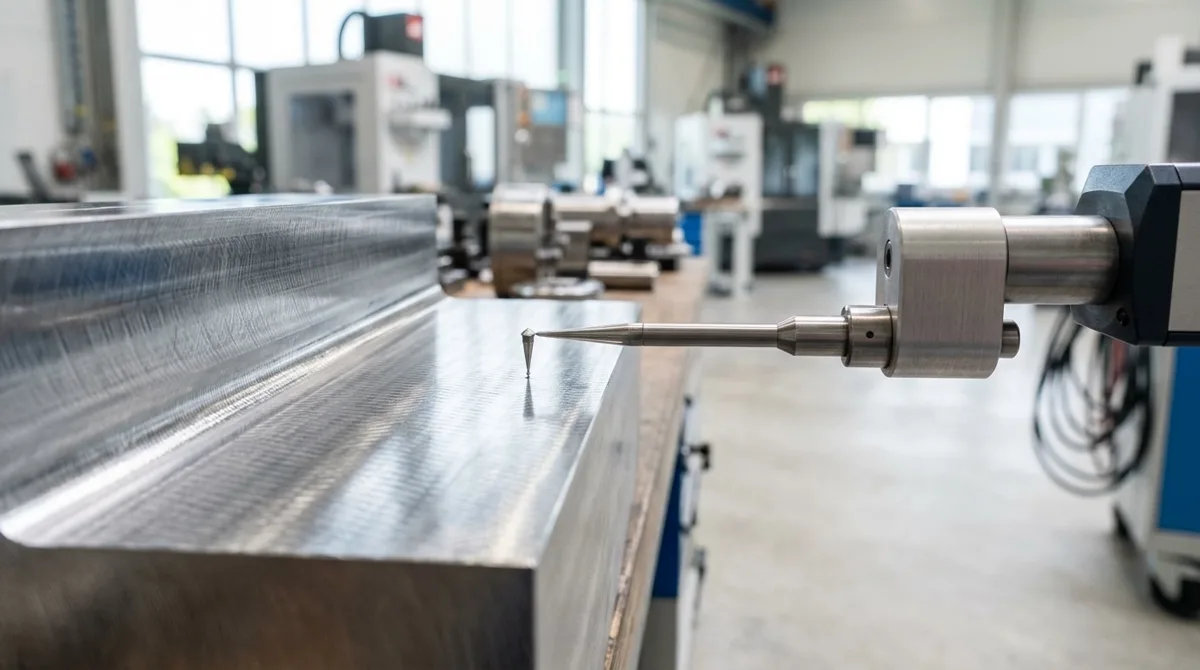
Шероховатость поверхности — это неровности, которые остаются на металле после обработки. Ra и Rz — два способа измерить эти неровности: Ra усредняет все отклонения профиля, Rz берёт пять самых глубоких впадин и пять самых высоких пиков. Какой параметр указать на чертеже, зависит от того, как деталь будет работать: трётся, держит герметичность или готовится под покрытие.
Что такое шероховатость поверхности
Проведите пальцем по обработанной детали — вы почувствуете микронеровности, которые оставил резец, шлифовальный круг или прокатный стан. Это и есть шероховатость: совокупность выступов и впадин, которые образуют рельеф поверхности на малом участке. Глаз их не всегда различает, но измерительный прибор фиксирует отклонения в микрометрах.
Шероховатость относится к микрогеометрии поверхности. Её не путают с волнистостью — более крупными неровностями, которые повторяются с шагом в миллиметры, — и с отклонениями формы, которые видны невооружённым глазом. Микрогеометрия влияет на то, как деталь трётся, изнашивается, держит смазку и противостоит коррозии.
Измеряют шероховатость на базовой длине — участке поверхности, который выбирают в зависимости от ожидаемой высоты неровностей. Для грубых поверхностей базовая длина больше, для тонко обработанных — меньше. Чем меньше ожидаемая шероховатость, тем короче участок, на котором её оценивают.
Факт. Шероховатость измеряют на базовой длине — участке поверхности, который выбирают по ожидаемой высоте неровностей.
Параметр Ra: среднее арифметическое отклонение профиля
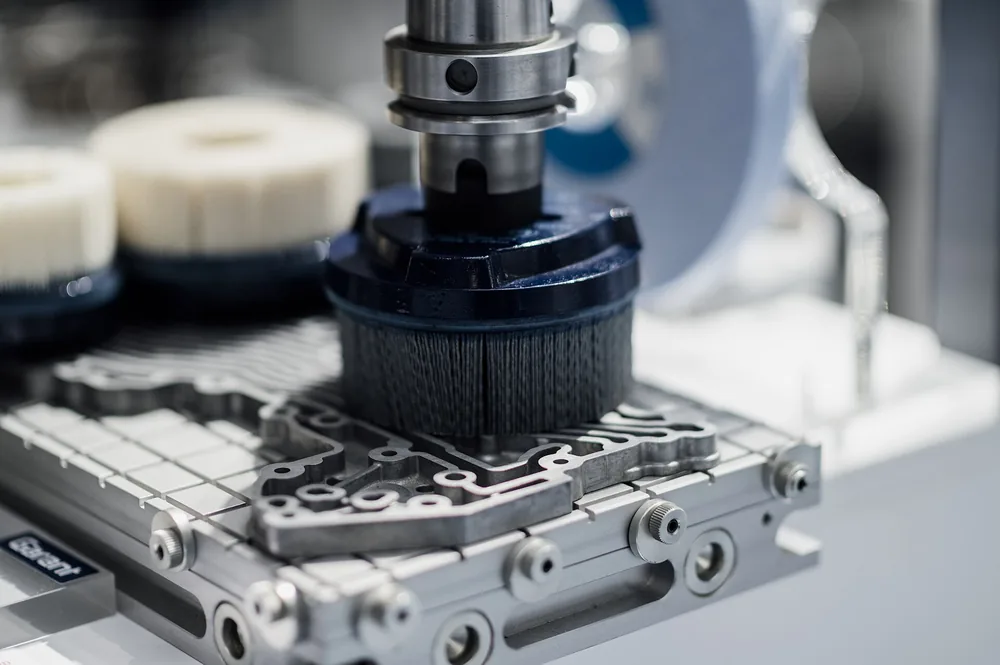
Механическая зачистка поверхности металлической детали. Фото: Shixart1985 · CC BY 2.0
Ra — распространённый параметр шероховатости. Он показывает среднее арифметическое абсолютных отклонений профиля от средней линии на базовой длине. Проще говоря: прибор проводит по поверхности, фиксирует все выступы и впадины, складывает их высоты и делит на длину участка. Получается одно число в микрометрах.
Главное преимущество Ra — устойчивость к случайным выбросам. Одна глубокая царапина на фоне ровной поверхности почти не изменит значение, потому что её вклад растворяется в общем усреднении. Это удобно для общей оценки качества обработки, когда поверхность в целом однородна.
Ограничение Ra — в том же усреднении. Параметр не видит единичные дефекты: глубокую риску, задир, локальную выбоину. Поэтому для контроля герметичности, подготовки под покрытия и ответственных поверхностей одного Ra недостаточно.
Измеряют Ra профилометром — прибором с алмазной иглой, которая скользит по поверхности и выдаёт числовое значение. Базовую длину для Ra выбирают по ожидаемому диапазону: чем грубее поверхность, тем длиннее участок измерения.
Мнение. Если деталь работает на трение или внешний вид, достаточно Ra. Если она держит давление, масло или готовится под покрытие — добавьте Rz, иначе единичная риска останется незамеченной.
Параметр Rz: высота неровностей по десяти точкам
Rz считают иначе. На базовой длине находят пять самых высоких пиков и пять самых глубоких впадин, вычисляют среднюю высоту пиков и среднюю глубину впадин, затем складывают эти два числа. Получается полная высота неровностей по десяти точкам — параметр, который чувствителен к единичным дефектам.
В этом ключевое отличие Rz от Ra. Поэтому Rz применяют там, где важны именно отдельные дефекты: герметичные соединения, поверхности под покрытия, контроль рисок после механической обработки.
Rz также удобен для коротких поверхностей, где базовая длина сопоставима с размером детали. На маленькой площадке усреднение Ra теряет смысл, а Rz по десяти точкам даёт более информативную оценку.
Полная высота профиля Rt — самостоятельный параметр. Rt показывает расстояние от самой высокой точки пика до самой низкой точки впадины на всей базовой длине, без усреднения. Это максимальный размах неровностей, который используют для контроля критичных рисок и повреждений. В ГОСТ 2789-73 близкий по смыслу параметр обозначается как Rmax.
Факт. Rz вычисляют по пяти самым высоким пикам и пяти самым глубоким впадинам на базовой длине, поэтому единичная царапина заметно увеличивает его значение.
Ra, Rz, Rq и Rt: сравнительная таблица
Четыре параметра описывают один и тот же профиль, но отвечают на разные вопросы. Ra даёт общую оценку, Rz ловит дефекты, Rq близок к Ra, но чувствительнее к выбросам, Rt показывает максимальный размах. Таблица помогает выбрать нужный.
| Параметр | Что показывает | Как считается | Когда применять |
|---|---|---|---|
| Ra | Среднее отклонение профиля | Сумма всех отклонений, делённая на базовую длину | Общая оценка качества обработки |
| Rz | Высоту по десяти точкам | Сумма средних пяти пиков и пяти впадин | Герметичность, покрытия, контроль дефектов |
| Rq | Среднеквадратичное отклонение | Корень из среднего квадрата отклонений | Статистический контроль, связь с Ra |
| Rt | Полную высоту профиля | Максимальный пик минус максимальная впадина | Критичные риски, повреждения |
Rq — среднеквадратичное отклонение профиля. Для типичных случайных профилей Rq несколько больше Ra. Параметр чувствительнее к выбросам, чем Ra, поэтому его используют в статистическом контроле и при анализе износа.
Для большинства чертежей достаточно Ra. Rz добавляют, когда деталь должна держать герметичность, готовится под покрытие или когда нужно контролировать отдельные риски. Rt указывают редко — только для критичных поверхностей, где важна максимальная глубина повреждения.
Классы чистоты поверхности и типовые значения Ra
Исторически использовались классы чистоты поверхности (по отменённому ГОСТ 2789-59), сейчас шероховатость нормируют параметрами по ГОСТ 2789-73. Классы шли от грубой черновой обработки до зеркального полирования, и по номеру класса технолог понимал, какая операция нужна.
Выбор требований к шероховатости напрямую влияет на стоимость обработки. Каждый следующий уровень чистоты требует дополнительной операции: после точения — шлифование, после шлифования — полирование. Завышенные требования — это лишние операции и деньги, заниженные — риск отказа детали в работе.
Как обозначить шероховатость на чертеже
Обозначение шероховатости на чертеже регламентирует ГОСТ 2.309-73. Знак состоит из галочки и полки. Числовое значение параметра ставят над полкой, способ обработки — под ней, если он задан.
Главное правило: число без символа — это всегда Ra в микрометрах. Если на чертеже стоит знак с числом, значит, требуется Ra. Rz указывают явно: перед числом пишут символ Rz. То же с Rq и Rt — их обозначают буквами.
Знак без полки означает, что способ обработки не задан — исполнитель выбирает его сам. Знак с полкой и указанием операции, например «точить» или «шлифовать», фиксирует конкретный метод. Общую шероховатость для поверхностей, у которых она не указана отдельно, задают знаком в правом верхнем углу чертежа.
Типовые ошибки при простановке: не указан параметр, не задана базовая длина для нестандартного случая, знак стоит на невидимом контуре. Если базовая длина отличается от стандартной для данного Ra, её указывают под полкой через косую черту.
Мнение. Если на чертеже стоит число без символа — это Ra. Если нужен Rz, пишите его явно: иначе исполнитель обработает деталь по усреднённому параметру и пропустит единичную риску.
Как измеряют шероховатость: профилометры и профилографы
Профилометр — портативный прибор с алмазной иглой на конце щупа. Игла скользит по поверхности, датчик фиксирует вертикальные перемещения, электроника пересчитывает их в значение Ra или Rz. Результат появляется на дисплее через несколько секунд.
Профилограф работает иначе: он записывает сам профиль поверхности в виде графика. По записи можно увидеть не только числовое значение, но и форму неровностей, расположение пиков и впадин. Профилографы чаще стационарные, их используют в лабораториях и отделах контроля.
Портативные профилометры удобны для измерения деталей прямо на станке или на сборке. Стационарные приборы дают более точный результат за счёт жёсткой базы и защиты от вибраций. Для большинства производственных задач достаточно портативного прибора.
Типовые ошибки при измерении: неправильно выбрана базовая длина, поверхность загрязнена маслом или стружкой, прибор вибрирует во время трассировки, щуп движется с неверной скоростью. Перед измерением поверхность очищают, прибор устанавливают на ровную базу, трассировку проводят перпендикулярно следам обработки.
Как выбрать параметр шероховатости для детали
Выбор параметра начинается не с числа, а с условий работы детали. Сначала определяют, что поверхность будет делать: тереться о другую деталь, держать давление, принимать покрытие или просто выглядеть. От этого зависит, какой параметр и какое значение указать на чертеже.
- Определите условия работы. Трение и износ — нужен Ra. Герметичность, давление, покрытие — нужен Rz. Внешний вид — Ra с низким значением.
- Выберите параметр. Для общей оценки — Ra. Для контроля дефектов и герметичности — Rz. Для критичных рисок — Rt.
- Подберите числовое значение по типовой операции: точение, шлифование, полирование.
- Укажите базовую длину, если она нестандартная для выбранного значения Ra.
- Проверьте чертёж: параметр указан явно, базовая длина задана, знак стоит на видимом контуре.
Под порошковую покраску обычно достаточно умеренной шероховатости — покрытие само выравнивает поверхность. Под гальванические покрытия требования зависят от вида покрытия, их уточняют у технолога.
Заниженная шероховатость — это брак в работе: течь в герметичном соединении, отслоение покрытия, ускоренный износ. Поэтому параметр выбирают по минимуму, достаточному для работы детали.
Если вы готовите чертёж с требованиями к шероховатости, технолог проверит его до запуска в работу. Подробнее о том, как подготовить чертёж, чтобы деталь вышла дешевле, — в отдельной статье, а об изготовлении деталей по чертежам — на странице услуги.
Частые вопросы
Чем Ra отличается от Rz?
Ra усредняет все отклонения профиля от средней линии, Rz берёт пять самых высоких пиков и пять самых глубоких впадин. Единичная царапина почти не изменит Ra, но заметно увеличит Rz.
Что означает знак шероховатости на чертеже?
Знак с галочкой и полкой указывает, какую поверхность нужно обработать и с каким параметром. Число без символа — это Ra в микрометрах, Rz указывают явно после символа.
Какая шероховатость нужна под покраску?
Под порошковую покраску обычно достаточно умеренной шероховатости — покрытие само выравнивает поверхность. Под гальванику требования зависят от вида покрытия, их уточняют у технолога.
Сколько классов чистоты поверхности существует?
Исторически использовались классы чистоты поверхности (по отменённому ГОСТ 2789-59), сейчас шероховатость нормируют параметрами по ГОСТ 2789-73: от грубой черновой обработки до зеркального полирования.
Чем измеряют шероховатость поверхности?
Профилометром — портативным прибором с алмазной иглой, который проводит по поверхности и показывает числовое значение Ra или Rz. Профилограф дополнительно записывает сам профиль.