Лазерная резка экономит деньги, когда вы управляете тремя вещами: раскладкой деталей на листе, толщиной металла и размером партии. В статье — пять сценариев, где экономия считается в рублях, а не в процентах. Без формул из учебника: только то, что влияет на цену за штуку.
Из чего складывается себестоимость лазерной резки
Себестоимость детали при лазерной резке значительно зависит от стоимости металла. Остальное — время работы станка, газ, электричество, амортизация оборудования и зарплата оператора. Поэтому главный рычаг экономии — не цена за метр реза, а то, сколько металла уходит в отходы.
Пять статей затрат, от самой крупной к самой мелкой:
- Металл. Лист стали 3 мм формата 1250×2500 мм — это десятки килограммов. Всё, что не стало деталями, — прямые потери.
- Время реза. Скорость зависит от толщины листа и мощности станка. Тонкий лист режется быстрее, толстый — медленнее.
- Газ. Для нержавейки и алюминия используют азот, для углеродистой стали — кислород. Азот дороже, поэтому рез нержавейки обходится дороже.
- Электричество и амортизация. Станок потребляет энергию и изнашивается. Эти расходы раскладываются на каждую минуту работы.
- Зарплата оператора. Человек загружает лист, следит за процессом, снимает детали.
Факт. Металл — одна из самых крупных статей затрат при лазерной резке. Экономия начинается с раскладки, а не с цены за метр реза.
Почему цена за метр реза обманчива
Метр реза по тонкому листу стоит дешевле, чем по толстому. Но на тонком листе деталей помещается меньше, если контур сложный. Считать нужно цену за готовую деталь, а не за метр: два заказа с одинаковой длиной реза могут заметно отличаться по цене из-за разного расхода металла.
Нестинг: как раскладка деталей экономит металл
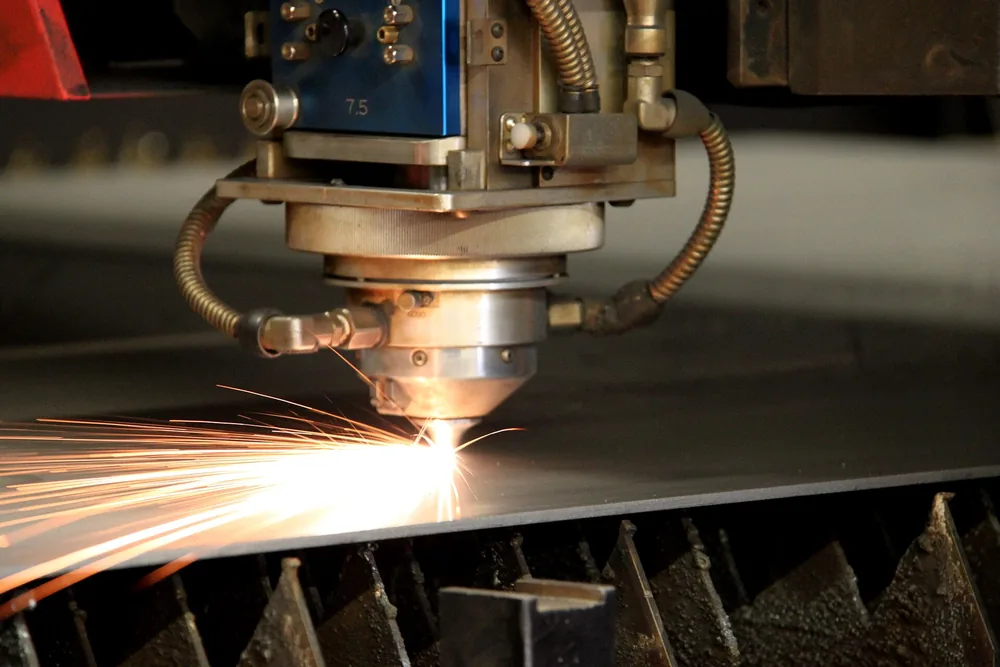
Лазерная головка AMADA FO-4020NT в процессе резки листового металла. Фото: Contour · CC0 1.0
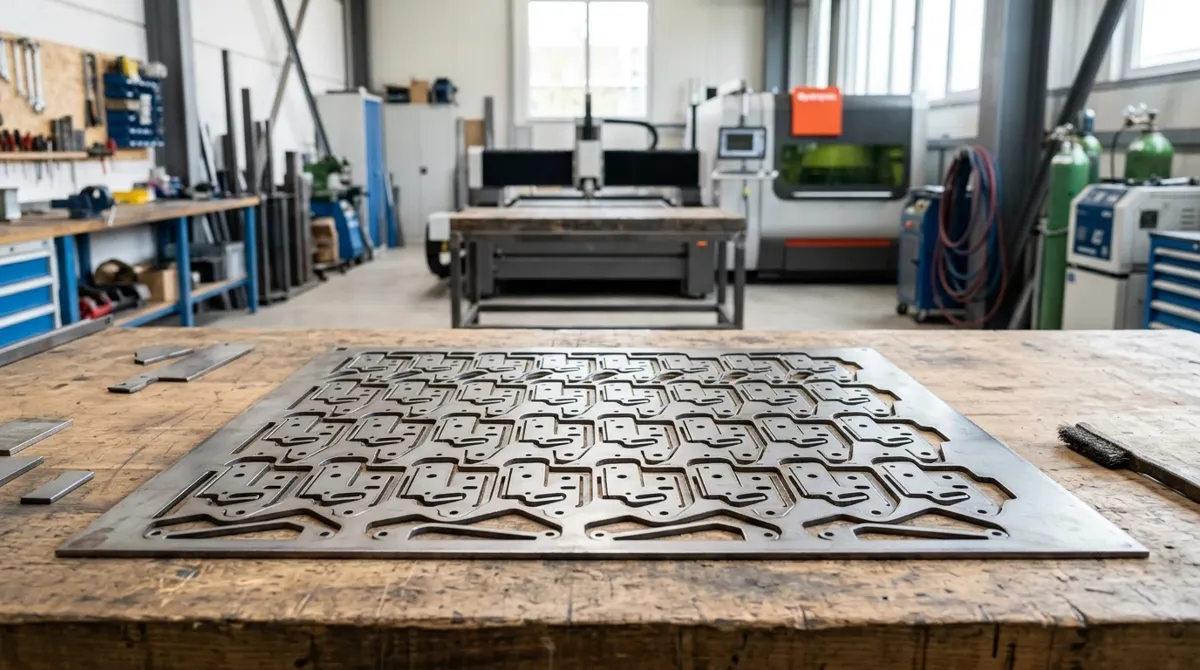
Нестинг — это автоматическая раскладка деталей на листе, которая повышает коэффициент использования материала (КИМ). КИМ показывает, какая доля листа стала деталями, а какая ушла в отходы. Чем он выше, тем меньше металла пропадает впустую.
Ручная раскладка, когда технолог расставляет детали глазами, обычно даёт КИМ ниже автоматической: программа подбирает положение деталей плотнее. Нестинг учитывает и то, что человек упускает: зазоры между деталями, тепловые деформации при резке, направление волокон металла, — чтобы рез оставался качественным.
Мнение. Для серии деталей запрашивайте автоматическую раскладку: экономия металла окупает время на подготовку файла.
Объединение заказов: как накопление деталей снижает цену за штуку
Один лист можно заполнить деталями от разных заказчиков. Когда у производства накапливаются заказы, оно объединяет их на одном листе — и отходы делятся между всеми. Поэтому крупная партия обычно обходится дешевле за штуку, чем единичная деталь: металл расходуется полнее, а время на загрузку листа делится на большее число деталей.
Толщина металла и марка стали: где экономия максимальна
Толщина листа определяет скорость реза и расход газа, а значит — себестоимость реза. Тонкий лист режется быстро и дёшево, толстый — медленно и дорого. Марка стали влияет на выбор газа и режима: нержавейка и алюминий требуют азота, углеродистая сталь режется на кислороде.
| Толщина листа | Скорость реза | Стоимость метра реза | Особенности |
|---|---|---|---|
| 1–3 мм | Максимальная | Минимальная | Тонкий лист, высокая производительность |
| 4–8 мм | Средняя | Средняя | Баланс скорости и качества кромки |
| 10–20 мм | Низкая | Высокая | Лазер уступает плазме по скорости, выигрывает по точности |
Нержавейка и алюминий обходятся дороже углеродистой стали той же толщины: азот стоит дороже кислорода, а скорость реза ниже. Рез нержавейки обходится заметно дороже реза углеродистой стали. Если деталь из нержавейки — проверьте, нельзя ли заменить её на сталь с покрытием: иногда это снижает цену без потери функции.
Серийность: когда лазер выгоднее штамповки и плазмы
Лазерная резка не требует оснастки: файл загрузили — станок режет. Поэтому лазер выгоден для единичных деталей и небольших и средних партий. Штамповка требует дорогой оснастки, но каждая следующая деталь обходится копейки — при очень больших тиражах штамповка выигрывает.
Плазменная резка дешевле лазера на толстом листе, но кромка получается грубее. Если деталь пойдёт под сварку или покраску, зачистка после плазмы съест разницу в цене. Лазер на тонком и среднем листе даёт кромку, готовую к следующей операции без доработки.
| Критерий | Лазер | Плазма | Штамповка |
|---|---|---|---|
| Стоимость оснастки | Нет | Нет | Высокая |
| Цена детали при малой партии | Низкая | Средняя | Высокая |
| Цена детали при большой партии | Средняя | Средняя | Низкая |
| Точность кромки | Высокая | Низкая | Высокая |
| Минимальная партия | 1 штука | 1 штука | Крупный тираж |
Точка безубыточности считается просто: стоимость оснастки разделите на разницу в цене детали между лазером и штамповкой. Получите пороговую партию, после которой штамповка выгоднее.
Подготовка файлов: как ошибки в DXF съедают бюджет
Ошибки в файле — скрытая статья расходов. Незамкнутые контуры, дублирующиеся линии, лишние слои и наложенные элементы технолог вынужден исправлять вручную. Каждая ошибка — это время на подготовку и риск повторного запуска, а в худшем случае — испорченный лист.
Проверьте файл до отправки:
- Все контуры замкнуты.
- Нет дублирующихся линий поверх друг друга.
- Лишние слои удалены.
- Масштаб чертежа — 1:1, единицы — миллиметры.
- Все отверстия и пазы на своих слоях.
- Текст переведён в кривые или удалён.
Десять минут проверки экономят день работы и стоимость испорченного листа. Подробнее о требованиях к файлам — в статье о подготовке DXF-файла для лазерной резки.
Экономия на финишной обработке: чистая кромка — меньше шлифовки
Лазерная кромка на тонком и среднем листе готова под сварку без дополнительной зачистки. Плазменная и газовая резка оставляют грат и окалину, которые нужно снимать вручную — это часы работы слесаря на каждую партию.
Меньше грата — меньше шлифовки перед покраской. Лазерная резка экономит не только на самом резе, но и на последующих операциях. Однако на очень толстом листе лазерная кромка может требовать доработки: скорость падает, появляется конусность. Здесь уже плазма может оказаться выгоднее, если точность не критична.
Как посчитать выгоду для вашей детали
Сравнивайте варианты по полной цене готовой детали, а не по цене метра реза. Попросите подрядчика показать раскладку на листе и долю отходов, посчитайте, сколько деталей помещается на лист, и сложите: металл, рез, зачистку кромки и подготовку под сварку или покраску. Так видно, где на самом деле теряются деньги.
Мнение. Запрашивайте раскладку до запуска: увидев, сколько металла уходит в отходы, вы сможете скорректировать заказ.
Чек-лист: как получить максимальную экономию при заказе
- Проверьте файл на ошибки: замкнутые контуры, нет дублей, масштаб 1:1.
- Укажите марку стали и толщину — от этого зависят режим и газ.
- Спросите про объединение с другими заказами на одном листе.
- Запросите раскладку до запуска и посмотрите долю отходов.
- Уточните допуски — не завышайте их без необходимости: жёсткие допуски замедляют рез.
- Для серии деталей попросите автоматический нестинг.
- Уточните, нужна ли финишная обработка кромки: лазер часто снимает эту операцию.
Если заказываете лазерную резку металла по чертежам, пришлите файл и марку стали — технолог проверит раскладку и подскажет, где можно сэкономить.
Типовые ошибки в расчётах экономии
Считать только цену за метр реза. Метр реза — лишь часть себестоимости. Главное — металл. Деталь с коротким контуром, но большим расходом листа может стоить дороже детали с длинным контуром и плотной раскладкой.
Сравнивать лазер и плазму без учёта финишной обработки. Плазма дешевле на толстом листе, но зачистка кромки съедает разницу. Считайте полный цикл: рез + зачистка + подготовка под сварку.
Не учитывать стоимость подготовки файла. Кривой DXF — это время технолога. Ошибки в файле увеличивают цену заказа, даже если сам рез дешёвый.
Завышать КИМ. Реальный показатель всегда ниже теоретического: зазоры, припуски, тепловые деформации. Если обещают почти стопроцентное использование листа — проверьте, не забыли ли про технологические отступы.
Частые вопросы
Сколько можно сэкономить на лазерной резке с помощью нестинга?
Автоматическая раскладка повышает долю листа, которая идёт в детали. Размер экономии зависит от формы деталей и партии, поэтому точную цифру называет подрядчик после раскладки вашего файла.
Что выгоднее: лазерная резка или плазменная?
На тонком и среднем листе лазер выгоднее за счёт скорости и чистой кромки. На толстом листе плазма дешевле по цене реза, но требует зачистки кромки перед сваркой или покраской.
При какой серийности лазерная резка выгоднее штамповки?
Лазер выгоден для единичных деталей и небольших и средних партий. При очень больших тиражах выгоднее штамповка: оснастка окупается за счёт копеечной цены каждой следующей детали. Точная точка безубыточности считается под конкретную деталь.
Какие ошибки в DXF-файле увеличивают стоимость лазерной резки?
Незамкнутые контуры, дублирующиеся линии, лишние слои и наложенные друг на друга элементы. Каждая ошибка — это время технолога на исправление или повторный запуск, а в худшем случае — испорченный лист.