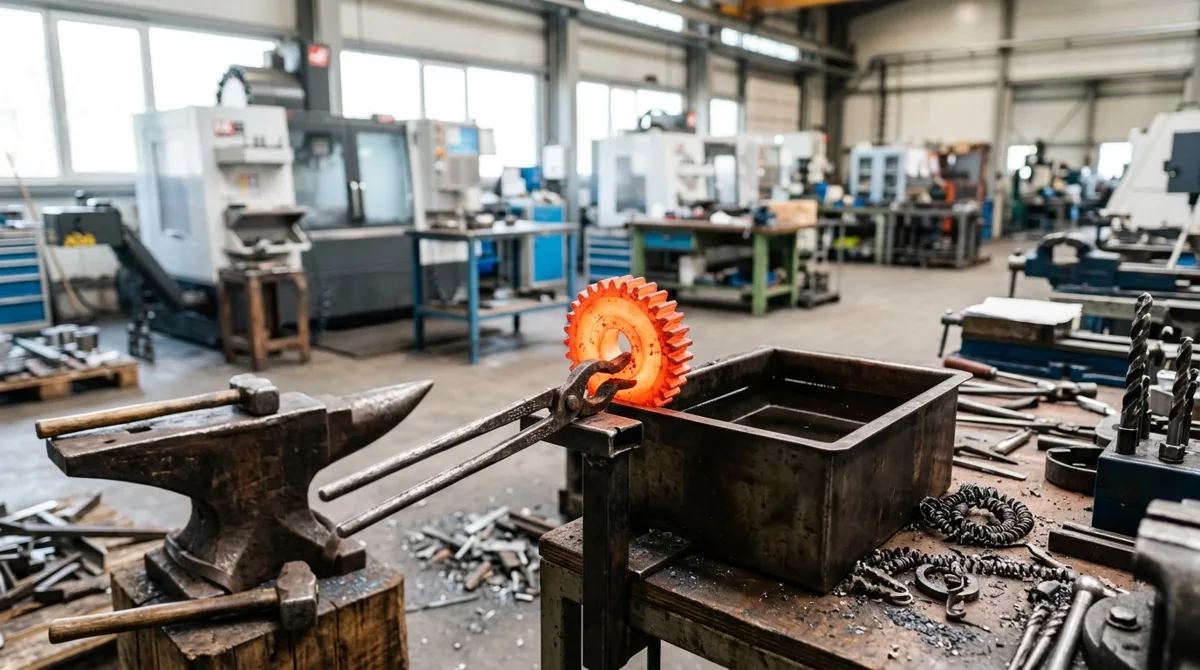
Закалка стали — это нагрев до температуры выше критической точки, выдержка и быстрое охлаждение. В результате металл становится твёрже и прочнее, но теряет пластичность. Для инженера и технолога важно понимать, как закалка меняет поведение детали на последующих операциях: резке, гибке, сварке и механической обработке.
Что такое закалка стали и зачем она нужна
Цель закалки — получить неравновесную структуру мартенсит, которая даёт стали высокую твёрдость и прочность. После закалки деталь сопротивляется износу и деформации заметно лучше, чем в исходном состоянии.
При нагреве выше критической точки сталь переходит в состояние аустенита — твёрдого раствора углерода в железе с гранецентрированной решёткой. Быстрое охлаждение не даёт углероду выйти из раствора, и решётка перестраивается в искажённую тетрагональную — это и есть мартенсит. Искажение решётки и определяет твёрдость, которую измеряют в единицах HRC.
Конструкционная сталь после закалки набирает заметно более высокую твёрдость, чем в отожжённом состоянии, а инструментальная — ещё выше. Для мягкого отожжённого состояния шкалу HRC не применяют, там используют другие методы измерения. Разница между отожжённым и закалённым состоянием значительна, и именно в этом состоит эффект закалки.
Закалка не делает сталь «лучше вообще» — она делает её твёрже и прочнее, но хрупче. Поэтому закалку оценивают вместе с последующим отпуском.
Закаливают детали, которые работают на износ: валы, шестерни, направляющие, режущий инструмент, пружины. Там, где нужна высокая твёрдость поверхности и сопротивление истиранию, закалка — основной способ получить эти свойства.
Температура нагрева: как выбрать режим под марку стали
Печь с компьютерным управлением для азотирования и цементации стали. Фото: S zillayali · CC BY 3.0
Температура нагрева под закалку зависит от содержания углерода и легирующих элементов в стали. Ориентир — критические точки Ac1 и Ac3: первая показывает начало превращения в аустенит, вторая — его завершение. Для доэвтектоидных сталей нагрев ведут выше Ac3, для заэвтектоидных — выше Ac1.
Точный режим подбирают по справочнику для конкретной марки, потому что легирующие элементы сдвигают критические точки. Отклонение от заданной температуры для ответственных деталей держат в узких пределах. Недогрев не даёт полного превращения в аустенит — твёрдость получается ниже расчётной. Перегрев ведёт к росту зерна, а это хрупкость и склонность к трещинам.
Время выдержки при печном нагреве зависит от сечения детали: чем массивнее заготовка, тем дольше она прогревается. Деталь должна прогреться равномерно по всему объёму, иначе сердцевина не наберёт нужную структуру. Для тонких листов выдержка короче, для массивных валов — длиннее.
Для конструкционной стали температура закалки зависит от марки, а допустимое отклонение для ответственных деталей держат в узких пределах.
Среды охлаждения: вода, масло, воздух и полимеры
Среда охлаждения определяет скорость отвода тепла, а значит — полноту мартенситного превращения и риск дефектов. Чем быстрее охлаждение, тем выше твёрдость, но тем больше внутренние напряжения и вероятность трещин.
Вода — самая быстрая среда. Она даёт максимальную твёрдость, но подходит только для простых по форме деталей из углеродистых сталей. Острые углы, резкие переходы сечения и тонкие стенки в воде часто трескаются.
Масло охлаждает медленнее и мягче. Его применяют для легированных сталей, которые прокаливаются глубже и не требуют такой резкой скорости. Масло снижает риск коробления и трещин, но даёт чуть меньшую твёрдость.
Воздух и газ используют для сталей с высокой прокаливаемостью — некоторые инструментальные и быстрорежущие марки закаливаются даже при охлаждении на спокойном воздухе. Полимерные растворы занимают промежуточное положение: скорость охлаждения можно регулировать концентрацией, что удобно для серийного производства.
- Вода — максимальная скорость, углеродистые стали, риск трещин.
- Масло — средняя скорость, легированные стали, меньше деформаций.
- Воздух и газ — медленное охлаждение, стали с высокой прокаливаемостью.
- Полимерные растворы — регулируемая скорость, серийное производство.
Выбор среды — это баланс между нужной твёрдостью и риском дефектов. Для ответственной детали технолог скорее выберет масло и чуть меньшую твёрдость, чем воду и трещину.
Виды закалки: объёмная, поверхностная, ступенчатая
Закалка бывает разной, и выбор вида зависит от того, какие свойства нужны детали: твёрдость по всему сечению или только на рабочей поверхности.
Объёмная закалка — это нагрев всей детали и охлаждение целиком. Деталь получает высокую твёрдость по всему сечению. Так закаливают инструмент, пружины, небольшие валы, где важна твёрдость везде.
Поверхностная закалка ТВЧ нагревает токами высокой частоты только рабочий слой. Сердцевина остаётся вязкой и пластичной. Это подходящий вариант для шестерён, осей, кулачков: поверхность сопротивляется износу, а сердцевина держит ударные нагрузки.
Ступенчатая и изотермическая закалка — это охлаждение с выдержкой в горячей среде, обычно в расплаве солей. Деталь успевает выровнять температуру по сечению, что резко снижает напряжения и коробление. Применяют для тонких и сложных по форме деталей.
- Объёмная закалка — весь объём, инструмент и пружины.
- Поверхностная ТВЧ — рабочий слой, шестерни и валы.
- Ступенчатая — снижение напряжений, тонкие и сложные детали.
- Изотермическая — максимальная вязкость, пружины и упругие элементы.
Выбор вида закалки начинается с вопроса: где деталь испытывает износ — по всей массе или только на поверхности? Ответ определяет и метод нагрева, и среду охлаждения.
Отпуск после закалки: зачем он нужен и как влияет на твёрдость
Отпуск — это нагрев закалённой детали до температуры ниже критической точки, выдержка и охлаждение. Он снимает внутренние напряжения, которые накопились при быстром охлаждении, и возвращает стали вязкость.
Закалка без отпуска — это максимальная твёрдость и максимальная хрупкость. Деталь может треснуть от незначительного удара или даже самопроизвольно — от внутренних напряжений. Поэтому закалка и отпуск идут парой.
Низкий отпуск почти не снижает твёрдость, но снимает пиковые напряжения. Его применяют для режущего инструмента, который должен оставаться твёрдым. Средний отпуск даёт баланс твёрдости и вязкости — для пружин и ударного инструмента. Высокий отпуск заметно снижает твёрдость, но даёт максимальную вязкость — для валов и шестерён, работающих под нагрузкой.
Типичная пара для вала из конструкционной стали: закалка, затем высокий отпуск. Твёрдость после такой обработки ниже, чем сразу после закалки, но деталь выдерживает изгиб и удар без разрушения.
Как закалка влияет на резку, гибку, сварку и мехобработку
Закалённая сталь ведёт себя на последующих операциях принципиально иначе, чем отожжённая. Это ключевой момент для технолога: порядок операций определяет, получится ли деталь вообще.
Резка закалённой стали лазером возможна, но с ограничениями по толщине. Высокая твёрдость снижает скорость резки, а зона термического влияния у кромки может отпустить металл — локально снизить твёрдость. Плазменная резка даёт более широкую зону влияния, что для закалённой детали часто неприемлемо.
Гибка закалённого листа не выполняется: твёрдый металл не пластичен, он ломается. Гибку делают до термообработки, когда лист ещё в отожжённом состоянии. После закалки возможна только правка с локальным нагревом, и то с риском трещин.
Сварка закалённых деталей — отдельная проблема. Высокоуглеродистая закалённая сталь склонна к образованию холодных трещин в зоне сварки. Перед сваркой такие детали отжигают или подогревают, а после — снова закаливают. Это дорого и не всегда возможно.
Механическая обработка после закалки возможна, но ограничена. Точение и фрезерование закалённой стали обычным инструментом неэффективно: нужен твёрдосплавный или керамический инструмент. Реально выполняется шлифование — оно как раз и предназначено для чистовой обработки закалённых поверхностей.
| Операция | Можно ли после закалки | Что учесть |
|---|---|---|
| Лазерная резка | Да, с ограничениями | Ниже скорость, зона влияния у кромки |
| Плазменная резка | Да, с ограничениями | Широкая зона термического влияния |
| Гибка | Нет | Металл ломается, гибка — до закалки |
| Сварка | Сложно | Нужен отжиг или подогрев, риск трещин |
| Точение и фрезерование | Ограниченно | Только твёрдосплавный инструмент |
| Шлифование | Да | Основной метод чистовой обработки |
Правильный порядок такой: черновая механическая обработка → закалка с отпуском → чистовая обработка шлифованием. Если деталь нужно изготовить по чертежу, технолог заранее закладывает припуски под финишную обработку после термообработки.
Дефекты закалки: трещины, коробление, обезуглероживание
Дефекты закалки — это не случайность, а следствие конкретных ошибок в режиме. Зная причины, их можно избежать.
Трещины появляются от слишком быстрого нагрева, жёсткой среды охлаждения или острых углов на детали. Концентрация напряжений в углах и резких переходах сечения — самая частая причина. Конструктивные радиусы и плавные переходы снижают риск.
Коробление и поводка возникают от неравномерного нагрева и охлаждения. Тонкие длинные детали — валы, пластины — ведёт при закалке, если их опускать в среду неравномерно или нагревать с одной стороны. Правильная подвеска детали в печи и равномерное погружение решают проблему.
Обезуглероживание — это потеря углерода с поверхности при нагреве без защитной атмосферы. Поверхностный слой становится мягче, твёрдость падает именно там, где она нужна. Защитная атмосфера, соляные ванны или нагрев в вакууме предотвращают обезуглероживание.
- Трещины — быстрый нагрев, жёсткая среда, острые углы. Решение: радиусы, мягкая среда.
- Коробление — неравномерный нагрев и охлаждение. Решение: правильная подвеска, равномерное погружение.
- Обезуглероживание — нагрев без защиты. Решение: защитная атмосфера, вакуум.
- Мягкие пятна — плохой контакт со средой. Решение: очистка поверхности, перемешивание среды.
Если деталь сложной формы с острыми углами и тонкими стенками, выбирайте масло или ступенчатую закалку вместо воды — небольшая потеря твёрдости дешевле трещины.
Контроль результата: как проверяют твёрдость и структуру
Твёрдость — это измеряемый параметр, а не субъективная оценка. После закалки её проверяют приборами, и результат сравнивают с требованиями чертежа.
Метод Роквелла даёт значение в единицах HRC и подходит для закалённых сталей. Это распространённый метод контроля в машиностроении. Метод Бринелля измеряет твёрдость в HB и применяется для мягких и среднетвёрдых сталей. Метод Виккерса даёт значение HV и подходит для тонких слоёв и поверхностной закалки.
- Роквелл (HRC) — закалённые стали, основной метод в машиностроении.
- Бринелль (HB) — мягкие и среднетвёрдые стали, крупные детали.
- Виккерс (HV) — тонкие слои, поверхностная закалка, микротвёрдость.
Твёрдость показывает не только соответствие режиму, но и равномерность по сечению. Замеры в нескольких точках выявляют мягкие пятна и неравномерный прогрев. Для ответственных деталей и серийного производства контроль твёрдости обязателен.
Металлографический анализ идёт дальше: на микрошлифе видно структуру — мартенсит, троостит, феррит. По структуре определяют, правильно ли прошла закалка и отпуск, нет ли обезуглероженного слоя и крупного зерна.
Закалка в производстве: где применяется и как встроена в процесс
Закалка — это не отдельная операция, а этап производственной цепочки. Её место в цикле определяет, какие операции делать до, а какие после.
Типичные детали под закалку — валы, шестерни, инструмент, пружины, направляющие. Все они работают на износ и требуют высокой твёрдости рабочей поверхности или всего сечения.
Производственный цикл с закалкой выглядит так:
- Заготовка — резка листа или прутка в размер.
- Черновая механическая обработка — точение, фрезерование с припуском.
- Закалка с отпуском — термообработка по выбранному режиму.
- Чистовая обработка — шлифование, доводка в размер.
- Контроль — измерение твёрдости, проверка геометрии.
Если вы заказываете деталь с последующей закалкой, подрядчику нужно передать чертёж, марку стали и требования по твёрдости. У исполнителя стоит спросить: какой режим закалки и отпуска будет применён, какая среда охлаждения, как будет контролироваться твёрдость и будет ли выдан протокол измерений.
Мы не выполняем закалку сами, но проектируем детали с учётом последующей термообработки: закладываем припуски под шлифование, избегаем острых углов и резких переходов сечения, выбираем марку стали под нужный режим. Это снимает с заказчика необходимость самому разбираться в тонкостях металловедения. Подробнее о том, как выбрать марку стали для детали, и о фрезерной обработке на ЧПУ — в отдельных материалах.
Частые вопросы
Что такое закалка стали простыми словами?
Это нагрев стали до высокой температуры, выдержка и быстрое охлаждение. В результате металл становится твёрже и прочнее, но более хрупким.
Какая температура нужна для закалки стали?
Температура зависит от марки стали: для конструкционных сталей она ниже, для инструментальных — выше. Точное значение подбирают по справочнику для конкретной марки.
Чем отличается закалка от отпуска?
Закалка — это быстрый нагрев и резкое охлаждение для получения высокой твёрдости. Отпуск — последующий нагрев до более низкой температуры для снятия напряжений и возврата вязкости.
Можно ли резать закалённую сталь?
Лазерная резка закалённой стали возможна, но с ограничениями по толщине и качеству кромки. Плазменная резка даёт зону термического влияния, которая может изменить свойства у кромки.