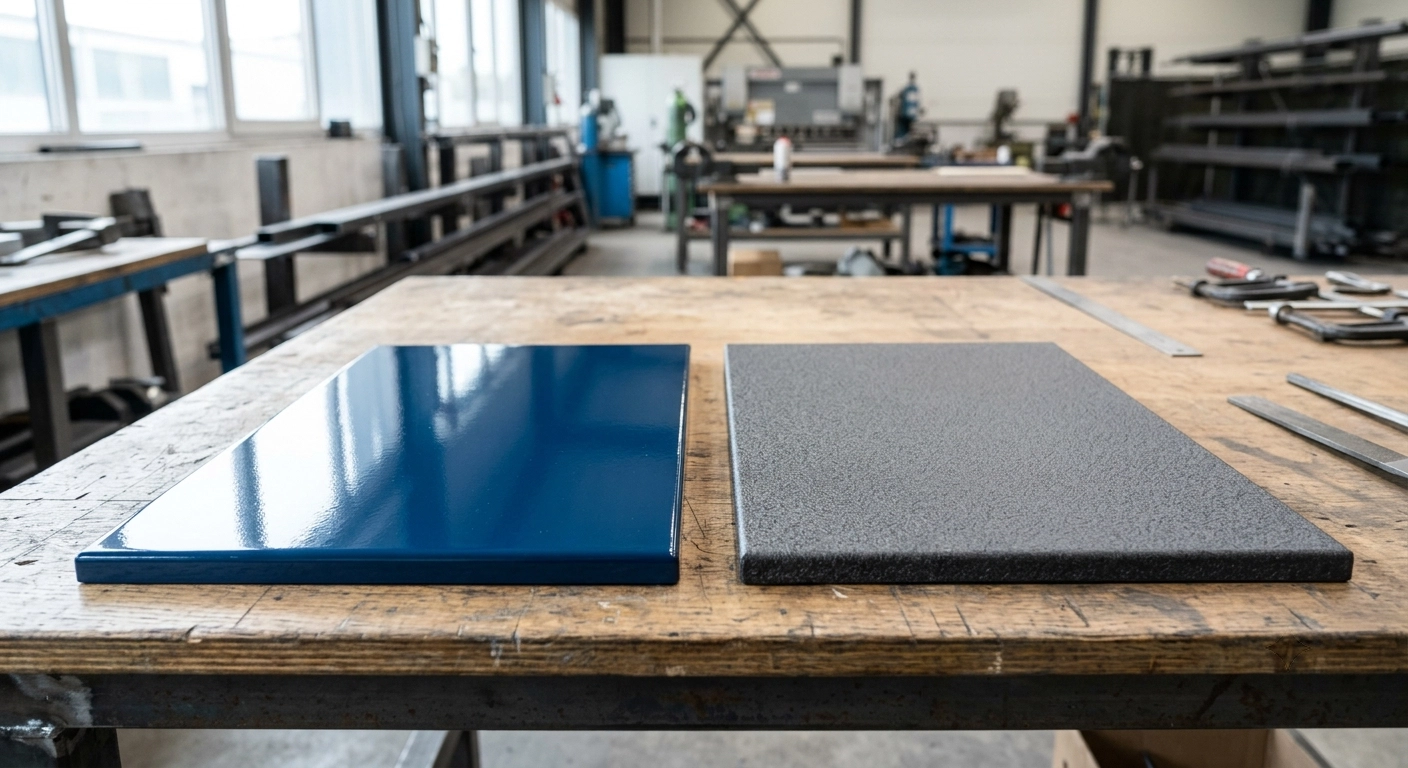
Маляр по металлу наносит жидкую краску кистью, валиком или распылителем — это гибкий способ для крупных и сложных конструкций. Порошковая покраска в цехе запекает сухой полимер в камере при 160–200 °C и даёт более плотный, стойкий слой. Выбор между ними сводится к трём вещам: размер изделия, требуемая стойкость покрытия и бюджет партии.
Что такое жидкая окраска металла и когда её выбирают
Жидкая окраска — это нанесение лакокрасочных материалов в жидком виде кистью, валиком или пневматическим распылителем. Типовая толщина слоя — 60–120 мкм. Технология не требует камеры полимеризации: краска сохнет при комнатной температуре или с лёгким подогревом.
Главное преимущество — гибкость. Жидкой краской можно покрыть изделие любого размера прямо на месте монтажа, включая сварные швы, труднодоступные полости и участки, которые нельзя демонтировать. После сборки конструкцию можно подкрасить локально, не разбирая её.
Когда жидкая окраска оправдана:
- крупногабаритные конструкции, которые не входят в камеру полимеризации;
- изделия, монтируемые на месте и требующие подкраски после сварки;
- единичные заказы, где настройка порошковой линии не окупается;
- детали с термочувствительными элементами — резиной, подшипниками, пластиком.
Адгезия жидкой краски зависит от подготовки поверхности: без очистки от ржавчины и окалины слой отслоится за один-два сезона. Подробнее о подготовке — в отдельном разделе ниже.
Что такое порошковая покраска и как она работает
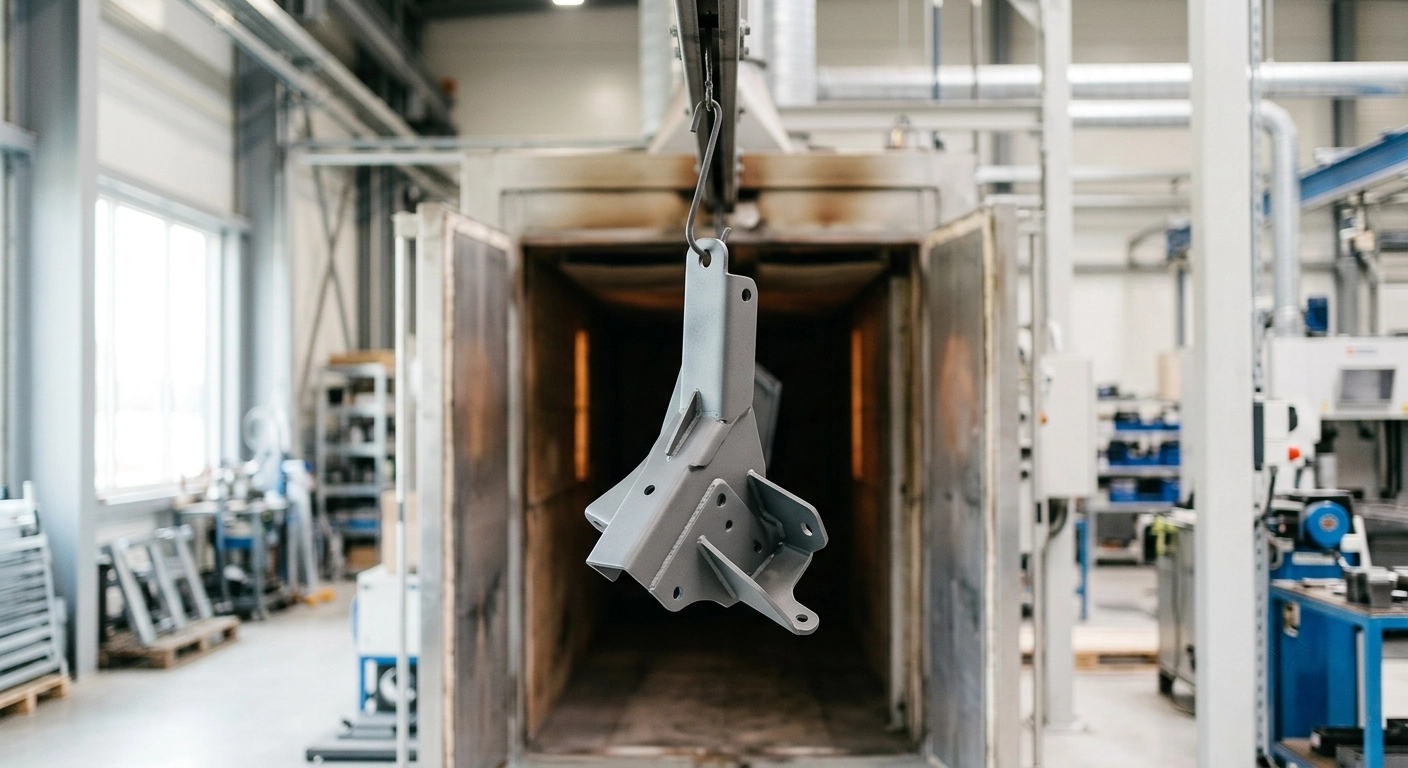
Порошковая покраска — это нанесение сухого полимерного порошка электростатическим распылением с последующим запеканием в камере. Частицы порошка заряжаются и прилипают к заземлённой детали, а затем оплавляются при 160–200 °C, образуя плотную плёнку.
Процесс состоит из четырёх шагов:
- Подготовка поверхности — очистка от ржавчины, окалины, масел.
- Напыление — электростатическое нанесение порошка.
- Полимеризация — запекание в камере при 160–200 °C.
- Контроль — проверка толщины и сплошности покрытия.
Толщина порошкового слоя — 60–250 мкм в зависимости от состава. Покрытие получается равномерным, без потёков и наплывов, характерных для жидкой краски при неаккуратном нанесении.
Факт. Полимеризация порошкового покрытия происходит при 160–200 °C — это жёсткое ограничение для деталей с термочувствительными элементами.
Порошковая покраска требует производственной линии: камеры напыления, печи полимеризации, системы рекуперации порошка. Поэтому её выполняют в цехе, а не на выезде.
Стойкость покрытий: адгезия, удары, УФ, химия, температура
Порошковая покраска выигрывает у жидкой по большинству эксплуатационных характеристик. Разница особенно заметна на серийных деталях, которые работают в агрессивной среде.
| Критерий | Жидкая окраска | Порошковая покраска |
|---|---|---|
| Адгезия | Зависит от грунта и очистки | Выше за счёт оплавления в подложку |
| Стойкость к ударам | Средняя, сколы при точечных ударах | Высокая, эластичная плёнка |
| Истирание | Среднее | Высокое |
| УФ-стойкость | Зависит от состава | Высокая у полиэфирных порошков |
| Химическая стойкость | Средняя | Высокая к растворителям и маслам |
| Рабочие температуры | −60…+120 °C | −60…+120 °C, стабильнее |
Адгезия порошкового покрытия выше, потому что полимер при запекании оплавляется и сцепляется с металлом на молекулярном уровне. Жидкая краска держится за счёт механического сцепления с шероховатой поверхностью и грунтовочного слоя.
Коррозионная агрессивность среды напрямую влияет на срок службы жидкого покрытия. В категории С3 (городская атмосфера) качественная жидкая окраска служит 5–10 лет, в С5 (морская, промышленная) — 2–3 года без регулярного обновления. Порошковое покрытие в тех же условиях держится в 1,5–2 раза дольше.
Мнение. Если деталь работает в помещении с умеренной влажностью, переплачивать за порошок не нужно: жидкая окраска с правильной подготовкой поверхности закроет задачу. Порошок оправдан там, где покрытие истирается, контактирует с химией или стоит на улице.
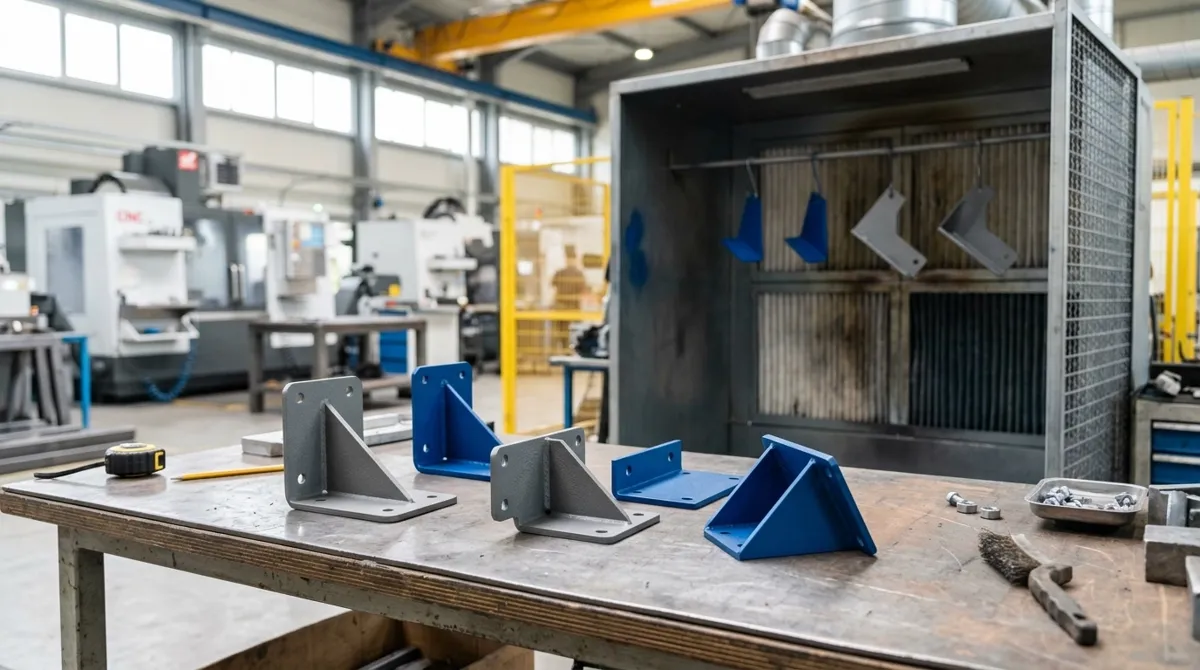
Подготовка поверхности: почему это важнее самой краски
Долговечность покрытия в значительной степени зависит от подготовки поверхности, а не только от типа краски. На ржавую или масляную поверхность не ляжет ни один состав — ни жидкий, ни порошковый.
Степени очистки по ISO 8501-1:
- St 2 — ручная очистка щёткой, остаются следы окалины;
- Sa 2 — коммерческая очистка, удалена большая часть загрязнений;
- Sa 2.5 — почти чистая поверхность, стандарт для ответственных конструкций;
- Sa 3 — чистая поверхность без видимых загрязнений.
ГОСТ 9.402 регулирует подготовку металлических поверхностей перед окрашиванием и задаёт требования к обезжириванию, удалению окалины и ржавчины. Для ответственных конструкций — мостов, опор, корпусов, работающих под нагрузкой, — требуют очистку Sa 2.5 и выше.
Пескоструйная очистка даёт шероховатость, которая увеличивает площадь сцепления и улучшает адгезию любого покрытия. Для порошковой покраски это особенно важно: оплавленный полимер заполняет микропрофиль поверхности и держится прочнее.
Факт. Степень очистки Sa 2.5 по ISO 8501-1 означает почти чистую поверхность без видимой окалины, ржавчины и старых покрытий — это минимальный стандарт для ответственных конструкций.
Ограничения порошковой покраски: размеры, термочувствительность, ремонт
Порошковая покраска не универсальна. Есть четыре ситуации, когда она не подходит:
- Изделие не входит в камеру полимеризации. Габариты камеры ограничены, крупные конструкции красят только жидким способом.
- Термочувствительные элементы. Резиновые уплотнители, подшипники, пластиковые вставки разрушатся при 160–200 °C.
- Тонкостенные элементы. При нагреве до температуры полимеризации тонкий лист может повести, геометрия детали изменится.
- Локальный ремонт. Подкрасить скол порошкового покрытия на месте невозможно: потребуется повторный цикл напыления и запекания в цехе.
Жидкая окраска этих ограничений лишена. Её можно наносить на месте, подкрашивать после монтажа и ремонтировать локально без демонтажа конструкции.
Экономика: стоимость за м², минимальные партии, сроки
Цифры стоимости за м² зависят от конкретного чертежа, площади поверхности и требуемой подготовки. Но порядок расчёта одинаков для обеих технологий.
Жидкая окраска выгодна для единичных крупных изделий: нет затрат на транспортировку в цех, настройку камеры и амортизацию линии. Минимальный порог входа ниже — можно покрасить одну деталь.
Порошковая покраска требует минимальной партии: настройка линии, прогрев камеры и рекуперация порошка окупаются только на серии. Зато на серийных деталях стоимость за м² ниже, чем у жидкой окраски.
| Фактор | Жидкая окраска | Порошковая покраска |
|---|---|---|
| Порог входа | Низкий, от одной детали | Выше, нужна партия |
| Стоимость за м² на серии | Выше | Ниже |
| Транспорт | Можно на месте | Только в цехе |
| Сроки | 1–3 рабочих дня | 2–5 рабочих дней |
| Амортизация оснастки | Нет | Учитывается в цене серии |
Транспортные расходы — скрытая статья бюджета. Порошковая покраска требует доставки деталей в цех и обратно, для крупных конструкций это может съесть всю экономию на стоимости за м². Жидкую окраску можно выполнить на месте монтажа.
Точную стоимость считают по чертежу: площадь поверхности, сложность геометрии, требуемая подготовка и тип покрытия. Технолог проверит чертёж и рассчитает оба варианта, чтобы вы могли сравнить.
Как принимать работу: толщиномер, адгезиметр, визуальный контроль
Приёмка окрашенного изделия — это проверка трёх параметров: толщины, адгезии и внешнего вида. Без приборов брак легко пропустить.
Чек-лист приёмки:
- Толщиномер — проверьте толщину покрытия в 5–10 точках, она должна соответствовать заявленной (60–120 мкм для жидкой, 60–250 мкм для порошковой).
- Адгезиметр — тест на отслаивание по ГОСТ 15140, покрытие не должно отрываться от подложки.
- Визуальный контроль — осмотрите поверхность на потёки, непрокрасы, кратеры, посторонние включения.
- Кромки и углы — проверьте, что покрытие не тоньше на острых кромках, где оно стирается первым.
- Гарантии — зафиксируйте гарантийные обязательства подрядчика в договоре.
Толщиномер — главный прибор приёмки. Требуемую толщину покрытия задаёт технология и паспорт краски: сверяйте замеры с ней. Заметное отклонение в меньшую сторону — повод для претензии.
Адгезиметр проверяет сцепление покрытия с металлом. Тест по ГОСТ 15140: на покрытие наклеивают грибок, дают клею высохнуть и отрывают. Если покрытие отслаивается от подложки, а не от клея — адгезия недостаточная.
Что выбрать: краткий алгоритм для заказчика
Выбор технологии определяется тремя параметрами: размер изделия, требуемая стойкость и размер партии. Цена за м² — вторичный фактор, который зависит от первых трёх.
- Крупное изделие, монтаж на месте → жидкая окраска.
- Серия деталей, высокие требования к стойкости → порошковая покраска.
- Термочувствительные элементы → только жидкая окраска.
- Единичная деталь со средними требованиями → жидкая окраска, если нет жёстких требований к истиранию.
Мнение. Если сомневаетесь, считайте оба варианта по чертежу. Разница в стоимости на серии может быть двукратной, а на единичном заказе — незаметной. Решение принимается по цифрам, а не по общим словам о «качестве».
Точный расчёт по чертежу с учётом площади, подготовки и типа покрытия даст технолог. Это быстрее, чем сравнивать абстрактные цены за м² из рекламных статей.
Нужна такая работа? Смотрите страницы услуг: Порошковая покраска.
Частые вопросы
Что дешевле: жидкая окраска или порошковая покраска?
Для единичных крупных изделий жидкая окраска обычно выгоднее за счёт отсутствия затрат на транспортировку в цех и настройку камеры. Для серийных деталей порошковая покраска даёт меньшую стоимость за м².
Можно ли порошковой краской покрасить изделие с резиновыми уплотнителями?
Нет. Полимеризация при 160–200 °C разрушит резиновые уплотнители, подшипники и другие термочувствительные элементы. Для таких изделий подходит только жидкая окраска.
Какая толщина покрытия у порошковой краски?
Типовая толщина порошкового покрытия — 60–250 мкм в зависимости от состава. У жидкой окраски слой обычно 60–120 мкм.
Сколько времени занимает порошковая покраска?
Обычно 2–5 рабочих дней с учётом очереди камеры полимеризации. Жидкая окраска занимает 1–3 рабочих дня.
Как проверить качество покраски при приёмке?
Проверьте толщину покрытия толщиномером, адгезию адгезиметром и осмотрите поверхность на потёки, непрокрасы и кратеры. Для ответственных конструкций требуйте очистку Sa 2.5 по ISO 8501-1.
Источники
- ГОСТ 9.402-2004. Единая система защиты от коррозии и старения. Покрытия лакокрасочные. Подготовка металлических поверхностей к окрашиванию — Росстандарт
- ISO 8501-1:2007. Подготовка стальной поверхности перед нанесением красок и относящихся к ним продуктов — ISO
- Порошковая окраска — Википедия
- ГОСТ 15140-78. Материалы лакокрасочные. Методы определения адгезии — Росстандарт